Kegagalan Roll Pabrik Gulungan: Penyebab, Gejala, dan Pencegahan
Pendahuluan: Abnormalitas dan Kegagalan Roll Pabrik Gulungan
Roll adalah bagian yang berubah-ubah dari pabrik gulungan yang digunakan untuk mengurangi penampang dan bentuk material yang digulung. Mereka adalah bagian yang sangat tegang dari pabrik gulungan dan tunduk pada aus. Mereka digunakan baik dalam pabrik produk datar maupun dalam pabrik produk panjang. Roll adalah bagian terpenting dari pabrik gulungan dan performa pabrik gulungan sangat bergantung pada kualitas dan performa roll.
Roll beroperasi dalam kondisi yang parah dan aplikasinya memerlukan kombinasi optimal dari beberapa properti seperti daya tahan aus, dan ketawahan dll. Selama gulungan, roll berada di bawah beban tinggi dan area kontak antara roll dan material yang digulung mengalami aus. Juga roll harus mampu menahan fluktuasi mekanis dan termal yang biasanya mereka hadapi selama gulungan. Oleh karena itu, roll memiliki masa kampanye yang terbatas. Setelah masa kampanye selesai, roll harus diganti untuk melanjutkan gulungan. Kondisi permukaan adalah salah satu kriteria yang menentukan pergantian roll.
Roll yang dikeluarkan dari pabrik gulungan diolah di bengkel pemotongan/penggerindaan roll dan dibuat siap untuk kampanye gulungan lain di pabrik. Roll dibuang ketika diameter mereka mencapai diameter buang minimum.
Pabrik gulungan semakin menuntut roll yang mampu mempertahankan bentuk dan profil jauh lebih lama dengan tujuan memperpanjang panjang kampanye gulungan. Biasanya, umur roll dari pabrik gulungan apa pun terbatas oleh pembuangan roll yang direncanakan. Namun, meskipun perhatian yang diberikan oleh supplier roll dan juga yang diberikan selama operasi pabrik gulungan, abnormalitas dan kegagalan roll memang terjadi dalam pelayanan. Kegagalan roll adalah bencana besar di pabrik gulungan yang tidak hanya mengakibatkan kehilangan parsial atau total roll, juga memerlukan pengeluaran cobble yang dihasilkan di pabrik, menyebabkan pengentaran pabrik dan kerusakan pada peralatan pabrik gulungan. Semua ini mempengaruhi performa pabrik secara buruk. Oleh karena itu, kegagalan roll harus dihindari.
Penyebab Abnormalitas dan Kegagalan Roll
Ada beberapa alasan untuk abnormalitas dan kegagalan roll. Beberapa alasan dapat ditanggung jawabkan pada pabrikan roll sementara alasan lain dapat ditanggung jawabkan pada pabrik gulungan. Kegagalan roll juga dapat terjadi karena alasan yang dapat ditanggung jawabkan baik oleh pabrikan roll maupun pabrik gulungan.
Alasan yang dapat ditanggung jawabkan pada pabrikan roll adalah cacat internal roll yang mencakup kekerasan tidak merata, tegangan residual berlebihan, mikrostruktur yang tidak wajar, kekuatan material rendah, transformasi struktur untuk membentuk tegangan internal, atau penyusutan longgar untuk mengurangi area muatan efektif dll. Alasan kegagalan roll juga dapat mencakup sistem pendinginan yang tidak tepat yang menyebabkan tegangan termal pada roll yang mengakibatkan patahan tongkol. Abnormalitas gulungan juga dapat menyebabkan patahan roll. Alasan lain untuk kegagalan roll mencakup desain roll dan rongga roll yang tidak wajar, deformasi tunggal berlebihan, retakan api dalam, kelelahan dan pelupukan dll. Beberapa alasan penting untuk abnormalitas dan kegagalan roll dijelaskan di bawah ini.
Cacat dan Abnormalitas Roll
Lubang rongga dan porositas adalah cacat yang dapat muncul di permukaan, atau dapat berada di bawah permukaan. Lubang dapat berbentuk lingkaran atau tidak teratur di garis pinggir, dengan atau tanpa interior yang bersinar. Mereka tersebar secara acak di tongkol roll yang dicetak dingin. Interior yang bersinar lebih sering terlihat pada cacat di bawah permukaan dan menunjukkan gas yang terperangkap tanpa paparan udara untuk memungkinkan oksidasi terjadi. Gas dapat datang dari lapisan cetakan atau bahkan dari retakan api dalam cetakan dingin. Penyebab alternatif untuk cacat serupa, biasanya dikenal sebagai porositas, adalah kurangnya pemakaian antar dendrit saat membeku atau mungkin pengembangan gas yang datang dari cairan leleh. Dalam beberapa kasus untuk roll besi tuang statis, lubang diisi 'dengan cairan residu dan terlihat sebagai titik keras dengan garis pinggir lingkaran. Fitur ini menyebabkan masalah kualitas permukaan tetapi jarang, jika ada, mengarah pada kegagalan katastrofis. Cacat ini dianggap sebagai kesalahan roll.
Inklusi non-logam adalah abnormalitas roll. Inklusi non-logam dapat berukuran dan penampilan berbeda. Berbagai sumber mungkin untuk inklusi non-logam seperti perampasan escor atau flux atau partikel asing yang datang dari cetakan atau peralatan cetak. Ini adalah abnormalitas roll dan mempengaruhi kualitas permukaan tetapi biasanya tidak mengarah pada kegagalan roll yang massal.
Titik keras dan lunak pada roll adalah cacat permukaan dan/atau di bawah permukaan. Cacat ini muncul sebagai titik lingkaran atau setengah lingkaran, putih atau abu-abu dalam kulit material dan lebih keras atau lebih lunak dari logam dasar di sekitarnya. Biasanya tidak muncul sebagai cacat tunggal terlokalisir tetapi umumnya mempengaruhi sebagian besar tubuh roll. Kejadian ini terbatas pada roll yang dicetak sentrifugal untuk mana berbagai penjelasan dapat diberikan. Titik keras menunjukkan konsentrasi karbida besi yang segregatif sementara titik lunak menunjukkan area yang terkuras karbida atau terkaya grafit. Satu penyebab mungkin adalah efek segregasi yang disebabkan oleh gelembung gas, yang didorong oleh gaya sentripetal, melalui logam kulit tepat sebelum membeku akhir. Gas berasal dari dekomposisi tiba-tiba dari air kristalisasi yang terkandung dalam pengikat lapisan permukaan. Alasan lain dapat terkait dengan getaran berlebihan dari cetakan selama spin casting yang mempengaruhi segregasi saat membeku pada antarmuka padat/cair. Ini adalah abnormalitas roll yang dapat menghasilkan tanda permukaan pada material yang digulung tetapi tidak kegagalan parat dalam pelayanan.
Variasi Kekerasan Roll
Dalam hal roll, bacaan kekerasan yang benar sulit diperoleh dan hubungan linier kekerasan terhadap properti lain selalu terbatas pada tingkat tertentu. Ini karena material roll memiliki variasi yang luas dalam komposisi dan struktur. Oleh karena itu, bacaan kekerasan lebih membingungkan daripada membantu dalam hal roll. Pandangan pabrikan roll dan pengguna roll tentang bacaan kekerasan selalu berbeda satu sama lain.
Hanya kekerasan permukaan yang dapat diukur secara non-destruktif pada roll. Pengukuran dua dimensi ini umumnya dianggap sebagai perwakilan untuk volume tiga dimensi di balik permukaan. Namun dalam roll terdapat gradien kekerasan karena variasi makroskopis dan mikroskopis yang disebabkan oleh pencetakan (kecepatan pembeku menurun seiring bertambahnya jarak dari permukaan) dan perlakuan panas (kecepatan pendinginan menurun seiring bertambahnya jarak dari permukaan selama penyingkaran dalam hubungan dengan kurva transformasi waktu-suhu-transformasi). Kedalaman kekerasan lebih lanjut dipengaruhi oleh komposisi dan metode perlakuan panas.
Juga, material roll yang sangat keras, dan oleh karena itu, sangat dipengaruhi oleh pengakuan kerja (di bubut atau mesin gerinda), dan pemanasan kembali (di mesin gerinda). Kekerasan berdampak pada daya tahan aus. Namun juga tidak benar bahwa semuanya membaik dengan kekerasan yang lebih tinggi. Parameter lain memiliki dampak yang lebih tinggi pada performa roll seperti komposisi, mikrostruktur, dan tegangan residu.
Selanjutnya ada variasi kekerasan di permukaan roll dalam hal roll karena luas permukaan tongkol roll cukup besar. Juga, setelah roll telah digunakan untuk beberapa gulungan di pabrik, ketidakteraturan kekerasan dapat meningkat karena bagian tengah roll, yang dalam kontak dengan material panas yang digulung, dimasak kembali yang menyebabkan penurunan kekerasan.
Tegangan Residual
Roll biasanya memiliki tegangan residu. Tegangan residu ini dua dimensi di permukaan dan tiga dimensi dalam volume. Di permukaan tegangan radial adalah nol dan tegangan longitudinal (aksial) juga nol di tepi tongkol. Di bagian utama tongkol, tegangan aksial dan circumferential (tangensial) sama dalam tanda dan ukuran. Di garis pusat, dekat area aksial roll, tegangan tangensial dan radial sama dalam ukuran dan tanda. Di sini hubungan tegangan longitudinal terhadap tegangan tangensial/radial diberikan oleh hubungan diameter roll terhadap panjang. Tegangan mana yang melebihi kekuatan material roll, menyebabkan patahan spontan roll. Patahannya dapat tegak lurus terhadap arah aksial jika tegangan longitudinal terlalu tinggi terlebih dahulu, atau patahannya dapat terjadi dalam arah aksial jika tegangan tangensial/radial terlalu tinggi terlebih dahulu.
Tegangan residu memiliki dampak tinggi pada kekuatan roll. Kekuatan tekan meningkatkan kekuatan kelelahan, mengurangi penyebaran retakan, dan mengurangi tegangan geser di permukaan tongkol roll dan pengakuan kerja. Tegangan tarik residu dapat menyebabkan patahan roll. Tegangan tekan dan tarik residu dalam roll saling melengkapi satu sama lain di atas penampang roll. Tingkat tegangan residu yang benar harus dikontrol dalam roll.
Kerusakan Roll Akibat Beban Tunggal dan Patahan Termal
Kerusakan roll juga dapat disebabkan oleh satu beban tunggal. Kapan pun roll dimasukkan ke dalam pabrik gulungan dan gulungan dimulai, permukaan roll memanaskan ke suhu rata-rata, yang stabil setelah beberapa waktu gulungan. Selama periode ini, ada gradien suhu di roll dengan luar yang lebih panas dan dalam yang lebih dingin. Karena gradien suhu ini, bagian luar roll memiliki ekspansi termal lebih banyak dari bagian dalam. Ini menciptakan tegangan termal dalam roll dengan tegangan tekan di luar dan tegangan tarik di dalam. Tegangan tarik termal ditambahkan pada tegangan tarik residu dan jika total tegangan tarik mencapai kekuatan material maka retakan dimulai yang adalah titik awal untuk kegagalan roll. Semakin rendah suhu awal roll saat dimasukkan ke dalam pabrik; semakin tinggi risiko patahan termal.
Dalam kasus patahan termal, tongkol patah dengan garis patah yang berorientasi radial yang asalnya berada di atau dekat sumbu tongkol. Patahannya tegak lurus terhadap sumbu roll dan biasanya terjadi dekat pusat panjang tongkol. Patahan termal terkait dengan perbedaan suhu maksimum antara permukaan dan sumbu tongkol roll. Perbedaan suhu dapat diinduksi oleh laju pemanasan yang tinggi pada permukaan roll yang timbul dari pendinginan roll yang buruk atau bahkan kerusakan pendinginan roll atau throughput tinggi pada awal kampanye gulungan. Perbedaan suhu ini antara zona luar dan bagian dalam roll memulai tegangan termal yang ditumpuk pada tegangan residu yang ada dalam roll. Sebagai contoh, perbedaan suhu 70 derajat C antara permukaan luar dan sumbu roll menyebabkan tegangan termal tambahan dalam arah longitudinal sekitar 1.100 kg/sq cm selama fase kritis setelah memulai kampanye gulungan. Setelah total tegangan tarik longitudinal di inti melebihi kekuatan ultimatum material inti, patahan termal tiba-tiba diinduksi. Ini dapat menjadi kesalahan pabrik atau kesalahan roll.
Sebenarnya, ada tiga faktor yang penting untuk patahan termal. Ini adalah (i) gradien termal, (ii) kekuatan dan integritas material inti, dan (iii) tegangan residu. Sebenarnya, semakin rendah kekuatan material inti roll; semakin tinggi risiko patahan termal.
Tegangan residu memiliki dampak tinggi pada patahan termal. Tegangan residu selalu adalah tegangan tekan di luar dan tegangan tarik di bagian dalam roll. Tegangan ini berkurang di semua area di mana rongga diolah ke dalam roll tetapi tetap tinggi di area di antara rongga. Ketika roll ini dipanaskan selama proses gulungan tegangan termal ditambahkan pada tegangan residu dan ketika total tegangan tarik (pada maksimum di antara rongga) mencapai batas kekuatan material, patahan termal terjadi di antara rongga.
Kerusakan Mekanis dan Fisik pada Roll
Roll juga dapat memiliki kerusakan mekanis. Kerusakan mekanis pada roll dapat terjadi karena beban mekanis berlebih lokal. Cukup umum untuk menemukan beberapa intrusi, luka, dan jejak pada roll. Ini terjadi ketika material asing masuk ke dalam roll bersama dengan material yang digulung. Kerusakan pada roll terjadi ketika kekerasan material asing tinggi atau ukurannya cukup besar untuk menyebabkan jejak dalam pada roll. Dalam kasus jejak roll dalam, diperlukan untuk mengolah roll.
Kerusakan fisik pada roll dapat berupa beberapa jenis. Ini dijelaskan di sini.
Peeling adalah salah satu abnormalitas pada roll. Selama gulungan, lapisan oksida tipis terbentuk di permukaan roll dalam lebar gulungan. Pengosongan sebagian dari lapisan oksida ini dikenal sebagai peeling. Peeling ini dapat dengan mudah diidentifikasi ketika diamati sebagai streaks circumferential stempel perak dari material roll induk, dicampur dengan streaks oksida biru/hitam yang masih menempel di permukaan roll. Lapisan oksida di permukaan roll tumbuh sebagai fungsi suhu permukaan roll saat meninggalkan gigitan roll dan waktu paparan udara pada suhu tinggi. Lapisan oksida ini tunduk pada tegangan geser bergantian karena perbedaan kecepatan permukaan material yang digulung dan roll. Setelah kekuatan kelelahan lapisan oksida ini terlepas, peeling lapisan ini dimulai. Peeling ditandai selama hanya lapisan oksida yang diserap sementara material roll dasar tetap utuh dan terus menahan tegangan geser. Kejadian fenomena ini tergantung pada kondisi gulungan termasuk suhu permukaan material yang digulung (yang secara kuat menentukan sifat dan kekerasan skala), pengurangan gulungan, pendinginan roll dan panjang kampanye gulungan. Peeling roll adalah fitur pabrik.
Luka atau tanda mekanis adalah indetasi lokal di tongkol roll yang digabungkan dengan luka yang diinduksi panas, retakan api dan retakan tekanan di dalam atau di luar lebar gulungan. Tanda ini terutama terlihat pada roll kerja dari stand finishing belakang pabrik gulungan. Ini disebabkan oleh beban berlebihan lokal yang terkait dengan cobble, ujung lipat dan/atau dingin material yang digulung, benda asing atau partikel skala yang lebih tebal yang telah melewati celah roll. Semua abnormalitas ini, ketika terjadi pada kecepatan gulungan tinggi, dapat menyebabkan tekanan tinggi serta deformasi dan panas geser. Kondisi ini dapat menciptakan kerusakan permukaan lokal pada roll. Ini timbul dari abnormalitas pabrik jika proses gulungan keluar dari kendali.
Bandinging adalah abnormalitas pada roll. Ini adalah area bright yang terpeeling parat yang muncul pada roll kerja dan berorientasi dalam arah circumferential dan sangat sering dalam bentuk band dengan permukaan yang sangat kasar. Banding biasanya muncul pada roll kerja ICDP (indefinite chilled double pour) di stand finishing awal pabrik gulungan panas, bahkan setelah waktu kampanye yang cukup pendek. Banding juga mungkin, ketika roll kerja dengan cromo tinggi digunakan setelah waktu berjalan lebih lama di stand dan posisi kritis yang sama. Akibat gaya geser bergantian dalam kombinasi dengan beban termal bergantian yang melebihi kekuatan geser panas material kulit, retakan paralel permukaan dalam kedalaman retakan api primer berkembang dan menyebar hingga area yang retak api diserap dari roll. Setelah permukaan roll secara lokal rusak, puncak gaya geser diinduksi yang mengarah pada perkembangan sangat cepat dari band yang terpeeling di sekitar tongkol roll. Lapisan yang dihapus memiliki kedalaman sekitar 0,1 mm hingga 0,2 mm yang kurang atau lebih sesuai dengan kedalaman retakan api primer. Kejadian ini terutama terkait dengan kondisi pabrik.
Pengelasan material yang digulung terjadi di tongkol roll terutama pada roll kerja di stand finishing belakang terutama saat gulungan dengan tebal tipis. Kondisi dasar untuk pengelasan material yang digulung ke permukaan roll adalah tekanan gulungan spesifik tinggi dalam kombinasi dengan suhu gulungan rendah. Khususnya abnormalitas gulungan, seperti cobble, lipatan dan ujung lipat material yang digulung menyebabkan tekanan sangat tinggi yang mendukung menempelnya material pada roll. Dengan demikian deformasi plastis yang meningkat pada permukaan roll dalam bentuk indetasi, atau bahkan pelupukan, diinduksi di area yang berlebihan ini di mana perkembangan panas parat menambahkan retakan api atau luka. Pilihan kelas roll yang salah untuk stand finishing terakhir dapat mengarah pada menempel yang katastrofis. Kerusakan ini disebabkan oleh kondisi pabrik.
Retakan garis patah bergelombang circumferential dapat muncul di permukaan tongkol yang sama dengan tepi material yang digulung di pabrik datar. Ekstent tergantung pada variasi lebar material yang digulung sebelum pergantian roll. Penampilan ini biasanya diamati pada roll kerja dari stand finishing awal. Ini disebabkan oleh resistensi yang meningkat terhadap deformasi tepi material yang digulung dalam kombinasi dengan tingkat pengurangan yang tinggi di stand finishing awal. Jika tepi material yang digulung jauh lebih dingin dari pusat dan jika skala keras ada di tepi maka beban spesifik yang lebih tinggi menyebabkan aus lokal yang meningkat pada permukaan roll. Ini lebih prevalen saat gulungan stainless steel dengan kelas roll yang berlegasi tinggi. Ini adalah kejadian yang terkait dengan pabrik.
Kadang-kadang karena abnormalitas di pabrik gulungan, momen torsi besar dibangun oleh motor penggerak. Pembentukan momen besar terjadi karena motor selalu bagian yang kuat dan hebat dari pabrik. Akibat pembentukan momen torsi besar, kegagalan leher roll terjadi karena leher roll biasanya bagian terlemah dari seluruh sistem. Ketika leher roll patah, menunjukkan struktur patah cepat, rapuh yang khas dengan area patah biasanya miring 45 derajat terhadap arah aksial. Namun, kegagalan torsi kelelahan leher roll jarang terjadi selama gulungan normal.
Jurnal roll dapat mengalami kegagalan penampang. Biasanya dimulai di bawah radius yang berdekatan dengan tongkol. Muka patah mengikuti radius dan kemudian melanjutkan ke sisi tongkol, dan menyerap sebagian muka akhir tongkol. Dalam kondisi beban kejut, beban puncak dapat melebihi kekuatan lengkungan ultimatum material inti dan patah terjadi, biasanya di area penampang yang paling tegang. Dalam kasus roll telah ditangani dengan salah dengan dijatuhkan atau dengan penggunaan bar pengangkut yang salah selama pergantian roll, leher roll dapat retak atau lebih sering gagal dengan patah. Fakta bahwa potongan tongkol terlekat pada jurnal menunjukkan kegagalan penyalahgunaan. Ini adalah kesalahan pabrik.
Kegagalan jurnal dapat terjadi akibat patah lengkungan. Garis patah mulai dari luar dan menyebar di seluruh penampang, terutama dimulai di area fillet dan sangat sering setelah penyebaran retakan kelelahan. Kegagalan ini timbul dari beban lengkungan tinggi yang melebihi kekuatan lengkungan ultimatum atau kekuatan kelelahan jurnal. Ini biasanya terbatas pada roll kerja 2-Hi dari kelas apa pun di stand pabrik gulungan panas. Jenis patahan ini dapat disebabkan oleh (i) beban gulungan tinggi yang digabungkan dengan desain roll yang lemah, (ii) abnormalitas gulungan dengan gaya lengkungan ekstrim, (iii) kualitas roll yang tidak memadai sejauh kekuatan jurnal terkait, dan (iv) efek notch sebagai akibat dari radius fillet yang terlalu kecil, ranur circumferential, dan retakan kelelahan yang diinduksi oleh korosi dll. Ini adalah kesalahan pabrik atau roll.
Dalam kasus kegagalan jurnal dari drive end torque, muka patah miring terhadap sumbu roll dan dapat menunjukkan patah geser lengkap, yang cukup sering membentuk patah berbentuk kerucut. Jenis patah ini terjadi di drive end yang dimulai dari bagian terlemah, yang seringkali adalah recess cincin terpisah, menyebar ke pusat leher, atau dari akar radius ujung spade. Ini terjadi ketika torsi di drive end telah melebihi kekuatan torsi material jurnal. Kekuatan jurnal juga terpengaruh oleh efek notch dari radius tajam, yaitu di recess cincin terpisah, atau penyangga stres lainnya seperti bor radial. Beban dapat normal untuk desain dan operasi pabrik, dalam hal ini material roll memerlukan peningkatan atau beban dapat melebihi operasi standar pabrik, yang pada gilirannya lebih tinggi dari resistensi torsi material roll. Overload dapat dialami melalui berbagai kondisi seperti (i) stalling pabrik karena sticker, (ii) abnormalitas gulungan seperti pengelasan material yang digulung, pre-set yang salah dari celah roll dll., dan (iii) pemasangan drive shaft yang salah, baik oleh pabrik gulungan, atau oleh pengolahan yang salah dari drive end. Ini biasanya adalah kesalahan pabrik.
Kegagalan jurnal juga dapat disebabkan oleh bearing yang aus dan terperangkap. Tanda skor atau retakan dalam dapat terjadi pada jurnal di area bearing, baik sepanjang sumbu atau dalam arah circumferential. Ada juga indetasi dan inklusi fragmen skala pabrik atau material asing lainnya. Kerusakan lain dapat mencakup oksidasi dan erosi permukaan yang digerinda di bawah bearing. Tanda rotasi dan retakan api dapat terlihat di area bearing dan dalam kasus ekstrim patahan termal leher dapat terjadi. Retakan juga dapat menyebar dari lubang injeksi minyak. Perlindungan yang tidak memadai, rusak atau bahkan hilang memungkinkan intrusi air, skala dan partikel asing lainnya ke dalam celah antara inner bearing race dan jurnal. Retakan dalam sepanjang sumbu disebabkan oleh puing di antara bearing dan journal yang menggali permukaan saat bearing dilepaskan untuk penggerindaan roll. Viskositas grasi yang terlalu rendah dan clearance yang salah di antara bearing dan journal bersama dengan partikel asing dapat menyebabkan kerusakan permukaan dan aus saat inner bearing ring bergerak di sekitar roll journal karena micro slippage. Ini bahkan dapat menginduksi pengelasan dingin dan kohesi antara journal dan bearing plus pemblokiran lubang pelumas. Hasilnya dapat mencakup beban geser tinggi, retakan api dari panas yang dihasilkan dan bearing yang terperangkap. Aus berlebihan pada journal, kurang pelumas, penggerindaan elips atau pemasangan yang salah dari neck ring atau kekurangan pelindung lainnya dapat memungkinkan air pendingin pabrik untuk menembus di bawah bearing dan menyebabkan korosi. Ini adalah kesalahan pabrik.
Retakan Api
Retakan api adalah retakan termal shock yang terbentuk pada tingkat pendinginan yang sangat tajam pada permukaan roll. Ketika permukaan roll yang panas dengan gradien termal tegak lurus terhadap permukaan roll selama revolusi roll dicabut oleh air pendingin, tegangan tarik permukaan terbangun. Ketika tegangan tarik mencapai kekuatan tarik material roll, maka retakan (retakan api) dimulai. Retakan ini hanya terbentuk di bawah tegangan tarik.
Pola retakan api di permukaan roll yang digunakan untuk gulungan panas dengan pendinginan air roll cukup normal. Ini membantu dalam meningkatkan gigitan roll. Namun, retakan api dapat berkembang menjadi retakan yang lebih dalam untuk menyebabkan kegagalan roll akibat pelupukan. Pola retakan api bergantung pada kekuatan material roll. Semakin tinggi kekuatan material roll, semakin lebar jaringan retakan api dan semakin dalam retakan api. Jenis retakan api terburuk terjadi saat pabrik berhenti dengan material panas di antara roll dan pendinginan air tetap menyala. Efeknya lebih parah di kelompok stand roughing. Dalam pengentaran pabrik tiba-tiba dengan cobble besar, perlu untuk segera menghentikan pendinginan roll dan membiarkan roll pendingin dengan cara normal tanpa cabutan untuk menghindari retakan api dalam. Juga, dalam pengentaran pabrik tiba-tiba dengan cobble besar, disarankan untuk memeriksa permukaan roll untuk retakan dalam sebelum memulai ulang pabrik.
Biasanya ada tiga jenis retakan api. Mereka adalah (i) retakan api band, retakan api tangga, dan (iii) retakan api lokal.
Retakan api band sesuai dengan lebar material yang digulung dan dengan arc kontak antara roll kerja dan material yang digulung. Penampilan retakan ini adalah tipe mosaic biasa, tetapi dengan ukuran mesh yang lebih besar dari pola retakan api konvensional. Dalam kasus pengentaran pabrik, material yang digulung dapat tetap dalam kontak dengan roll kerja untuk waktu yang cukup lama. Suhu permukaan roll meningkat dengan cepat di area kontak dan panas menembus lebih dalam ke dalam tubuh roll. Tegangan termal yang diinduksi melebihi kekuatan lengkungan panas material roll. Ketika material yang digulung diangkat dan roll diangkat, permukaan roll pendingin dan karena penyerapan area lokal ini, permukaan mulai retak. Keparahan retakan bergantung pada waktu kontak dan laju pendinginan. Ini adalah kesalahan pabrik.
Retakan api tangga (Gambar 1) berada di dalam band circumferential di tongkol roll. Ini adalah retakan longitudinal yang menyebar di bidang radial. Jenis retakan api ini dapat diinduksi karena kurangnya pendinginan, misalnya oleh nozel pendinginan yang tersumbat. Akibat penetrasi panas yang parah ke dalam tubuh roll, retakan api ini jauh lebih dalam dari retakan api biasa. Ini adalah kesalahan pabrik.
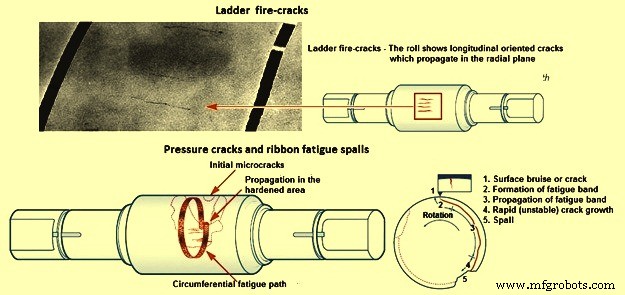
Gambar 1 Retakan api tangga dan retakan tekanan pada roll
Dalam kasus retakan api lokal, tongkol menunjukkan area lokal retakan api, terkadang bersama dengan indetasi atau bahkan pelupukan lokal. Retakan ini terjadi ketika kombinasi tegangan mekanis dan termal di dalam area lokal ini melebihi kekuatan lengkungan material tongkol dan diperparahi selama pendinginan selanjutnya. Abnormalitas pabrik seperti luka melalui impact, pengelasan material yang digulung, crimping (pemipitan) tepi atau ujung material yang digulung adalah alasan yang mungkin untuk jenis kerusakan ini. Kombinasi retakan api dan retakan tekanan membuat kerusakan ini sangat berbahaya karena dapat menginduksi kelelahan pita (Gambar 1) atau bahkan pelupukan segera. Ini adalah kesalahan pabrik.
Kelelahan Roll
Roll juga rusak karena kelelahan. Kerusakan karena kelelahan dapat dimulai di permukaan atau sub-permukaan. Masalah kelelahan pada roll dapat timbul dari beban tinggi di pabrik. Contoh typikal kegagalan kelelahan adalah tongkol roll pabrik bagian (Gambar 2). Kelelahan korosif juga dapat menjadi masalah. Dengan kelelahan korosif, tidak ada operasi yang aman sama sekali, dan tidak ada batas kelelahan. Kelelahan korosif dapat diminimis dengan mengurangi beban nominal dengan mengoptimalkan desain roll dan tegangan kompresi residu tinggi. Poin lain yang terkait dengan kelelahan korosif adalah bahwa tidak ada operasi yang aman sama sekali dan tidak ada batas kelelahan. Patahan kelelahan korosif disebabkan oleh tegangan bergantian dan waktu.
Kadang-kadang, setelah masalah pendinginan di pabrik, roll menunjukkan beberapa retakan api circumferential, yang dengan kedalaman tertentu benar-benar mengurangi penampang roll, dan karena beban tinggi roll dapat patah dalam kondisi kelelahan siklus rendah.
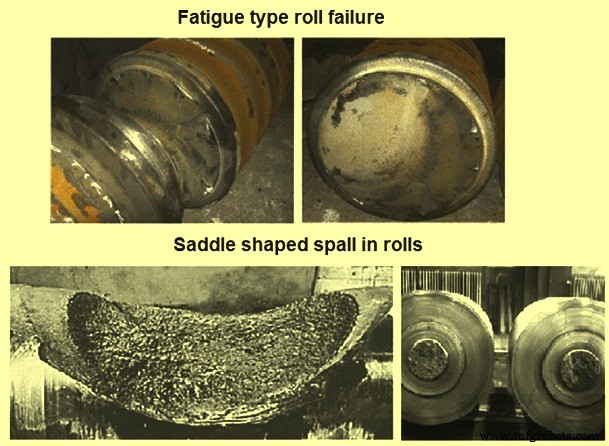
Gambar 2 Kegagalan roll tipe kelelahan dan pelupukan berbentuk sedel pada roll
Pelupukan
Pelupukan dapat menjadi alasan lain untuk kegagalan roll. Ada dua jenis pelupukan yang berbeda pada roll. Satu dimulai dari retakan permukaan awal sementara jenis lain dimulai dari sub-permukaan. Retakan permukaan biasanya disebabkan oleh beban lokal berlebihan, dan semua jenis abnormalitas gulungan termasuk kondisi gulungan abnormal. Jika deformasi plastis pada permukaan roll lebih besar dari yang diizinkan material roll maka retakan dimulai.
Pelupukan yang merupakan kerusakan roll yang fatal selalu cenderung terjadi dengan jumlah revolusi yang relatif rendah. Ini berarti inisiasi retakan, penyebaran retakan, dan kegagalan pelupukan akhir dapat berkembang dalam satu kampanye gulungan tunggal.
Ada lima jenis pelupukan. Ini adalah (i) pelupukan berbentuk sedel, (ii) retakan tekanan dan pelupukan kelelahan pita, (iii) pelupukan terkait antarmuka bond kulit/inti, (iv) pelupukan karena kedalaman kulit yang tidak mencukupi, dan (v) pelupukan tepi tongkol.
Pelupukan kelelahan berbentuk sedel (Gambar 2) berasal dari material inti di bawah antarmuka kulit/inti dan pecah ke permukaan tongkol. Variasi intensitas garis kelelahan dapat dilihat di area dalam pelupukan yang menunjukkan arah penyebaran dari inti ke permukaan tongkol. Pelupukan ini terjadi pada roll kerja dengan inti besi grafit flak dan terutama terletak di pusat tongkol. Pelupukan disebabkan oleh beban siklus tinggi akibat pengurangan besar saat gulungan material tebal dan keras. Beban ini menginduksi tegangan bergantian yang tinggi pada material inti, di luar batas kelelahan, dan banyak retakan mikro mulai terbentuk menyebabkan pengurangan progresif material inti. Di tahap berikutnya retakan mikro ini bergabung dan menyebar ke dan melalui kulit ke permukaan tongkol yang mengarah pada pelupukan sedel besar dan typikal. Tegangan tarik residu tinggi yang diinduksi termal di inti selama manufaktur mendukung jenis kerusakan roll ini.
Dalam kasus retakan tekanan dan pelupukan kelelahan pita (Gambar 1), awalnya, satu atau lebih retakan tekanan terbentuk di area beban lokal berlebihan, di atau dekat permukaan tongkol. Retakan seperti ini biasanya berorientasi paralel terhadap sumbu roll tetapi menyebar dalam arah non-radial. Di tahap berikutnya, patah bergaya kelebihan kat yang mirip kelelahan menyebar progresif dalam arah circumferential berjalan kurang atau lebih paralel dengan permukaan tongkol. Arah penyebaran berlawanan dengan arah rotasi roll. Penyebaran berkembang di dalam permukaan kerja roll, secara bertahap meningkat dalam kedalaman dan lebar diikuti oleh pelupukan permukaan besar dari permukaan tongkol yang menutupi. Beban lokal tinggi di tepi depan, cobble atau penggandaan ujung material yang digulung, melebihi kekuatan geser material kulit dan memulai retakan. Gulungan berikutnya melelahkan material dan retakan menyebar hingga terjadi pelupukan spontan besar.
Dalam kasus roll double pour, area besar material kulit terpisah dari inti mengikuti antarmuka yang lemah terikat hingga area ikatan metalurgi penuh tercapai. Pada titik ini patah menyebar dengan cepat menuju permukaan tongkol yang mengarah pada pelupukan besar. Selama pencetakan roll, tujuan adalah untuk mencapai ikatan metalurgi penuh antara kulit dan logam inti. Disbonding kulit dari inti selama operasi didukung oleh alasan apa pun yang mengurangi kekuatan ikatan seperti (i) sisa lapisan oksida di antara kulit dan inti, (ii) kehadiran flux atau escor di antarmuka, dan (iii) berlebihan karbida, mikro-porositas, flak grafit atau inklusi non-logam seperti sulfida dll. Alasan lain untuk pemisahan kulit dan inti dapat berupa beban lokal berlebihan selama abnormalitas pabrik yang memulai disbonding lokal yang terus tumbuh dengan penyebaran retakan kelelahan mengikuti antarmuka kulit/inti hingga ukuran kritis tercapai. Ini mengarah pada pelupukan sekunder besar spontan. Jenis kerusakan ini dapat terjadi bahkan jika tidak ada cacat metalurgi di zona bonding. Tegangan tarik radial berlebihan di zona bonding akibat kondisi pemanasan abnormal (kerusakan sistem pendinginan roll, sticker dll.) juga dapat menjadi alasan untuk pemisahan kulit dan inti. Ini biasanya adalah kesalahan roll jika ada cacat bonding.
Pelupukan karena kedalaman kulit yang tidak mencukupi terjadi ketika antarmuka antara logam kulit dan inti sepenuhnya terlasi tetapi kedalaman kulit tidak mencukupi untuk mencapai diameter scrap. Material inti yang mengandung lebih banyak grafit dan lebih sedikit legasi jauh lebih lunak dari material kulit dan berwarna abu-abu. Karena antarmuka mengikuti front pembekuan logam kulit, area logam inti lunak yang muncul di permukaan tongkol adalah bercekcek dan tidak kontinu. Kedalaman kulit tergantung pada sejumlah faktor yang mengontrol proses pencetakan sentrifugal seperti berat logam, suhu pencetakan, dan basis waktu dll. Ini adalah ketika salah satu parameter kritis ini tidak terpenuhi maka kedalaman kulit yang tidak mencukupi diperoleh. Ini adalah kesalahan roll.
Retakan permukaan dan/atau sub-permukaan dan pelupukan terkait terbentuk di tongkol roll kerja di pabrik datar sekitar 100 mm hingga 300 mm dari ujung tongkol dalam arah circumferential. Retakan ini menyebar menuju freeboard permukaan tongkol. Dalam kasus ekstrim, retakan ini dapat memasuki radius leher. Tepi yang retak ini dapat menempel pada tubuh roll atau pecah sebagai pelupukan besar. Tekanan berlebihan di ujung tongkol roll kerja, diperkuat dengan lengkungan roll kerja positif, kurangnya relief ujung tongkol pada back up roll, bentuk strip yang buruk, tepi tebal (bentuk tulang anjing) atau proses set-up yang salah menginduksi beban lokal berlebihan yang melebihi kekuatan geser material roll kerja. Profil aus berlebihan akibat kampanye panjang dapat menyebabkan beban lokal berlebihan di ujung tongkol yang mendukung retakan awal. Gulungan berlanjut menyebarkan retakan, keluar di freeboard dan kegagalan kemudian terjadi. Ini adalah kesalahan pabrik.
Kerusakan Roll Baja Akibat Hidrogen
Hidrogen (H2) dapat menyebabkan dua jenis masalah pada roll baja. Salah satu adalah kelelahan khusus yang ditandai dengan dimulainya satu atau lebih lingkaran retakan tegak lurus terhadap arah longitudinal roll dan tumbuh konis ke kedua arah. Butuh waktu lama hingga kelelahan ini terlihat. Retakan tidak benar-benar bekerja sebagai penyangga stres melalui lengkungan. Retakan terletak kurang atau lebih di area bebas stres dan hanya tegangan termal yang benar-benar bergantian dari kampanye ke kampanye. Roll ini dalam pelayanan selama bertahun-tahun sampai masalah menjadi terlihat. Telah diamati bahwa fenomena ini selalu dimulai di ujung tongkol atas, leher atas, di mana hidrogen berkonsentrasi saat pembekuan dan di mana selama pendinginan primer di volume itu dan di mana transisi ferrit-austenit terjadi terakhir. Ini benar-benar situasi kelelahan progresif, namun satu-satunya stres di area ini terkait dengan tegangan residu dan termal dan jumlah alterasi beban sangat kecil. Namun akhirnya H2 ditemukan aktif.
Masalah H2 terkait kedua adalah bahwa patah rapuh tertunda terjadi tiba-tiba, tanpa beban gulungan pada roll. Kadang-kadang ini terjadi saat roll masih di stok, bahkan bertahun-tahun setelah pengiriman. Fenomena ini sudah terkenal. Material dibuat rapuh oleh H2 dan ketika diberi beban, lebih awal atau lebih lama (tergantung pada kandungan H2 dan stres) roll mulai hancur tanpa tanda deformasi, bahkan di mana pun di area topografi patah yang hanya menunjukkan muka patah.
H2 kritis untuk baja hanya selama atom H2 terlarut dalam mikrostruktur dan dapat bergerak dengan difusi bebas. Segera dua atom bergabung menjadi gas H2 dan hadir dalam rongga atau porositas, gas tidak lagi berbahaya. Rongga penyusutan adalah jebakan untuk menangkap H2. Oleh karena itu, kegagalan terkait H2 biasanya tidak ditemukan pada roll dengan rongga penyusutan besar. Karena roll cetak selalu memiliki setidaknya rongga mikro, konten H2 yang dapat ditoleransi jauh lebih tinggi daripada roll ta.



