Memahami Pemesinan EDM: Panduan Komprehensif Wire EDM
Dengan kebutuhan produksi, banyak bagian dan struktur khusus telah muncul di berbagai bidang. Secara sesuai, untuk menyesuaikan karakteristik banyak jenis bagian dan produksi kecil, pentingnya EDM semakin jelas. Teknologi EDM menempati posisi penting dalam bidang manufaktur. Selama waktu yang lama, EDM (EDM) telah menjadi solusi presisi tinggi dan permintaan tinggi, dan merupakan cara efektif untuk mencapai pemesinan presisi pada material sulit dan bagian kompleks.
Oleh karena itu, melalui artikel ini mari kita ketahui secara detail apa itu EDM, alur pemrosesan dan keuntungan spesifiknya.
Apa Itu Pemesinan EDM
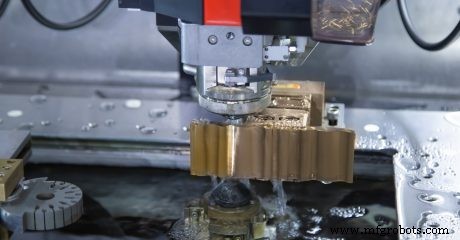 Pemrosesan discharges listrik (EDM) adalah proses manufaktur, dikenal dengan banyak nama lain, termasuk pemesinan spark, pemesinan arc, juga disebut sebagai wire-cut EDM, wire cutting, edm cutting, wire burning, wire erosion.
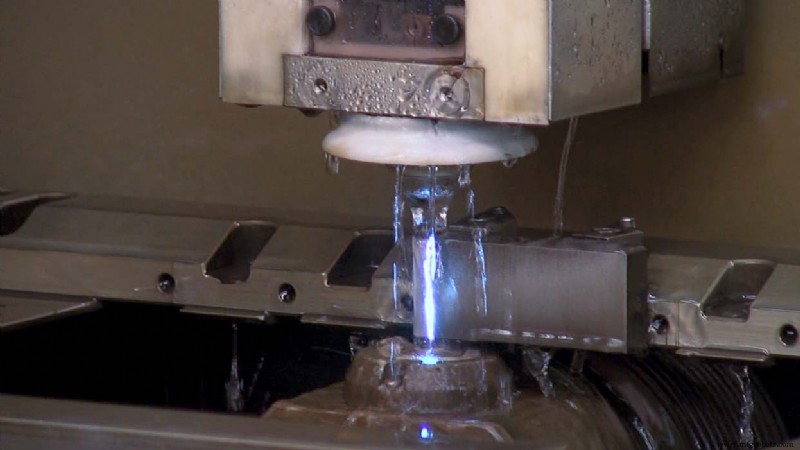
EDM adalah metode tidak konvensional yang tidak memerlukan gaya mekanis selama proses penghapusan, menggunakan satu kawat tipis, dan menggunakan panas yang dihasilkan oleh spark listrik bersama dengan air deionisasi untuk memotong logam, kawat pemotong tidak menyentuh material, dan mencegah karat.
Arus dipisahkan antara elektroda dan workpiece oleh fluida dielectric, dan arus melewati elektroda dan workpiece. Kecuali jika tegangan cukup diberikan untuk menjadikannya konduktor listrik, fluida dielectric akan bertindak sebagai isolator listrik. Discharge spark yang dihasilkan merosot workpiece untuk membentuk bentuk akhir yang diinginkan. Selama proses ini, arus digunakan untuk memotong material konduktif dan meninggalkan permukaan yang halus tanpa perlu proses finishing atau polishing lainnya. Umumnya, diameter elektroda berkisar antara .004″-.012″ (.10mm-.30mm), dan diameter dapat lebih besar atau lebih kecil.
Dalam pembuatan alat dan bagian presisi, EDM sangat populer karena kemampuan penerapannya, terutama untuk material keras seperti titanium atau bentuk yang sangat kompleks yang sulit diperoleh dengan milling.
Bagaimana Cara Kerja EDM?
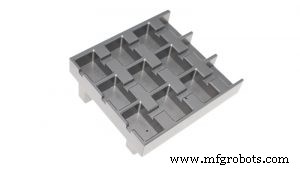 Wire cutting dilakukan dengan menghasilkan electrical discharges pada kawat atau antara elektroda dan workpiece. EDM cutting selalu berjalan melalui seluruh workpiece. Untuk memulai pemesinan kawat, Anda harus terlebih dahulu membuat lubang pada workpiece atau memulai dari tepi. Dalam area pemesinan, setiap discharge akan menghasilkan lubang kecil pada workpiece dan mempengaruhi alat. Kawat dapat miring, sehingga bagian dengan profil runcing atau berbeda dapat dibuat di atas dan bawah. Saat spark melompat di seluruh celah, material kemudian dihapus dari workpiece dan elektroda.
Untuk mencegah short circuit dalam proses spark, fluida non-konduktif atau dielectric juga digunakan dalam proses. Limbuang dihapus oleh dielectric, dan proses berlanjut. Tidak ada kontak mekanis sama sekali antara elektroda dan workpiece. Kawat biasanya terbuat dari brass atau copper berlapis dan memiliki diameter antara 0.1 dan 0.3 mm.
Jenis Pemesinan EDM
Meskipun ada banyak bentuk khusus dari pemrosesan discharges listrik, mesin EDM industri biasanya dikelompokkan ke dalam tiga kategori: Die Sinker EDM, Wire EDM, Hole Drilling EDM.
Sinker EDM
Sinker EDM, juga dikenal sebagai ram EDM, conventional EDM atau plunge EDM, menggunakan elektroda yang diproses dengan berbagai bentuk, ukuran, dan material untuk menghapus material dari workpiece. Elektroda biasanya terbuat dari graphite, tetapi copper, tungsten atau brass dan kombinasi material ini juga dapat digunakan, dan karakteristik geometri elektroda dapat disesuaikan untuk mencapai spesifikasi yang diperlukan.
Dalam proses sinker EDM, baik workpiece maupun elektroda diendapkan dalam fluida isolator minyak atau synthetic oil, dan mesin menggunakan teknologi CNC untuk secara otomatis mengarahkan elektroda ke workpiece. Seperti wire EDM, saat elektroda mendekati workpiece, kekuatan charge merobek hambatan fluida dielectric dan menghasilkan spark, yang merosot sejumlah kecil material dengan meleleh dan menguapkan partikel kecil.
Proses ini diulang ratusan ribu kali per detik, dan saat menghapus material, mesin akan terus mengontrol gerakan elektroda sampai mencapai ukuran yang diinginkan. Saat ini, die EDM digunakan untuk membuat bentuk cavititas kompleks dalam aplikasi tool dan die.
Wire EDM
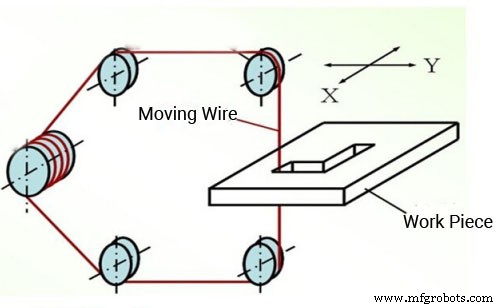 Ini adalah teknologi pemrosesan non-tradisional, yang menggunakan listrik untuk mengambil kawat copper atau brass yang terisi muatan halus sebagai elektroda untuk memotong material konduktif secara akurat. Prinsip kerja dasarnya adalah menggunakan kawat logam tipis yang bergerak terus-menerus (disebut kawat elektroda) sebagai elektroda untuk melakukan pulse spark discharge pada workpiece untuk menghapus logam dan memotong bentuk.
Dalam banyak kasus, seluruh bagian diendapkan dalam fluida dielectric, dan selama proses pemotongan, nozzle bawah dan atas dengan tekanan tinggi menghapus debu halus di sekitar kawat. Fluida juga bertindak sebagai hambatan non-konduktif, sehingga mencegah pembentukan saluran konduktif di area pemrosesan. Ketika kawat mendekati bagian, kekuatan medan listrik mengatasi hambatan dan terjadi dielectric breakdown, sehingga arus mengalir antara kawat dan workpiece, sehingga menghasilkan spark listrik.
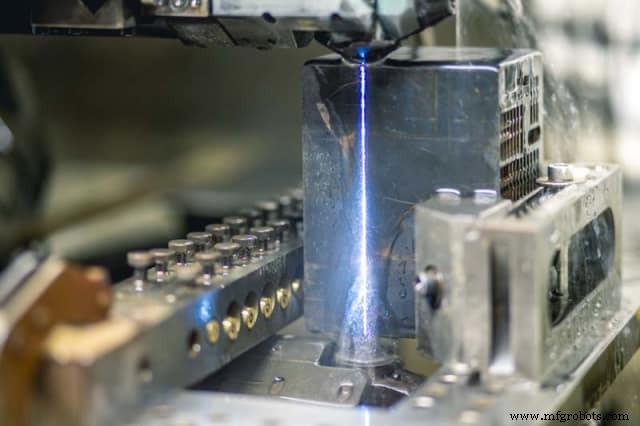 Menurut kecepatan operasi yang berbeda dari kawat elektroda, mesin wire EDM biasanya dibedakan menjadi dua kategori: satu adalah mesin wire EDM high-speed (WEDM-HS), kawat elektroda untuk gerakan bolak-balik high-speed, kecepatan kawat umumnya 8 ~10m/s, kawat elektroda dapat digunakan berulang kali, dan kecepatan pemrosesan tinggi, tapi perjalanan kawat cepat mudah menyebabkan kawat elektroda goyah dan berhenti di arah berbalik. Jenis lainnya adalah mesin wire EDM low speed (WEDM-LS), yang kawat elektroda bergerak dengan kecepatan rendah dalam satu arah, dan kecepatan perjalanan kawat umumnya kurang dari 0.2m/s. Kawat elektroda tidak lagi digunakan setelah discharge. Kerja stabil, seragam, jitter rendah, dan kualitas pemrosesan baik, tapi kecepatan pemrosesan rendah.
Proses wire EDM memiliki keterbatasan penting: kawat harus melewati seluruh workpiece. Wire EDM hanya dapat memesinan fitur through. Jika fitur bagian tidak memungkinkan Anda untuk memotong tepi, kita dapat dengan cepat membuat lubang di setiap material konduktif menggunakan jenis EDM lainnya, small hole drilling.
Hole Drilling EDM
Small hole drilling EDM menggunakan elektroda silinder rongga untuk membuat lubang pada workpiece. Seperti wire EDM, drilling EDM menggunakan erosi spark untuk menghapus material. Namun, dalam EDM drilling, ukuran lubang dikontrol oleh diameter elektroda. Bahkan dalam material keras atau heterogen, lubang yang akurat dan presisi dapat dibuat, yang telah menjadi perkembangan kunci dari beberapa teknologi canggih.
Selama proses EDM, fluida dielectric dipompa melalui dan di sekitar elektroda untuk pendingin dan membersihkan partikel yang erosi. CNC drilling EDM dapat dengan cepat dan mudah membuat banyak lubang tanpa pengawas tanpa posisi manual. Small hole EDM ideal untuk bagian yang membutuhkan lubang awal, lubang ventilasi, lubang pendingin, lubang plunger, atau lubang butt lainnya, dan sangat berguna untuk menghapus bor dan drill bit yang patah.
EDM VS Wire EDM
 Titik Sama:
1. Keduanya adalah jenis pemrosesan electrical discharge machining, yang didasarkan pada pulse power supply, dan workpiece harus merupakan konduktor.
2. Prinsip pemrosesan yang sama, dan logam yang dihasilkan oleh panas dari discharge spark dilelehkan untuk menghapus logam, jadi kesulitan material pemrosesan keduanya tidak berkaitan dengan kekerasan material, dan tidak ada gaya pemotongan mekanis yang signifikan dalam pemrosesan.
Titik Berbeda
1. Objek pemrosesan utama dari mesin forming EDM adalah mencetak pola halus atau permukaan lengkung pada permukaan. Mesin wire cutting EDM terutama memproses workpiece datar. Gerakan wire EDM adalah memindahkan workpiece, dan EDM diproses dengan memindahkan elektroda.
2. EDM dapat memproses lubang through dan lubang butt, cocok untuk memproses cavititas cetakan plastik bentuk kompleks dan bagian lainnya serta mengukir teks, pola, dll. Wire EDM hanya dapat memproses lubang through, yang dapat dengan mudah memproses lubang kecil, celah sempit dengan bentuk kompleks dan berbagai bagian kompleks.
Keuntungan EDM
- Cocok untuk material yang sulit dipotong. Dapat digunakan untuk memproses material keras dan tahan lama seperti polycrystalline gold dan cubic boron nitride dengan alat lunak, tanpa dibatasi oleh pemrosesan tradisional.
- Karena elektroda dan workpiece tidak dalam kontak selama proses manufaktur, memungkinkan untuk memproses dan menghasilkan lubang kecil, lubang dalam, dan celah sempit.
- Dapat memproses bagian dengan material konduktif khusus dan bentuk kompleks.
- Permukaan yang dihasilkan oleh pemrosesan discharges listrik memiliki finishing yang baik dan presisi tinggi.
- Pemrosesan discharges listrik pada material keras dapat menghindari deformasi potensial dari pemrosesan perawatan panas.
- Dapat mencapai bentuk dan kedalaman yang tidak dapat dicapai dengan alat potong. Khususnya dalam pemrosesan dalam, rasio panjang terhadap diameter alat sangat tinggi.
- Proses EDM sangat dapat diprediksi, akurat, dan dapat diulang.
- Semua pemrosesan EDM tanpa pengawas, jadi tingkat tenaga kerja langsung dan biaya manufaktur EDM biasanya lebih rendah dibandingkan metode lainnya.
Aplikasi EDM
EDM ditemukan pada tahun 1940 dan merupakan proses non-tradisional yang sangat awal. Digabungkan dengan computer numerical control (CNC), ia telah menjadi metode pemesinan yang akurat dan andal, dan sekarang telah menjadi standar dalam metode pemotongan yang lebih konvensional. Ini sering menjadi pilihan ideal untuk produksi item kecil yang sangat rinci yang biasanya terlalu halus untuk opsi pemesinan lain. Ini sangat populer untuk kebutuhan khusus atau produksi small batch (seperti prototipe). EDM dapat melakukan berbagai proses, termasuk turning, milling, grinding dan small hole drilling. Selain pembuatan cetakan, EDM juga sering digunakan dalam industri otomotif, medis, penerbangan, dll.



