Mengdiagnosis Masalah Umum Pemesinan EDM: Penyebab dan Solusi
Kawat Putus
- Status pembakaran tidak baik
Turunkan nilai P. Jika nilai P telah diturunkan tetapi kawat tetap putus, pertimbangkan untuk menurunkan nilai I hingga kawat tidak terputus. Operasi ini akan mengurangi efisiensi pemesinan. Jika kawat sering putus, silakan merujuk ke berikut untuk menemukan penyebab utama putusnya kawat.
- Status pencucian tidak baik. Misalnya, nozzle atas dan bawah tidak dapat digunakan untuk pemesinan veneer, atau selama pemesinan terbuka, putusnya kawat biasanya berada di area pemesinan.
Turunkan nilai P dan periksa apakah nozzle pemercik atas dan bawah rusak. Jika rusak, segera ganti.
- Blok konduktif sangat aus atau terlalu kotor, dan putusnya kawat biasanya berada dekat blok konduktif.
Putar atau ganti blok konduktif dan bersihkan.
- Bagian panduan kawat terlalu kotor, menyebabkan goresan kawat, biasanya putusnya kawat dekat bagian panduan kawat.
Bersihkan bagian panduan kawat.
- Tegangan terlalu tinggi
Turunkan tegangan kawat FW dalam parameter, terutama saat pemesinan taper.
- Ada masalah dengan kualitas kawat elektroda dan bahan kerja.
Ganti kawat elektroda, turunkan nilai P dan I, hingga kawat terputus dengan baik.
- Kawat sisa dalam tong sampah kawat sisa meluput dan menyentuh mesin atau permukaan bawah, menyebabkan kortsir. Biasanya, kawat putus segera setelah pemesinan dimulai.
Masukkan kembali kawat sisa yang meluput ke tong sampah kawat sisa, dan bersihkan tong sampah kawat sisa segera.
- Kawat putus di roda gulungan
Periksa rasio penekanan kawat roda gulungan, nilai standar adalah 1:1,5~1,6.
- Air pendingin untuk blok konduktif tidak mencukupi, biasanya putusnya kawat dekat blok konduktif
Periksa saluran air pendingin.
-
Periksa konduktivitas air. Jika melebihi batas toleransi, segera ganti resin.
- Kualitas air deionisasi buruk, dan putusnya kawat biasanya di area pemesinan.
Jika air dalam tangki air keruh atau bau tidak sedap, atau ada masalah dengan air murni yang ditambahkan ke mesin, tangki air harus dibersihkan segera dan elemen filter kertas harus diganti.
- Kawat putus, ada kawat sisa yang tertanam di roda panduan keramik kepala bawah, atau bearing roda panduan tidak berjalan lancar.
Bersihkan dan atur ulang serta pasang kembali roda panduan keramik, dan ganti bearing roda panduan jika diperlukan.
- Roda penyeimbang terlalu goyang dan kawat tidak transportasi lancar.
Perbaiki kecepatan kawat dan gunakan tensiometer untuk menyesuaikan tegangan kawat.
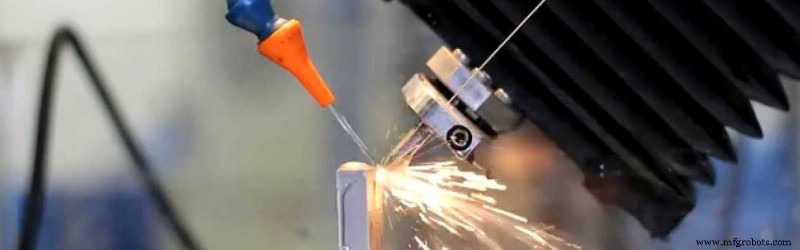
Kecepatan Pemesinan Rendah
- Tidak diproses sesuai proses standar, nozzle atas dan bawah lebih dari 0,1 mm jauh dari bahan kerja
Gunakan pemesinan veneer sebanyak mungkin.
- File proses yang dibuat tidak benar.
Masukkan persyaratan pemesinan yang relevan dengan benar dan buat dokumen proses yang wajar.
- Ubah parameter pemesinan, terutama jika nilai P dan I diturunkan terlalu banyak, kecepatan pemesinan akan sangat menurun.
Diperlukan untuk mengubah parameter proses pembakaran dengan wajar.
- Status pencucian tidak cukup baik untuk mencapai tekanan pencucian standar.
Jika pemesinan veneer memang tidak mungkin, kecepatan pemesinan harus dipahami dengan benar.
- Deformasi bahan kerja menyebabkan status pembakaran tidak stabil selama pemesinan, terutama pemotongan rapi.
Atur proses dengan wajar untuk mengontrol deformasi material.
- Jika ACO (Optimasi Proses Otomatis) dipilih dalam parameter, efisiensi pemesinan akan berkurang dalam kasus pemesinan tidak stabil.
Dalam kasus pemotongan stabil, fungsi ACO dapat dibatalkan.
- Untuk bahan kerja dengan banyak sudut, menggunakan parameter presisi tinggi dapat menghasilkan akurasi lebih tinggi, tetapi akan mengurangi efisiensi.
Menurunkan dengan wajar nilai STR strategi sudut dapat meningkatkan kecepatan pemesinan.
- Pemesinan Mode 30, stabilitas pembakaran tidak baik, kecepatan lambat
Ubah parameter UHP untuk menambah 2 nilai.
- Kecepatan pemotongan rapi lambat.
Volume pemesinan relatif setiap potongan dapat diubah menjadi lebih kecil. Jika Anda ingin meningkatkan kecepatan pemotongan rapi satu, Anda dapat mengurangi offset pemotongan utama sebesar 0,005 mm~0,01 mm.
- Efisiensi pemotongan utama lebih rendah dari sebelumnya.
Lakukan pemeliharaan mesin segera.
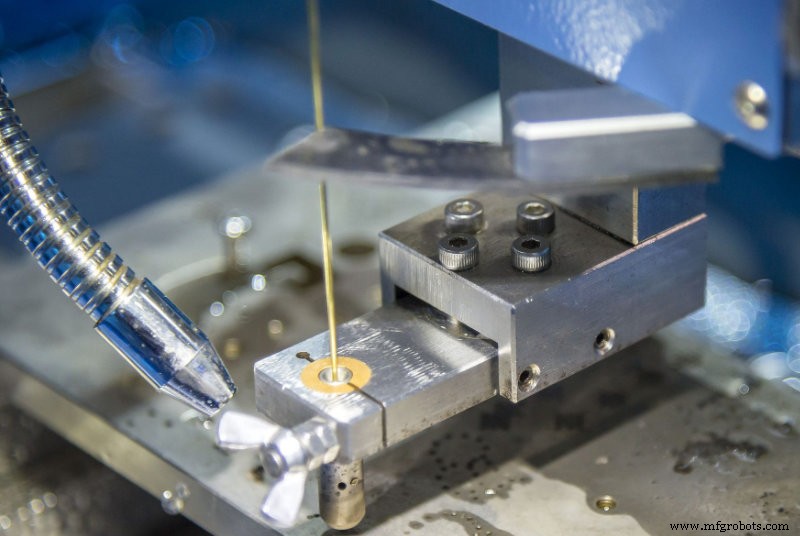
Tanda Kawas di Permukaan
- Ada masalah dengan kualitas kawat elektroda.
Disarankan untuk menggunakan konsumsi asli.
- Bahan bahan kerja bermasalah, atau material mengandung kotoran.
Ganti bahan bahan kerja.
- Pelepasan stres internal lokal dalam jaringan internal bahan kerja akan menyebabkan tanda kawat terjadi di posisi tertentu pada bahan kerja.
Optimalkan teknologi pemesinan untuk mengurangi stres internal dan deformasi material.
- Suhu fluida kerja terlalu tinggi atau suhu berubah terlalu banyak.
Pendingin harus digunakan untuk mengontrol suhu cairan dan memastikan suhu lingkungan yang tepat.
- Lingkungan eksternal mesin keras dan getaran besar.
Tingkatkan lingkungan eksternal mesin.
- Blok konduktif sangat aus.
Putar atau ganti blok konduktif.
- Air pendingin untuk blok konduktif atas dan bawah tidak mencukupi.
Bersihkan bagian yang relevan.
- Panduan kawat terlalu kotor.
Lakukan pemeliharaan bagian panduan kawat.
- Fluida kerja terlalu kotor.
Bersihkan tangki cairan dan tangki air, dan ganti fluida kerja.
- Perhatikan apakah status pembakaran stabil, dan apakah ada fenomena mundur kortsir selama pemotongan rapi.
Jika ada kortsir dalam pemotongan rapi, nilai UHP dapat ditambah 1~2.
- Jika arus dan tegangan pembakaran normal saat pemotongan rapi, tetapi kecepatan sangat rendah.
Offset relatif dapat dikurangi.
- Status pencucian tidak baik, dan tidak dapat mencapai tekanan pencucian standar dan bentuk jet.
Periksa apakah nozzle atas dan bawah rusak. Jika rusak, harus diganti segera.
- Tegangan kawat tidak stabil.
Kalibraskan kecepatan dan tegangan kawat.
Permukaan Tidak Dihaluskan
- Offset relatif terlalu kecil.
Tingkatkan offset relatif dengan wajar.
- Deformasi bahan bahan kerja menyebabkan kecepatan pemotongan tidak merata selama pemotongan rapi.
Atur proses dengan wajar untuk mengurangi deformasi material.
- Kualitas kawat elektroda buruk. Disarankan untuk menggunakan konsumsi asli.
- Panduan kawat terlalu kotor.
Lakukan pemeliharaan bagian panduan kawat.
- Blok konduktif sangat aus. Putar atau ganti blok konduktif.
- Pemilihan parameter proses yang salah.
Masukkan persyaratan pemesinan yang relevan dengan benar dan buat dokumen proses yang wajar.
- Status pencucian tidak baik, dan tidak dapat mencapai tekanan pencucian standar dan bentuk jet.
Periksa apakah nozzle atas dan bawah rusak. Jika rusak, harus diganti segera.
Kesalahan Bentuk Pemesinan Besar
- Saat memotong sudut, keterlambatan kawat elektroda akan menyebabkan sudut runtuh.
Untuk bahan kerja dengan persyaratan akurasi sudut yang tinggi, parameter dengan strategi sudut harus dipilih.
- Untuk mengurangi deformasi selama pemesinan bahan kerja yang lebih besar, teknologi pemesinan dapat ditingkatkan:
(A) Cetakan:
Buat dua pemotongan utama, pertama tambahkan jumlah kompensasi pemotongan utama sebesar 0,1 mm~0,2 mm di satu sisi untuk pemotongan utama pertama, biarkan stres melepaskan diri, dan kemudian gunakan offset standar untuk pemotongan utama kedua.
(B) Punch:
1) Dua atau lebih penahan sementara harus disisakan, dan pemrosesan terbuka digunakan selama pemrograman.
2) Atur posisi awal dan posisi pendukung yang wajar. Cobalah untuk membuat lubang dan hindari memotong langsung dari luar material.
- Kawat tidak tegak lurus.
Lakukan kalibrasi kawat lagi.
- Lingkungan eksternal mesin keras dan getaran besar.
Tingkatkan lingkungan eksternal mesin.
- Kualitas kawat elektroda dan bahan bahan kerja.
Disarankan untuk menggunakan konsumsi asli dan material tanpa masalah kualitas.
- Jarak antara posisi klem bahan kerja dan nozzle atas dan bawah terlalu besar.
Atur metode klem.
- Kecepatan kawat atau tegangan kawat tidak stabil.
Atur atau kalibraskan kecepatan dan tegangan kawat.
- Kondisi pencucian berubah secara signifikan, menyebabkan kawat getir dengan besar.
Periksa nozzle pemercik atas dan bawah. Jika nozzle pemercik rusak, harus diganti segera.
- Apakah poros mesin dan lengan atas dan bawah bertabrakan, menyebabkan akurasi mekanik berubah.
Jika poros atau lengan atas dan bawah bertabrakan, resulting in abnormal accuracy, silakan hubungi petugas servis untuk perbaikan segera.
Permukaan Werkstuk Cekung atau Mengembung
- Cekungan di tengah bahan kerja: Anda dapat mengurangi nilai Ssoll parameter pemotongan utama dan pemotongan rapi, meningkatkan kecepatan dan tegangan kawat, meningkatkan kecepatan pemotongan konstan potongan terakhir, dan meningkatkan offset relatif antara trim 1 dan pemotongan utama.
- Mengembung di tengah bahan kerja: metode sebaliknya dari pemrosesan cekung tengah bahan kerja.
Ujung Badan Lurus Berbeda
- Kualitas kawat elektroda buruk.
Disarankan untuk menggunakan konsumsi asli.
- Optimalkan parameter.
1) Tingkatkan kecepatan kawat dan tingkatkan sedikit tegangan kawat.
2) Atur parameter CCON.
3) Saat pemrograman, tambahkan kompensasi taper dalam program.
Tanda Kawas di Tepi Pemesinan Cetakan
- Terapkan metode potong masuk busur-potong keluar busur.
Saat pemrograman, metode potong masuk busur-potong keluar busur diterapkan, dan ukuran busur adalah 0,5 mm.
- Terapkan metode pemisahan titik potong masuk-potong keluar.
Saat pemrograman, atur setiap titik masuk ke posisi yang berbeda untuk menghindari masuk dan keluar dari titik yang sama.



