Solusi Efektif untuk Tantangan Umum Pusat CNC
Dengan perkembangan cepat produksi sosial dan ilmu pengetahuan serta teknologi, produk mekanis semakin canggih dan kompleks, dan memerlukan modifikasi yang sering, terutama di bidang penerbangan, pelayaran, militer dan bidang lainnya, yang memerlukan presisi tinggi, bentuk kompleks dan batch kecil. Beberapa produk memerlukan modifikasi atau penyesuaian peralatan yang sering, dan mesin konvensional atau mesin otomatis yang sangat spesialisasi tidak dapat lagi memenuhi persyaratan ini. Untuk menyelesaikan masalah di atas, machining center hadir.
Jenis mesin baru ini memiliki keuntungan adaptabilitas yang kuat, akurasi pemesinan yang tinggi, kualitas pemesinan yang stabil dan efisiensi tinggi. Ia mengintegrasikan berbagai hasil teknis seperti komputer elektronik, kontrol otomatis, servo drive, ukuran presisi dan struktur mekanis baru, dan dapat menyelesaikan transfer yang mulus antara berbagai proses workpiece melalui pengaturan program pemrosesan. Dengan kata lain, machining center CNC dapat menyelesaikan berbagai proses pemesinan termasuk milling, drilling, tapping, boring, reaming, dll. pada satu perangkat dengan mengganti berbagai alat.
Kami tahu bahwa seluruh proses pemrosesan CNC center dikontrol oleh sistem kontrol numerik CNC. Secara umum, mesin tidak boleh berhenti secara sembarangan saat program pemrosesan dijalankan. Beberapa masalah terjadi, misalnya, aus alat dan machining allowance terlalu besar, tidak seperti peralatan pemrosesan konvensional yang dapat dihenti kapan saja untuk penyesuaian.
Oleh karena itu, alat pemrosesan yang digunakan lebih ketat daripada peralatan pemrosesan konvensional. Berikut ini secara singkat memperkenalkan masalah umum dan solusi CNC centers:
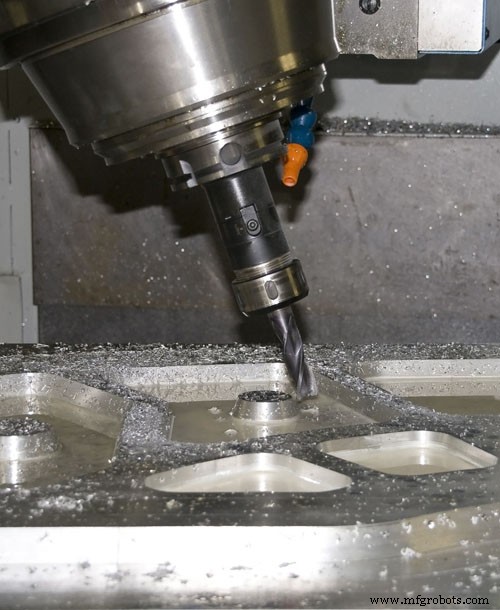
1. Permukaan Bagian yang Diproses Tidak Rata atau Halus
Dalam pemrosesan bagian CNC milling machine, finishing permukaan adalah proses penting, dan juga merupakan proses yang sering dilakukan, yang memerlukan kualitas permukaan yang tinggi. Namun, dalam pemrosesan aktual, terkadang diperoleh permukaan yang tidak rata dan tidak rata, yang tidak memenuhi persyaratan.
Alasan utama masalah ini adalah selama finishing, performa cutting oil tidak dapat memenuhi persyaratan pemrosesan. Saat kecepatan feed alat terlalu cepat, dan getaran yang disebabkan oleh gerakan cepat alat akan dengan mudah meninggalkan jalur yang tidak rata pada permukaan pemrosesan. Kadang-kadang tanda alat antara dua jalur alat yang berseberangan akan memiliki perbedaan tertentu, yang disebabkan oleh arah pemotongan alat yang tidak konsisten. Untuk menghindari masalah ini, Anda harus menggunakan metode full down milling dan menggunakan cutting oil khusus.
2. Tanda Alat pada Sisi Finishing Milling Terlalu Jelas
Dalam pemrosesan workpiece CNC milling machines, hampir setiap workpiece memerlukan fine milling sisi permukaan. Namun, dalam banyak kasus, akan ada tanda alat yang terlalu jelas pada sisi finishing milling. Ini sangat tidak diizinkan, dan akan secara serius mempengaruhi penampilan workpiece.
Alasan utama masalah ini adalah pemilihan posisi dan parameter advance dan retreat alat yang tidak tepat, dan milling methods yang disediakan oleh berbagai software pemrosesan juga akan berbeda, tetapi mereka akan menyediakan depth selection alat dan parameter selection alat.
Selain itu, saat menggunakan non-special cutting oil, karena performa extreme pressure dan anti-wear yang tidak mencukupi, oil film terputus secara instan selama proses pemesinan, menghasilkan scratches pada workpiece. Jika Anda ingin menghindari masalah perbaikan di atas, Anda dapat melakukan penyesuaian yang relevan dari empat aspek.
Pertama adalah memilih feed point dengan benar. Kedua adalah menambahkan overlap amount saat cutting di tengah. Ketiga adalah menggunakan full-cut deep processing saat finishing sisi permukaan. Keempat adalah menggunakan special cutting oil.
3. Tanda Pergantian Alat saat Fine Milling
Dalam pemrosesan konvensional dan high-speed processing, alat perlu diganti. Jika Anda tidak memperhatikan penyesuaian parameter yang relevan selama operasi pergantian alat, jejak yang jelas akan muncul, yang akan secara serius mempengaruhi penampilan workpiece.
Saat melakukan fine milling pada bottom atau side surface, merupakan fenomena umum bahwa tool marks muncul. Banyak orang pikir ini adalah kesalahan yang tidak terhindarkan. Faktanya, ini sepenuhnya dapat dihindari. Untuk menyelesaikan masalah ini, dalam pemrosesan workpiece, finishing concave corners perlu diganti dengan alat kecil. Karena gesekan dan swing selama pemrosesan, mudah menghasilkan jejak alat di sudut.
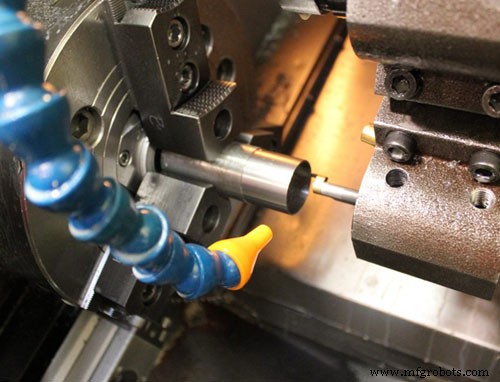
4. Setelah Finishing, Burrs atau Sharp Edges Tersisa pada Permukaan atau Sisi
Modern precision part processing memiliki persyaratan yang semakin tinggi pada permukaan, dan kemunculan burrs atau cracks tidak dapat diterima. Jika bagian diperbaiki dengan file, itu juga akan mempengaruhi akurasi dan ukuran bagian CNC. Digunakan langsung setelah milling, dan tidak perlu grinding lebih lanjut. Namun, dalam produksi aktual, masih akan ada banyak burrs dan batches.
Untuk menyelesaikan masalah ini, Anda harus sangat memperhatikan penggunaan alat, dan gunakan alat khusus untuk memastikan pemotongan yang tajam.
Selain itu, perlu merencanakan tool path dengan baik dan menambahkan secondary finishing tool path, yang adalah memproses permukaan terlebih dahulu, kemudian memproses sisi permukaan, dan kemudian memproses permukaan, sehingga memastikan tidak ada burrs dan sharp edges, yang berguna untuk workpiece yang tidak dapat dipolir.
5.Special-shaped precision machining parts finishing
Untuk finishing beberapa bagian pemesinan bentuk khusus, software biasanya memiliki fitting errors. Kadang-kadang jika calculated error terlalu besar, itu akan menyebabkan deformasi bagian dan mempengaruhi penampilan. Untuk menyelesaikan masalah ini, Anda harus mulai dari software untuk mengontrol error. Nilai ini relatif wajar, dan itu tidak mempengaruhi kecepatan perhitungan atau deformasi workpiece.



