Memahami dan Mengatasi Deformasi Workpiece di Mesin Pemusinan
Untuk pemrosesan mekanis, konsep kemiripan adalah fatal. Jika produk yang terlihat mirip digunakan dalam kombinasi dengan produk lain, cacat akan terus diperbesar, menyebabkan kualitas pemrosesan pabrik gagal memenuhi persyaratan presisi manufaktur high-end. Kita semua tahu bahwa masalah deformasi workpiece di mesin pemusinan lebih sulit untuk diatasi, jadi kita harus menganalisis alasan deformasi terlebih dahulu, dan kemudian mengambil langkah penanggulangan.
1. Material dan struktur bagian mempengaruhi deformasi
Jumlah deformasi proporsional dengan kompleksitas bentuk, rasio aspek dan tebal dinding, dan proporsional dengan kekakuan dan stabilitas material. Oleh karena itu, pengaruh faktor-faktor ini terhadap deformasi bagian dikurangi sebanyak mungkin saat merancang bagian. Terutama dalam struktur bagian besar, struktur harus wajar. Sebelum pemrosesan, diperlukan untuk mengontrol ketat cacat seperti hardness dan porosity blank untuk memastikan kualitas blank dan mengurangi deformasi bagian.
2. Deformasi yang disebabkan oleh clamping bagian
Titik clamping yang benar perlu dipilih untuk penggunaan fixture, dan clamping force yang sesuai dipilih sesuai dengan posisi titik clamping.
Buat titik clamping dan titik support sejajar sebanyak mungkin, sehingga clamping force bertindak pada support, titik clamping harus berada semakin dekat mungkin dengan permukaan pemrosesan, dan posisi yang dipilih tidak mudah menyebabkan clamping deformation.
Saat ada clamping force dalam beberapa arah pada workpiece, urutan clamping force harus dipertimbangkan.
Clamping force harus diterapkan terlebih dahulu untuk membuat workpiece dan support bersentuhan, dan tidak boleh terlalu besar, dan clamping force utama yang menyeimbangkan cutting force harus diterapkan kemudian.
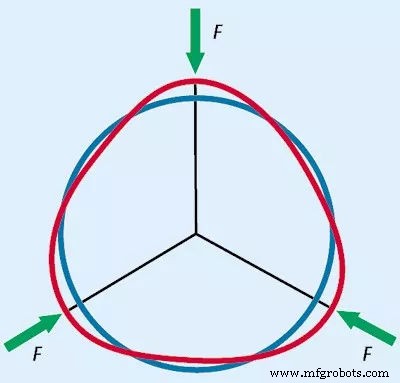
Tingkatkan area kontur antara workpiece dan fixture atau gunakan clamping force aksial.
Meningkatkan kekakuan bagian adalah cara efektif untuk mengatasi clamping deformation, tetapi karena ciri-ciri bentuk dan struktur thin-walled parts, kekakuan lebih rendah. Dengan cara ini, di bawah aksi clamping force, deformasi akan terjadi.
Memperbesar area kontur antara workpiece dan fixture dapat secara efektif mengurangi deformasi workpiece selama clamping.
Contohnya, saat memill thin-walled parts, digunakan sejumlah besar elastic pressing plates untuk meningkatkan force area dari contact parts; saat memroses inner diameter dan outer circle thin-walled sleeve, baik itu simple split transition ring atau elastic mandrel , Full-arc jaws, dll., digunakan untuk meningkatkan area kontur ketika workpiece di-clamp. Metode ini menguntungkan untuk menahan clamping force, sehingga menghindari deformasi bagian.
Mengadopsi clamping force aksial, juga banyak digunakan dalam produksi.
Desain dan pembuatan fixture khusus dapat membuat clamping force bertindak pada end surface, yang dapat mengatasi bending deformation workpiece karena thin wall dan kekakuan buruk workpiece.
3. Deformasi yang disebabkan oleh pemrosesan workpiece
Karena cutting force selama proses pemotongan, workpiece menghasilkan elastic deformation di arah gaya, yang sering kita sebut phenomenon of giving up the knife. Langkah penanggulangan yang sesuai harus diambil pada alat untuk menangani deformasi ini. Alat harus tajam selama finishing. Salah satu sisi, dapat mengurangi resistance yang disebabkan oleh friction antara alat dan workpiece, dan di sisi lain, dapat meningkatkan heat dissipation capacity alat saat memotong workpiece, sehingga mengurangi workpiece. The residual internal stress.
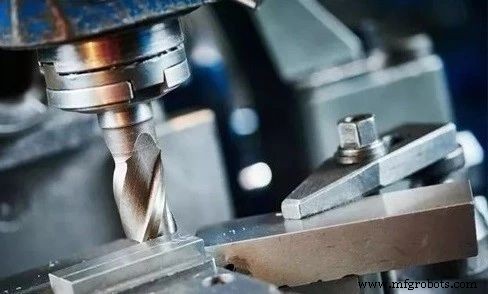
Contohnya, saat memill large planes thin-walled parts, single-edge milling digunakan.
Tool parameters pilih entering angle yang lebih besar dan rake angle yang lebih besar, tujuannya adalah untuk mengurangi cutting resistance. Karena jenis alat ini memotong dengan ringan dan mengurangi deformasi thin-walled parts, ini banyak digunakan dalam produksi. Dalam turning thin-walled parts, reasonable tool angle sangat penting terhadap cutting force selama turning, thermal deformation yang dihasilkan selama turning, dan microscopic quality workpiece surface. Ukuran rake angle alat menentukan cutting deformation dan sharpness rake angle alat. Large rake angles mengurangi cutting deformation dan friction, tetapi terlalu besar rake angles akan mengurangi wedge angle alat, melemahkan strength alat, heat dissipation alat buruk, dan mempercepat wear.
Secara umum, saat memroses thin-walled parts steel materials, gunakan high-speed tools dengan rake angle 6°~30°, dan cemented carbide tool dengan rake angle 5°~20°. Clearance angle alat besar, friction kecil, dan cutting force sesuai berkurang, tetapi terlalu besar clearance angle juga akan melemahkan strength alat. Saat memroses thin-walled parts, gunakan high-speed steel turning tools, tool clearance angle 6°~12°, dengan cemented carbide tools, clearance angle 4°~12°, dan larger clearance angle digunakan untuk fine turning. Saat mengambil smaller back angle. Saat memroses inner dan outer circles thin-walled parts, mengambil large entering angle dan memilih alat yang benar adalah kondisi yang diperlukan untuk mengatasi deformasi workpiece.
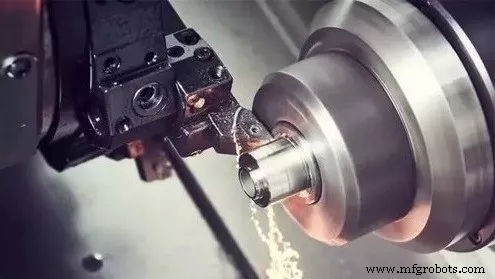
Panas yang dihasilkan oleh friction antara alat dan workpiece juga akan merusak workpiece selama pemrosesan, jadi high-speed cutting sering dipilih.
Dalam high-speed machining, karena chips dikeluarkan dalam waktu yang relatif singkat, sebagian besar cutting heat dibawa oleh chips, mengurangi thermal deformation workpiece; kedua, dalam high-speed machining, softening cutting layer material juga dikurangi. Ini dapat mengurangi deformasi pemrosesan bagian dan membantu memastikan akurasi ukuran dan bentuk bagian. Selain itu, cutting fluid terutama digunakan untuk mengurangi friction selama proses pemotongan dan menurunkan cutting temperature. Penggunaan bijak cutting fluid memainkan peran penting dalam meningkatkan durability alat, kualitas processed surface, dan akurasi pemrosesan. Oleh karena itu, untuk mencegah bagian berubah bentuk, cukup cutting fluid harus digunakan secara bijak.
Penggunaan cutting amount yang wajar dalam pemrosesan adalah faktor kunci untuk memastikan akurasi bagian.
Saat memroses thin-walled parts dengan persyaratan presisi tinggi, umumnya symmetrical machining diadopsi untuk menyeimbangkan stress yang dihasilkan di dua sisi yang berlawanan ke kondisi stabil, dan workpiece halus setelah pemrosesan. Namun, saat large amount of knife diambil dalam proses tertentu, workpiece akan berubah bentuk karena kehilangan keseimbangan antara tensile stress dan compressive stress.
Deformasi thin-walled parts selama turning adalah beraspek. Clamping force saat clamping workpiece, cutting force saat cutting workpiece, dan elastic deformation dan plastic deformation yang dihasilkan ketika workpiece menghambat alat cutting, meningkatkan suhu cutting zone dan menghasilkan thermal deformation. Oleh karena itu, saat kita roughing, amount of back-grabbing dan feed dapat lebih besar; untuk finishing, amount of knife umumnya 0.2~0.5mm, dan amount of feed umumnya 0.1~0.2mm/r, atau bahkan lebih kecil , cutting speed 6~120m/min, dan cutting speed semakin tinggi mungkin untuk finishing turning, tetapi tidak mudah terlalu tinggi. Pilih cutting amount yang wajar, untuk mencapai tujuan mengurangi deformasi bagian.
4. Stress dan deformasi setelah pemrosesan
Setelah pemrosesan, bagian itu sendiri memiliki internal stress. Distribusi internal stress ini berada dalam keadaan yang relatif seimbang. Bentuk bagian relatif stabil. Namun, internal stress berubah setelah menghapus beberapa material dan heat treatment. Pada saat ini, workpiece perlu mencapai keseimbangan gaya lagi, jadi bentuk Has changed.
Untuk mengatasi jenis deformasi ini, heat treatment dapat digunakan untuk menumpuk workpiece yang akan diuruskan hingga ketinggian tertentu, gunakan fixture tertentu untuk memadatkannya ke dalam keadaan lurus, dan kemudian masukkan fixture dan workpiece bersama-sama ke dalam heating furnace. Pilih sesuai dengan berbagai material bagian. Berbagai heating temperature dan heating time.
Setelah hot straightening, internal organization workpiece stabil. Pada saat ini, workpiece tidak hanya memiliki higher straightness, tetapi juga work hardening phenomenon dihilangkan, yang lebih mudah untuk finishing lebih lanjut bagian. Castings harus aging treatment, coba menghilangkan internal residual stress, dan gunakan metode deforming dan kemudian processing, yaitu rough processing-aging-reprocessing.
Untuk bagian besar, perlu menggunakan profiling processing, yaitu, prediksi deformasi workpiece setelah assembly, dan reserve deformasi di arah yang berlawanan selama machining, yang dapat secara efektif mencegah deformasi bagian setelah assembly.
Singkatnya, untuk workpiece yang mudah berubah bentuk, langkah penanggulangan yang sesuai harus diadopsi dalam blank dan processing technology. Perlu menganalisis situasi yang berbeda dan menemukan process route yang sesuai. Tentu saja, metode di atas hanya lebih mengurangi deformasi workpiece. Jika Anda ingin mendapatkan workpiece yang lebih presisi, Anda masih perlu terus belajar, diskusi dan penelitian.



