Tiga Teknik Terbukti Pemesinan Gulungan di Pusat Pemesinan CNC
3 Metode Pemesinan Keluritan di Pusat Pemesinan CNC
Semua orang memiliki pemahaman yang mendalam tentang manfaat menggunakan pusat pemesinan CNC untuk memproses workpiece. Hari ini, saya akan membagikan metode pemrosesan keluritan kepada Anda. Ada 3 metode untuk pemesinan keluritan oleh pusat pemesinan CNC: pemesinan gulungan, pemesinan tap, dan pemesinan pemilihan.
1. Metode Pemesinan Gulungan
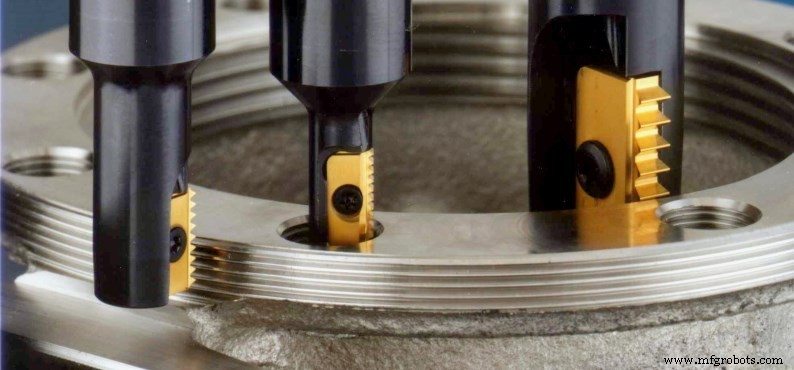
Pemesinan gulungan adalah penggunaan alat pemesinan gulungan untuk pemrosesan keluritan lubang besar, serta pemrosesan lubang berkeluritan material yang sulit diproses. Ini memiliki karakteristik berikut:
- Alat umumnya terbuat dari material karbida keras, yang memiliki kecepatan tinggi, akurasi milling keluritan tinggi, dan efisiensi pemrosesan tinggi.
- Dengan pitch yang sama, apakah itu keluritan kiri atau kanan, satu alat dapat digunakan, yang mengurangi biaya alat.
- Metode pemesinan gulungan sangat cocok untuk pemrosesan keluritan stainless steel, tembaga, dan material lain yang sulit diproses. Mudah untuk menghapus keruk dan pendingin, dan dapat memastikan kualitas dan keamanan pemrosesan.
- Tidak ada panduan depan alat, lebih nyaman untuk memproses lubang dalam dengan lubang dasar keluritan pendek atau lubang tanpa undercut.
Alat pemesinan gulungan dibagi menjadi dua jenis: pemotong milling karbida klip mesin dan pemotong milling karbida integral. Alat klip dapat memproses lubang dengan kedalaman keluritan kurang dari panjang blader, dan juga dapat memproses lubang dengan kedalaman keluritan lebih dari panjang blader. Lubang, dan pemotong milling karbida integral digunakan untuk memproses lubang yang kedalaman keluritannya kurang dari panjang alat.
Catatan untuk pemrograman CNC pemesinan gulungan: agar tidak menyebabkan kerusakan pada alat atau kesalahan pemrosesan.
- Setelah memproses lubang dasar keluritan, gunakan bor untuk memproses lubang diameter kecil, dan gunakan boring untuk memproses lubang yang lebih besar untuk memastikan akurasi lubang dasar keluritan.
- Alat umumnya menggunakan jalur lingkaran 1/2 untuk memasuki dan keluar untuk memastikan bentuk keluritan, dan nilai kompensasi radius alat harus dimasukkan pada saat ini.
2. Metode Pemesinan Tap
Cocok untuk lubang berkeluritan dengan diameter kecil atau persyaratan akurasi posisi lubang rendah. Secara umum, diameter bor lubang dasar keluritan dekat dengan batas atas toleransi diameter lubang dasar keluritan, yang dapat mengurangi allowance pemrosesan tap dan mengurangi beban tap. Meningkatkan umur pakai tap.
Setiap orang harus memilih tap yang sesuai sesuai dengan material yang akan diproses. Dibandingkan dengan pemotong milling dan pemotong boring, tap sangat sensitif terhadap material yang diproses. Tap dibagi menjadi tap lubang melalui dan tap lubang dalam. Ujung pemuka tap lubang melalui panjang, yang merupakan pengeluaran keruk depan. Saat memproses lubang dalam, kedalaman pemrosesan keluritan tidak dapat dijamin. Perhatikan perbedaan antara keduanya. Saat menggunakan klem tap fleksibel, perhatikan bahwa diameter tongkat tap dan lebar persegi harus sama dengan klem tap. Diameter tongkat tap untuk tapping kaku harus sama dengan diameter collet spring.
Pemrograman metode pemrosesan tap relatif sederhana, semuanya dalam mode tetap, cukup tambahkan nilai parameter, harus diperhatikan bahwa format subroutine berbeda untuk sistem CNC yang berbeda, dan makna representasi nilai parameter berbeda.
3. Metode Pemesinan Pemilihan
Metode pemilihan cocok untuk pemrosesan lubang berkeluritan besar pada bagian kotak, atau ketika tidak ada tap dan pahat pemesinan gulungan, metode ini digunakan untuk memasang alat pemotong keluritan pada bor boring untuk melakukan boring keluritan. Ada beberapa langkah-langkah hati-hati untuk menerapkan metode pemrosesan pemilihan dan tombol:
- Harus ada waktu tunda untuk memulai spindle untuk memastikan spindle mencapai kecepatan terpantau.
- Penggerusan tangan alat pemotong keluritan tidak dapat simetris, dan penarikan balik tidak dapat digunakan. Spindle harus digunakan untuk mengarahkan pemotong untuk bergerak secara radial dan kemudian menarik kembali.
- Pemegang alat harus akurat dan konsisten dengan posisi slot alat, jika tidak beberapa pemegang alat tidak dapat digunakan untuk pemrosesan, yang akan menyebabkan snapped acak.
- Saat memotong, hati-hati untuk tidak memotong dengan satu pahat, bahkan kain yang sangat tipis, jika tidak akan menyebabkan kehilangan gigi dan kehalusan permukaan yang buruk, jadi Anda harus membaginya menjadi beberapa pahat untuk memotong.
- Metode pemrosesan kain hanya cocok untuk satu potong, batch kecil, keluritan pitch khusus dan tidak ada alat yang sesuai, dan efisiensi pemrosesan rendah.
Metode pemrosesan kain pusat pemesinan CNC hanya adalah metode darurat sementara. Disarankan Anda menggunakan metode pemrosesan keluritan untuk memproses alat untuk secara efektif meningkatkan efisiensi dan kualitas pemrosesan keluritan, mengurangi biaya pemrosesan dan meningkatkan efisiensi pusat pemesinan.



