Prinsip Akurasi Pemesinan Esensial yang Harus Dikuasai Setiap Pemesin
Akurasi pemesinan adalah tingkat kesesuaian antara ukuran, bentuk dan posisi aktual dari tiga parameter geometris permukaan bagian yang diproses dan parameter geometris ideal yang diperlukan oleh gambar. Parameter geometris ideal adalah ukuran rata-rata untuk ukuran, untuk geometri permukaan, mereka adalah lingkaran, silinder, bidang, kerucut, dan garis lurus mutlak, untuk posisi saling antara permukaan, mereka adalah sejajar, tegak lurus, koasial, simetris, dll. yang mutlak. Simpangan parameter geometris aktual bagian dari parameter geometris ideal disebut kesalahan pemesinan.
1. Konsep Akurasi Pemesinan
Akurasi pemesinan terutama digunakan untuk tingkat produksi produk. Akurasi pemesinan dan kesalahan pemesinan adalah keduanya istilah yang digunakan untuk mengevaluasi parameter geometris permukaan yang diproses. Akurasi pemesinan diukur dengan tingkat toleransi, semakin kecil nilai tingkat, semakin tinggi akurasi. Kesalahan pemesinan dinyatakan dengan nilai numerik. Semakin besar nilai numerik, semakin besar kesalahan. Akurasi pemesinan yang tinggi berarti kesalahan pemesinan yang kecil, dan sebaliknya.
Terdapat 20 tingkat toleransi dari IT01, IT0, IT1, IT2, IT3 hingga IT18. Jika IT01 menunjukkan bagian memiliki akurasi pemesinan tertinggi, IT18 menunjukkan bagian memiliki akurasi pemesinan terendah. Secara umum, IT7 dan IT8 memiliki tingkat akurasi pemesinan menengah.
Parameter aktual yang diperoleh oleh metode pemesinan apa pun tidak akan mutlak akurat. Dari sudut pandang fungsi bagian, selama kesalahan pemesinan dalam rentang toleransi yang diperlukan oleh gambar bagian, maka dianggap akurasi pemesinan terjamin.
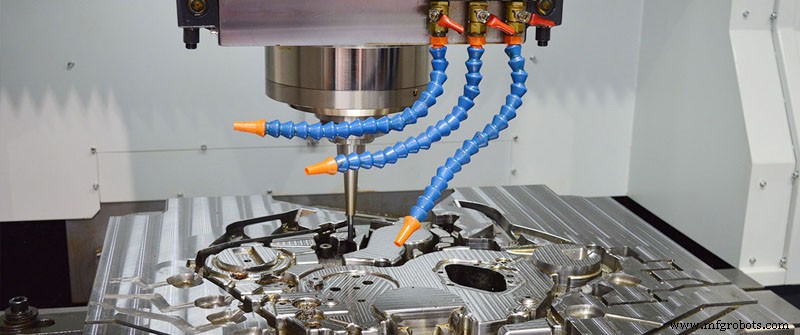
Kualitas mesin tergantung pada kualitas pemrosesan bagian dan kualitas pemasangan mesin. Kualitas pemrosesan bagian terdiri dari dua bagian utama, akurasi pemrosesan dan kualitas permukaan.
Akurasi pemesinan merujuk pada tingkat kesesuaian antara parameter geometris aktual (ukuran, bentuk, dan posisi) bagian setelah pemrosesan dan parameter geometris ideal. Perbedaan di antaranya disebut kesalahan pemesinan. Besarnya kesalahan pemesinan mencerminkan tingkat akurasi pemesinan. Semakin besar kesalahan, semakin rendah akurasi pemesinan, dan semakin kecil kesalahan, semakin tinggi akurasi pemesinan.
2. Konten Terkait Akurasi Pemesinan
(1) Akurasi Dimensi
Merujuk pada tingkat kesesuaian antara ukuran aktual bagian yang diproses dan pusat zona toleransi ukuran bagian.
(2) Akurasi Bentuk
Merujuk pada tingkat kesesuaian antara bentuk geometris aktual permukaan bagian yang diproses dan bentuk geometris ideal.
(3) Akurasi Posisi
Merujuk pada perbedaan akurasi posisi aktual antara permukaan terkait bagian setelah pemrosesan.
(4) Hubungan Saling
Secara umum, saat merancang bagian mesin dan menetapkan akurasi pemesinan bagian, perhatian harus diberikan untuk mengontrol kesalahan bentuk dalam toleransi posisi, dan kesalahan posisi harus lebih kecil dari toleransi ukuran. Itu adalah, bagian presisi atau permukaan penting bagian, persyaratan akurasi bentuk harus lebih tinggi dari persyaratan akurasi posisi, dan persyaratan akurasi posisi harus lebih tinggi dari persyaratan akurasi ukuran.
3. Metode Penyesuaian
(1) Sesuaikan sistem proses
(2) Kurangi kesalahan mesin perkakas
(3) Kurangi kesalahan transmisi rantai transmisi
(4) Kurangi aus alat
(5) Kurangi tegangan dan deformasi sistem proses
(6) Kurangi distorsi termal sistem proses
(7) Kurangi tegangan sisa
4. Alasan Dampak
(1) Kesalahan Prinsip Pemrosesan
Kesalahan prinsip pemesinan merujuk pada kesalahan yang dihasilkan dengan pemrosesan menggunakan profil blade mendekati atau hubungan transmisi mendekati. Kesalahan prinsip pemesinan sebagian besar muncul dalam pemrosesan benang, gigi, dan permukaan lengkung kompleks.
Dalam pemesinan, pemrosesan mendekati umumnya digunakan untuk meningkatkan produktivitas dan ekonomi dengan asumsi kesalahan teoretis dapat memenuhi persyaratan akurasi pemesinan.
(2) Kesalahan Penyesuaian
Kesalahan penyesuaian mesin perkakas merujuk pada kesalahan yang disebabkan oleh penyesuaian yang tidak akurat.
(3) Kesalahan Mesin Perkakas
Kesalahan mesin perkakas merujuk pada kesalahan manufaktur, kesalahan pemasangan, dan aus mesin perkakas. Utama mencakup kesalahan rel pengantar mesin perkakas, kesalahan putaran poros mesin perkakas, dan kesalahan transmisi rantai transmisi mesin perkakas.
5. Metode Pengukuran
Akurasi pemrosesan mengadopsi metode pengukuran yang berbeda sesuai dengan konten akurasi pemrosesan dan persyaratan akurasi. Secara umum, ada jenis metode berikut:
(1) Menurut apakah parameter yang diukur diukur secara langsung, dapat dibagi menjadi pengukuran langsung dan tidak langsung.
Pengukuran langsung: mengukur parameter yang diukur secara langsung untuk mendapatkan ukuran yang diukur. Misalnya, gunakan kaliper dan komparator untuk mengukur.
Pengukuran tidak langsung: ukur parameter geometris yang terkait dengan ukuran yang diukur, dan dapatkan ukuran yang diukur melalui perhitungan.
Jelas, pengukuran langsung lebih intuitif, dan pengukuran tidak langsung lebih rumit. Secara umum, saat ukuran yang diukur atau pengukuran langsung gagal memenuhi persyaratan akurasi, pengukuran tidak langsung harus digunakan.
(2) Menurut apakah nilai bacaan alat ukur secara langsung mewakili nilai ukuran yang diukur, dapat dibagi menjadi pengukuran absolut dan relatif.
Pengukuran absolut: nilai bacaan secara langsung menunjukkan ukuran ukuran yang diukur, seperti mengukur dengan kaliper nonius.
Pengukuran relatif: nilai bacaan hanya menunjukkan simpangan ukuran yang diukur dari kuantitas standar. Jika Anda menggunakan komparator untuk mengukur diameter poros, Anda perlu menyesuaikan posisi nol instrumen dengan blok kalibrasi terlebih dahulu, lalu melakukan pengukuran. Nilai yang diukur adalah selisih antara diameter poros samping dan ukuran blok kalibrasi. Ini adalah pengukuran relatif. Secara umum, akurasi pengukuran relatif lebih tinggi, namun pengukurannya lebih merepotkan.
(3) Menurut apakah permukaan yang diukur dalam kontak dengan kepala ukur instrumen pengukuran, dibagi menjadi pengukuran kontak dan non-kontak.
Pengukuran kontak: kepala ukur dalam kontak dengan permukaan yang disentuh, dan ada gaya pengukuran mekanis. Seperti mengukur bagian dengan mikrometer.
Pengukuran non-kontak: kepala ukur tidak dalam kontak dengan permukaan bagian yang diukur. Pengukuran non-kontak dapat menghindari pengaruh gaya pengukuran terhadap hasil pengukuran. Seperti penggunaan metode proyeksi, interferometri gelombang cahaya, dll.
(4) Menurut jumlah parameter pengukuran, dibagi menjadi pengukuran tunggal dan pengukuran komprehensif.
Pengukuran tunggal: mengukur setiap parameter bagian yang diuji secara terpisah.
Pengukuran komprehensif: mengukur indeks komprehensif yang mencerminkan parameter terkait bagian. Misalnya, saat menggunakan mikroskop alat untuk mengukur benang, diameter pitch aktual benang, kesalahan setengah sudut profil gigi, dan kesalahan kumulatif pitch benang dapat diukur secara terpisah.
Pengukuran komprehensif umumnya lebih efisien dan lebih andal untuk memastikan interchangeability bagian, dan sering digunakan untuk inspeksi bagian jadi. Pengukuran tunggal dapat menentukan kesalahan setiap parameter secara terpisah, dan umumnya digunakan untuk analisis proses, inspeksi proses, dan pengukuran parameter yang ditentukan.
(5) Menurut peran pengukuran dalam proses pemrosesan, dibagi menjadi pengukuran aktif dan pasif.
Pengukuran aktif: benda kerja diukur selama pemrosesan, dan hasilnya langsung digunakan untuk mengontrol pemrosesan bagian, sehingga mencegah timbulnya barang rusak tepat waktu.
Pengukuran pasif: pengukuran yang dilakukan setelah benda kerja diproses. Pengukuran jenis ini hanya dapat menilai apakah bagian yang diproses memenuhi syarat, dan terbatas pada menemukan dan menolak produk buruk.
(6) Menurut keadaan bagian yang diukur dalam proses pengukuran, dibagi menjadi pengukuran statis dan dinamis.
Pengukuran statis: Pengukuran relatif statis. Seperti mikrometer untuk mengukur diameter.
Pengukuran dinamis: Permukaan yang diukur dan kepala ukur bergerak relatif satu sama lain dalam keadaan kerja yang disimulasikan selama pengukuran.
Metode pengukuran dinamis dapat mencerminkan situasi bagian yang dekat dengan keadaan penggunaan, yang merupakan arah pengembangan teknologi pengukuran.



