Tantangan & Solusi Die Casting untuk Bagian Presisi
Die casting adalah metode cor presisi. Bagian yang diproduksi oleh die casting memiliki toleransi dimensi yang sangat rendah dan presisi permukaan yang tinggi.
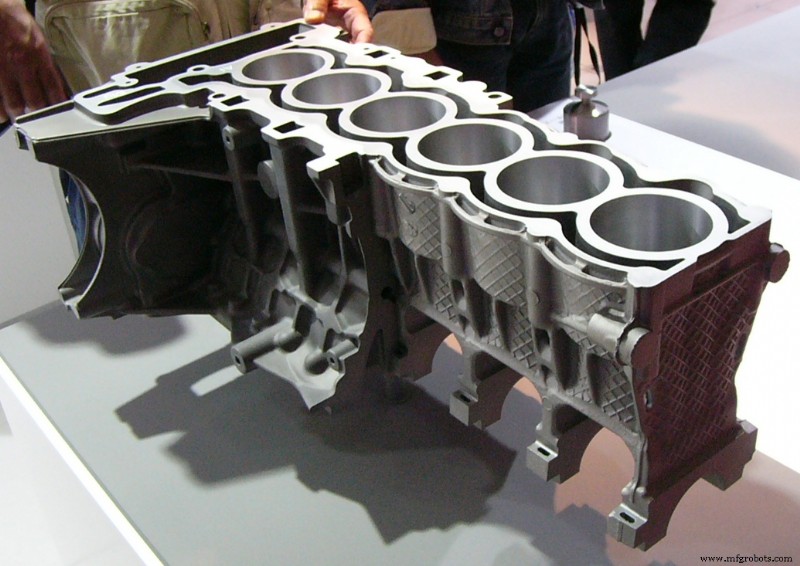
Dalam sebagian besar kasus, bagian die casting dapat dirakit tanpa pemutaran. Bagian berulir juga dapat dicetak langsung. Bagian kecil seperti bagian kamera umum, bagian mesin ketik, perangkat komputasi elektronik dan hiasan; bagian kompleks kendaraan seperti mobil, lokomotiv, dan pesawat terbang sebagian besar diproduksi oleh die casting.
Dalam tulisan ini, kami akan memperkenalkan metode utama untuk mengontrol kualitas die casting dari 3 aspek berikut:
- Logam die casting yang diperlukan
- Faktor berpengaruh penting: Suhu, dan
- Beberapa cacat yang mungkin terjadi selama proses manufaktur dan bagaimana memperbaikinya
Setelah membaca tulisan ini, Anda mampu menghindari semua cacat ini untuk memastikan pembuatan produk berkualitas tinggi secara efektif.
1. Logam die casting yang diperlukan
Logam yang digunakan untuk die casting terutama mencakup seng, tembaga, aluminium, magnesium, timah, seng, dan aloi seng-timah. Logam die casting yang lebih spesifik termasuk ZAMAK, aloi aluminium-seng, dan standar Alcoa: AA380, AA384, AA386, AA390, dan AZ91D magnesium.
1.1 Karakteristik berbagai logam
Karakteristik berbagai logam selama die casting adalah sebagai berikut:
- Seng: Seng adalah logam die casting yang paling mudah dan mudah dilapisi. Saat memproduksi bagian kecil, ia ekonomis dan memiliki kekuatan tekan tinggi, plasticitas tinggi serta umur cetakan panjang.
- Aluminium: Aluminium ringan, stabilitas dimensi tinggi, resistensi korosi yang tinggi, properti mekanik yang baik, konduktivitas termal yang tinggi dan konduktivitas listrik yang luar biasa.
- Magnesium: Magnesium mudah diproses dan adalah logam terringan di antara logam die casting yang umum digunakan.
- Tembaga: Tembaga memiliki karakteristik kekerasan tinggi dan resistensi korosi yang kuat. Properti mekanik Tembaga di antara logam die casting adalah yang terbaik.
- Timah dan seng: Dua logam ini memiliki densitas tinggi dan akurasi dimensi tinggi untuk bagian pelindung korosi khusus. Untuk alasan keamanan, aloi ini tidak dapat digunakan sebagai fasilitas pengolahan dan penyimpanan makanan. Aloi seng-timah-bismuth (kadang-kadang juga mengandung sedikit tembaga) dapat digunakan untuk membuat huruf finishing tangan dan stempel panas dalam cetakan huruf.
1.2 Area lintang minimum dan sudut draft minimum untuk berbagai material
Area lintang minimum dan sudut draft minimum untuk setiap material tercantum dalam tabel di bawah ini, dan bagian paling tebal harus kurang dari 13 mm.
| Logam | Area lintang minimum | Sudut draft minimum |
| Aloi aluminium | 0.89 mm (0.035 in) | 1:100 (0.6°) |
| Brass dan bronze | 1.27 mm (0.050 in) | 1:80 (0.7°) |
| Aloi magnesium | 1.27 mm (0.050 in) | 1:100 (0.6°) |
| Aloi seng | 0.63 mm (0.025 in) | 1:200 (0.3°) |
2. Faktor berpengaruh penting: Suhu
Suhu adalah faktor yang sangat kritis dalam proses die casting. Baik suhu cetakan logam dan suhu cetakan logam memiliki efek penting pada produk akhir.
2.1 Suhu cetakan logam
Seiring meningkatnya suhu cetakan logam, keacuan gas dalam aloi meningkat, yang membuatnya sulit untuk berlindung selama proses die casting, mempengaruhi properti mekanik logam.
Aloi aluminium dan aloi magnesium meningkat oksidasi seiring meningkatnya suhu. Inklusi yang teroksidasi cenderung merusak properti aloi.
Selain itu, kandungan besi dalam logam meningkat seiring meningkatnya suhu, yang mengakibatkan penurunan kelincahan dan merusak kinerja produk.
2.2 Suhu cetakan
Suhu cetakan memiliki pengaruh besar pada umur cetakan. Perubahan suhu yang intens dapat menyebabkan retakan dini pada cetakan.
Ketika suhu cetakan terlalu rendah, stenyapan susut aloi meningkat, dan cetakan rentan retakan.
Namun, ketika suhu cetakan terlalu tinggi, menguntungkan untuk mendapatkan permukaan cetakan yang halus, namun rentan terhadap depresi susut.
3. Beberapa cacat yang mungkin terjadi selama proses manufaktur dan bagaimana memperbaikinya
3.1 Retakan
Dalam proses produksi die casting, cetakan terkontak berulang dengan panas, dan deformasi permukaan cetakan dan bagian dalamnya menyebabkan retakan mikro terjadi.
Oleh karena itu, pada satu sisi, cetakan harus di-preheat cukup pada awal die casting. Selain itu, cetakan harus dipertahankan dalam rentang suhu operasi tertentu selama proses die casting untuk menghindari kegagalan retakan dini.
3.2 Fragmentasi
Di bawah aksi gaya injeksi, cetakan akan retak di titik terlemahnya, terutama tanda scribing atau tanda elektromachining pada permukaan cetakan cetakan yang tidak dipolir, atau retakan halus akan muncul terlebih dahulu di sudut yang jelas dari cetakan.
Ketika batas butir memiliki fasi rapuh atau butir kasar, ia mudah patah. Retakan menyebar dengan cepat selama patah rapuh, yang merupakan faktor bahaya untuk kegagalan cetakan.
Untuk alasan ini, pada satu sisi, goresan, tanda elektromachining, dll. pada permukaan cetakan harus dipolir, meskipun ada di sistem penuangan. Selain itu, material cetakan yang digunakan diharapkan memiliki kekuatan tinggi, plasticitas yang baik, ketahanan pukulan dan ketahanan patah.
Itu semua tentang masalah kualitas die casting. Kami berharap ini bermanfaat! Silakan tinggalkan komentar di bawah, jika Anda memiliki pertanyaan.
Catatan:
1. Kami tidak memiliki gambar yang digunakan dalam tulisan ini. Silakan hubungi kami jika mereka milik Anda, dan kami akan mencabutnya secepat mungkin.
2. Statistik berasal dari: Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.



