Menguasai Kedalaman Potong Konsisten: 4 Teknik Terbukti untuk Pemesinan CNC
4 Cara untuk Memastikan Kedalaman Potong Konsisten (bahkan pada permukaan yang jauh dari rata): Seperti yang dipandang oleh CNC Anda, dunia ini semua sinar matahari dan mawar: alat pemotong Anda tidak pernah melengkung atau aus, fixture Anda kekakuan dan bebas getaran, dan permukaan workpiece Anda sempurna rata. Namun, mereka di antara kita yang memiliki materi abu di dunia nyata, tahu bahwa kenyataan situasi ini jauh dari sempurna – alat aus, fixture melengkung, dan permukaan yang akan Anda potong rata seperti bumi itu sendiri.
Video di atas menjelaskan semuanya! Video mitração dari #rapiddtm – kunjungi mereka di Facebook!
Jika Anda mengikuti blog kami Anda sudah tahu bahwa kami telah membahas bagaimana mengendalikan defleksi alat, dan berbagi beberapa tips tentang praktik terbaik untuk workholding. Hari ini, kami akan membahas beberapa trik yang dapat Anda gunakan untuk mempertahankan kedalaman potong yang konsisten saat mengerai, menandai atau memill permukaan yang tidak sempurna rata.
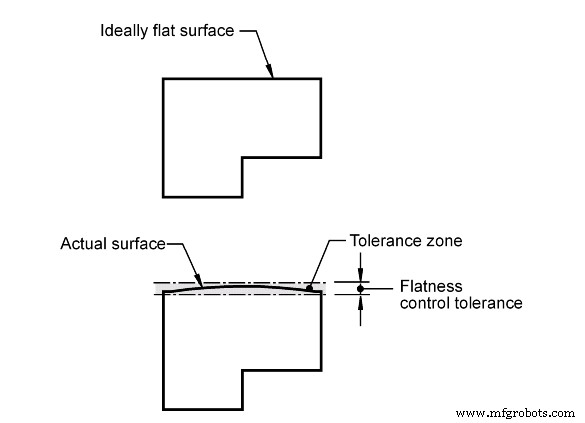
Mendefinisikan Ketrataan: Sederhananya, istilah “ketrataan” digunakan untuk menggambarkan area di antara dua garis paralel yang di dalamnya permukaan harus berada. Spesifikasi ini sering bekerja bersama dengan panggilan dimensi lain pada cetak biru untuk menggambarkan rentang lokasi yang mungkin dari permukaan tertentu:
Kredit gambar: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Seperti yang mungkin atau mungkin tidak Anda sadari sekarang, tidak ada permukaan yang sempurna rata – memang sangat sedikit permukaan yang mendekati ketrataan sempurna – dan ketika datang ke bagian manufaktur, ketrataan membiayai uang. Jadi, jika tidak perlu rata, atau jika cetak biru tidak mendefinisikannya sebagai rata, Anda harus mengasumsikan bahwa itu sebenarnya tidak rata. Tergantung pada apa yang perlu Anda lakukan pada permukaan tertentu, ketrataannya (atau kekuratannya) perlu memainkan peran kunci dalam strategi milling Anda.
Metode 1 Kedalaman Potong Konsisten: Kualifikasi Permukaan
Jika Anda mampu melakukannya, mengkualifikasi permukaan adalah dengan jauh cara termudah dan paling pasti untuk memastikan bahwa permukaan yang akan Anda kerjakan cukup rata dan benar. Mengkualifikasi permukaan hanyalah bahasa pemasin untuk face milling seluruh permukaan, mengangkat beberapa ribuan dalam satu waktu hingga seluruh permukaan cukup seragam dalam hal ketrataan. Pass kualifikasi sering kali adalah langkah pertama yang akan Anda lihat saat menonton proses milling di lantai bengkel atau online dan ini karena sejumlah alasan, tidak terkecilnya untuk memastikan ketrataan permukaan yang bersangkutan.
Saat memulai dengan potongan billet atau stok baku, mengkualifikasi permukaan hampir selalu opsi dan secara umum adalah praktik pemasin yang baik. Terkadang, namun, mengkualifikasi permukaan secara tidak mungkin – seperti saat bekerja dengan material die cast, forging, atau bagian yang sudah selesai yang hanya memerlukan marking atau serialisasi. Dalam kasus ini, strategi berbeda perlu digunakan untuk mencapai hasil yang baik.
Metode 2 Kedalaman Potong Konsisten: Penggunaan Alat Gravir Bermutu
Jika yang Anda butuhkan hanyalah proses engraving dasar atau marking bagian, dan permukaan Anda sedikit “tidak teratur” alat gravir bermutu mungkin tepat bagi Anda. Alat bermutu datang dalam beberapa variasi, dengan versi yang paling populer yaitu versi bermutu dari alat gravir split shank tradisional dan alat “drag engraving bit” bermutu, juga dikenal sebagai alat “scribe”.
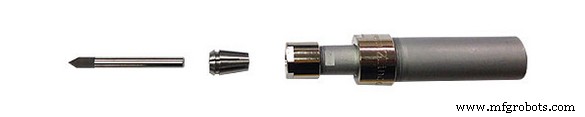
Alat Gravir Bermutu: Alat ini dapat membantu Anda tetap dalam lingkaran pada pekerjaan engraving dasar.
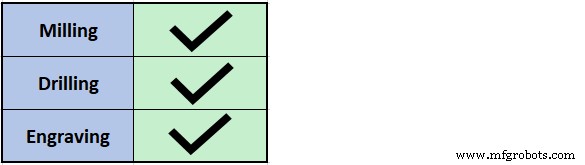
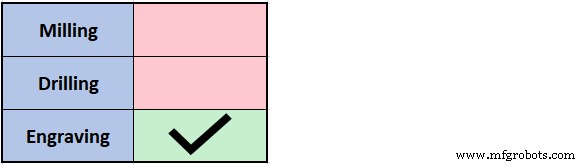
Alat gravir bermutu menyatukan sistem mekanis dapat ditekan antara antarmuka spindel dan alat pemotong. Rangkaian alat ini biasanya memiliki perjalanan bermutu dari 0,20” hingga 0,40”, jadi mereka dapat menyerap perubahan Z height yang cukup dramatis sambil tetap memberikan tekanan ke bawah yang konsisten pada workpiece. Alat gravir drag bermutu menggunakan alat gravir split shank bertip dan sebagai hasilnya dapat menghasilkan berbagai lebar dan kedalaman engraving. Drag engraving atau alat scribe secara harfiah hanya ditarik melintasi permukaan dan tidak dirancang untuk menyatukan elemen rotasi ke dalam proses. Akibatnya, alat scribe benar-benar hanya cocok untuk marking bagian yang sangat dangkal.
Sementara alat ini tidak akan sangat membantu ketika datang ke aplikasi milling atau bor, mereka berkinerja sangat baik untuk marking bagian kedalaman dangkal hingga sedang. Namun, ada beberapa kekurangan dari jenis alat ini: ukuran shank umum untuk alat ini adalah ¾”, yang mungkin terlalu besar untuk beberapa spindel. Juga, karena alat ini adalah rangkaian mekanis mereka biasanya terbatas pada 10.000 RPM maks. Pembatasan ini mungkin memaksa Anda untuk menurunkan laju pengiriman Anda, meningkatkan waktu siklus Anda.
Jadi, jika Anda perlu alat untuk serialize seribu bagian aluminium cetak, alat bermutu kemungkinan akan menyelesaikan pekerjaan. Namun, jika Anda berencana untuk menyelesaikan proses milling atau bor, atau jika pekerjaan membutuhkan engraving yang dalam, lebar, atau rumit/berkualitas tinggi, Anda mungkin perlu beralih ke metode lain untuk menyelesaikan pekerjaan.
Metode 3 Kedalaman Potong Konsisten: Penggunaan Sistem Probing Sentuh untuk Memetakan Permukaan Tidak Teratur
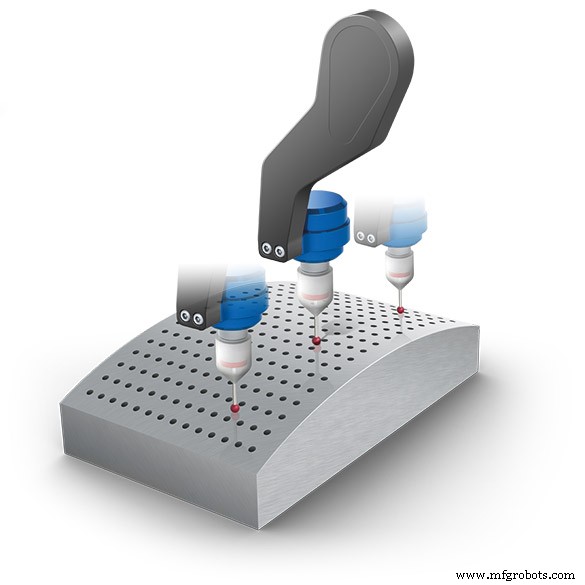
Pemetaan permukaan melalui probing sentuh biasanya melibatkan pemberian detail dasar pada mesin tentang apa yang ingin Anda probe: ukuran area probe, pitch grid probing, dan sebagainya. Dari sana mesin akan menyentuh workpiece sebanyak yang diperlukan untuk memetakan area yang ditentukan hingga grid pitch yang diinginkan. Setelah siklus probing sentuh selesai, kontrol mesin akan mengambil file potong yang telah diprogram untuk dipotong pada permukaan 2D rata dan memodifikasinya dengan variasi Z dari workpiece yang ditemukan selama siklus probing. Dengan cara ini, saat cutter melanjutkan proses milling atau engraving di permukaan, kedalamannya akan bervariasi secara otomatis jadi Anda mendapatkan kedalaman potong yang konsisten terlepas dari variasi Z height dari permukaan.
Tidak semua mesin CNC menawarkan probing sentuh, dan pemetaan permukaan tidak selalu opsi saat mereka melakukannya. Namun, jika mesin Anda memiliki probing dan pemetaan permukaan tidak salah untuk mengenalnya – Anda tidak pernah tahu kapan itu mungkin berguna.
Metode 4 Kedalaman Potong Konsisten: Pemetaan Permukaan CMM dan Proyeksi Gambar dalam CAM
Saat semua gagal … saat Anda tidak dapat mengkualifikasi permukaan, saat alat bermutu tidak akan melakukan apa yang Anda butuhkan dan mesin CNC Anda tidak memiliki probing sentuh, saat Anda memiliki CMM yang ada yang tersedia untuk digunakan dan Anda tidak keberatan melakukan banyak pekerjaan CAM, ada opsi terakhir.
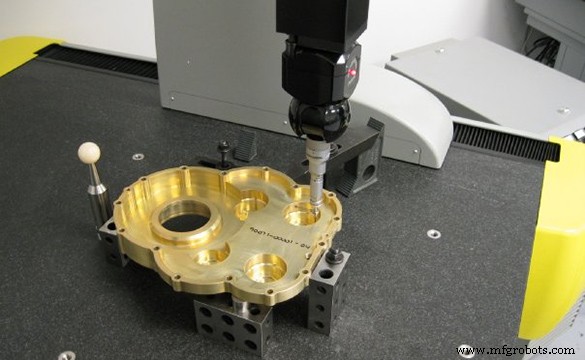
Foto di atas mitração dari #rapiddtm – kunjungi mereka di Facebook!
Menggunakan CMM untuk memetakan permukaan guna mengakomodasi ketidakteraturan tinggi sangat mirip dengan melakukan itu pada mesin CNC itu sendiri – namun tanpa kemewahan memiliki pemetaan, milling dan NC terintegrasi menjadi satu, prosesnya jauh lebih memerlukan tenaga kerja.
Proses ini cukup terlibat sehingga seluruh artikel dengan mudah dapat ditulis untuk ini saja. Dalam upaya untuk ringkas saya akan mengurangi menjadi ringkasan langkah demi langkah:
1. Muat workpiece ke CMM
2. Ukur sebanyak mungkin titik yang diperlukan untuk merealisasikan variabilitas permukaan penuh dalam area kerja
3. Ekspor point cloud yang dihasilkan ke perangkat lunak CAD Anda
4. Buat spline yang menghubungkan titik yang diukur untuk membuat peta permukaan 3D
5. Ekspor peta permukaan 3D ke perangkat lunak CAM
6. Proyeksi artwork / fitur milled ke peta permukaan 3D
7. Generate tool path yang diperlukan dan post file potong ke CNC Anda
8. Muat workpiece ke CNC dan jalankan bagian
Untuk jelas: proses ini perlu diulang 100% untuk setiap bagian yang dijalankan. Seperti yang mungkin Anda tahu, harus menggunakan metode ini dapat dengan mudah mengambil pekerjaan yang akan selesai dalam waktu sekitar satu hari menggunakan probing sentuh dalam mesin, dan melemahkannya hingga memakan waktu beberapa hari – cukup karena sifat yang melelahkan dari harus menggunakan CMM untuk memetakan permukaan.
Tidak ada yang sempurna di dunia ini – tetapi kemampuan untuk mengelola ketidaksempurnaan untuk menghasilkan hasil yang baik tidak apa pun adalah salah satu hal yang memisahkan pemasin yang baik dari yang hebat. Saya harap metode yang dijelaskan dalam posting ini akan memberikan Anda keuntungan lain kali Anda dihadapkan pada workpiece yang terlihat lebih seperti keripik kentang daripada panekan.