Manufaktur industri
Industri Internet of Things | bahan industri | Pemeliharaan dan Perbaikan Peralatan | Pemrograman industri |
home  MfgRobots >> Manufaktur industri >  >> Manufacturing Equipment >> Mesin CNC

Maksimalkan Efisiensi dengan Strategi Pemesinan End Mill Satu Flute yang Terebukti

Maksimalkan Efisiensi dengan Strategi Pemesinan End Mill Satu Flute yang Terebukti

Blog ini tentang Strategi Pemesinan didasarkan pada Webinar End Mill Satu Flute yang saya lakukan dengan Manajer Proyek Aplikasi di sini DATRON. Video webinar itu ada di bawah ini, begitu juga bagian yang di-mill dengan strategi yang dijelaskan di sini. Tujuan baik dari webinar dan posting ini adalah untuk membuktikan bahwa end mill satu flute sebenarnya adalah alat pemotong “utility” yang harus ada di kotak alat setiap pemasin terlepas dari apakah mereka menjalankan VMC konvensional seperti Haas atau mesin pemesinan kecepatan tinggi seperti DATRON. Untuk tujuan itu, demonstrasi milling langsung yang dilakukan sebagai bagian dari webinar, dilakukan pada 15.000 RPM untuk meniru hasil yang mungkin Anda dapatkan dengan VMC konvensional, dan juga pada 35.000 RPM untuk menunjukkan hasil yang dapat Anda harapkan dengan mesin milling kecepatan tinggi. Inti-utamanya TIDAK untuk membandingkan pemesinan konvensional dengan pemesinan kecepatan tinggi, melainkan untuk menyajikan end mill satu flute sebagai alat yang layak dan ideal untuk kedua jenis mesin milling.

Play

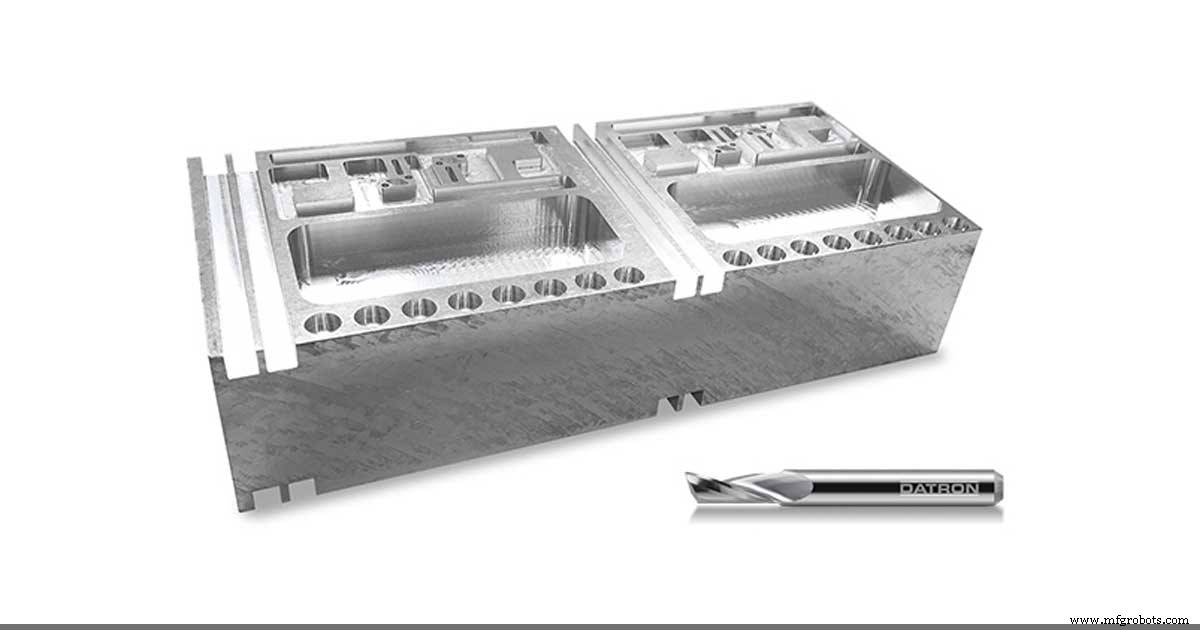
Pada akhir video di atas Anda dapat melihat strategi milling yang dijelaskan dalam blog ini digunakan dalam demonstrasi milling langsung yang menghasilkan bagian aluminium ini.

Maksimalkan Efisiensi dengan Strategi Pemesinan End Mill Satu Flute yang Terebukti

Strategi Pemesinan – Slotting:

Tool p/n: 0068806A
Tool Type: 6mm dia. single flute, 4-in-1

Width of Cut: 100% (6mm/0.236″)
Depth of Cut: 0.0787″ per pass
Chipload: 0.0063″

@ 15,000 RPM: 94.5 inch/min feed

@ 35,000 RPM: 220 inch/min feed

Strategi Pemesinan – Entry Angle:

Tool p/n: 0068806A
Tool Type: 6mm dia. single flute, 4-in-1

Width of Cut: 100% (6mm/0.245″)
Total Depth: 0.118″
Entry angles: 5, 15, 25, 90
Chipload: 0.0007″ – 0.0027″

@ 15,000 RPM: 10-40 inch/min feed

@ 35,000 RPM: 25 – 95 inch/min feed

Strategi Pemesinan – Pocketing (adaptive clearing)

Tool p/n: 006803A
Tool Type: 3mm dia. single flute, 4-in-1

Width of Cut: 15% (0.45mm / 0.0177″)
Depth of Cut: 0.118″
Chipload: 0.0035″

@ 15,000 RPM: 53.15 inch/min feed

@ 38,000 RPM: 133 inch/min feed

Strategi Pemesinan – Pocketing (traditional)

Tool p/n: 0068803A
Tool Type: 6mm dia. single flute, 4-in-1

Width of Cut: 50% (1.5mm / 0.059″)
Depth of Cut: 0.039″ per pass
Chipload: 0.0047″

@ 15,000 RPM: 70.87 inch/min feed

@ 38,000 RPM: 178.6 inch/min feed

Strategi Pemesinan – Small Diameter Ramp Milling

Tool p/n: 0068415E
Tool Type: 1.5mm dia. single flute, standard

Width of Cut: 100% (1.5mm / 0.059″)
Depth of Cut: 0.015″ per pass
Chipload: 0.0007″ – 0.0013″

@ 15,000 RPM: 10 – 20 inch/min feed

@ 39,000 RPM: 29 – 50 inch/min feed

Strategi Pemesinan – Both-Ways Adaptive Clearing

Tool p/n: 0068810A
Tool Type: 10mm dia. single flute, 4-in-1

Width of Cut: 15% (1.5mm / 0.059″)
Depth of Cut: 10mm / 0.393″
Chipload: 0.0071″

@ 15,000 RPM: 106.3 inch/min feed

@ 32,000 RPM: 227 inch/min feed


Mesin CNC

  1. Menguasai Bubut Kayu: Panduan Langkah demi Langkah untuk Pemula
  2. Panduan Ahli Pemecahan Masalah End Mill & Penggerusan: Cegah Aus & Pecah
  3. Menguasai Penggerusan Material Lengket: Tips Terbukti untuk Hasil Permukaan dan Umur Alat yang Unggul
  4. Menguasai Penggerusan Aluminium: Panduan Komprehensif
  5. 8 Kesalahan Umum yang Memendekkan Umur End Mill
  6. Bagaimana Jumlah Flute Mempengaruhi Performa End Mill
  7. Penguasaan Mesin Frais Miniatur: Tingkatkan Presisi dan Performa
  8. Mengoptimalkan Pemesinan CNC: Strategi Jalur Alat Teratas untuk Performa Kecepatan Tinggi
  9. 7 Lapisan Alat Esensial untuk Pemesinan CNC Berkualitas Tinggi
  10. Kuasai Pemesinan Medis Presisi: 8 Teknik Esensial untuk Bagian Titanium, Kobalt-Krom, dan Stainless Steel