Mencegah Defek Injeksi Plastik: Penyebab, Pencegahan, dan Jaminan Kualitas
Injeksi plastik adalah salah satu metode paling menguntungkan untuk memproduksi bagian. Manfaatnya meliputi efisiensi tinggi, kecepatan produksi cepat, fleksibilitas ukuran dan bentuk, dan otomatisasi operasi. Selain itu, produk dari injeksi plastik sering kali akurat dalam ukuran. Namun, beberapa defek injeksi plastik terus menancapkan ancaman pada kualitas produk.
Artikel ini bertujuan untuk membahas berbagai defek bagian injeksi plastik dan penyebabnya. Ini juga mengungkapkan berbagai hal yang dapat Anda lakukan untuk memperbaikinya.
Defek Injeksi Plastik, Penyebab, dan Solusi
Beberapa defek injeksi plastik dapat sangat sulit untuk diatasi. Defek ini dapat disebabkan oleh beberapa alasan. Ini bisa menjadi hasil dari proses cetakan, material yang digunakan, pemeliharaan, atau kondisi penyimpanan.
Mencegah defek bagian plastik cetak dapat seberas menyesuaikan proses injeksi plastik. Ini juga dapat membantu untuk mengganti peralatan produksi atau merancang ulang tooling cetakan. Mari kita periksa berbagai defek injeksi plastik dan penyebabnya, serta solusinya.
Tipe 1: Defek Injeksi Plastik yang Disebabkan oleh Proses Cetakan
Beberapa proses injeksi plastik mungkin tidak efektif untuk produksi beberapa bagian. Proses cetakan adalah penyebab utama defek dalam bagian injeksi plastik. Namun, Anda dapat dengan mudah mencegah defek tersebut dengan hanya menyesuaikan suhu, laju aliran, atau parameter cetakan lainnya. Defek-defek ini meliputi berikut:
1. Flow Lines
Ini adalah pola seperti gelombang yang muncul pada bagian sempit dari bagian cetak. Flow lines biasanya datang dalam warna yang sedikit berbeda dari area di sekitarnya. Anda juga dapat melihat flow lines sebagai pita berbentuk cincin.
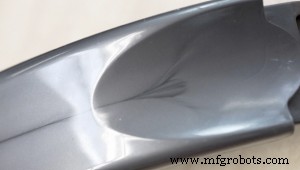
Pita-pita ini mungkin terjadi pada permukaan produk Anda. Mereka juga biasanya dekat dengan titik masuk cetakan. Sementara flow lines mungkin tidak mempengaruhi integritas bagian Anda, mereka mungkin tidak dapat diterima dalam beberapa produk konsumen.
Penyebab
- Suhu cetakan dan suhu material rendah
- Tekanan injeksi dan kecepatan lambat
- Ukuran gate dan saluran aliran yang kecil
- Variasi kecepatan pendinginan material saat mengalir dalam arah yang berbeda
Solusi
- Tingkatkan tekanan injeksi, kecepatan, dan suhu material.
- Tambahkan lebih banyak jarak antara gate cetakan dan pendingin cetakan.
- Tingkatkan diameter nozzle.
- Beralih ke sistem runner panas atau kurangi ukuran saluran utama
2. Sink Marks
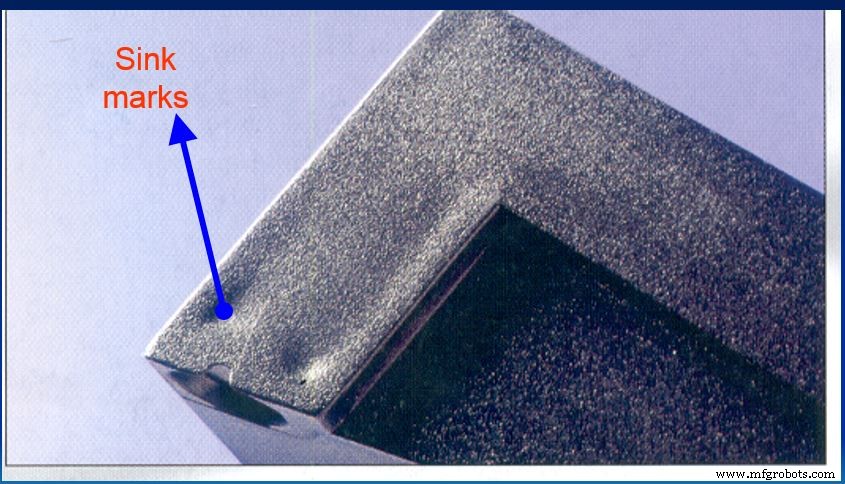
Tipe defek plastik injeksi ini muncul sebagai depresi atau rekaan kecil. Fitur-fitur ini terjadi pada permukaan datar dan konsisten dari bagian cetak. Sink marks biasanya terjadi ketika ada penyusutan bagian dalam komponen cetak. Ini menyebabkan material menarik ke dalam dari luar.
Penyebab
- Tekanan tahan atau injeksi yang sangat rendah
- Waktu atau tekanan pendinginan/tahan terlalu pendek
- Suhu pelehuran atau cetakan yang sangat tinggi
- Desain struktural yang tidak tepat dari komponen cetak yang dimaksudkan
Solusi
- Kurangi ukuran dinding tebal material cetakan dan kontrol ketebalan dinding bersebelahan.
- Tingkatkan waktu tahan dan tekanan.
- Tingkatkan waktu pendinginan.
3. Weld Lines
Weld lines adalah defek bagian plastik cetak yang menyebabkan pertemuan material cair di permukaan bagian Anda. Material awalnya terpecah menjadi dua atau lebih area dalam cetakan.
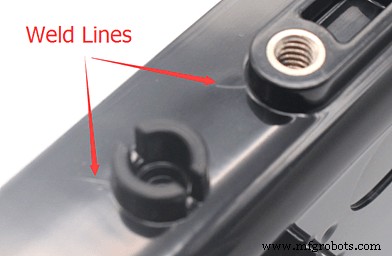
Defek ini biasanya terjadi karena ikatan material yang lemah. Ikat lemah ini lebih menurunkan kekuatan bagian.
Penyebab
- Suhu material cair terlalu rendah atau terlalu tinggi
- Ketebalan dinding tidak merata
- Fitur sisipan, lubang, dan multi-gate pada bagian yang dibuat
Solusi
- Tingkatkan fluabilitas material cair.
- Sesuaikan posisi gate dan sertakan slot ventilasi.
- Kurangi jumlah agen pelepasan.
- Tingkatkan suhu pelehuran.
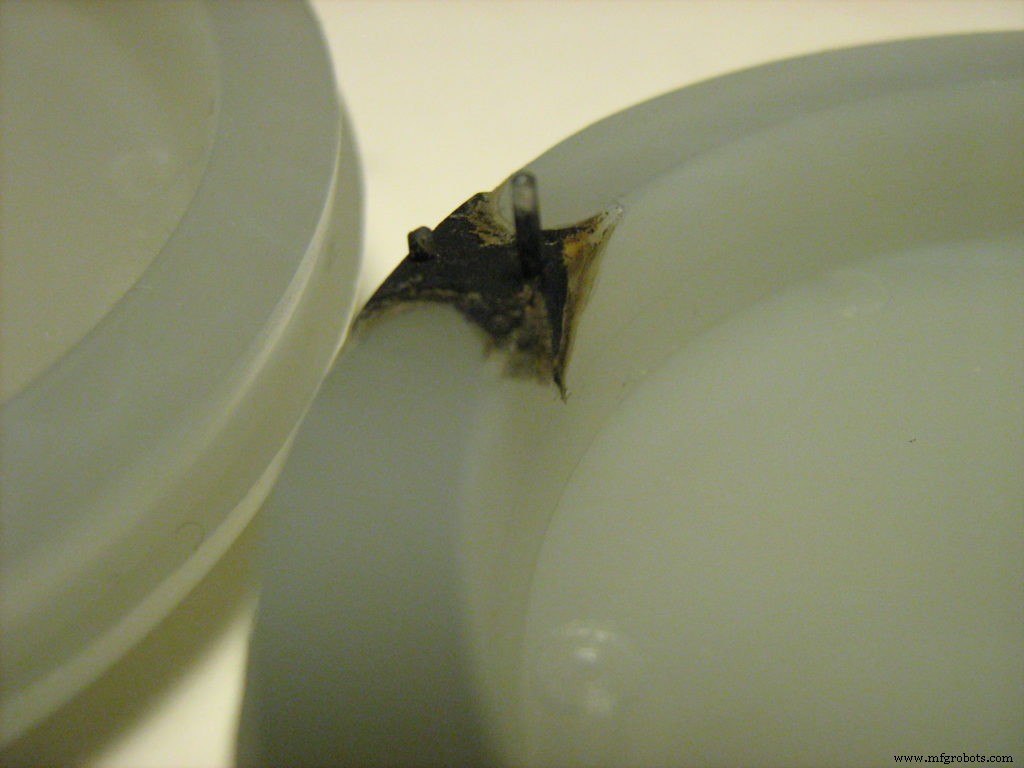
4. Burn Marks
Defek injeksi plastik ini muncul sebagai dekolorasi hitam di permukaan bagian cetak. Bagian plastik cetak mungkin juga tampak berwarna karat. Burn marks biasanya tidak mempengaruhi integritas bagian. Namun, ini menjadi masalah saat bagian terbakar hingga tingkat degradasi.
Penyebab
- Keterlambatan dalam menghilangkan udara di ruang cetakan
- Suhu pelehuran terlalu tinggi
- Kecepatan cast screw yang terlalu tinggi atau kecepatan injeksi berlebih
- Desain sistem runner yang tidak tepat
Solusi
- Kurangi suhu pelehuran dan cetakan.
- Turunkan kecepatan injeksi.
- Tambahkan sistem exhaust (gate dan gas vent).
- Kurangi sistem siklus cetakan.
Tipe 2: Defek Injeksi Plastik yang Berkaitan dengan Penyimpanan atau Material yang Digunakan
Selain dari proses cetakan, defek injeksi plastik juga dapat terjadi karena material itu sendiri. Ini juga bisa karena penanganan produsen terhadap material sebelum produksi. Defek dalam kelas ini bisa menjadi defek estetika kecil atau kekuatan bagian cetak yang terpengaruh. Mereka juga dapat menyebabkan masalah keamanan berdasarkan aplikasi produk. Defek-defek meliputi:
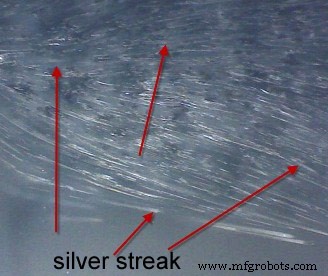
5. Discoloration
Defek ini juga dikenal sebagai color streaking. Discoloration terjadi ketika bagian cetak Anda datang dengan warna yang berbeda dari yang dimaksudkan. Discoloration biasanya terjadi di area lokal. Kadang-kadang, Anda mungkin hanya menemukan beberapa streaks warna yang tidak biasa pada bagian Anda. Meskipun defek ini tidak mengurangi kekuatan produk, ini mempengaruhi penampilannya.
Penyebab
- Pellet sisa atau resin residual di hopper atau nozzle
- Cetakan dengan tipe yang berbeda dari run produksi sebelumnya
- Stabilitas termal colorant yang tidak tepat
- Pengadukan masterbatch yang tidak memadai
Solusi
- Bersihkan hopper, cetakan, dan nozzle dengan benar antara proses produksi.
- Anda dapat menggunakan purging compound untuk menghilangkan excess colorant.
- Pastikan pengadukan masterbatch yang merata.
- Pastikan stabilitas termal colorant yang memadai.
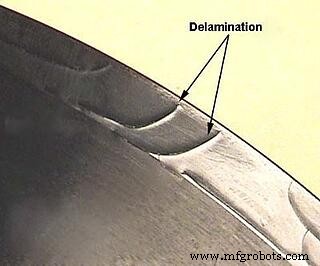
6. Delamination
Tepisan lapisan tipis yang mudah terpisah di permukaan bagian plastik cetak adalah tanda delaminasi. Delaminasi adalah defek injeksi plastik yang characterized oleh pengelupasan lapisan permukaan. Ini adalah tipe defek yang cukup serius yang dapat mengurangi kekuatan komponen cetak.
Penyebab
- Campuran cetakan dengan polimer yang tidak kompatibel
- Penggunaan agen pelepasan yang berlebihan selama proses cetakan
- Kondisi kelembaban berlebihan
Solusi
- Pastikan penggunaan material yang kompatibel selama produksi.
- Hapus setiap bentuk kotoran dari setup cetakan.
- Chamfer setiap runner atau gate untuk memiliki sudut tajam.
Tipe 3: Defek Injeksi Plastik yang Disebabkan oleh Pemeliharaan atau Desain Cetakan yang Buruk
Saat mempertimbangkan defek injeksi plastik dan penyebabnya, ini juga vital untuk desain cetakan. Pemeliharaan yang tidak tepat dari cetakan adalah katalis lain untuk defek cetakan. Defek ini bisa mahal dan sulit untuk diatasi karena berada di tahap akhir. Jenis umum meliputi berikut:
7. Flash
Banyak produsen juga menyebut flash sebagai “burrs” atau “spew”. Flash merujuk pada kondisi dengan excess material cetakan yang muncul sebagai protrusi di tepi komponen. Defek ini terjadi karena beberapa material mengalir keluar dari saluran yang dimaksudkan.
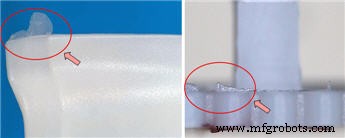
Mereka kemudian memasuki ruang yang terjadi antara plate tooling. Beberapa juga mungkin mengalir masuk di pin injeksi. Meskipun ini adalah defek halus, flash mungkin menjadi defek yang jelas pada produk.
Penyebab
- Defek dalam material cetakan
- Gaya klem yang tidak cukup
- Desain dan manajemen sistem exhaust yang tidak tepat
Solusi
- Desain cetakan sehingga memungkinkan penutupan saat diperlukan.
- Pastikan port exhaust memiliki ukuran yang sesuai.
- Desain ulang atau retool cetakan untuk aliran material yang tepat.
- Tingkatkan gaya klem plate.
8. Short Shot
Anda memiliki short shot ketika material cair tidak mengalir untuk mengisi ruang cetakan sepenuhnya. Saat ini terjadi, komponen cetak keluar tidak lengkap setelah Anda mendinginkan. Mereka sering muncul sebagai area tidak lengkap di rak plastik pameran.
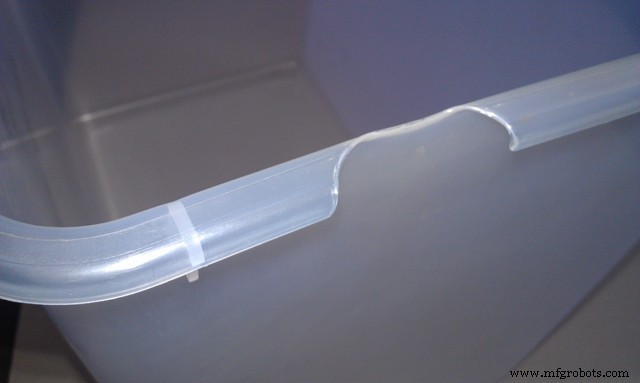
Anda mungkin melihat beberapa sebagai gigi yang hilang pada garpu plastik. Ada banyak contoh lainnya. Banyak orang menganggap short slot sebagai defek besar. Ini mungkin mengubah penampilan yang dimaksudkan dari bagian cetak Anda atau menghambat fungsinya.
Penyebab
- Restriksi aliran yang berasal dari gate yang tersumbat atau sempit
- Material dengan viskositas sangat tinggi
- Penggunaan cetakan yang terlalu dingin yang menghambat pengisian sepenuhnya material cair
- Udara yang terperangkap
- Tekanan injeksi yang tidak memadai
Solusi
- Desain ulang cetakan untuk memiliki gate atau saluran yang lebih lebar untuk aliran yang lebih baik.
- Pilih material dasar yang lebih tipis atau tingkatkan tekanan dan kecepatan injeksi.
- Tingkatkan suhu cetakan untuk mencegah pendinginan material yang cepat.
- Sertakan lebih banyak air vent atau perbesar vent yang tersedia.
Kesimpulan
Sebagian besar defek injeksi plastik yang disebutkan di atas dapat membuat bagian cetak kurang menarik. Mereka juga dapat memiliki dampak signifikan pada keuangan Anda. Namun, Anda dapat dengan mudah mencegah banyak di antaranya dengan mengintegrasikan proses desain yang tepat. Yang lain hanya memerlukan perubahan pada material yang digunakan dan kondisi penyimpanan.
Oleh karena itu, investasi tooling awal yang signifikan diperlukan untuk proses ini. Ini juga sangat penting bahwa Anda selalu mendapatkan desain cetakan yang benar. Itulah sebabnya RapidDirect ada untuk Anda! Di RapidDirect, kami adalah profesional dalam memberikan layanan injeksi plastik berkualitas tinggi kepada Anda.
Kami memahami berbagai defek injeksi plastik dan penyebabnya. Keahlian teknis tingkat tinggi kami memungkinkan kami untuk menghindari defek ini dengan segala cara. Layanan injeksi plastik hemat biaya kami tersedia untuk produksi massal dan prototipe cepat. Ini dan banyak lagi yang akan Anda terima saat Anda mengunggah berkas desain Anda untuk penawaran.
FAQ – Defek Injeksi Plastik
Bagaimana Mencegah Sink pada Bagian Cetak?Sinks muncul karena cross-section yang lebih tebal dari biasanya. Mereka juga adalah hasil dari desain bagian yang tidak seragam atau penempatan gate yang tidak tepat. Oleh karena itu, Anda harus mengikuti ketebalan dinding yang direkomendasikan untuk setiap material yang Anda gunakan. Ini akan memastikan bahwa material mengalir dari area tebal ke area tipis setiap kali diperlukan.
Apakah Defek Injeksi Plastik Dapat Dihindari?Ya. Anda dapat dengan mudah menghindari defek dalam bagian plastik cetak. Yang perlu Anda lakukan adalah mengikuti teknik produksi dan penyimpanan yang tepat. Ini akan membantu jika Anda juga memilih alat yang paling efektif untuk proses injeksi plastik Anda.
Apakah Kecepatan Injeksi Penting Sambil Mencegah Defek Injeksi Plastik?Kecepatan injeksi atau laju memiliki pengaruh besar pada pemanasan sekunder plastik. Oleh karena itu, memiliki kecepatan injeksi yang sesuai dan optimal sangat penting jika Anda ingin mencegah defek.



