Komposit 4.0: Memanfaatkan Transformasi Digital untuk Produksi Adaptif dan Inovasi
Pendahuluan
Komposit 4.0 adalah satu galaksi kecil dalam alam semesta Industri 4.0, yaitu transformasi digital dalam cara barang dan jasa dirancang, diproduksi, dikirimkan, dioperasikan, dipelihara dan dicabut. Untuk manufaktur komposit, tujuannya adalah menggunakan otomasi, sensor dan data, komunikasi 5G, perangkat lunak dan teknologi digital yang terus berkembang untuk membuat produk dan proses lebih efisien, cerdas dan adaptif.
Produsen komposit melalui transformasi digital ini di sepanjang spektrum. Langkah awal meliputi pemeriksaan inline dan proses teroptimasi yang mengurangi limbah dan biaya sambil meningkatkan kualitas dan hasil bagian. Solusi yang lebih maju bekerja menuju produksi otonom yang cerdas yang tidak hanya cakap, tetapi merespons dan bahkan memprediksi perubahan pasar dan permintaan pelanggan.
"Komposit 4.0 bukan merupakan tujuan, tetapi alat," menjelaskan Dr. Michael Emonts, manajer direksi AZL Aachen Center for Integrative Lightweight Production di RWTH Aachen University (Aachen, Jerman), yang proyek iComposite 4.0nya mendemonstrasikan rantai proses adaptif dengan potensi mengurangi biaya lantai mobil otomotif sebesar 50-64%.
"Terdapat perbedaan antara hanya membuat hal-hap menjadi digital dan transformasi digital yang sebenarnya mengubah proses di balik bisnis Anda dan membuka peluang serta model bisnis baru," mengemukakan Christian Koppenberg, manajer direksi produsen bagian komposit Dynexa (Laudenbach, Jerman).
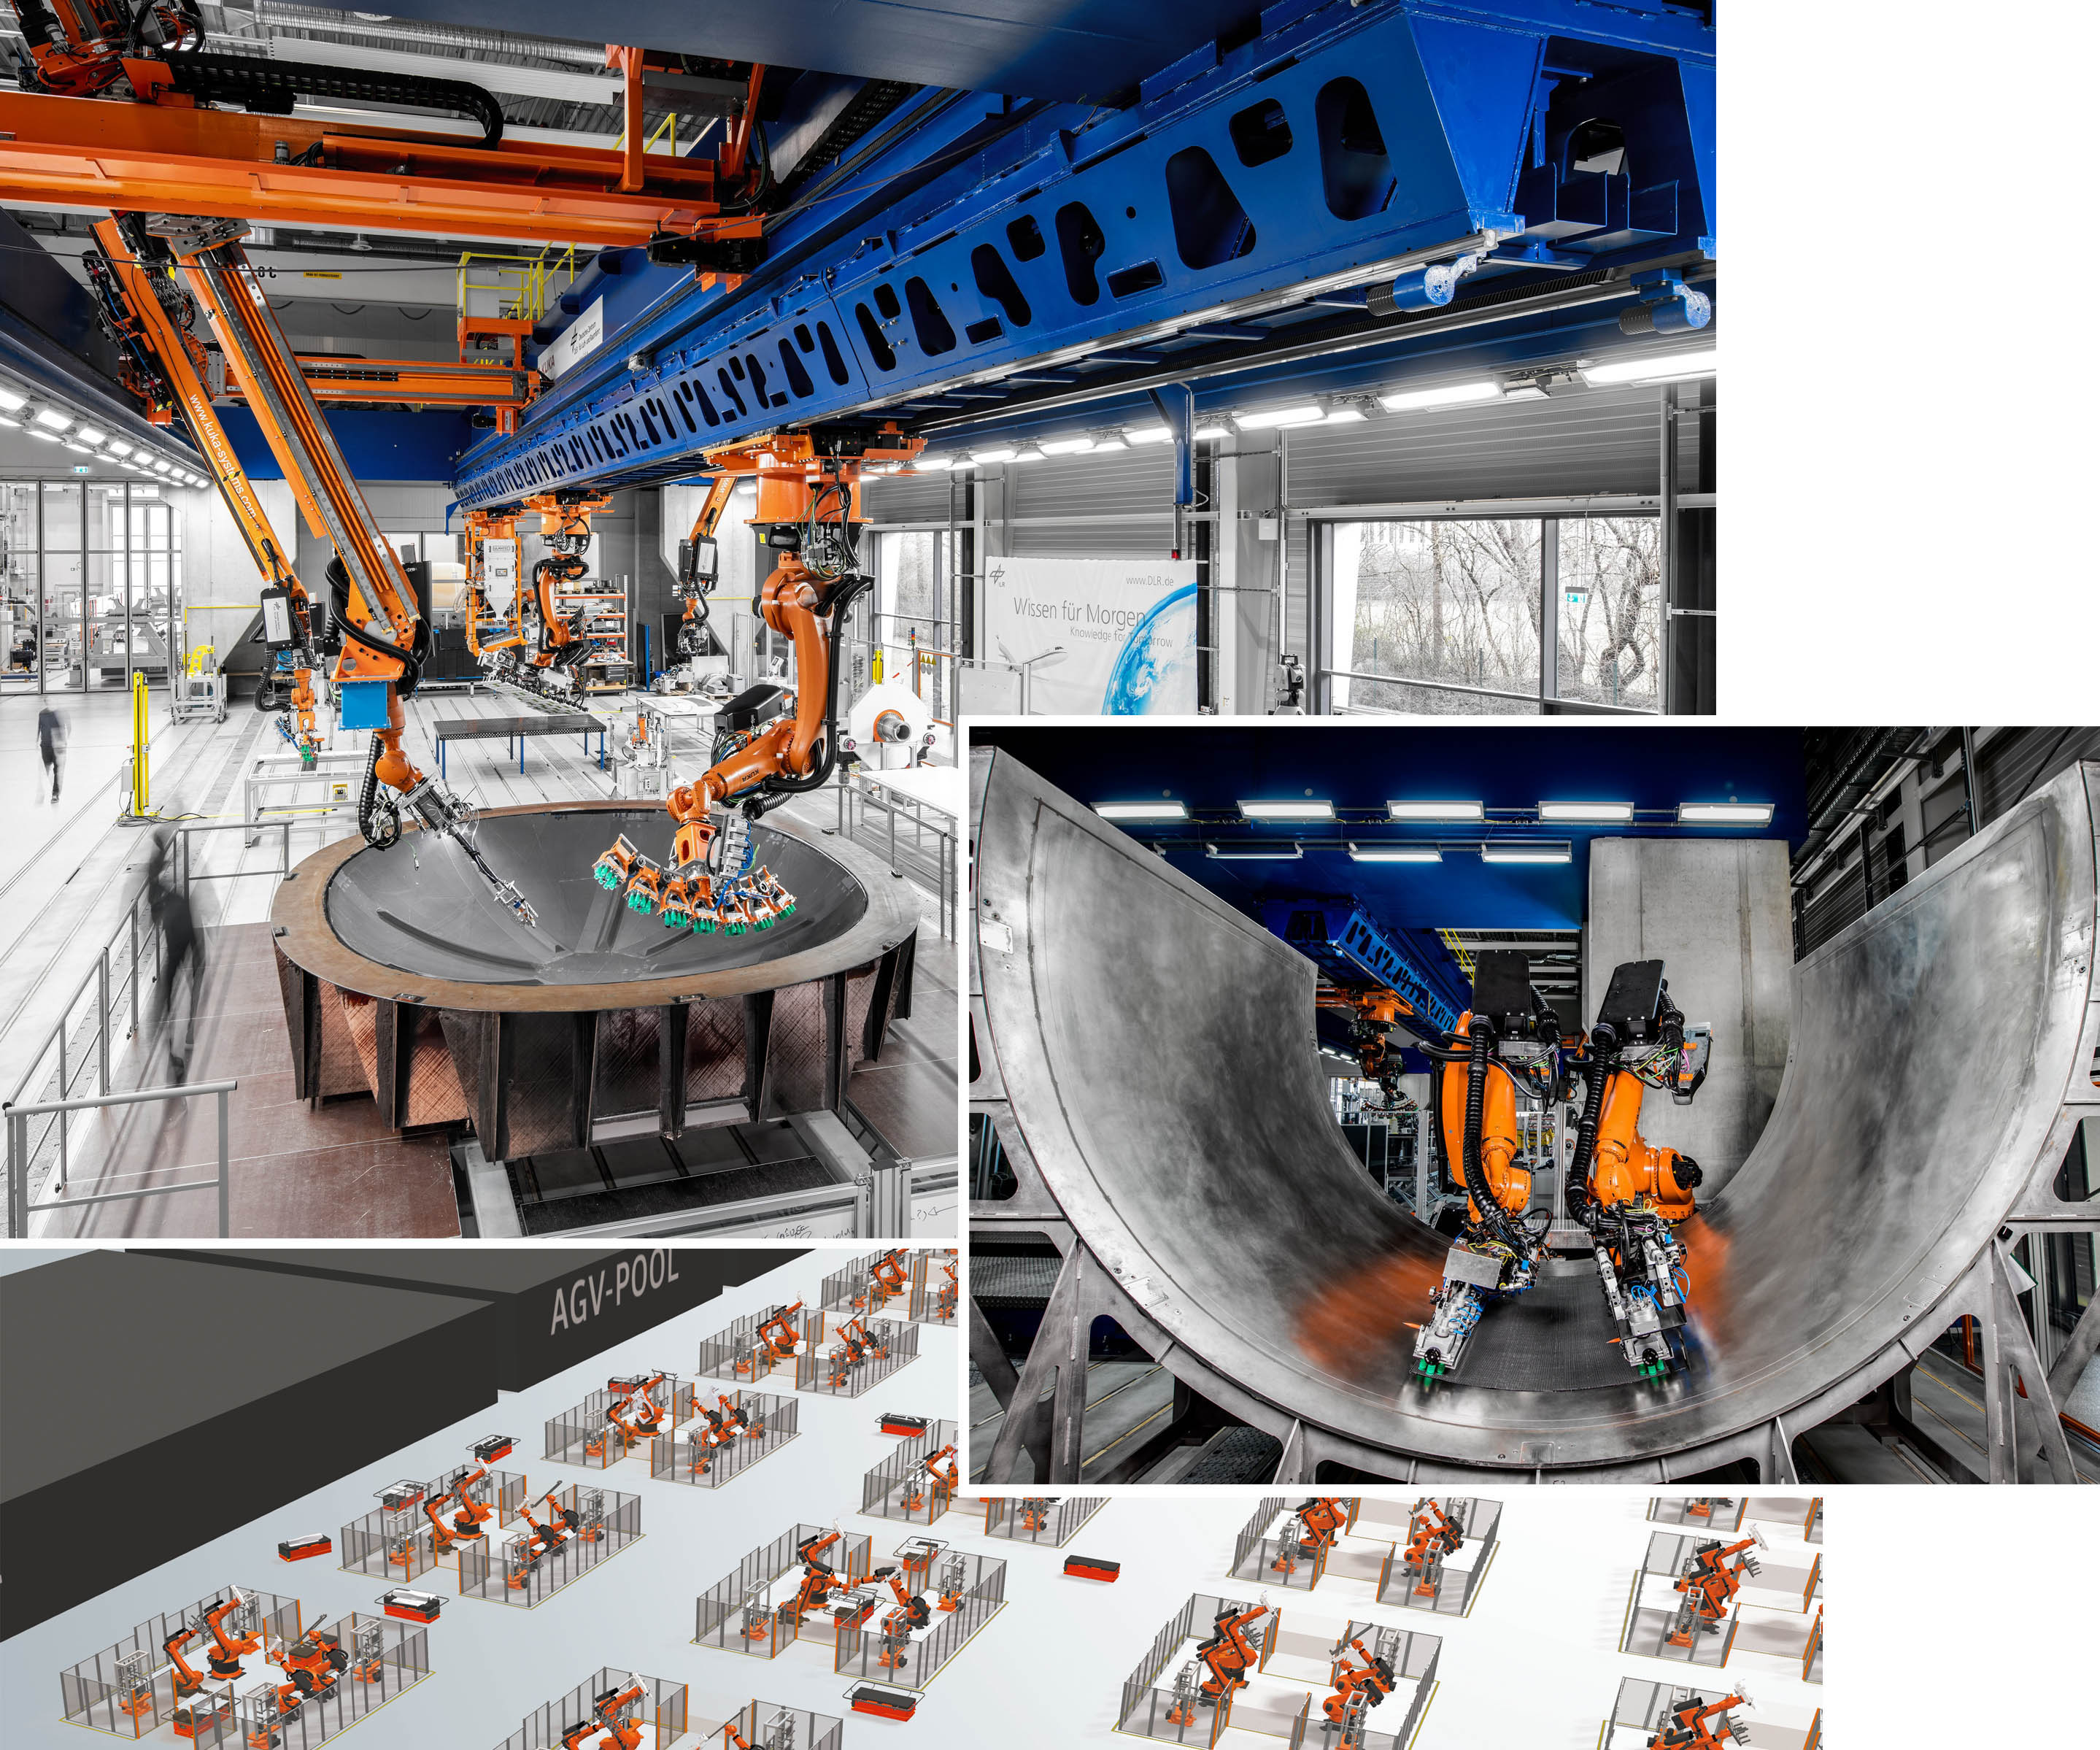
"Komposit 4.0 bukan hanya menggunakan robot," menegaskan Dr. Michael Kupke, kepala German Aerospace Center (DLR) Center for Lightweight Production Technology (ZLP, Augsburg), yang telah mengembangkan sel kerja dilengkapi kecerdasan buatan [AI] di mana robot kolaboratif dapat beralih dari produksi bulkhead tekanan belakang komposit menjadi panel fuselage tanpa pemrograman atau pelatihan ulang. "Ini adalah teknologi yang memastikan Anda tidak perlu mengajari robot, karena tidak ada kasus bisnis untuk itu. Komposit 4.0 lebih dari sekadar meningkatkan efisiensi dan menghemat biaya. Ini adalah perubahan dalam cara perusahaan memikirkan dan mendekati produksi yang akan menentukan perusahaan mana yang bertahan dan perusahaan mana yang tidak."
Preforming Adaptif, RTM
"Ide proyek iComposite 4.0 adalah menciptakan preform dari rovings dan tow hemat biaya dengan menggabungkan serat kaca panjang kering (25-30 milimeter) yang dihembus dan kemudian diberi kuat dengan jaring serat karbon unidireksional (UD) melalui penempatan serat otomatis (AFP)," menjelaskan Emonts. "Demonstrator yang dipilih, sebuah lantai bawah kendaraan bagian belakang, sebelumnya dibuat dengan tekstil yang lebih mahal yang juga menghasilkan lebih dari 60% limbah."
Transformasi Komposit 4.0 memerlukan integrasi proses hembusan serat, penempatan serat dan pengecoran transfer resin (RTM) berikutnya sehingga mereka bereaksi satu sama lain dan beradaptasi berdasarkan kualitas bagian yang diukur di antara langkah-langkah (Gambar 1). "Kami menggunakan sistem penglihatan mesin dari Apodius GmbH [Aachen, Jerman] dengan sensor laser optik dan modul kamera untuk mengkarakterisasi topologi permukaan preform yang dihembus," kata Emonts. "Apodius menyesuaikan perangkat lunak untuk menganalisis persentase serat di setiap arah. Baris iComposite 4.0 membandingkan ini dengan desain digital dan memutuskan apakah memenuhi persyaratan mekanik. Jika iya, itu menerapkan jaring UD standar untuk penguatan. Jika tidak, itu memutuskan di mana menempatkan lapisan UD tambahan."
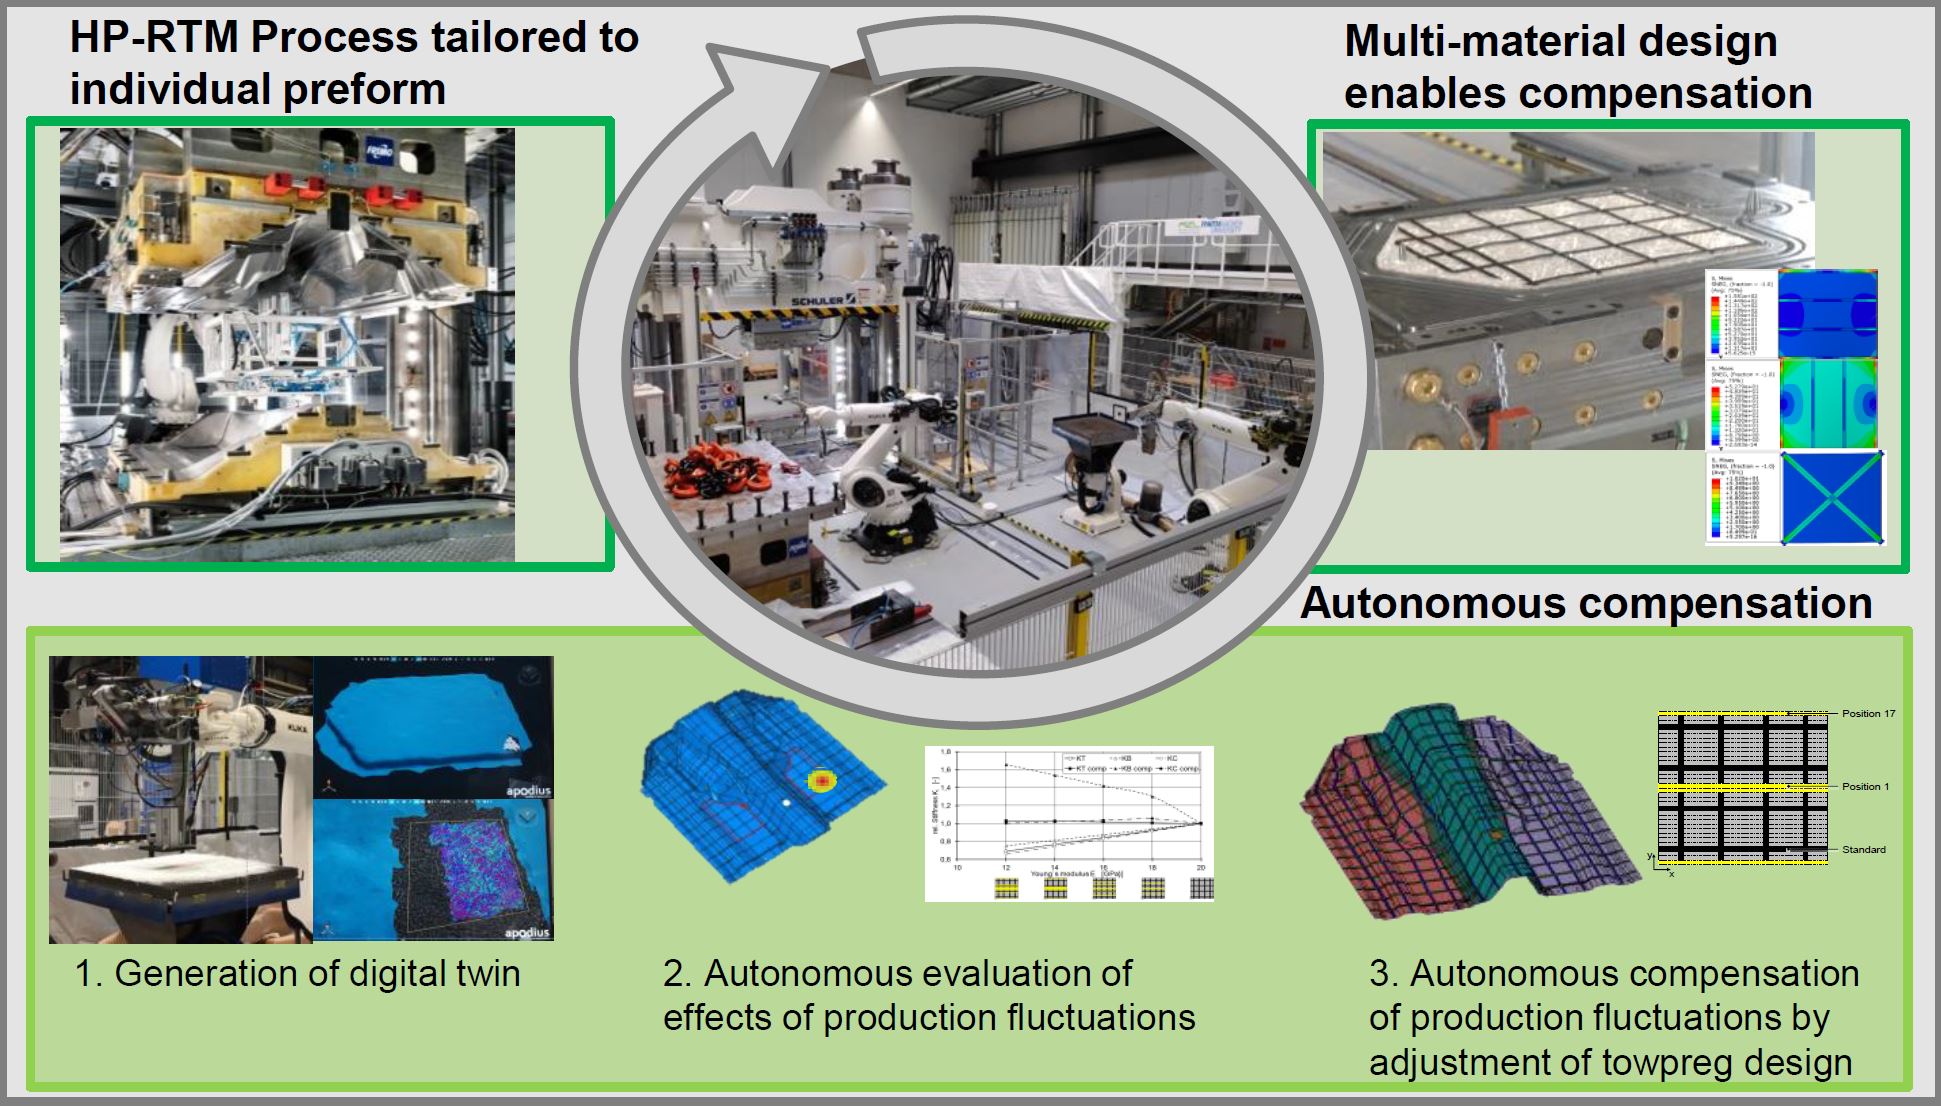
Namun, lapisan UD tambahan ini dapat menyebabkan ketebalan dan geometri bagian melebihi toleransi. "Oleh karena itu," katanya, "kami menggabungkan baris preforming dengan proses RTM adaptif yang, jika perlu, menyesuaikan ketebalan bagian dengan meningkatkan tekanan pada bagian tertentu dari press." Ini juga diotomasi, dengan tujuan mengganti intervensi dari operator baris, tetapi itu memerlukan simulasi performa bagian menggunakan data pengukuran dan perangkat lunak FEA standar.
"Saat ini, simulasi properti mekanik bagian dilakukan secara offline," kata Emonts. "Kami menghasilkan database variasi proses dan bagian, menciptakan algoritma untuk bereaksi terhadap setiap variasi dan memvalidasi ini melalui FEA. Dengan demikian, berdasarkan variasi yang diukur oleh baris, algoritma mengarahkan untuk melakukan mitigasi yang sesuai. Untuk membuat baris adaptif secara in-situ, langkah berikutnya adalah menambahkan pembelajaran mesin." Sementara itu, AZL mengejar berbagai proyek Komposit 4.0 termasuk produksi teroptimasi diri komposit termoplastik hibrid dan bagian cetak injeksi dengan penguat terintegrasi dari tailored blanks berbasis pita.
Sayap CFRP Tanpa Cacat
Proyek ZAero (lihat "Pembuatan bagian komposit tanpa cacat") adalah proyek Komposit 4.0 kunci lainnya yang dimulai pada 2016. Tujuannya adalah meningkatkan produktivitas untuk struktur serat karbon terkatup plastik (CFRP) besar seperti sayap kulit. Cacat akan dikurangi dengan menggunakan pemeriksaan inline otomatis dengan prepreg AFP atau penempatan material kering otomatis (ADMP, lihat "Membuktikan kelayakan kain kering, infusasi untuk struktur penerbangan besar") dari Danobat (Elgoibar, Spanyol). Pemantauan proses selama infusasi resin atau pengeringan prepreg akan memprediksi status pengeringan dan mempersingkat waktu siklus. Data proses dan cacat yang dikumpulkan digunakan dengan FEA untuk memprediksi performa bagian. Ini kemudian diinputkan ke dalam alat dukungan keputusan untuk cara mengatasi cacat yang teridentifikasi. Simulasi aliran bagian untuk sayap kulit CFRP dikembangkan yang, ketika diinputkan ke dalam alat ini, membantu mengoptimalkan strategi perbaikan (Gambar 2). Saat ini, banyak bagian semacam itu diperbaiki selama manufaktur, tetapi hanya setelah NDI. Perbaikan yang lebih awal dan kontrol proses yang lebih baik memang merupakan tujuan proyek ZAero, serta penguat untuk peningkatan laju produksi 15%, pengurangan biaya produksi 15-20% dan limbah 50% lebih sedikit.
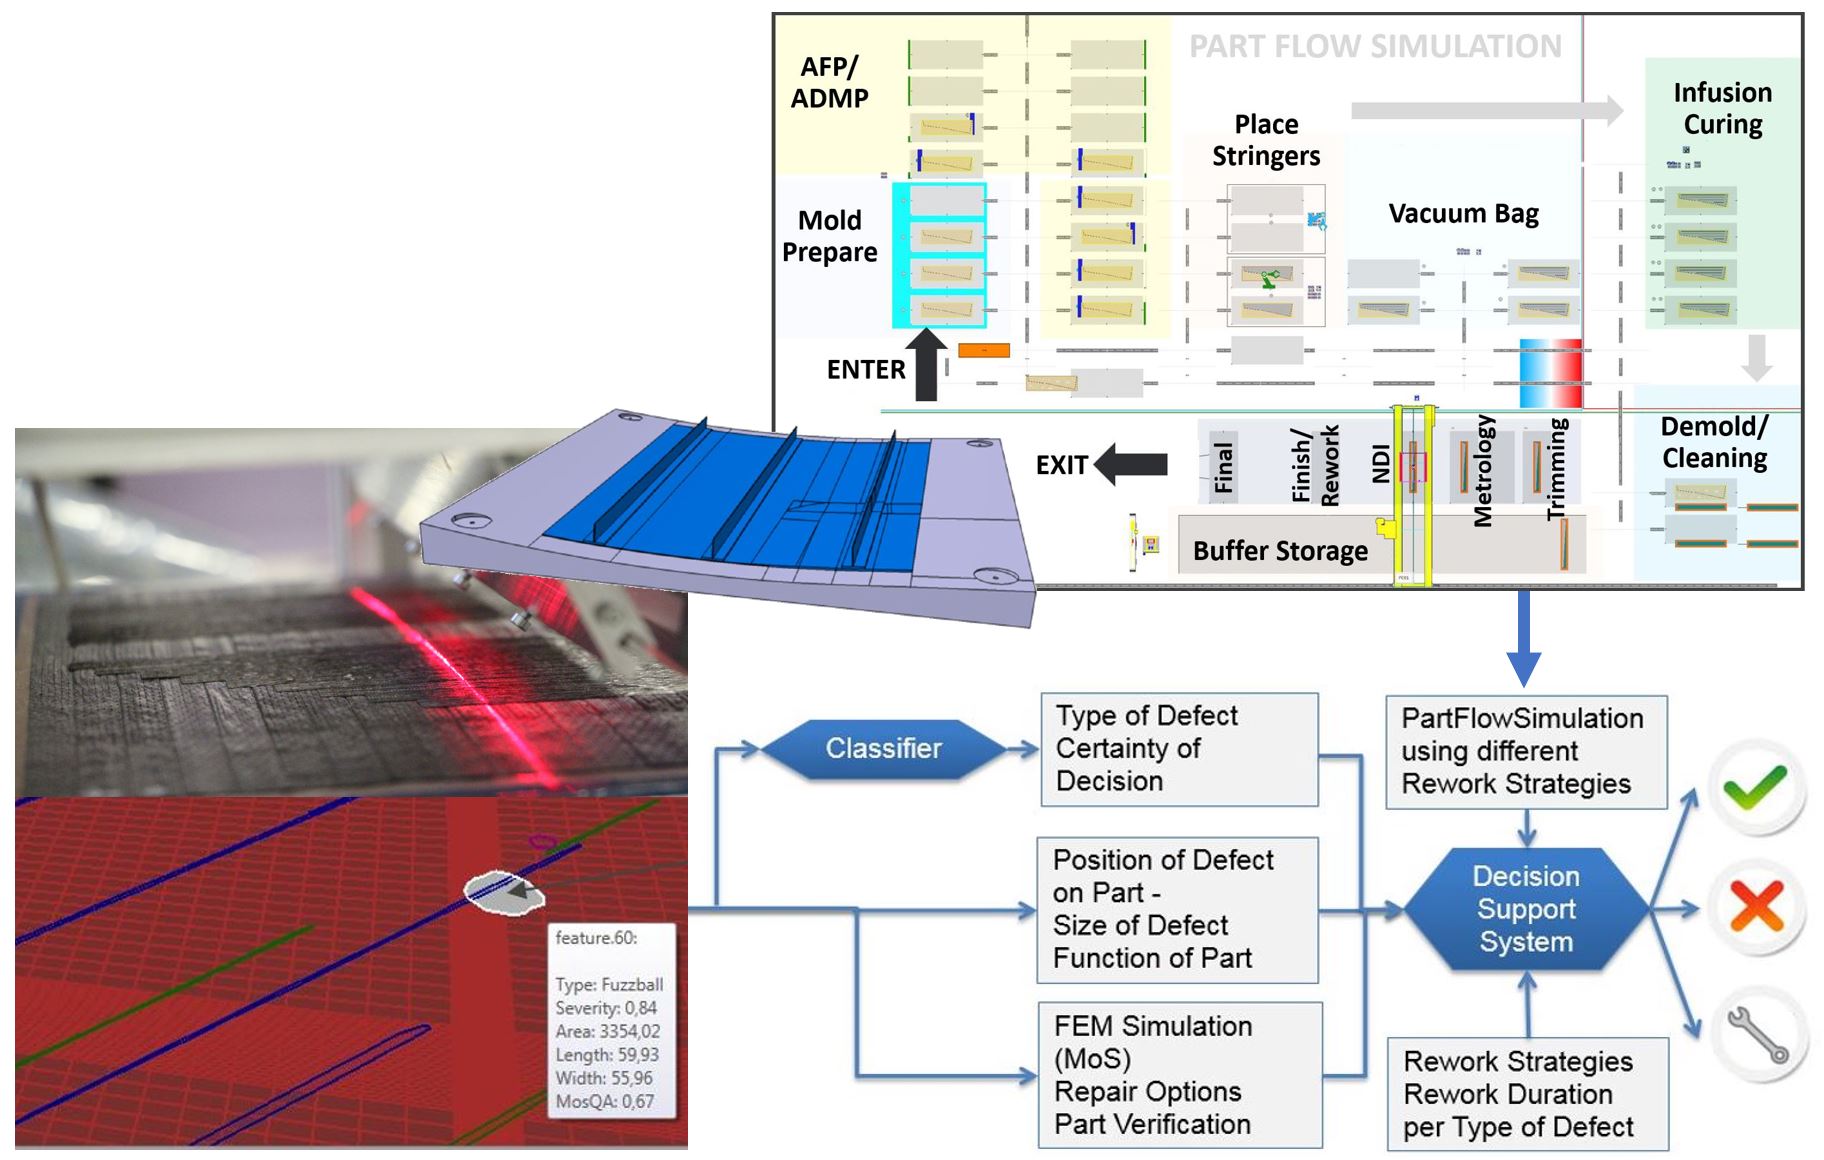
Pada ulasan akhir September 2019, sensor prepreg AFP yang dikembangkan oleh pemimpin proyek Profactor (Steyr, Austria) tidak hanya mencapai pemeriksaan inline otomatis, tetapi juga dapat digunakan untuk memperbaiki bagian secara in-situ. "Sensor ini dapat mendeteksi cacat standar seperti celah, tumpang tindih, FOD, fuzzball dan tow terbelok, serta pemotongan awal dan akhir dari setiap tow," kata Dr. Christian Eitzinger, kepala penglihatan mesin untuk Profactor. Tow yang hilang dapat diperbaiki secara otomatis dengan penempatan tow tambahan tepat di tempatnya dihilangkan. Namun, mesin harus dihentikan untuk menghapus fuzzball atau tow terbelok. "Database yang dibangun menggunakan 3D Experience untuk CATIA dari Dassault Systèmes (Prancis, Prancis) memungkinkan kami untuk menghitung efek pada performa bagian berdasarkan ukuran, bentuk dan jenis cacat. Pemrosesan semua cacat dalam ply hanya memakan waktu beberapa detik. Operator mesin kemudian memutuskan cacat mana yang dapat dibiarkan dan cacat mana yang harus diperbaiki."
Untuk pemantauan dan kontrol proses infusasi, Airbus (Toulouse, Prancis) bekerja melalui anak perusahaan InFactory Solutions (Taufkirchen, Jerman) untuk mengembangkan tiga sensor yang mengukur suhu, status pengeringan dan aliran depan resin (lihat "Sensor untuk memantau aliran depan resin infusasi"). "Kami telah mengintegrasikan ini dengan CATIA 3D Experience dan telah menunjukkan bahwa data dapat diperoleh dengan andal dan ditambahkan ke benang digital setiap bagian," kata Eitzinger. (Lihat sidebar online "Komposit 4.0: Benang digital vs. twin digital".)
Demonstrator bagian terakhir dari tiga adalah sub-bagian tutup sayap atas dengan tiga stringer (lihat sidebar online "Pembaruan proyek ZAero"). Untuk bagian ini, alat dukungan keputusan Profactor divisualisasikan secara langsung di partner FIDAMC (Madrid, Spanyol), terhubung dengan simulasi aliran bagian — yang didasarkan pada perangkat lunak Siemens PLM (Plano, Texas, AS) Tecnomatix Plant Simulation — yang berjalan di server Profactor di Austria. Selain membangun database cacat, ZAero melakukan eksperimen dengan pembelajaran mesin. Model komputer generatif yang dirancang secara manual digabungkan dengan jaring syaraf dalam mendeteksi dan mengklasifikasi cacat, mencapai tingkat klasifikasi yang benar 95% untuk berbagai wilayah (celah, tumpang tindih, tow, fuzzball) dalam data pemantauan ADMP nyata, meskipun data cacat yang dibuat secara buatan digunakan untuk pelatihan jaring dalam (analog dengan cara sistem pengujian ultrasonik dikalibrasi pada berbagai cacat sengaja).
"Kami pasti akan mengejar beberapa jenis fase berikutnya," kata Eitzinger. Sementara itu, Profactor mengkomersialkan sensor modular untuk orientasi serat dan cacat selama penataan otomatis. InFactory Solutions juga menawarkan sensor AFP dan infusasi resinya, dan mitra penempatan serat Danobat dan MTorres (Torres de Elorz, Navarra, Spanyol) sekarang menjual peralatan mereka dengan pemeriksaan inline terintegrasi.
Perjalanan Transformasi Digital Dynexa
Dynexa adalah produsen bagian komposit yang spesialisasi pada tabung dan poros CFRP. "Kami selalu mencoba untuk memdigitalkan segalanya," kata manajer direksi Koppenberg. "Kami sudah membuang proses manual dan analog, mengintegrasikan sebagian besarnya ke dalam sistem ERP [enterprise resource planning] kami. Namun bagaimana kita melakukan ini di manufaktur? Kami memahami bahwa segala yang kita masukkan ke dalam protokol atau prosedur pekerja adalah kode, dan ini adalah dasar untuk transformasi digital. Namun di mana disimpan? Di server lokal, di cloud atau di dalam mesin? Kami akan bertanya kepada lima orang dan mendapatkan tujuh jawaban tentang apa yang harus kita lakukan." (Lihat sidebar online, "Komposit 4.0: Di mana memulai?")
Untungnya, pemerintah Jerman telah mendirikan program untuk universitas memberikan konsultasi Industri 4.0 gratis untuk perusahaan kecil dan menengah (SME). Dynexa mulai bekerja dengan Kompetensi Center "Mittelstand (SME) 4.0" Darmstadt. "Mereka mengatakan jangan khawatir tentang arsitektur digital tetapi perhatikan lebih pada apa yang perlu Anda ukur dan bagaimana melakukannya," ingat Koppenberg. "Kami memilih satu proses yang melibatkan pengukuran manual yang signifikan, di mana kami tahu kita memiliki masalah kualitas, waktu dan biaya."
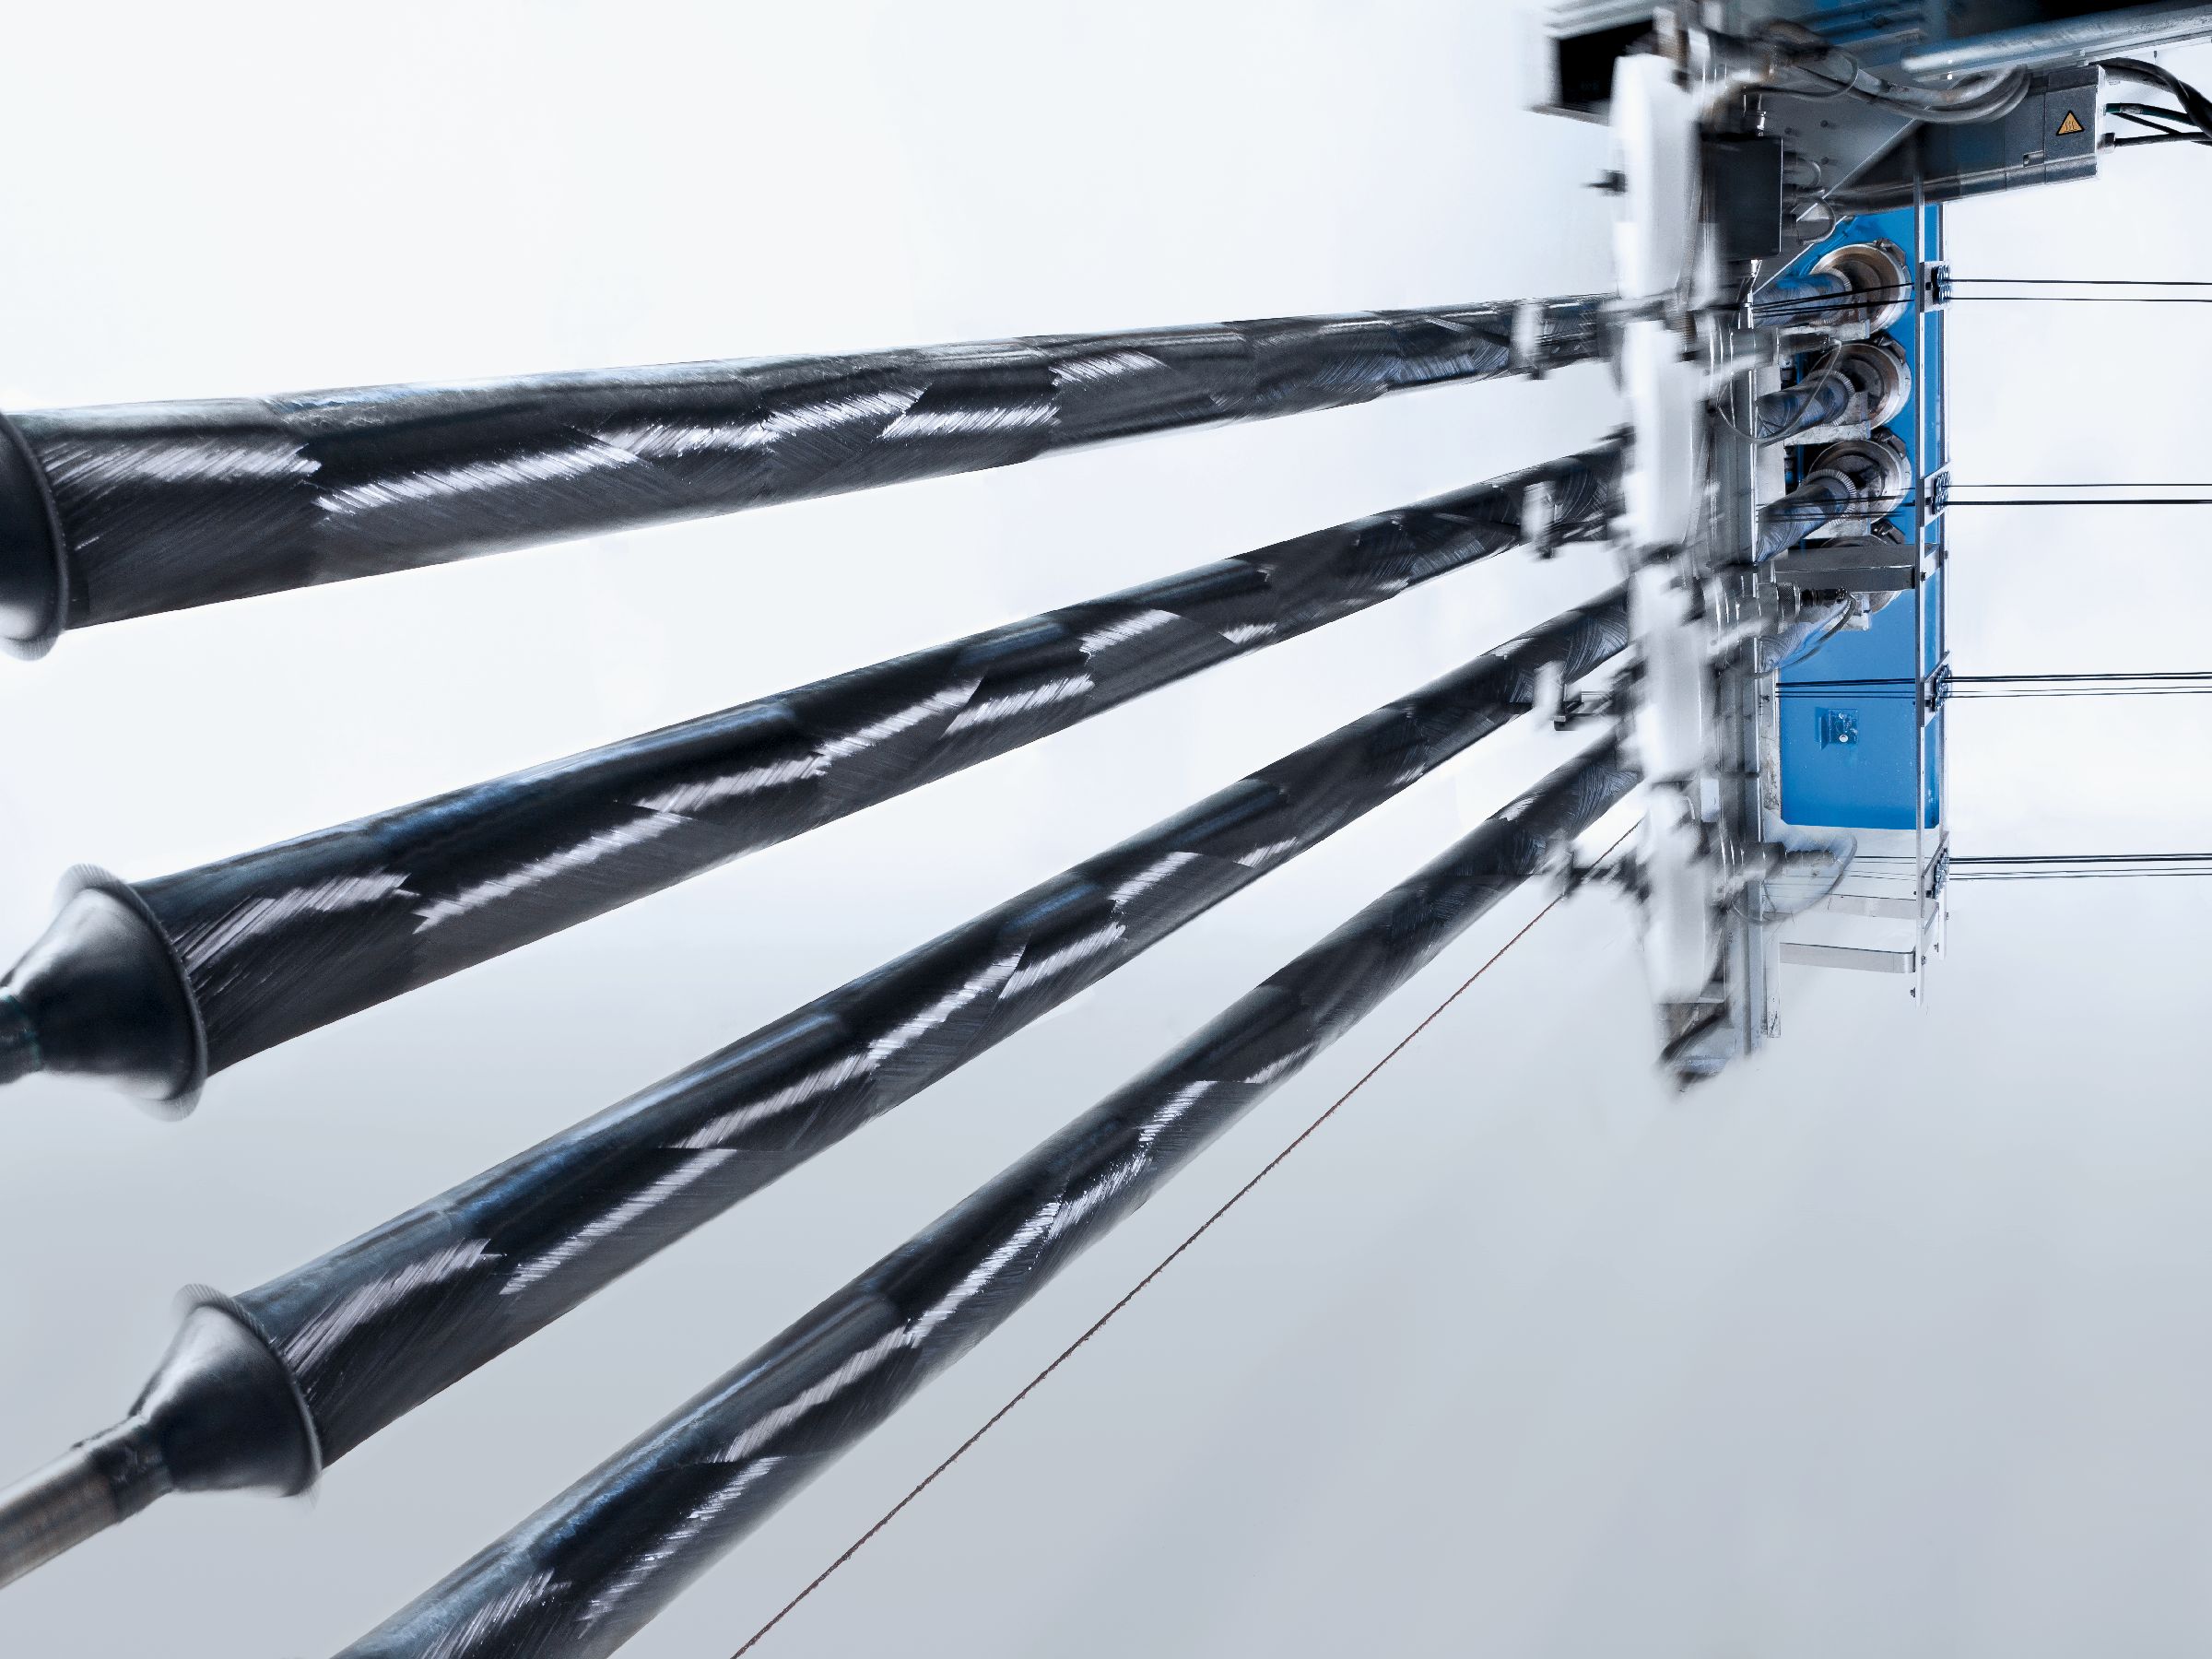
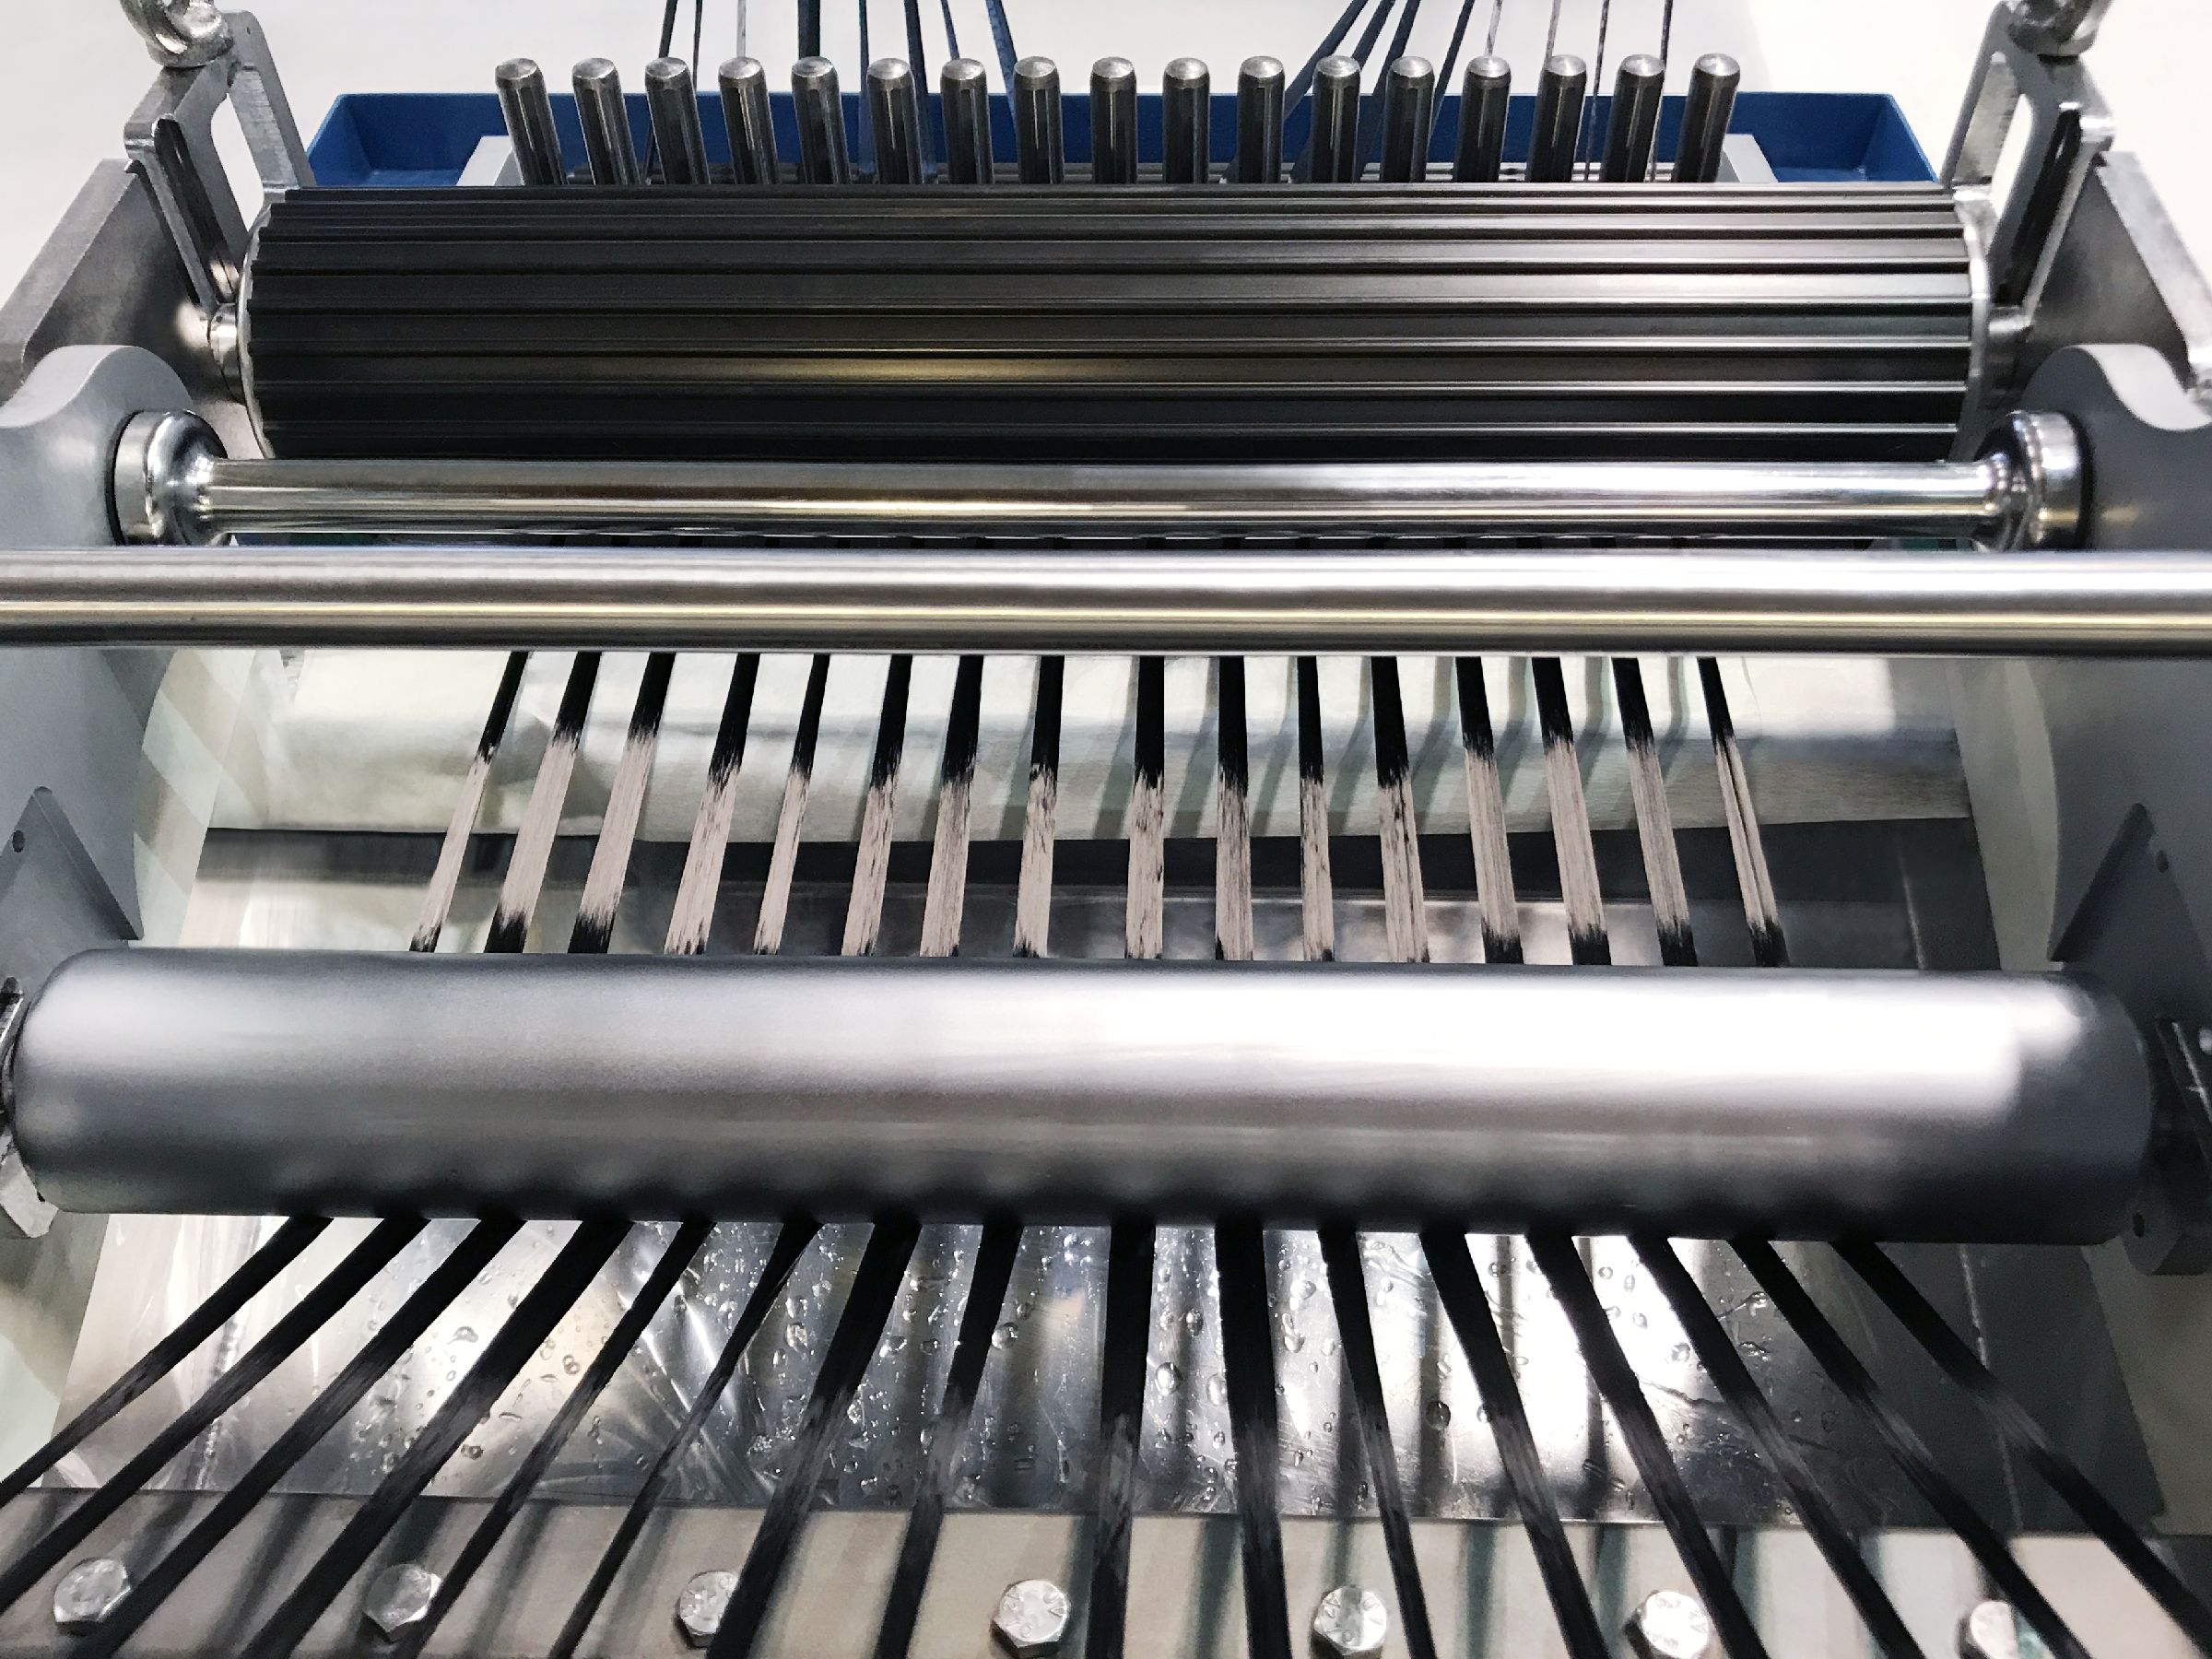
Dynexa menggunakan proses penangkilan filament basah. (lihat "Poros output komposit siap untuk uji lapangan otomotif".) Langkah kunci adalah penyerapan resin, di mana serat kering dijalankan pada roller kompak yang menggelinding keluar dari bak resin. Berada di depan roller kompak adalah doctor blade yang menentukan jumlah resin yang akan digabungkan dengan filament kering sebelum digulung. "Jika kami menyerap terlalu banyak resin, kami mungkin melebihi diameter tabung yang ditentukan," kata Koppenberg, "nampa dengan terlalu sedikit resin, kami berisiko jatuh di bawah diameter minimum yang diizinkan."
"Tanpa pengukuran, Anda hanya mengetahui diameter akhir setelah pengeringan, ketika semua nilai telah diinvestasikan," katanya. "Jadi, operator harus menghentikan mesin, mengukur bagian, mencatatnya dan kemudian memulai ulang. Dari tahun pengalaman, kami tahu ketebalan laminasi seharusnya berapa pada setiap tahap penggulangan. Dengan demikian, operator membandingkan pengukuran dan menyesuaikan doctor blade untuk memperbaiki penyerapan resin sesuai kebutuhan, namun ini sangat manual dan bergantung pada keterampilan dan pengalaman operator."
Untuk memdigitalkan ini, Dynexa berbicara dengan berbagai produsen laser dan kamera. "Mereka akan mengatakan, 'kami punya solusi' tetapi kemudian tidak ada yang dapat membuatnya bekerja," catat Koppenberg. Tim Universitas Darmstadt, however, memungkinkan penggunaan kamera dengan mengetahui koreksi yang diperlukan karena faktor fisika tertentu, seperti refleksi cahaya dari permukaan basah. "Sekarang, kami memiliki mesin penggulangan yang terhubung ke perangkat pengukuran, yang beroperasi dengan cara yang sangat terstandarisasi," katanya.
Tim mengembangkan database tabel koreksi dan algoritma keputusan yang memungkinkan mesin penggulangan filament untuk mengetahui apa yang harus menjadi target untuk setiap tahap tabung tertentu yang digulung. "Jika input perangkat pengukuran menunjukkan bahwa penyerapan resin tidak di tempat yang seharusnya," menjelaskan Koppenberg, "mesin penggulangan filament merespons dengan menyesuaikan doctor blade untuk mengembalikannya ke spesifikasi tanpa menghentikan penggulangan untuk mengukur."
Setiap mesin penggulangan sekarang memiliki sistem pengukuran digital, dan kartu ethernet. "Bagian termahal adalah pemasangan dan pemasangan kabel ke server," lelucon Koppenberg, "nampa sekarang kami dapat berbicara dengan setiap mesin dan mengumpulkan semua data. Dan ada manfaat lainnya. "Sebelum, operator memprogram di mesin, tetapi setelah kami menghubungkannya ke server, kami dapat memprogram dari komputer desktop atau laptop apa pun. Ini telah mengurangi waktu henti lebih jauh dan menghilangkan hambatan produksi lainnya."
Langkah digital pertama ini telah memungkinkan Dynexa untuk meningkatkan kontrol proses, kualitas dan efisiensi, memungkinkannya menjadi lebih hemat biaya. Ini juga telah mendorong transformasi lebih lanjut.
Mengubah Paradigma untuk Komposit
"Kami berada dalam proses bertahap untuk menyediakan ekosistem baru untuk pelanggan kami," kata Matthias Bruckhoff, kepala penjualan dan pemasaran Dynexa. Dia memberikan contoh: "Di Amazon, Anda dapat melihat apa yang telah Anda beli dan kapan, serta produk baru yang disarankan. Kami dulu mengambil persyaratan pelanggan dan kemudian merespons dalam beberapa hari menggunakan perhitungan dan alat teknik kami. Sekarang, ini akan online. Pelanggan kami akan melihat produk dan menghitung apa yang mereka butuhkan, biaya dan pengiriman dalam beberapa menit. Ini bukan hal baru, tetapi ini untuk industri kami. Sama seperti kita membebaskan operator mesin kami untuk fokus pada lebih banyak mesin dan tugas yang lebih tinggi, kami sekarang akan membebaskan tim teknik kami untuk fokus pada produk yang lebih spesialisasi dan canggih."
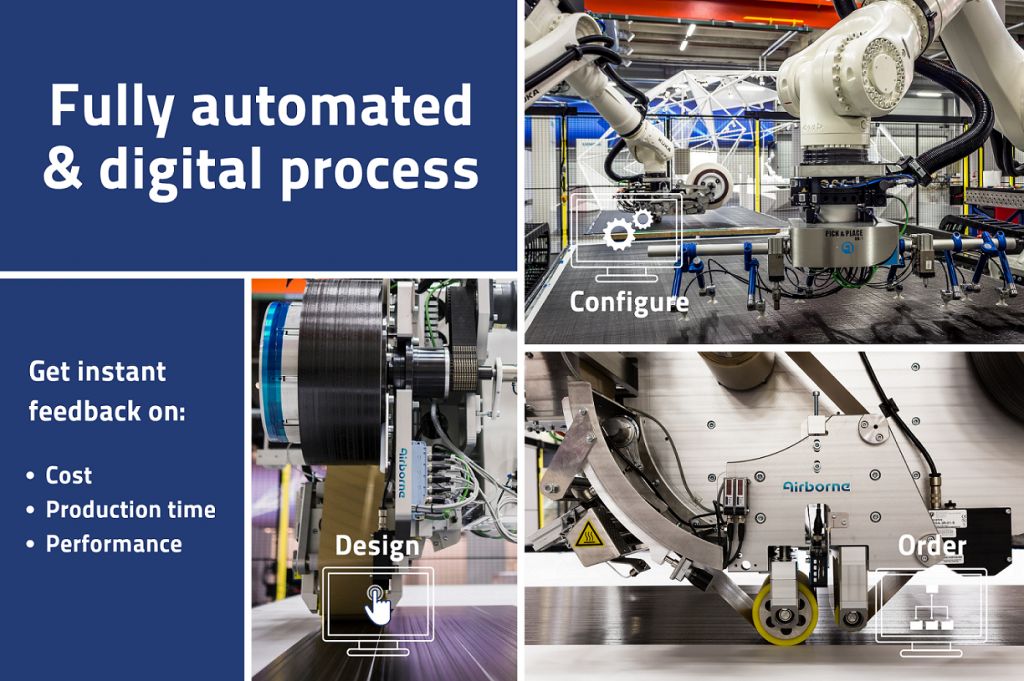
Airborne (Den Haag, Belanda) meluncurkan Portal Manufaktur On-demand untuk manufaktur komposit otomatis pada September 2019 (lihat "Airborne meluncurkan portal pencetakan komposit"). Menggunakan alat ini, pelanggan memasukkan desain ke dalam platform berbasis web. Sistem kemudian membuat kode mesin secara instan dan menentukan durasi serta biaya produksi. Produk dapat disesuaikan dan, setelah dipesan, diproduksi di sel manufaktur otomatis. Portal diluncurkan menggunakan Automated Laminating Cell (ALC) Airborne untuk memproses prepreg termoset. Ini akan diperluas ke proses lain, misalnya, baris produksi komposit termoplastik (TPC) volume tinggi yang dikembangkan untuk unit bisnis Specialties SABIC (Riyadh, Arab Saudi).
"Portal ini adalah blok konstruksi kunci dari cara kita melihat masa depan digital manufaktur komposit," kata Marcus Kremers, chief technology officer di Airborne. "Lima tahun yang lalu, kami berubah dari model bisnis manufaktur bagian menjadi membantu pelanggan dengan otomasi dan digitalisasi. Kami mengembangkan portofolio solusi yang memudahkan pelanggan untuk membangun dengan komposit." Portofolio ini mencakup ALC, potting sisa madu otomatis, penataan ply otomatis dan baris volume tinggi menggunakan pita TPC, yang disebut Digital Composites Manufacturing Line (DCML) oleh SABIC dan Falcon oleh Airborne. Yang terakhir adalah contoh solusi khusus Airborne. "Kami menyematkan pengetahuan manufaktur bahan dan bagian komposit kami ke dalam sistem otomatis ini sehingga pelanggan tidak perlu menjadi spesialis," kata Kremers.
Airborne memiliki tiga model bisnis: beli otomatisasi, sewa atau biarkan dengan Airborne untuk dioperasikan melalui manufaktur sebagai layanan (MaaS). Sel otomasi Airborne memiliki sensor dan sistem pemeriksaan inline yang menghasilkan peringatan berdasarkan database cacat dan toleransi yang ditentukan oleh pelanggan. "Baris Falcon memiliki toleransi yang sangat rendah untuk cacat kualitas visual," catat Kremers, "nampa otomatisasi penerbangan kami lebih didorong oleh toleransi struktural. Kami juga terus mengembangkan teknologi kami untuk menjadi pembelajar mandiri dan adaptif mandiri. Misalnya, versi perangkat lunak berikutnya kami untuk penataan pita ALC akan memiliki kemampuan untuk mengidentifikasi cacat dan memperbaiki program produksi secara instan."
Pada jangka panjang, visinya adalah memperluas portal on-demand untuk mengumpulkan kapasitas produksi bagian komposit yang terdistribusi di beberapa perusahaan dan wilayah. Kremers menyebutkan Protolabs (Maple Plains, Minnesota, AS), yang menyediakan prototipe cetak injeksi, logam lembar, CNC atau 3D print on-demand dalam waktu singkat satu hari. Demikian pula, aplikasi online Plyable (Oxford, Inggris) menyediakan cetakan untuk memproduksi komposit, menawarkan bahan mulai dari papan poliuretana hingga baja, termasuk alat komposit dan 3D print. "Itu adalah cara berbeda untuk mengorganisir rantai nilai," kata Kremers. "Kami membuat mesin dan perangkat lunak yang akan membuat ini mungkin untuk bagian komposit."
AZL Aachen juga mengejar tujuan ini dengan Ultra-Fast Consolidator Machine-nya, yang dikembangkan untuk menghasilkan laminasi TPC multi-lapisan dalam waktu kurang dari lima detik. Komersialisasi pada 2019, ini menggunakan aplikator AFP robotik bantu laser Conbility (Aachen, Jerman) dan pita UD lebar 25 milimeter serta prinsip piece-flow — terdepan di industri cetak kecepatan tinggi — untuk menghasilkan laminasi TPC, dengan punahan sederhana atau sepenuhnya dikonsolidasikan, dalam berbagai ketebalan, dengan penguatan lokal. "Visi kami adalah menyediakan mesin yang dapat diskalakan yang akan memungkinkan platform online," kata Emonts. "Baris dapat memiliki beberapa stasiun, masing-masing dengan beberapa aplikator AFP. Pelanggan akan memasukkan persyaratan dan mendapatkan opsi untuk plybook, biaya dan pengiriman. Setelah diselesaikan, aplikator berkomunikasi satu sama lain untuk mengorganisir produksi, bukan operator. Ini adalah produksi yang sepenuhnya cerdas dari komposit yang disesuaikan."
Mengotomasi Otomatisasi
Fokus utama ZLP adalah produksi otomatis struktur CFRP. "Otomatisasi untuk hanya satu bagian atau program sulit dipertimbangkan," catat Florian Krebs, pemimpin tim ZLP untuk otomasi fleksibel. "Nampa, jika Anda beralih dari mesin khusus tugas ke platform otomasi yang dapat dikonfigurasi ulang dengan hampir tidak ada pengaturan tambahan, sekarang Anda memiliki solusi bisnis. Semakin fleksibel platformnya, semakin cepat pengembalian investasi."
Sel kerja yang ditampilkan di gambar pembuka dirancang sebagai bagian dari proyek ZLP PROTEC NSR untuk membangun keluarga bagian yang mengikuti rute proses yang sama: penempatan kering noncrimp fabrics dan infusasi resin (lihat sidebar online "Tidak ada kasus bisnis untuk mengajari robot"). "Proses ini dirancang untuk bulkhead tekanan belakang Airbus A350, namun Anda juga dapat membuat panel fuselage atau tutup sayap di baris ini karena langkah-langkahnya serupa," kata Krebs.
"Untuk mencapai platform otomasi fleksibel diperlukan beberapa batu teknologi, termasuk algoritma untuk robot, serta sensor dan cara memahami data yang dihasilkannya," kata Kupke. "Misalnya, baris produksi PROTEC NSR dirancang menuju modularitas maksimal — semua modul terhubung satu sama lain untuk mendemonstrasikan sistem yang dapat mengonfigurasi, memperbaiki dan mengoptimalkan diri sendiri, dapat diskalakan dalam ukuran dan kompleksitas."
Penjelasan Modul
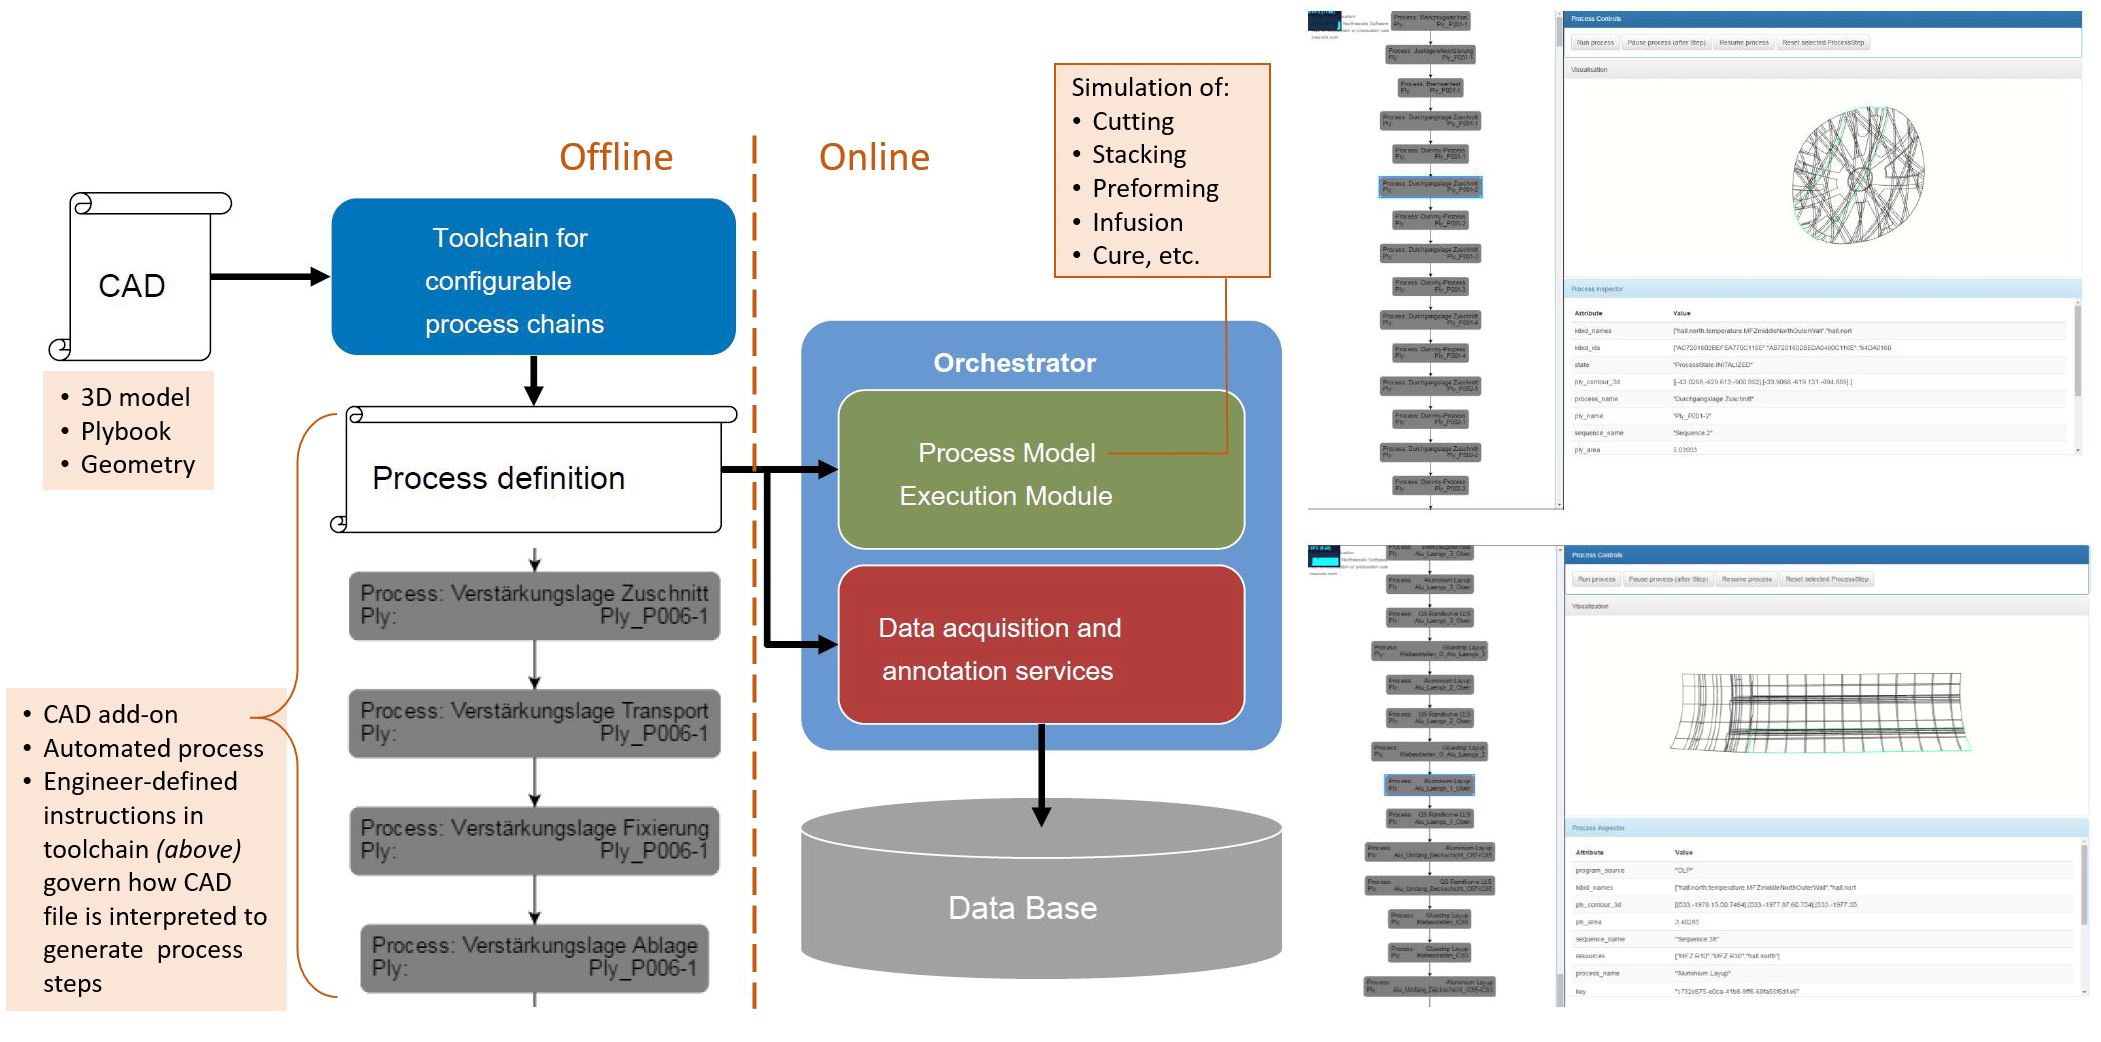
Dia menjelaskan modul seperti yang ditunjukkan pada Gambar 5, yang mencakup model CAD, definisi proses, model proses yang memungkinkan simulasi dan eksekusi proses, modul eksekusi manufaktur, sensor untuk mengumpulkan data, perangkat lunak untuk menganotasi data dan database untuk penyimpanan.
"Di sisi kiri diagram ini, Anda membuat rencana. Modul eksekusi kemudian melaksanakan rencana itu," kata Kupke. "Selama langkah proses, kami mengumpulkan data dari semua mesin dan proses yang terlibat, misalnya, pemotong, robot, bangunan (suhu, tekanan, kelembaban), kamera selama pick-and-place, dll. Kami menganalisis data secara real-time selama proses dan juga menganotasi data yang dikumpulkan secara otomatis dengan meta-data untuk memasukkannya ke dalam database, yang membentuk dasar untuk twin digital dari proses. Poin terpenting dari twin digital adalah memiliki satu repositori pusat, satu sumber kebenaran. Model CAD dan definisi proses setiap bagian adalah bagian dari sumber kebenaran tunggalnya."
Dengan modul-modul ini, baris beroperasi otonom dengan sentuhan tombol. Dari model CAD, rencana produksi dan kamera, robot menyimpulkan potongan yang datang berikutnya dan mencarinya di meja (misalnya, dari 100 potongan lain). "Mereka memutuskan cara mengonfigurasi gripper untuk mengangkatnya dan menaruhnya di cetakan, dan tahu di tempat menempatkannya." Berdasarkan rencana produksi, robot menentukan setiap jalur awal/akhir untuk semua langkah proses dan tahu kapan masing-masing selesai. "Biasanya, jalur-jalur ini diajarkan oleh manusia," catat Kupke. "Nampa dalam sistem kami, setiap jalur didefinisikan secara otomatis, bebas tabrakan dan secara real time. Jika Anda mengubah model CAD atau definisi proses, maka robot akan menyesuaikan diri tanpa upaya pengajaran tambahan. Namun apa yang terjadi jika Anda mengubah bagian sepenuhnya? Dengan jenis otomasi ini, Anda dapat membuat perubahan itu sangat cepat. Ini adalah rute menuju produksi fleksibel. Peran kami di ZLP adalah menuntun rute ini dengan mengembangkan batu teknologi dan menghubungkannya bersama-sama."
Peluang dan Ontologi
Pandemi COVID-19 telah menyoroti nilai produksi fleksibel. Ini juga telah menciptakan lingkungan bisnis yang semakin tidak dapat diprediksi. "Dalam dua atau tiga tahun terakhir, segalanya menjadi lebih volatil," catat Bruckhoff dari Dynexa. "Pelanggan kami ingin jawaban sangat cepat, untuk merespons pelanggan mereka. Dengan menawarkan ekosistem online baru kami, kami membuat seluruh rantai pasok lebih kompetitif."
Hal ini telah diakui oleh industri penerbangan. "Kami memerlukan basis digital untuk baris produksi dan seluruh situs yang memungkinkan integrasi horizontal dan vertikal," kata Marc Fette, ketua Divisi Teknis Teknologi Penerbangan VDI — The German Association for Engineers dan COO untuk Composite Technology Center (CTC, Stade, Jerman), anak perusahaan R&T dari Airbus. Proyek CTC di Komposit 4.0 mencakup pelacakan material dan aset, robot kolaboratif, rantai proses canggih dan lain-lain. Namun Fette menekankan kebutuhan akan ontologi — terminologi dan protokol umum untuk komunikasi digital dan pertukaran data. (Lihat sidebar online "Arsitektur dan ontologi Komposit 4.0".)
"Anda perlu jaringan holistik untuk semua mesin dan sistem produksi di pabrik tertentu," katanya, "nampa ini juga harus meluas hingga seluruh rantai penciptaan nilai, termasuk disiplin seperti teknik, pengadaan, logistik dan sertifikasi material dan proses, di satu sisi. Di sisi lain, semua pemangku kepentingan, seperti pemasok, harus dipertimbangkan dan terlibat dalam proses perubahan ini. Kami melihat banyak proyek pilot, namun ketika Anda melihat secara detail, masih kurang strategi untuk pendekatan holistik per perusahaan atau rantai produksi."
Dia melanjutkan: "Kami memiliki jaringan pemasok yang sangat besar, global dan mereka memiliki persyaratan yang sama untuk beroperasi sebagai rantai pasok yang terhubung digital. Sebagian besar pemasok kami adalah SME yang bekerja untuk kedua produsen pesawat, Airbus dan Boeing. Jika tidak ada diskusi tentang standar umum, maka Anda melewatkan tantangan ini kepada pemasok. Mereka kemungkinan tidak mampu mematuhi dua standar yang berbeda untuk semua mesin mereka, termasuk dokumentasi, penilaian data, keamanan siber, dll."
Fette mengakui ini adalah ide-ide besar dan mengatakan bahwa produsen pesawat OEM sedang membuat rencana untuk mengatasi tantangan ini. "Nampa ada banyak hambatan seperti ini, dan ini benar-benar kompleks, melibatkan tidak hanya teknologi tetapi juga isu sosial, ekonomi, ergonomin dan hukum — ini adalah proses perubahan secara mental. Kami baru di awal. Namun untuk berhasil, kami harus memahami bahwa sistem baru ini bergantung pada orang dan orang-orang ini harus terlibat, tidak hanya di OEM, tetapi di seluruh jaringan global."
"Pasar menjadi semakin terpencil di seluruh industri dan semua orang menghadapi perubahan paradigma," catat Krebs dari ZLP. "Banyak orang tidak melihat ini sebagai peluang," tambah Kupke, juga dari ZLP. Namun mereka yang melihat peluang itu membayangkan akses demokratis ke komposit yang diaktifkan oleh Komposit 4.0, dan dengan itu, pasar yang jauh lebih luas, termasuk aplikasi yang baru saja mulai kita concepkan.



