Memastikan Kualitas Prepreg Tape Termoplastik untuk Kontrol Proses Bagian Unggul
Kedua industri penerbangan dan otomotif tertarik pada aplikasi menggunakan prepreg tape termoplastik. Seperti yang diharapkan, kualitas bagian yang selesai secara signifikan dipengaruhi oleh kualitas bahan baku untuk laminat. Meskipun prepreg tape termoplastik telah digunakan selama bertahun-tahun, dorongan untuk kualitas telah meningkat saat banyak yang mencoba untuk mengonsolidasikan in-situ, tanpa penerapan tekanan atau panas lebih lanjut. Organisasi R&T manufaktur canggih dan teknik Prancis Cetim (Nantes, Prancis) telah mengembangkan sistem untuk jaminan kualitas bahan-bahan ini, yang sebaliknya meningkatkan kontrol kualitas untuk bagian yang selesai.
Tape quality necessary for in-situ consolidation
Cetim telah mengembangkan beberapa teknologi untuk memproduksi bagian komposit termoplastik. Salah satunya terdiri dari mesin filament winding laser untuk prepreg tape termoplastik. Tujuan mesin ini adalah untuk memproduksi aplikasi tangki dan tabung yang, hingga saat ini, terbatas pada bahan logam dan komposit termoestabil.
Proses pemilinan termoplastik ini berdasarkan konsep yang sama dengan filament winding termoestabil, tetapi dengan langkah konsolidasi in-situ yang berbeda. Untuk komposit termoplastik, laser — seperti yang digunakan dengan automated fiber placement (AFP) prepreg tape termoplastik — memanaskan area tertentu pada tape untuk meningkatkan matriks termoplastik ke titik lelehnya. Di daerah suhu leleh ini, konsolidasi tape tercapai sementara matriks cair dengan tekanan yang diterapkan oleh drum. Lapisan berturut-turut bagian ditumpuk dan dikonsolidasikan selama pemilinan.
Namun, seperti yang ditemukan industri selama pengembangan metode penempatan otomatis selama satu dekade terakhir, untuk menghasilkan bagian dengan properti dan performa yang andal, perlu memahami perilaku termal dan fisiko-kimia dari tape termoplastik ini. Misalnya, tape harus memiliki dimensi konstan dan porositas sangat rendah untuk menghindari fluktuasi suhu selama aplikasi yang dapat mengakibatkan konsolidasi yang buruk antara lapisan.
Oleh karena itu, untuk berhasil dalam pengembangan proses komposit termoplastik dan untuk mengevaluasi kualitas bagian yang dikonsolidasikan in-situ secara efisien, Cetim telah mengembangkan empat pemeriksaan jaminan kualitas selama seluruh siklus manufaktur: dimensi (sebagai diterima), termal (sebagai dipanaskan), inline (sebagai dikonsolidasikan) dan energi yang diperlukan untuk melepas lapisan tape setelah konsolidasi.
Kontrol dimensi
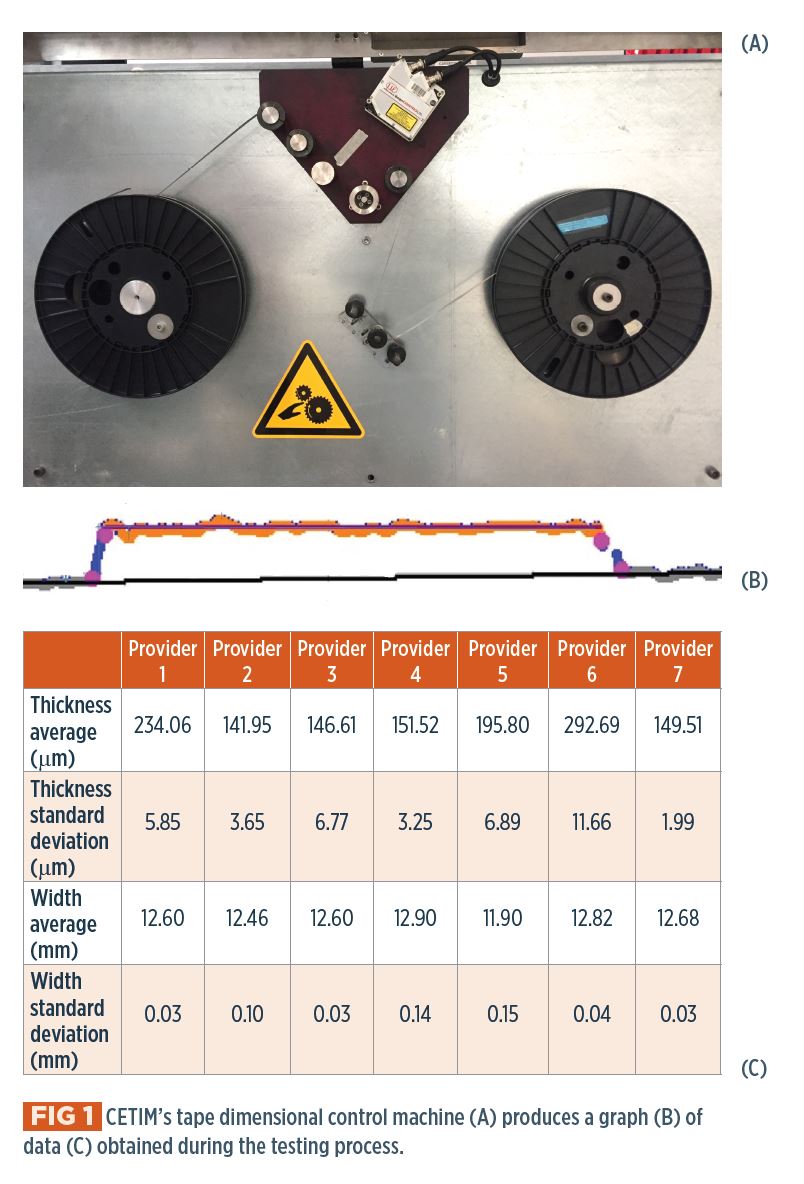
Pemeriksaan pertama ini dilakukan sebelum penggunaan. Tujuannya adalah untuk mengevaluasi dengan cepat ketebalan dan lebar tape sepanjang panjangnya. Mesin pengujian dilengkapi dengan laser, kamera untuk menangkap sinyal laser yang dipantulkan dan sensor untuk mengukur panjang tape yang digulung. Proses ini terdiri dari menggulung tape dari gulungan asli ke gulungan kosong. Selama proses ini, laser dan kamera memberikan data cahaya di seluruh lebar tape dan sepanjang panjang terukur lengkapnya. Perangkat lunak pemrosesan menginterpretasikan data dan menunjukkan, secara real time, grafik variasi lebar tape sepanjang sumbu x dan ketebalan tape sepanjang sumbu y (Fig. 1). Ini memungkinkan deteksi visual cacat lebar atau ketebalan, dan perangkat lunak mesin secara otomatis menunjukkan peringatan ketika toleransi dimensi terlampaui. Setelah pengujian selesai, data variasi lebar dan ketebalan tape dengan mudah diambil (tabel di Fig. 1), dan juga dapat dilakukan pemrosesan statistik.
Kontrol termal dan mikroskopis
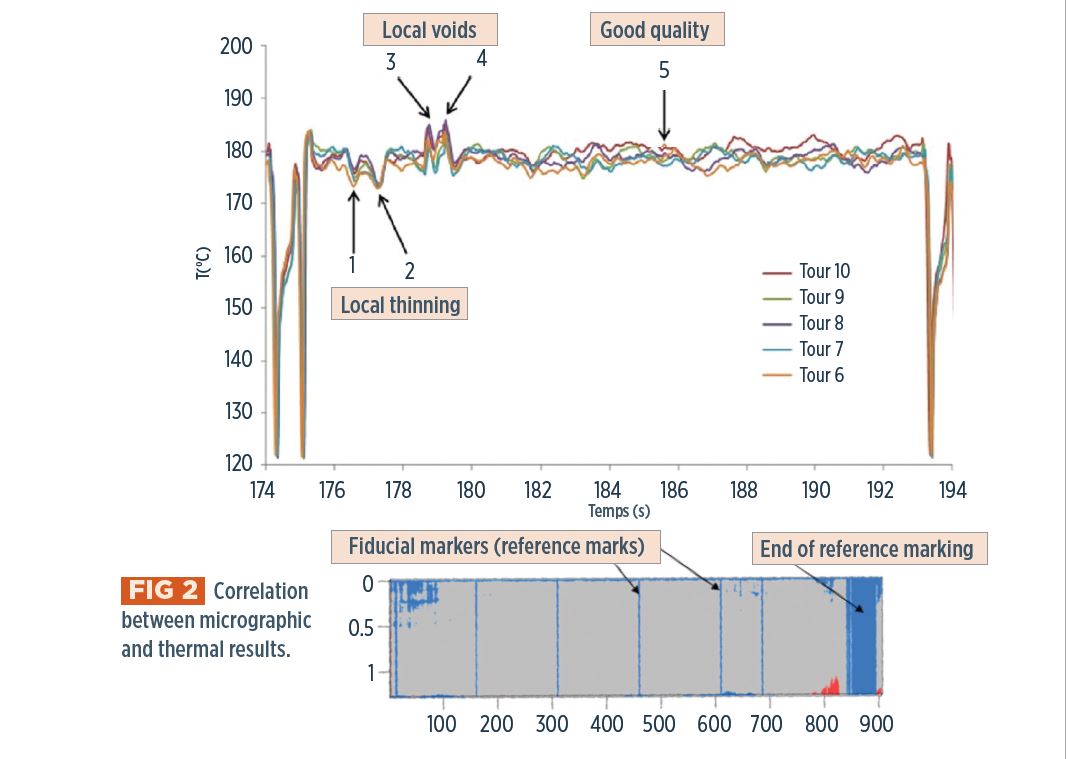
Pemeriksaan kedua mengevaluasi cacat yang mempengaruhi perilaku termal tape selama pemanasan (dalam hal ini, dengan laser) termasuk perubahan dimensi, adhesi/delaminasi antara serat dan matriks, porositas dan kondisi permukaan sebelum manufaktur. Teknik ini terdiri dari menggulung tape di depan laser daya rendah dan menggunakan kamera termal untuk menangkap gambar variasi suhu yang dihasilkan. Ketidakhomogenan dalam pemanasan ini mengidentifikasi area cacat di mana porositas, serat kering atau kekasaran permukaan memodifikasi perilaku termal lokal. Setelah pemrosesan data, dapat diperoleh gambar yang menunjukkan representasi spasial dari respons termal tape (Fig. 2), termasuk deviasi, di mana merah mewakili area yang lebih panas dan biru mewakili area yang lebih dingin dari suhu proses yang diinginkan.
Juga dapat ditampilkan grafik waktu proses (sumbu x) versus suhu tape (sumbu y, Fig. 2). Cetim telah mengkorelasikan hasil ini dengan pengukuran porositas dari mikroskopi bagian tape. Ini adalah bagian tape seperti diterima dan/atau bagian akhir yang diamati di bawah mikroskop digital, memberikan informasi kualitatif seperti distribusi serat, jenis spesifik cacat, porositas, dan sebagainya. Meskipun membantu untuk menetapkan korelasi antara respons suhu tape dan kualitas bagian, inspeksi mikroskopik ini mahal, destruktif dan hanya memungkinkan tape dianalisis bagian demi bagian, bukan secara berkelanjutan sepanjang panjangnya.
Namun, Cetim telah menyelesaikan pekerjaan investigasi ini, mengkorelasikan hasil dari tes respons suhu tape dengan hasil bagian mikroskopik. Hasil ini menunjukkan efektivitas kontrol kaya ini untuk tape termoplastik, dan pemrosesan data yang lebih efisien sedang dikembangkan.
Kontrol inline
Kontrol ini terdiri dari menentukan apakah bagian yang diproduksi memenuhi syarat secara langsung, inline selama proses manufaktur. Operasi ini didasarkan pada pemantauan langsung parameter manufaktur penting seperti suhu yang diukur, daya laser, kecepatan tape dan tekanan roller pada tape. Pemrosesan digital data ini menyediakan sintesis visual dan otomatis dari kualitas manufaktur.
CETIM telah mengembangkan dashboard untuk memberikan gambaran umum parameter proses selama seluruh pembuatan. Analisis data dilakukan dengan perangkat lunak MATLAB dan memungkinkan penerapan ambang peringatan serta zoom pada area di luar cakupan untuk analisis asal penyimpangan (misalnya, kualitas tape, ketidakcocokan geometri, atau gangguan mesin).
Dikatakan sangat efektif untuk memantau produksi bagian dengan geometri sederhana (misalnya, piring, tabung atau cincin); namun, lebih kompleks untuk dibuat untuk bagian dengan geometri kompleks.
Uji pelepasan
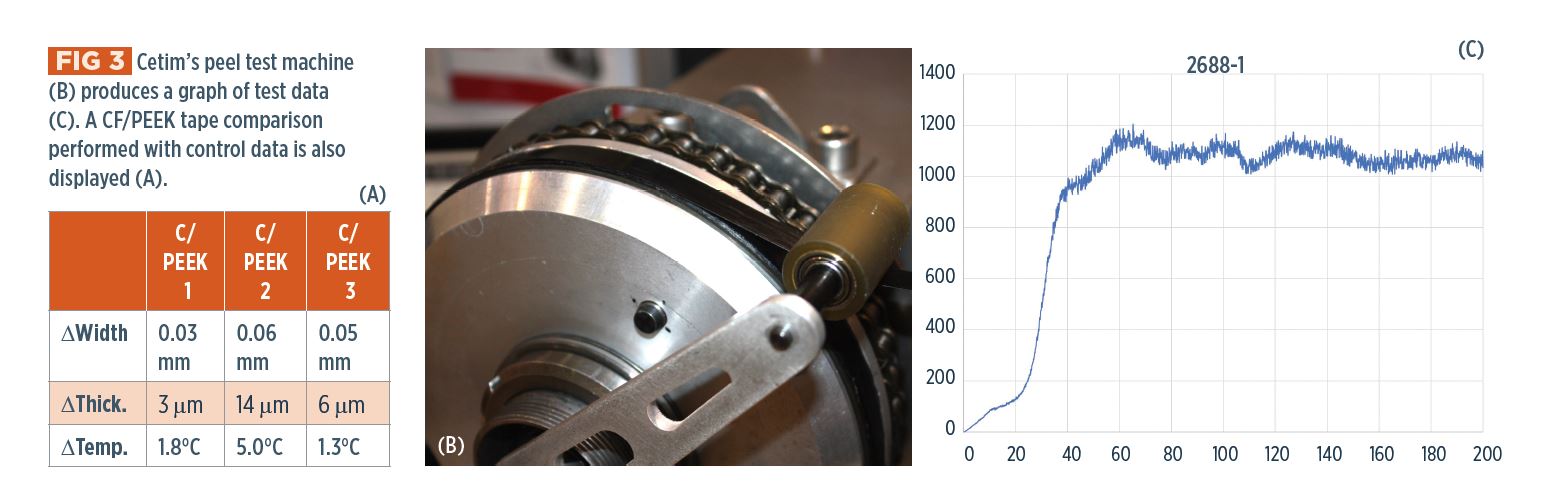
Pemeriksaan akhir ini telah dikembangkan oleh Cetim dalam kolaborasi dengan spesialis tes bench LF Technologies (Saint-Hilaire-de-Riez, Prancis). Ini memungkinkan, dalam beberapa menit, penilaian adhesi antar lapisan tape. Pengukuran dilakukan pada spesimen yang disebut "cincin," yang diproduksi dengan memilinkan dan mengonsolidasikan in-situ beberapa putaran tape di sekitar tabung sederhana. Cincin yang dikonsolidasikan ini kemudian ditempatkan pada drum kiri mesin tes (Fig. 3) dan digulung menggunakan drum kanan. Beberapa parameter dapat disesuaakan termasuk kecepatan dan sudut pelepasan, yang terakhir melalui lengan dengan roller di ujungnya. Setelah tes selesai, sistem pemrosesan data otomatis mengekstrak perubahan energi pelepasan sepanjang panjang tape yang digulung dan menggambarkan data. Tes ini memungkinkan evaluasi parameter manufaktur optimal yang relatif cepat dan berbiaya rendah.
Meningkatkan kontrol produk dan proses
Mengontrol kualitas prepreg tape termoplastik memungkinkan produsen bagian komposit untuk mengontrol kualitas produk mereka. Ketidakpatuhan pada salah satu kontrol ini memungkinkan untuk menentukan asal masalah dan oleh karena itu untuk memperbaikinya secara efektif dan cepat. Memang, pemeriksaan ini menyediakan diagram alur jaminan kualitas:
- Apakah masalah berasal dari bahan baku tape?
Verifikasi melalui pemeriksaan dimensi dan termal yang dikorelasikan dengan analisis mikroskopik bagian terbatas. - Apakah masalah berasal dari tahap manufaktur?
Verifikasi melalui inspeksi inline dan uji pelepasan.
Dengan pemeriksaan ini, Cetim dapat menyelesaikan benchmark bahan secara efisien untuk memilih tape yang paling sesuai untuk aplikasi tertentu. Tabel di Fig. 4 mengilustrasikan satu contoh, mengevaluasi tape serat karbon/PEEK terbaik untuk aplikasi komposit berkinerja tinggi. Contoh lain masih dalam proses, evaluasi Cetim terhadap tape biaya rendah untuk pengembangan tangki penyimpanan hidrogen komposit termoplastik untuk kendaraan sel bahan bakar masa depan. Cetim terlibat dalam proyek penelitian dan pengembangan yang mengevaluasi keuntungan relatif termoplastik dibandingkan dengan komposit termoestabil saat ini. Cetim bekerja dalam kerangka perjanjian penelitian pribadi dengan beberapa perusahaan di seluruh dunia untuk mengembangkan aplikasi konsolidasi in-situ termoplastik.
Tentang Penulis
Damien Guillon bergabung dengan Cetim pada 2009 setelah memperoleh gelar teknik penerbangan dan Ph.D. tentang perilaku tabrakan bahan komposit. Ia bekerja sebagai manajer laboratorium pengujian dan sebagai ahli desain komposit sebelum menjadi manajer R&D tim polimer & komposit.
Yoann Le Friant dan Luc Poitevin bergabung dengan Cetim sebagai manajer proyek R&D, pada 2018 dan 2017, masing-masing, setelah memperoleh gelar Master di teknik mekanik. Pekerjaan saat ini Le Friant mencakup prediksi umur bagian polimer dan kontrol kualitas tape termoplastik. Ia juga bertanggung jawab atas konsultasi pilihan bahan Cetim. Poitevin bekerja pada pengembangan bagian untuk industri angkasa menggunakan proses termoplastik dan integrasi fungsi kompleks.



