Cara Mencegah dan Memperbaiki Sink Mark pada Bagian Cetak Injeksi
Cetak injeksi adalah proses manufaktur yang bagus untuk membuat bagian prototipe cepat estetis dan produksi plastik. Namun jika tidak ada sistem kontrol yang ketat untuk proses produksi, mungkin ada cacat pada bagian plastik cetak, seperti sink mark.
Jadi, apa itu sink mark dalam cetak injeksi? Mengapa ini terjadi dan bagaimana Anda mencegahnya sebagai produsen? Terus membaca saat kami memberikan Anda jawaban atas pertanyaan-pertanyaan ini dan hal-hal penting yang perlu Anda ketahui tentang sink mark.
Apa Itu Sink Mark Dalam Cetak Injeksi?
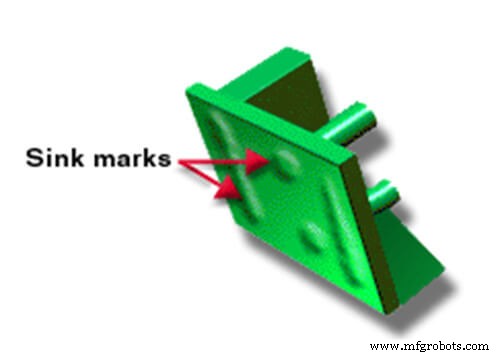
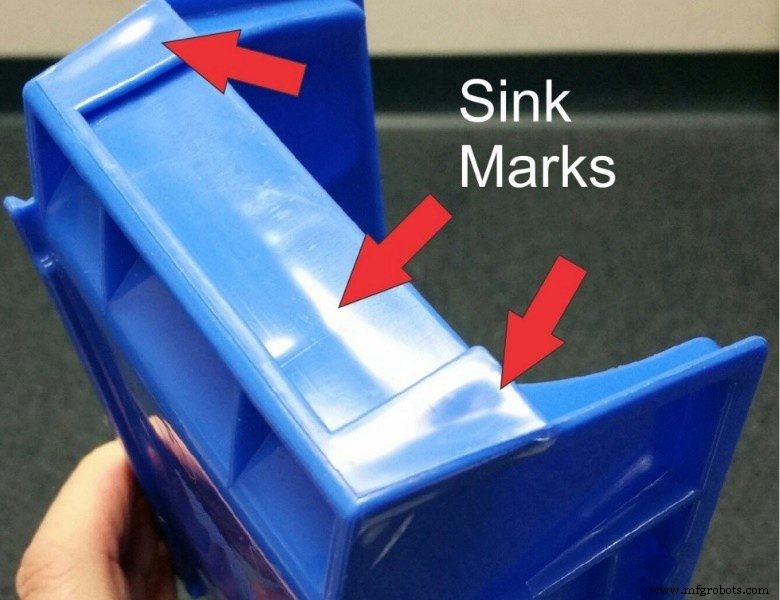
Sink mark adalah cacat pada permukaan bagian cetak injeksi dengan variasi dalam tebal dinding. Dengan kata lain, sink mark cetak injeksi terjadi pada bagian yang lebih tebal dari bagian cetak dan cacat ini terlihat lebih seperti cekungan atau gerotokan pada permukaannya. Untuk bagian produk yang lebih tebal, berarti ia mengandung lebih banyak bagian. Lebih lanjut, daerah yang lebih tebal ini memperpanjang waktu pendinginannya. Sebaliknya, bagian luar bagian plastik yang kontak dengan cetakan baja sering mendingin sangat cepat.
Akibatnya, perbedaan waktu pendinginan antara bagian luar bagian cetak dan interiornya menyebabkan cacat ini. Bagaimana? Saat molekul di bagian yang lebih tebal dari prototipe mulai mendingin, mereka menyusut, yang mengakibatkan bagian luar menarik masuk, menyebabkan sink mark. Namun, jika bagian luar cukup kuat, penyusutan ini menyebabkan rongga alih-alih.
Tingkat visibilitas sink bergantung pada kedalamannya, warna produk, dan teksturnya. Namun, penting untuk dicatat bahwa sink mark kecil sering terlihat karena kemampuannya memantul cahaya ke arah yang berbeda.
Penyebab dan Solusi Sink Mark Dalam Cetak Injeksi
Produksi bagian melalui cetak injeksi melibatkan penyuntikan material cair ke dalam cetak. Dalam cetak, material mengeras menjadi bagian yang diinginkan. Selanjutnya, pengeluaran bagian terjadi.
Sink mark cetak injeksi sering terjadi ketika tebal bagian yang diuntikkan ke dalam cetak terlalu besar untuk resin yang digunakan. Namun, ada penyebab lain dari sink mark. Sekarang, mari kita periksa apa yang menyebabkan mereka dan cara mengurangi sink mark dalam cetak injeksi.
Penyebab Sink Mark 1: Suhu Cair yang Tidak Benar
Menggunakan suhu yang tidak benar saat melelehkan resin dapat menyebabkan sink mark pada permukaan plastik jadi. Seringkali, sink mark disebabkan oleh suhu rendah pada insert, dan jika ini adalah kasusnya, peningkatan suhu dapat mengatasi masalah ini.
Untuk menghindari ini, sesuaikan resin yang meleleh dalam rentang suhu yang direkomendasikan produsen. Sebelum menyuntikkan resin ke dalam cetak, verifikasi suhu cair.
Penyebab Sink Mark 2: Waktu Pack dan Hold Terlalu Pendek
Ketika waktu pack dan hold terlalu pendek, juga dapat menyebabkan cekungan pada permukaan produk. Idealmente, waktu pack dan hold harus panjang. Ini memastikan pengepakan pintu gate yang tepat, sehingga mencegah masuk dan keluarnya resin plastik dari rongga cetak. Jika pengepakan gate tidak terjadi dengan benar, resin plastik akan keluar dari rongga saat ditinggalkan.
Untuk menghindari sink mark, tahan waktu cukup lama untuk memastikan gate mengeras setelah mengisi cetak. Ini akan membantu mencegah material cair keluar dari cetak, mencegah cekungan. Dengan kata lain, di mana tanda atau depresi terjadi di dekat gate, memperpanjang waktu pack dan hold membantu menghapusnya.
Penyebab Sink Mark 3: Tekanan Pack atau Hold yang Tidak Tepat
Distribusi tekanan hold yang tidak tepat adalah alasan lain mengapa cekungan muncul pada bagian cetak. Artinya, menerapkan tekanan pack yang tepat ke berbagai bagian produk akan membantu menjaga bentuknya.
Untuk mencegah sink mark atau penyusutan, tekanan rongga cetak yang umum berkisar antara 8000–15.000 psi. Aturannya adalah tekanan pack atau hold harus 50-70% dari tekanan injeksi.
Cara terbaik untuk menerapkan tekanan adalah dengan mengukur tebal. Akibatnya, bagian cetak yang tebal membutuhkan lebih banyak plastik dan tekanan daripada bagian yang lebih tebal untuk mempertahankan bentuk.
Karena cacat ini timbul dari penyusutan ketika material seperti resin plastik di daerah tebal menyusut saat kering, mendapatkan cukup plastik ke daerah tebal dengan tekanan yang tepat dapat membantu menghapusnya.
Penyebab Sink Mark 4: Suhu Cetak Tinggi
Tidak menggunakan suhu cetak yang direkomendasikan, (yang berada antara 80-120o Celsius) dapat mengakibatkan depresi ini. Mengatur suhu terlalu tinggi dapat mencegah gate untuk mengepakat dengan tepat dan tepat waktu. Untuk memperbaiki ini, gunakan rentang suhu cetak yang benar sambil memastikan pemasangan pipa yang benar.
Di bawah ini adalah suhu cetak injeksi yang direkomendasikan untuk plastik umum:
| Bahan plastik | Suhu Cetak Injeksi (C°) | Suhu Cetak(C°) |
| LDPE | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-rigid | 180-210 | 30-50 |
| PVC-soft | 170-200 | 15-50 |
| HDPE | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
Penyebab Sink Mark 5: Geometri Bagian yang Tidak Tepat
Geometri bagian yang tidak tepat dan desain cetak juga dapat menyebabkan depresi ini terbentuk. Penting untuk dicatat bahwa tulang penyangga dan boss adalah area paling umum di mana sink mark terjadi. Berikut adalah beberapa cara untuk mengatasi cetak injeksi cacat yang disebabkan oleh geometri.
Seimbangkan Tebal Tulang dan Dinding
Menciptakan keseimbangan antara tebal tulang dan dinding akan membantu mengurangi kecenderungan tanda ini terbentuk. Hindari meningkatkan tinggi tulang hingga tebal dinding. Karena melakukan ini dapat menyebabkan peningkatan jumlah distorsi atau cacat pada plastik.
Juga, perhatikan bahwa plastik cair, seperti cairan lainnya, mengalir sepanjang jalur dengan sedikit atau tidak ada hambatan. Oleh karena itu, area yang lebih tebal akan terisi terlebih dahulu selama injeksi plastik. Setelah bagian ini penuh, plastik cair baru akan mulai mengisi bagian tulang.
Gunakan Lereng 7 Derajat yang Bertahap di Dasar Tulang
Untuk meminimalkan distorsi dan noda, menggabungkan lereng bertahap 7 derajat di dasar tulang sangat penting. Menggunakan metode lereng ini hanya berfungsi ketika gate berada di dekat area. Lereng ini membantu memastikan kenaikan bertahap dari material cair yang diuntikkan ke dalam cetak, mencegah noda dan distorsi pada permukaannya.
Desain Boss
Saat merancang boss di mana lingkaran akan melalui stres minimal, diameter luar harus dua kali diameter dalam. Jenis desain boss ini akan membantu mengurangi sink mark. Di sisi lain, jika lingkaran boss akan melalui banyak stres jika ada penerapan beban yang lebih berat, diameter luar harus dua setengah kali diameter dalam.
Area Dasar yang Lebih Tipis di Sekitar Boss
Terbaik untuk menghindari penipisan area dasar di sekitar boss. Praktik ini, yang umum saat ini, membuat konstruksi lemah. Akibatnya, boss akan memerlukan tulang penyangga yang kuat untuk dukungan yang pada gilirannya mengganggu aliran material selama injeksi, menghasilkan sink mark pada plastik.
Lubang Nozzle Kecil
Jika nozzle tersumbat atau lubang nozzle mesin cetak kecil, kurangnya tekanan dapat menyebabkan sink mark pada plastik. Oleh karena itu, cara terbaik untuk mencegah jenis cacat ini pada plastik adalah dengan membersihkan atau mengganti nozzle mesin injeksi untuk mendapatkan kecepatan injeksi ideal.
DFM Membantu Mencegah Sink Mark Dalam Cetak Injeksi Plastik
Design for manufacturing atau manufacturability melibatkan merancang komponen atau bagian sehingga lebih mudah untuk memproduksi lebih banyak bagian tersebut. Proses ini melibatkan seperangkat pedoman desain yang direkomendasikan industri untuk manufaktur dan desain bagian yang lebih baik.
Menerapkan design for manufacturability dalam fase desain membantu mencegah sink mark pada bagian cetak. Fase manufaktur ini juga waktu yang ideal untuk mengatasi cacat ini karena dilakukan dengan biaya minimal. Juga, proses ini melibatkan penggunaan program simulasi aliran cetakan khusus. Tujuan penggunaan program ini adalah untuk mensimulasikan proses cetak injeksi. Simulasi ini dilakukan dalam 3D menunjukkan aliran, kerucutan, flux panas, dan detail lengkap cetakan.
Selama simulasi, insinyur yang mengawasi proyek memeriksa masalah pada desain, termasuk sink mark, menggunakan daftar periksa. Jika ada masalah, mereka melakukan perubahan yang diperlukan pada desain, termasuk material dan cetakan yang digunakan. Mereka mengulangi proses ini hingga daftar periksa selesai dan masalah teratasi.
Tujuan umum DFM adalah untuk memproduksi produk dengan kesalahan minimal dan meningkatkan kualitas produk untuk kepuasan konsumen yang optimal. Selain itu, tidak mengikuti panduan desain cetak injeksi ini selama produksi bagian plastik sering mengakibatkan biaya yang dapat dihindari karena modifikasi dan redesenain cetakan.
RapidDirect – Mitra Cetak Injeksi Terbaik Anda
Apakah Anda mencari tempat terbaik untuk mendapatkan layanan cetak injeksi Anda tanpa sink mark? Pikirkan RapidDirect! Kami menawarkan kualitas terbaik selama prototipe dan produksi skala penuh.
Lebih lagi, kami menawarkan analisis DFM kepada klien kami secara gratis untuk memastikan cacat seperti sink mark tidak merusak penampilan produk Anda.
Kami adalah penggemar kesempurnaan, inilah mengapa kami mengikuti semua pedoman standar DFM dalam memastikan bagian produk Anda di luar sempurna. Jadi, apa yang Anda tunggu? Kunjungi RapidDirect hari ini untuk memulai proyek Anda.
FAQs
Apa Itu Penyebab Rongga dalam Cetak Injeksi?Rongga terjadi ketika ada perbedaan dalam laju pendinginan antara bagian luar dan dalam, terutama ketika lapisan luar produk mendingin sebelum lapisan dalam. Perbedaan ini menyebabkan lapisan dalam menyusut, terlepas dari lapisan lainnya, sehingga membentuk rongga.
Bagaimana Cara Mencegah Sink Mark dan Rongga?Cara utama yang bisa Anda lakukan untuk mencegah sink dan rongga dalam desain meliputi:
a. Pastikan suhu cair optimal.
b. Pastikan tekanan pack dan hold ideal.
c. Hindari suhu cetak berlebihan.
d. Pastikan penggunaan material dan desain cetak yang tepat.
Bagaimana Cara Menghilangkan Garis Aliran dari Cetak Injeksi?Berikut adalah cara untuk menghilangkan dan mencegah garis aliran;
a. Tingkatkan kecepatan, tekanan, atau suhu material.
b. Di mana tebal dinding meningkat, bulatkan sudut cetak di daerah tersebut.
c. Beri jarak yang baik antara pintu gate cetak dan pendingin cetak.
d. Tingkatkan kecepatan aliran dengan meningkatkan diameter nozzle.
Kesimpulan
Mengetahui apa yang menyebabkan sink mark adalah langkah pertama dalam mencegah dan memperbaikinya. Ada banyak alasan mengapa sink mark terjadi, dari waktu tahanan dan tekanan hingga suhu cetak dan suhu cair. Namun, satu cara untuk mencegah depresi ini mengubah bentuk bagian cetak Anda adalah dengan menerapkan DFM dalam manufaktur.
Juga, jika Anda mencari perusahaan ideal untuk kebutuhan cetak injeksi Anda dengan harga terjangkau, pikirkan RapidDirect.



