Pemegang Alat: Kunci untuk Membuka Produktivitas Frais Puncak
Alat mesin yang presisi dan alat potong canggih bersama-sama memberikan produktivitas pemotongan logam yang luar biasa. Namun, tautan antara alat potong dan poros spindel mesin – pemegang alat – sangat penting untuk sepenuhnya mencapai produktivitas tersebut. Produsen tooling menawarkan berbagai gaya pemegang alat, masing-masing dirancang untuk kinerja optimal dalam aplikasi pemrosesan tertentu. Sebuah bengkel mesin, oleh karena itu, harus mendasarkan pilihan pemegang alatnya pada operasinya sendiri serta pada bagian yang diproduksi. Namun, sementara bengkel mencoba mendapatkan teknologi mesin terdepan dan bahan alat potong, mereka seringkali menempatkan pentingnya minimal pada pemilihan, penerapan dan pemeliharaan pemegang alat yang paling sesuai dengan kebutuhan produksi spesifik mereka.
Semua Pemegang Tidak Sama
Tidak ada satu metode pegang alat yang sesuai untuk semua aplikasi yang mungkin. Pemegang alat yang dirancang untuk melakukan finishing kecepatan tinggi biasanya akan kurang kekakuan dan kekuatan yang diperlukan untuk efektif dalam, misalnya, roughing kasar cetakan mentah. Sebaliknya, pemegang yang dimaksud untuk pemrosesan kasar biasanya akan kurang kualitas keseimbangan yang akan memungkinkannya berjalan lancar pada kecepatan tinggi dalam operasi finishing. Selain itu, desain yang kuat dan volume besar pemegang kasar dapat membatasi aksesnya ke fitur bagian yang halus atau dalam. Bahan kerja yang keras memerlukan pemegang alat dengan kekuatan dan kekakuan yang ditingkatkan. Kemampuan pemegang alat untuk meredam getaran serta memberikan pendingin juga merupakan kriteria pemilihan yang penting.
Penggunaan pemegang alat yang tidak sesuai dapat menghasilkan kesalahan dimensi dan bagian yang dibuang bersama dengan keausan berlebih pada poros spindel mesin, umur alat yang lebih singkat dan peningkatan patah alat. Dalam pekerjaan non-kritis, pemegang alat bernilai mungkin menghasilkan hasil yang memuaskan. Namun, dalam operasi di mana presisi yang dapat diulang adalah wajib – dan terutama saat membuang pekerjaan mahal akan mengurangi margin laba bagian – investasi dalam pemegang alat berkualitas tinggi yang difokuskan aplikasi memberikan asuransi biaya rendah terhadap kerugian yang tidak terduga.
Bagi beberapa manajer bengkel, versi panjang pemegang alat yang digunakan di berbagai aplikasi adalah strategi penghematan biaya yang valid. Namun, selalu menggunakan pemegang yang paling pendek mungkin akan memaksimalkan kekakuan, meminimalkan getaran yang merusak permukaan dan mempertahankan umur alat.
Pemegang alat mewakili kurang dari dua persen dari total biaya produksi. Bahkan memotongnya setengahnya menghasilkan penghematan yang tidak signifikan, sementara pekerjaan yang dibuang atau alat yang patah memiliki efek finansial yang terukur. Alat dan pemegang premium dapat meningkatkan tingkat produksi pemotongan logam untuk return on investment tooling yang segera. Khususnya di industri seperti manufaktur komponen penerbangan di mana stabilitas proses pemrosesan adalah prioritas utama, banyak produsen berfokus di atas segalanya pada akuisisi tooling premium untuk menghindari produksi bagian cacat dan membuang waktu pada kegiatan troubleshooting dan pemadaman produksi. Produsen penerbangan biasanya mengambil waktu yang lama untuk memvalidasi konsep pemegang baru sebelum menyertifikannya untuk produksi.
Faktor Pekerjaan Mempengaruhi Pemilihan Pemegang
Faktor yang mempengaruhi pemilihan pemegang alat termasuk kemasinabilitas bahan pekerjaan dalam setiap pekerjaan serta konfigurasi bagian akhir, yang dapat menentukan dimensi pemegang alat yang diperlukan untuk mencapai kontur dan/atau fitur tertentu. Namun, pemegang alat harus sederhana dan mudah digunakan se mungkin untuk meminimalkan kemungkinan kesalahan operator.
Terlepas dari teknologi pegang alat yang diterapkan, kekakuan mesin, daya spindel dan kemampuan untuk menghasilkan toleransi yang ketat akan menentukan operasi mana yang dapat dilakukan. Misalnya, mencoba menghasilkan toleransi skala mikron pada mesin yang aus adalah pemborosan waktu.
Elemen dasar alat mesin memainkan peran kunci – mesin yang cepat dengan linear guideways akan mengambil keuntungan terbaik dari pemegang alat yang dirancang untuk aplikasi kecepatan tinggi, sementara mesin dengan box ways memberikan dukungan untuk pemrosesan berat. Mesin multitugas akan sepenuhnya mengeksploitasi kemampuan pemegang alat yang dapat melakukan baik pemutaran maupun frais/bor.
Strategi pemrosesan yang digunakan juga akan memandu pemilihan pemegang alat. Misalnya, bengkel dapat memilih alat untuk memaksimalkan produktivitas dalam operasi pemotongan kecepatan tinggi (HSC) yang melibatkan kedalaman pemotongan yang lebih ringan, atau dalam situasi pemotongan berkinerja tinggi (HPC) yang difokuskan pada menghasilkan tingkat penghapusan logam tinggi pada mesin dengan daya yang memadai tetapi kemampuan kecepatan yang terbatas.
Runout rendah yang dapat diulang dapat membantu memastikan keterlibatan alat konstan dan oleh karena itu mengurangi getaran dan memaksimalkan umur alat. Keseimbangan adalah krusial, dan pemegang alat berkualitas tinggi harus diimbang halus pada kualitas G2,5-25000 RPM (1 g.mm). Bengkel mesin dapat melakukan penelitian mereka sendiri dan berkonsultasi dengan penyedia tooling mereka untuk menentukan sistem pegang alat atau sistem yang akan mengisi kebutuhan produksi mereka dengan biaya efisien.
Setiap Pemegang Memiliki Niche-nya
Baik Weldon sederhana, collet, heat shrink, mekanis atau tipe hidraulik, pemegang alat juga harus dicocokkan dengan persyaratan operasional spesifik. Misalnya, pemegang end mill sederhana untuk alat tangkai Weldon, kekakuan, mudah digunakan, dapat mentransfer torsi tinggi dan memberikan klem yang aman dan kuat dengan aksi anti-pullout yang kuat. Mereka cocok untuk roughing berat tetapi kurang konsentrisitas yang presisi. Secara umum, mereka secara inherent tidak seimbang dan tidak produktif diterapkan untuk aplikasi menggunakan keceputan putar tinggi.
Collet chucks dan collet yang dapat dipertukarkan adalah bentuk paling umum dari teknologi pegang alat bundar. Gaya ER yang hemat biaya tersedia dalam berbagai ukuran dan menawarkan grip yang cukup untuk operasi milling dan bor ringan yang andal. Pemegang collet ER presisi tinggi memiliki runout rendah (< 5μm di ujung alat) dan desain simetris yang dapat diimbang untuk operasi kecepatan tinggi, dan versi reinforced tersedia untuk pemrosesan berat. Pemegang ER memfasilitasi pergantian alat yang cepat dan dapat menampungi berbagai diameter alat.
Pemegang shrink fit memberikan gaya klem yang kuat, konsentrisitas 3 μm pada 3xD dan kualitas keseimbangan yang luar biasa. Konfigurasi hidung yang kecil dan sederhana memberikan akses yang baik ke fitur bagian yang sempit.
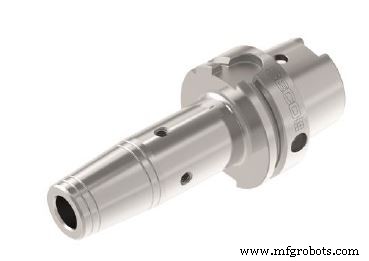
Versi reinforced dapat melakukan milling sedang hingga berat, tetapi gaya pegang tergantung pada toleransi ID tangkai alat dan pemegang. Alat shrink fit memerlukan pembelian unit pemanas khusus, dan proses pemanasan/pem pendingin memakan waktu setup lebih banyak daripada sekadar mengganti collet.
Pemegang milling mekanis memberikan gaya pegang yang kuat dan kekakuan radial tinggi melalui beberapa baris bearing jarum. Desain memungkinkan milling berat dan pergantian alat yang cepat, tetapi runout dapat lebih besar dari sistem collet. Pemegang mekanis umumnya lebih besar dalam ukuran dari gaya pemegang alat lainnya, yang dapat membatasi akses alat ke beberapa fitur bagian.
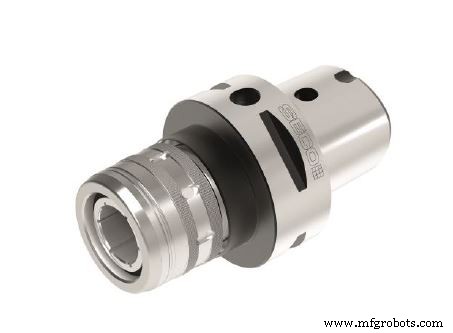
Pemegang hidraulik yang menggunakan tekanan minyak untuk menghasilkan gela klem memiliki elemen internal yang lebih sedikit daripada pemegang mekanis, dan sebagai hasilnya memiliki profil yang lebih ramping. Pemegang hidraulik memiliki runout rendah dan efektif untuk reaming, bor dan milling ringan pada kecepatan spindel tinggi, tetapi sensitif terhadap beban radial berat.
Sama pentingnya bagaimana pemegang mengamankan alat potong adalah bagaimana pemegang dipasang ke poros spindel mesin. Ujung spindel atau taper pemegang alat menentukan kemampuan transfer torsi dan menetapkan akurasi sentering alat. Taper tradisional BT, DIN dan CAT efektif pada mesin yang lebih kecil tetapi mungkin terbatas dalam kemampuan kecepatan tinggi. Versi yang menyediakan kontak pada baik taper pemegang maupun permukaan muka memberikan kekakuan dan akurasi yang ditingkatkan, terutama dalam situasi overhang panjang. Ukuran taper yang lebih besar diperlukan untuk mentransfer torsi yang lebih besar dengan andal. Sebagai contoh, pemegang HSK-E32 tidak dapat menggantikan HSK-A125A dalam situasi pemrosesan berat.
Pilihan gaya taper pemegang sering ditentukan oleh preferensi regional. HSK muncul di Jerman pada pertengahan tahun 1990-an ketika mesin 5-sumbu semakin populer. Taper CAT terutama di Amerika Serikat, sementara di Asia tangkai BT populer, sering dalam versi kontak taper/muka.
HSK sangat umum untuk pemrosesan 5-sumbu. Koneksi PSC (sistem klem poligon: Capto) dan KM terutama digunakan pada mesin multitugas dan sekarang adalah standar ISO. Keduanya KM dan Capto juga sistem modular, memungkinkan perakitan alat spesifik dengan berbagai panjang dengan menumpuk extension atau reducer. Gaya pemegang alat yang memungkinkan untuk memutarkan, memroses atau membor bagian dalam satu fixturing semakin populer seiring dengan meningkatnya penggunaan mesin multitugas.
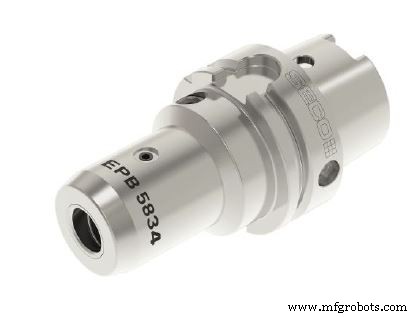
Sementara ada sistem pegang alat milik yang menggunakan pemegang dan collet unik dengan cara inovatif untuk mencapai hasil yang mengesankan, sebuah bengkel harus menghitung manfaatnya. Sistem ini biasanya melibatkan biaya yang lebih besar dan pilihan alat yang terbatas dari satu supplier.
Biaya dan Pertimbangan Lainnya
Sementara biaya dasar pemegang tipe hidraulik atau mekanis lebih tinggi dibandingkan dengan pemegang collet atau shrink fit, faktor lain terlibat, seperti biaya sistem pemanas shrink fit, dan waktu yang diperlukan untuk mengubah alat. Juga perlu memiliki pemegang shrink fit untuk setiap diameter alat, dibandingkan dengan menampung diameter yang berbeda dengan sekadar mengganti collet dalam sistem pemegang collet.
Operator mesin dan personel pemeliharaan alat juga memainkan peran penting dalam penerapan pemegang alat yang sukses. Seperti pada alat mesin dan peralatan manufaktur lainnya, pemegang alat memerlukan penggunaan dan pemeliharaan yang benar untuk memaksimalkan manfaatnya dan menggunakannya dengan potensi penuh. Misalnya, operator harus memasukkan tangkai alat ke dalam pemegang hingga panjang penuh, karena penempatan yang tidak tepat akan menyebabkan getaran yang merusak akurasi bahkan atau peluaran alat. Mengikuti spesifikasi perakitan alat adalah kritis. Operator tidak boleh menggunakan handle perpanjangan untuk memberikan torsi berlebihan saat mengencangkan chuck, yang memutar collet dan menghasilkan alat yang tidak teratur.
Pemeliharaan alat juga penting tetapi sering diabaikan. Operator harus selalu membersihkan pemegang sebelum penggunaan dan memeriksa poros spindel mesin juga. Pemegang harus disimpan bersih dan kering, dengan tutup untuk melindungi taper alat. Tekanan cairan chuck hidraulik harus diperiksa secara teratur.
Kesimpulan
Bengkel mesin perlu mengakui pentingnya pemegang alat dalam sistem pemrosesan dan mempelajari bagaimana mencocokkan pemegang alat yang tepat dengan alat mesin spesifik, strategi pemrosesan dan pekerjaan mereka dapat meningkatkan produktivitas dan mengurangi biaya. Pada saat yang sama, produsen pemegang alat menawarkan pilihan yang lebih komprehensif dari pemegang (lihat sidebar) yang dirancang untuk memenuhi kebutuhan operasional individu.
Perbaikan di masa depan melampaui perangkat keras pemegang itu sendiri. Manajemen alat menggunakan perangkat lunak dan tag RFID adalah elemen dari manufaktur berbasis data dan semakin umum. Kemajuan dalam teknologi pemegang alat termasuk pemegang yang dilengkapi sensor yang memungkinkan pemantauan gaya pada pemegang dalam waktu nyata. Data yang dikumpulkan memungkinkan penyesuaian dalam proses parameter pemrosesan baik oleh operator atau bahkan secara otomatis melalui kecerdasan buatan (AI) dalam kaitan dengan unit kontrol mesin. Ini dan teknologi baru lainnya akan memperkuat kontribusi produktif yang diberikan oleh pemegang alat dalam operasi pemrosesan.



