Momen Geser: Memahami Pertanyaan yang Tepat untuk Keamanan Alat
Momen Geser: Jawaban untuk Pertanyaan yang Salah.
Bagian 2 dari Seri 2 Bagian
(lihat Momen Geser: Apakah Ini Cara yang Benar untuk Mengukur Efektivitas Alat/Pegang Alat?).
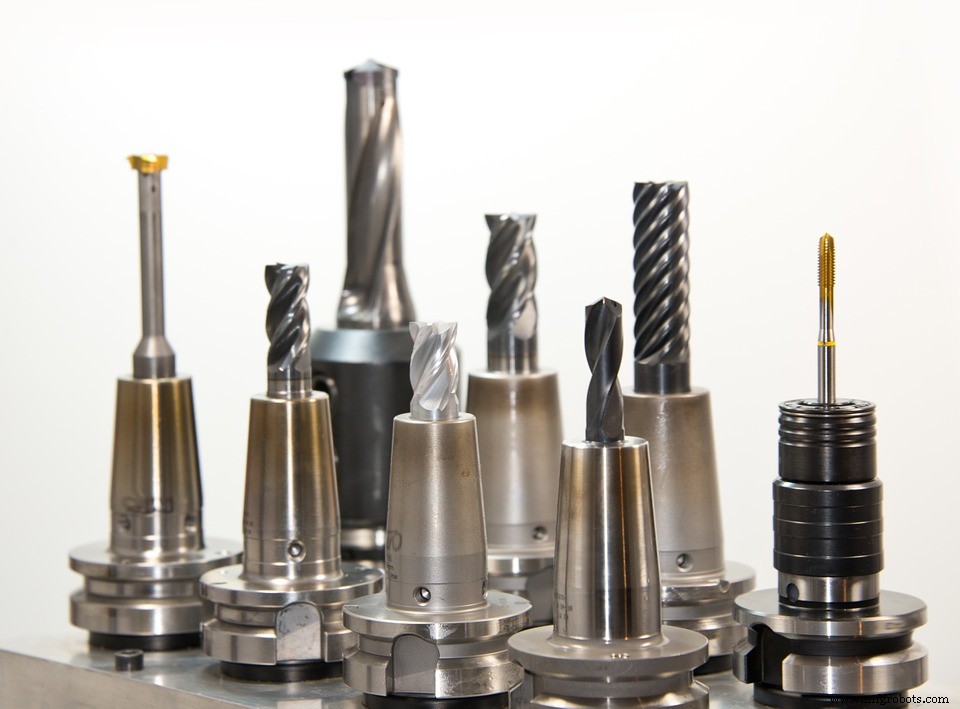
Saat mesin untuk pengolahan logam berkembang, menjadi lebih dan lebih cepat, pencarian untuk apa yang kita sebut “keamanan alat” juga berlanjut. Seiring hadirnya bentuk baru pegang alat, momen geser terus menjadi metode yang dipilih untuk menilai dan membandingkan berbagai metode untuk menjaga alat tetap di tempat untuk produktivitas terbaik.
Pegang Alat End Mill Sidelock
Pegang alat sidelock adalah solusi awal (hampir 100 tahun yang lalu) untuk memastikan keamanan alat. Antarmuka ini melibatkan pengencangan sekrup di sisi pemegang bersama dengan datar yang digosok di sisi alat. Sementara keamanan alat terjamin, solusi form fit ini menciptakan sejumlah masalah lainnya yang membuatnya kurang dari sistem yang ideal untuk metode pemesinan modern.
Pertama, sifat klem satu sisi melalui set screw menciptakan masalah konsentrisitas yang jelas. Saat gaya diterapkan di dekat bawah tangkai, ini menyebabkan ujung pemotong alat bergerak ke arah berlawanan; sehingga masalah runout terjadi yang mengurangi umur alat dan akurasi dimensi. Kedua, sekrup di satu sisi pemegang yang digabungkan dengan alat pemotong yang kehilangan bagian material dari satu sisi menciptakan masalah keseimbangan yang jelas. Hasilnya adalah getaran yang meningkat yang mempengaruhi umur alat, finishing dan umur bering poros. Solusi umum untuk mengatasi kedua kelemahan ini adalah kecepatan dan feed yang lebih lambat untuk meningkatkan umur, finishing atau suara pemesinan. Kerugian terakhir di akhir, yang sering tidak disadari karena banyak proses pemesinan diwariskan, adalah produktivitas yang menurun.
Seperti yang disebutkan dalam artikel kami sebelumnya, pegang alat sidelock masih digunakan saat ini, sebagian karena mereka menawarkan ukuran keamanan alat. Namun, ketiadaan akurasi runout dan keseimbangan yang inherentnya mengarah pada evolusi sistem collet chuck yang sama populer. Namun apa yang sistem ini dapatkan dalam hal akurasi, ia kehilangan dalam keamanan alat.
Collet Chucks
Collet chuck berevolusi dari kebutuhan akan akurasi yang lebih besar dari pada pegang alat sidelock tradisional. Dalam hal ini, tanda akurasi sangat ditingkatkan. Selanjutnya, serbaguna desain adalah atribut luar biasa lainnya, mengurangi biaya tambahan dari pemegang baru seluruhnya saat diameter alat yang berbeda diperlukan. Serbaguna dan akurasi yang ditingkatkan membuat chuck ini secara dapat diandalkan salah satu metode pegang alat paling populer di industri. Namun, apa yang didapatkan collet chuck dalam hal akurasi, ia kehilangan dalam momen geser. Sifat mekanis solusi ini membuat tool pullout menjadi masalah nyata bagi mereka yang mencoba operasi milling berat dengan itu. Banyak operator mencoba menseimbangi dengan over tightening nut, tetapi sayangnya ini hanya menghasilkan kehilangan akurasi runout dan keamanan alat yang masih tidak cukup. Jadi, kemajuan lebih lanjut berlanjut.
Mill Chucks
Evolusi berikutnya dalam pegang alat datang dalam bentuk mill chucks. Ini adalah solusi mekanis yang dikembangkan 50 tahun yang lalu untuk memberikan momen geser yang lebih besar daripada collet chucks (lebih aman) dengan akurasi yang sama sehingga produsen dapat memiliki sistem seperti collet yang mampu rough milling. Mill chucks dianggap lebih baik daripada sidelock karena mereka menyediakan akurasi yang ditingkatkan dengan momen geser yang ditingkatkan untuk keamanan yang lebih baik… jika dijemput dengan benar. Peningkatan akurasi datang dari antarmuka collet, yang mengemuk tangkai pemotong secara merata 360° sementara bal bearing race menyediakan transmisi torsi yang lebih saat tightening. Selain itu mereka dapat di-sleeve down, membatasi jumlah pemegang yang berbeda yang diperlukan untuk setiap diameter alat.
Namun, mill chucks memiliki banyak komponen terpisah. Seperti yang telah disebutkan, alat dijemput menggunakan roller bearing cage, yang kemudian dijemput dengan nut luar besar untuk menekan chuck di sekitar alat. Sementara momen geser meningkat secara signifikan dibandingkan dengan collet, ukuran besar roller bearing cage memerlukan nut besar untuk menempatkan mereka, sehingga profil pemegang yang sangat bulky dan memiliki kemampuan reach yang buruk.
Juga disebutkan sebelumnya, adalah efektivitas mill chuck sangat tergantung pada operator. Penjemputan yang benar memerlukan nut dijemput sejauh mungkin dan kemudian dibuka ¼ putar. Ini karena bearing bergulir sedikit pada diri sendiri saat dijemput, menyebabkan runout. Dengan membuka, Anda melepaskan tekanan pada bearing. Tetapi banyak operator, karena kurangnya kesadaran, keterbatasan waktu atau alasan lain, cenderung over tightening nut tanpa membuka.
Kelemahan lain dari sistem ini adalah needle bearing tidak pernah berada di tempat yang sama setiap kali setelah tightening, dan sering bergulir satu sama lain. Hasilnya adalah ketidakmampuan untuk mencapai keseimbangan yang dapat diulang. Pada kecepatan rendah kerugian ketidakseimbangan tidak selalu terlihat segera, tetapi saat kecepatan ditingkatkan, akurasi runout dan umur alat akan menurun dengan cepat.
Akhirnya, mill chuck adalah solusi pegang alat yang mahal. Selain biaya awal, ada biaya pemeliharaan yang perlu dipertimbangkan, karena sebagian besar harus dipecahkan dan digosok setiap 6 bulan. Karena ini memakan waktu dan uang, operator sering melewati langkah vital ini. Sebagai hasilnya, momen geser menurun dan akurasi runout terkompromi.
Opsi Lainnya
Apa saja beberapa alternatif lain untuk pegang alat end mill atau mill chucks yang digunakan oleh operator dalam upaya untuk mencapai keamanan alat?
Shrink fit membawa metode friction fit ke tingkat yang lebih tinggi. Ini menggunakan properti ekspansi termal untuk menampung momen geser tinggi dengan akurasi dan repeatabilitas keseimbangan yang ditambahkan. Ini juga dapat digunakan dengan sistem Safe-Lock™. Sistem ini tidak hanya memiliki momen klem yang tinggi, akurasi dan keseimbangan; ini juga salah satu sistem yang paling mudah dipelajari oleh operator.
Sistem press fit menggunakan press mekanis untuk merusak sementara collet/sleeve untuk memasukkan alat tangkai bulat. Pemegang memiliki sudut sedikit yang cocok dengan collet sleeve. Hydraulic press yang bergerak melalui bore lurus di tengah menekan collet dan alat bersama-sama. Momen geser tinggi dan akurasi runout baik, tetapi tubuh pemegang tidak memiliki massa fisik yang membuatnya kurang dari ideal untuk side load berat, sehingga tidak cocok untuk roughing berat. Fleksibilitas juga kurang karena alat harus memiliki ukuran tangkai tertentu atau collet dapat retak. Dan karena sistem ini proprietary, Anda menjadi sangat bergantung pada satu produsen untuk harga, ketersediaan stok dan variasi pilihan penawaran.
Hydraulic chucks baik untuk pekerjaan vertikal lurus (boring/reaming), tetapi tidak untuk milling. Mereka menggunakan cairan di bawah tekanan untuk melepas bladder internal yang pada akhirnya melipat alat. Ini memadai untuk pemesinan berkecepatan tinggi dengan kedalaman potongan rendah dan gaya pemotong, tetapi ini tidak ideal untuk roughing berat atau skenario di mana gaya radial lebih besar atau panas dihadapi. Mengapa? Cairan dalam chuck terlalu fleksibel untuk memberikan transmisi momen geser yang cukup. Selain itu, pemesinan performa tinggi dalam beberapa kasus dapat menghasilkan suhu yang sebenarnya menyebabkan minyak internal menguap, sehingga menyebabkan kegagalan. Sama seperti mill chuck, pemeliharaan juga diperlukan dari waktu ke waktu untuk memastikan bladder internal tidak terlalu aus dan mulai bocor.
Seperti yang ditunjukkan dalam artikel ini, pencarian momen geser maksimum berlanjut selama dekade tanpa kepuasan nyata karena kebutuhan tidak didefinisikan dengan benar. Momen geser adalah jawaban untuk pertanyaan yang salah.
Sebelumnya ditampilkan di Haimer-USA.com.



