5 Teknik Gerinda Terbaik untuk Permukaan Berkualitas Luar Biasa
Meningkatkan permukaan dapat dilakukan dengan melakukan penyesuaian pada satu atau lebih poin ini: parameter operasional, pengaturan roda gerinda, ukuran grit, pengiriman coolant, dan kondisi mesin.
Produksi gerinda CNC presisi berkembang ketika bagian membutuhkan toleransi geometris yang ketat dan permukaan berkualitas. Biasanya, permukaan dalam rentang 32 microinches Ra hingga rendah hingga 4,0 microinches Ra dan lebih baik adalah angka yang perlu dicapai. Secara bandingan, operasi milling atau turning tradisional mungkin mencapai permukaan sekitar 125 microinches hingga 32 microinches Ra.
Jika tujuannya adalah untuk meningkatkan permukaan saat ini dari 20 microinch Ra ke 17 microinch Ra, maka cukup meningkatkan kecepatan roda dan/atau mengurangi feed rate sedikit mungkin cukup. Namun, jika permukaan yang lebih halus diperlukan, maka lima faktor ini harus diatasi.
1) Parameter Operasi Gerinda
Menyesuaikan parameter gerinda dapat menjadi solusi paling mudah dan paling cepat untuk meningkatkan permukaan bagian. Berikut adalah parameter kunci dan tindakan yang direkomendasikan untuk melakukannya dengan sukses.
Creep-feed/surface grinding:
- Tingkatkan kecepatan roda. Ini adalah titik awal yang baik. Namun, pastikan roda diberi rating untuk berjalan pada kecepatan baru. Kecepatan operasional maksimum (MOS) akan disebutkan di sisi roda.
- Kurangi feed rate.
- Kurangi kedalaman potong.
- Tingkatkan jumlah pass spark-out.
Outer-diameter (OD)/Internal-diameter (ID) grinding:
- Tingkatkan kecepatan roda. Seperti yang disebutkan sebelumnya, roda harus diberi rating untuk berjalan pada kecepatan baru. Kecepatan operasional maksimum akan disebutkan di sisi roda.
- Kurangi kedalaman potong per revolusi.
- Kurangi kecepatan kerja (rpm): In-feed rate mungkin perlu disesuaikan untuk mempertahankan kedalaman per revolusi.
- Tingkatkan waktu dwell/spark-out.
- Gunakan oscilasi (praktik umum dalam plunge ID grinding).
Banyak mesin gerinda saat ini memiliki pengontrol kecepatan variabel, jadi mengubah kecepatan roda dapat dilakukan dengan hanya mengedit program CNC atau menyesuaikan pengontrol kecepatan spindle. Mesin lain mungkin memerlukan penggantian manual pulley dan sabuk.
Mengurangi feed rates juga dapat dilakukan dengan mengedit program CNC atau menyesuaikan kontrol feed rate. Namun, pendekatan ini dapat meningkatkan cycle time, yang tidak selalu merupakan opsi yang baik, terutama dalam operasi produksi di mana cycle time krusial. Dalam aplikasi di mana cycle time tidak krusial, mengurangi feed rate mungkin merupakan opsi yang baik untuk meningkatkan permukaan workpiece.
Saat kecepatan roda ditingkatkan dan kedalaman potong dan feed rate dikurangi, roda dapat menjadi kusam. Ini meningkatkan kemungkinan kerusakan termal pada workpiece dan dapat meningkatkan gaya gerinda. Oleh karena itu, hati-hati harus dilakukan saat menyesuaikan parameter ini untuk tidak memperkenalkan masalah lain ke dalam proses.
2) Pengaturan Roda Gerinda
Kondisi pengaturan untuk roda gerinda konvensional dan superabrasive dapat dimanipulasi untuk membantu meningkatkan permukaan. Ini biasanya dilakukan dengan memperlambat kecepatan traverse dressing dan/atau mengurangi kedalaman-per-pass selama dressing. Mengurangi kedalaman dressing membuat tindakan dressing lebih tidak agresif dan menghasilkan permukaan roda yang lebih halus, yang biasanya meningkatkan permukaan workpiece. Mengurangi kecepatan traverse dressing mengurangi dress lead, yang adalah jarak roda berjalan dalam satu rotasi roda. Dress lead dapat diterapkan pada setiap proses dressing di mana alat dressing melintasi permukaan roda. Namun, dress lead tidak berlaku untuk operasi dressing plunge. Menyesuaikan lead adalah cara yang baik untuk meningkatkan permukaan pada proses yang ada.
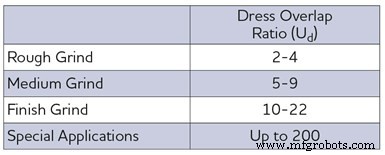
Terbaik untuk menghitung rasio overlap dressing (yang mempertimbangkan lebar dresser) saat mengembangkan proses baru atau mengubah jenis alat dressing. Rasio overlap adalah jumlah kali setiap titik pada permukaan roda gerinda akan menyentuh permukaan dresser saat dresser bergerak di seluruh roda (Tabel 1).
Rasio overlap dressing menentukan kondisi permukaan wajah roda. Ini, dalam giliran, menentukan kekasaran permukaan workpiece. Saat rasio overlap meningkat, dresser mengenai grit yang sama pada roda lebih banyak kali, menciptakan topografi halus pada permukaan roda. Ini membuat wajah roda menjadi kusam dan tertutup, menghasilkan permukaan yang lebih halus pada workpiece.
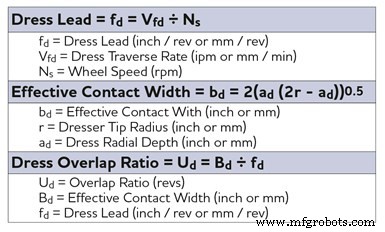
Namun, hati-hati harus dilakukan untuk memastikan wajah roda tidak terlalu tertutup setelah dressing yang sangat halus. Wajah roda yang tertutup dapat menghasilkan daya gerinda yang lebih tinggi karena permukaan roda yang kusam dan dapat menyebabkan kerusakan termal pada workpiece. Tabel 2 menunjukkan persamaan untuk menentukan lead dan rasio overlap.
3) Komposisi Roda Gerinda: Ukuran Grit
Ukuran grit roda gerinda memiliki efek langsung pada permukaan. Semakin besar ukuran grit, semakin kasar permukaan. Penting untuk memilih ukuran grit yang benar berdasarkan persyaratan permukaan workpiece. Tabel 3 menunjukkan jenis grit, ukuran, dan saran untuk berbagai persyaratan permukaan.
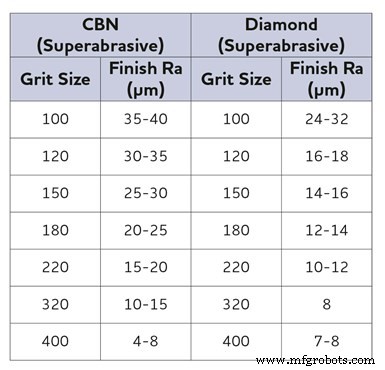
Sebelum mengubah ukuran grit, disarankan untuk mengatur roda menggunakan parameter yang kurang agresif. Mengurangi ukuran grit berarti kemungkinan feed rate perlu dikurangi dan, sebagai akibatnya, cycle time dapat meningkat. Ukuran grit yang lebih kecil tidak dapat menghapus bahan dengan laju pengelaran yang sama tinggi seperti ukuran grit yang lebih kasar. Juga, kerusakan termal mungkin diinduksi pada workpiece saat menggunakan ukuran grit yang lebih kecil.
Komposisi roda gerinda abrasif konvensional mencakup jenis dan ukuran abrasif, struktur roda (jarak butir), grade (kekerasan bonding) dan jenis bonding. Komposisi roda gerinda superabrasive mencakup jenis dan ukuran abrasif, konsentrasi abrasif, dan grade serta jenis bonding. Abrasif konvensional termasuk aluminum oxide, silicon carbide, dan abrasif ceramic; dan superabrasives termasuk diamond dan cubic boron nitride (cBN).
Sebelum memesan roda dengan ukuran grit yang lebih kecil, disarankan untuk menghubungi produsen/distributor roda gerinda untuk menemukan komposisi roda terbaik untuk aplikasi.
4) Pengiriman Coolant
Jika aplikasi coolant tidak mencukupi, chip gerinda dapat dimasukkan kembali ke zona gerinda. Chip dapat menyebabkan goresan pada workpiece, yang sering dialami dalam ID grinding. Penting untuk memastikan nozzle coolant diarahkan dengan benar ke zona gerinda dan ada aliran serta tekanan coolant yang cukup untuk mengeluarkan chip dari area. Mengarahkan seluruh zona gerinda secara akurat dapat menjadi kunci untuk mencapai permukaan yang konsisten di seluruh bagian. Dalam beberapa proses pengelaran rate tinggi, mungkin perlu menyesuaikan tekanan coolant agar cocok dengan kecepatan roda untuk menghindari pembakaran bagian. Ini juga membantu dalam mengeluarkan chip dari zona gerinda.
Chip juga dapat menempel pada roda gerinda, dalam beberapa kasus. Ini dapat terjadi dalam gerinda yang lebih agresif atau saat menggerinda logam tertentu yang cenderung menempel pada roda gerinda. Dalam aplikasi ini, nozzle scrubber mungkin perlu diimplementasikan. Nozzle scrubber biasanya merupakan perangkat tekanan tinggi (500-1.000 psi), debit rendah yang diarahkan setelah zona gerinda untuk mengeluarkan chip dari struktur roda.
Nozzle scrubber tidak mungkin menjadi jawaban untuk ID grinding, meskipun, karena ruang yang terbatas dalam lubang bagian. Flood coolant harus digunakan dalam kasus ini. Namun, untuk OD dan creepfeed/surface grinding, nozzle scrubber seringkali dapat diimplementasikan tanpa mengganggu bagian atau fixture.
Filtering coolant yang buruk juga dapat berdampak negatif pada permukaan dan/atau menyebabkan goresan pada permukaan bagian. Jika partikel tidak difilter, mereka dapat dipompa kembali ke zona gerinda bersama dengan coolant. Jika filtering diduga sebagai penyebab goresan dan permukaan buruk, filter micron yang lebih kecil mungkin perlu digunakan. Aturan umum untuk gerinda carbide, misalnya, adalah menggunakan filter yang akan menangkap partikel, setidaknya, lebih besar dari 10% dari ukuran grit roda (lihat Tabel 4).
Expand Expand
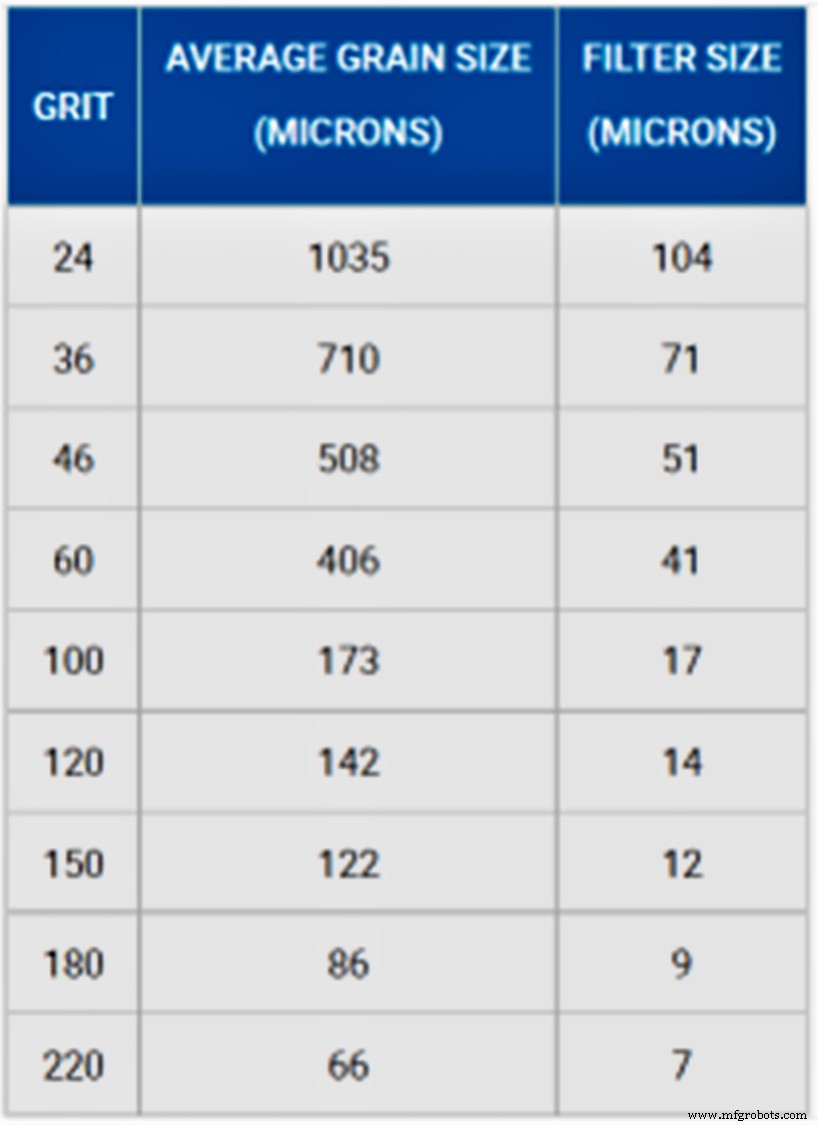
Tabel 4. Aturan umum untuk gerinda carbide adalah menggunakan filter yang akan menangkap partikel lebih besar dari 10% dari ukuran grit roda.
Tipe coolant juga dapat mempengaruhi permukaan, biasanya, karena dampak lubricity terhadap aus roda. Coolant straight oil biasanya mempromosikan aus roda yang lebih rendah dan, oleh karena itu, permukaan yang lebih konsisten.
5. KONDISI MESIN
Faktor terkait mesin gerinda dapat mempengaruhi permukaan workpiece. Ini mencakup:
Keseimbangan roda/hub: Jika rangkaian roda gerinda tidak diseimbangkan ke tingkat yang dapat diterima, dapat menghasilkan chatter dan/atau permukaan buruk. Pengeseimbangan dapat dilakukan menggunakan peralatan seperti static balancer, dynamic/manual balancer, atau auto balancer yang dipasang pada mesin. Tipe peralatan yang akan digunakan akan ditentukan oleh presisi dan permukaan workpiece yang diperlukan.
Sistem auto balancer yang dipasang langsung pada spindle gerinda adalah opsi pengeseimbangan terbaik. Sistem ini secara otomatis memindahkan bobot dalam hub untuk mengimbangi ketidakseimbangan roda/hub. Auto balancer terbatas pada mesin ukuran lebih besar seperti mesin creepfeed dan OD-jenis dan oleh karena itu tidak praktis untuk roda diameter kecil.
Metode terbaik berikutnya untuk pengeseimbangan adalah sistem dynamic/manual-type balancing, yang dapat digunakan pada semua tipe mesin. Ini menyeimbangkan rangkaian roda/hub langsung pada mesin tetapi memerlukan gerakan manual bobot pengeseimbang.
Terakhir, static balancing, yang dilakukan di luar mesin, memiliki keterbatasan dalam hal tingkat keseimbangan yang dapat dicapai. Namun, ini lebih baik daripada tidak diseimbangkan, dan dalam beberapa aplikasi, berfungsi baik.
Itu dikatakan, tidak semua roda memerlukan pengeseimbangan. Beberapa roda kecil yang memiliki massa rendah tidak memiliki bobot untuk membuat ketidakseimbangan yang bermasalah. Jadi, kecuali roda kecil ini berjalan pada kecepatan sangat tinggi atau jika mesin/sistem (quill) tidak rigid, pengeseimbangan tidak diperlukan. Juga, roda yang digunakan untuk aplikasi presisi lebih rendah atau roughing mungkin tidak memerlukan pengeseimbangan.
Kekakuan mesin: Kekakuan mesin yang buruk dapat menghasilkan kualitas workpiece yang buruk. Seiring waktu, bearing spindle dapat aus dan longgar. Bearing juga dapat rusak jika mesin mengalami tabrakan. Jika memungkinkan, bearing spindle harus diperiksa secara berkala atau terus-menerus menggunakan peralatan analisis getaran. Peralatan ini adalah alat yang besar untuk membantu memprediksi masalah mendatang pada bearing spindle yang dapat menghasilkan kualitas workpiece yang buruk. Metode fixture dan clamping yang buruk juga dapat menghasilkan getaran atau defleksi dan, pada akhirnya, permukaan yang buruk.
Sistem dressing: Dressing roda dengan benar sangat penting untuk mencapai permukaan yang baik, jadi sistem dressing harus dalam kondisi baik. Alat stasioner harus diganti jika rusak atau aus. Alat rotary seperti spindle gerinda harus diperiksa untuk getaran berlebihan, runout, dan gerakan.
Pemeliharaan mesin perkakas: Penting untuk mengikuti instruksi pemasok mesin perkakas untuk pelumas mesin terjadwal, pemantauan kualitas udara terkompresi, frekuensi penggantian filter, dan sebagainya. Hub roda dan arbor harus diperiksa untuk kerusakan, begitu juga dengan fixture, steady rests, tailstock centers, dan sebagainya. Pemeriksaan komponen mesin ini harus menjadi bagian dari rutinitas pemeliharaan preventif harian bengkel.
Selain pemeliharaan rutin, banyak perusahaan sekarang menerapkan program pemeliharaan seperti condition-based monitoring (CBM), di mana mesin dipantau oleh sensor, seperti accelerometer, pengukur suhu, pengukur tekanan, dan sebagainya. Pemeliharaan prediktif ini menggunakan data yang dikumpulkan dari sensor untuk membentuk tren, memprediksi kegagalan, dan membantu menentukan kapan komponen seperti bearing perlu diganti.
Sebelumnya Ditampilkan di Blog Norton.



