Potong Waktu Persiapan hingga 15 Menit: Strategi Terbukti untuk Bengkel CNC
Berapa lama waktu yang dibutuhkan bengkel Anda untuk menyiapkan pekerjaan tipikal di bubut CNC atau pusat pemesinan? Beberapa jam? Setengah shift atau lebih? Berikut tiga cara untuk mencapai angka ajaib bukan 15 menit, sebuah tujuan yang semua bengkel harus coba capai.
Satu menit setengah. Beberapa orang akan berpendapat bahwa itu adalah semua yang dibutuhkan untuk menyiapkan pekerjaan berulang, dan mereka akan menyarankan bahwa beberapa bengkel mencapai ini bahkan pada bagian baru.
Sayangnya, tidak cukup produsen yang menerima pesan ini.
Lakukan pencarian Google cepat untuk "mengurangi waktu penyiapan CNC" dan Anda akan melihat artikel yang berusia 20 tahun atau lebih, sebagian besar mempromosikan alat yang sama yang akan kita bahas di sini.
Dan sementara teknologi telah meningkat pesat sejak usia yang tampaknya kuno itu, dan sementara biaya untuk alat perpindahan cepat dan sistem preset offline telah turun, terlalu banyak bengkel mesin masih mengandalkan prosedur penyiapan sekolah lama mereka: menyamarkan mesin bor 6 inci dengan indikator tes, melakukan sentuhan alat secara manual dengan finder tepi yang sama yang digunakan di sekolah perdagangan, dan berdiri di depan CNC melewati program satu baris demi satu baris, satu tangan pada override laju pengiriman dan yang lain melayang di atas tombol feed hold dan E-stop.
Lakukan Pit Stop
Itu asumsi bahwa bengkel-bengkel itu masih berbisik, tentu saja. Kesenian yang menyakitkan adalah kuantitas produksi terus menurun, geometri bagian semakin kompleks, dan pemasin yang terampil semakin langka daripada saat artikel warisan itu pertama kali diterbitkan. Bengkel mesin yang belum terlibat dalam program pengurangan waktu penyiapan akan terus melihat margin mereka jatuh dan waktu penyiapan mereka mengonsumsi lebih banyak waktu mesin yang tersedia.
Jadi apa yang harus dilakukan? Steve Vice, insinyur layanan Lean PIP untuk Sandvik Coromant, di Mebane, North Carolina, memiliki beberapa saran.
"Cara terbaik untuk memulai adalah dengan membentuk tim kecil dari orang-orang di lantai produksi dan kantor depan," katanya.
"Mengagumkan apa yang bisa dilihat orang kantor yang mungkin tidak terlihat oleh orang bengkel, tetapi satu orang tidak dapat melakukannya sendiri karena Anda perlu mendapatkan persetujuan dari semua yang terlibat," katanya lebih lanjut.
"Selanjutnya, rekam video penyiapan mesin lengkap. Beberapa menentukan ini sebagai 'bagian terakhir selesai ke bagian pertama selesai,' tetapi yang lain juga menyertakan waktu inspeksi setelah penyiapan. Setelah direkam, tim harus meninjau proses dan memecah semua hal yang mereka lihat yang membuang waktu. Lakukan perubahan, rekam video penyiapan lain, dan ulangi sampai Anda telah mencapai hasil yang diinginkan."
Kembali ke Nol
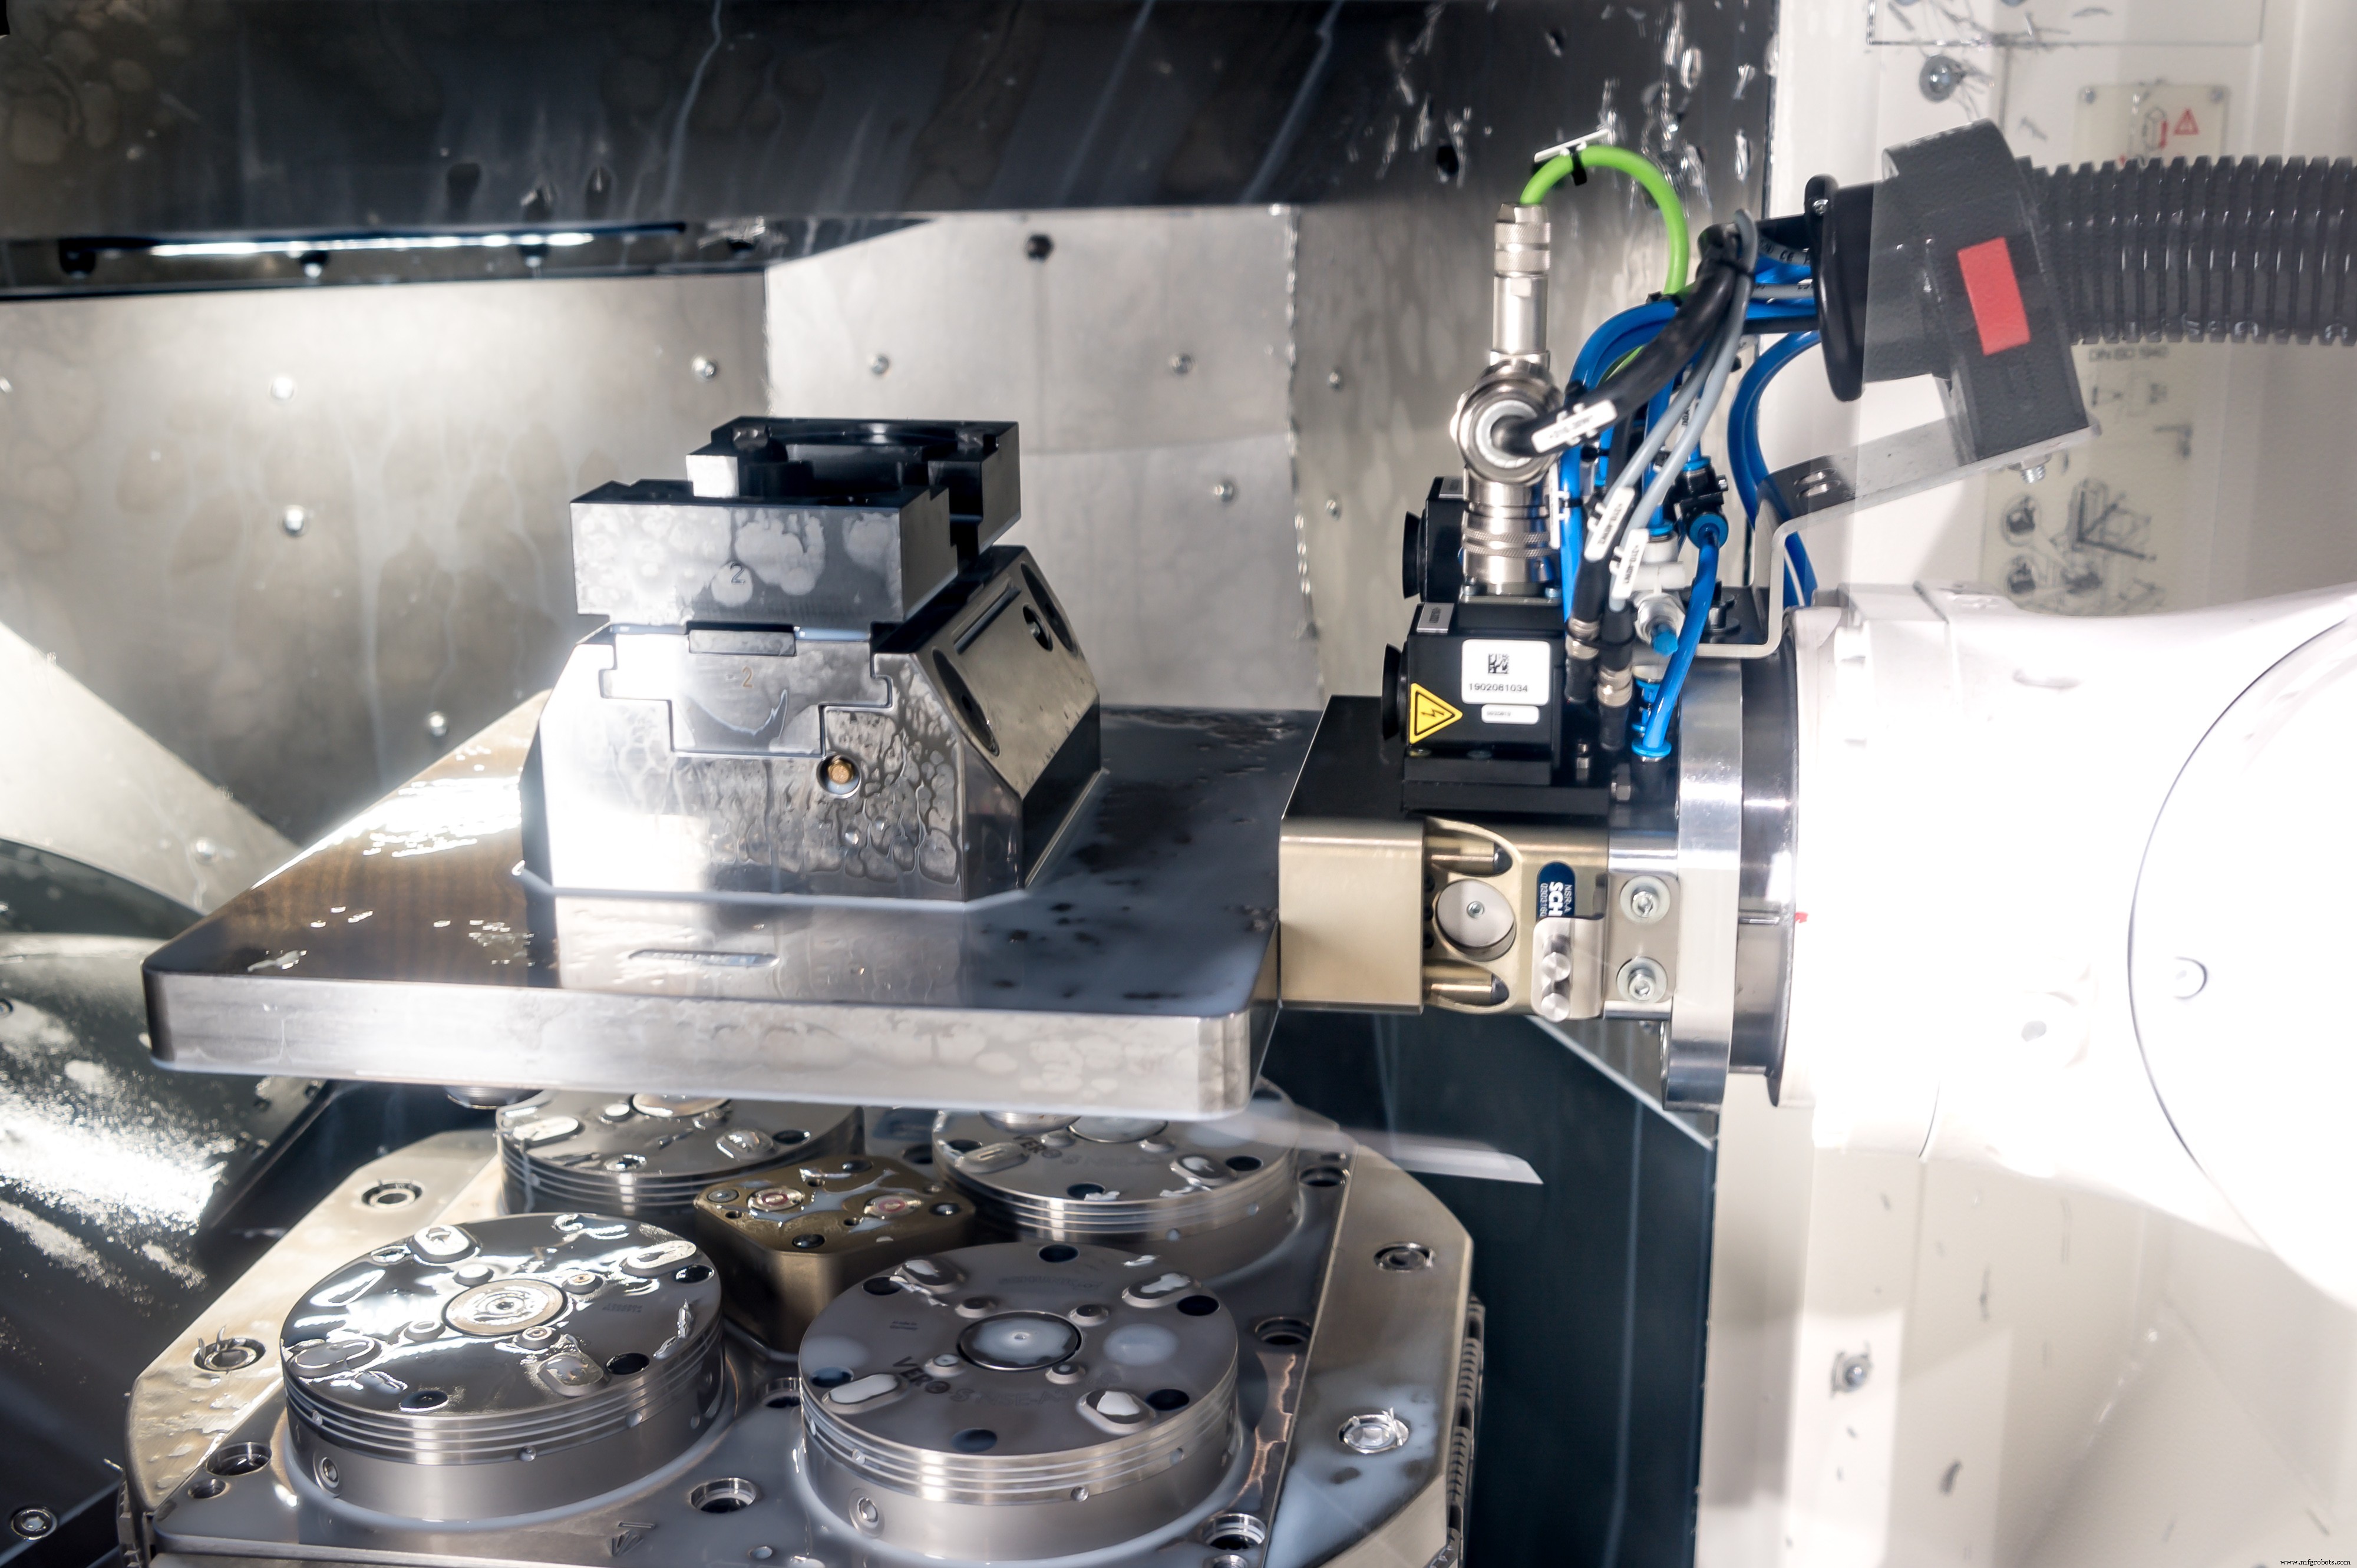
Vice menyebutkan beberapa area masalah umum, termasuk ketersediaan bahan, kesiapan mesin perkakas, organisasi alat tangan dan perkakas, dan apakah pemegang bahan kerja telah disiapkan.
Brad Evans, pemimpin tim untuk pemegang bahan kerja statis di Schunk Inc., di Morrisville, North Carolina, setuju pada poin terakhir ini tetapi menambahkan bahwa mencapai pengurangan waktu penyiapan maksimum di area ini memerlukan reboot lantai produksi, terutama untuk bengkel yang ingin menerapkan strategi otomatis, lights-out.
Reboot yang dia bicarakan adalah pemegang bahan kerja titik nol, yang dalam kasus Schunk disebut VERO-S. Dengan modul klem tetap dan penahan seperti yang digunakan dalam pemegang alat taper curam, sistem titik nol menghilangkan tram dan pemetaan tepi yang baru saja dijelaskan. Koordinat kerja ditentukan sebelumnya, dan berubah dari pelapis ke pemegang, palet, atau bagian individu sangatlah memakan waktu beberapa detik. Lebih lagi, sistem ini baik modular maupun dapat ditumpuk, mengurangi kebutuhan akan pelapis kustom sambil menjamin akurasi posisi hingga 0,005 milimeter (0,0002 inci) atau lebih baik.
Schunk telah membawa konsep ini satu langkah lebih jauh dengan membuat banyak modul VERO-S-nya siap otomatisasi.
"Kami melihat penggunaan cobot [robot kolaboratif] dan robot yang lebih banyak di luar sana sehingga kami menambahkan port untuk aktivasi pneumatik dan hidrolik, serta sensor klem dan kemampuan puhuran otomatis," kata Evans. "Kami telah menyadari sejak beberapa waktu yang lalu bahwa manufaktur akan otomatisasi, dan selain menanggapi dorongan untuk pergantian yang lebih cepat, kami ingin membantu pelanggan kami melakukan perpindahan itu."
Set It, Don’t Forget It
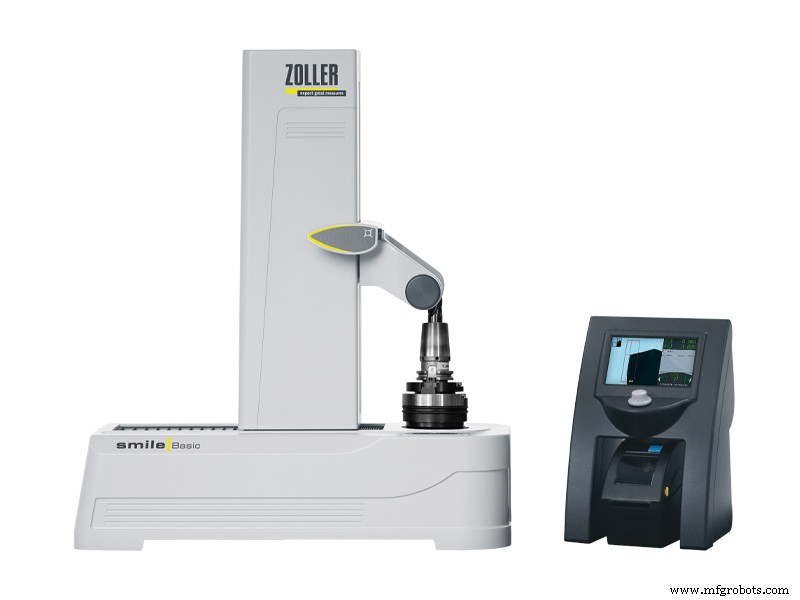
Dietmar Moll juga memiliki banyak yang ingin dikatakan tentang pengurangan waktu penyiapan. Direktur pengembangan bisnis untuk Zoller Inc. berbasis di Ann Arbor, Michigan, Moll menawarkan teka-teki berikut:
"Kapan pesawat menghasilkan uang untuk maskapai penerbangan? Ketika tidak duduk di tanah," katanya lelucon. "Sekarang bandingkan contoh itu dengan mesin perkakas. Di sini juga, bubut CNC dan pusat pemesinan hanya menghasilkan uang untuk perusahaan ketika sumbu berputar dan mesin membuat irisan, bukan ketika duduk tidak bergerak. Jadi jika Anda menggunakan mesin mahal Anda untuk menyentuh alat potong dan mencari offset kerja, Anda kehilangan uang. Ini sangat sederhana."
Ya, tetapi preset alat offline mahal, banyak bengkel berpendapat, terutama yang hanya memiliki beberapa peralatan CNC. Moll menyatakan bahwa argumen ini salah.
Zoller dan produsen preset lainnya menyediakan kalkulator ROI di situs web mereka. Masukkan tarif per jam bengkel Anda dan informasi operasional terkait dan Anda akan segera menemukan bahwa investasi tersebut sangatlah wajar. Dan bagi mereka yang berkata, "Oke, tapi kita memiliki probing di mesin kami, jadi tidak ada kebutuhan untuk preset offline," masih banyak hal yang harus dipertimbangkan.
Probing Has Its Place
Pertama-tama, probing mesin dalam proses adalah keharusan untuk pengukuran bagian dan deteksi kerusakan alat selama manufaktur tidak dihadiri atau sedikit dihadiri. Ini juga berfungsi untuk menentukan koordinat kerja, setidaknya bagi mereka yang belum menerima pesan pemegang bahan kerja titik nol yang baru saja diberikan. Tetapi bagi semua orang lain, ini hanyalah cara untuk mencegah kesalahan pada metode sentuhan manual, yang sangat sedikit untuk benar-benar mengurangi waktu penyiapan.
Ini sebabnya Zoller telah bekerjasama dengan MSC Industrial untuk menawarkan dua unit preset berbiaya rendah, Smile Basic dan Smile 420 Pilot," kata Moll. "Pertama ini sangat cocok untuk bengkel tanpa gudang alat terpusat, sementara yang terakhir akan membantu mereka dalam perjalanan menuju satu."
Meskipun saran yang sangat baik yang telah diberikan sejauh ini, ini hanyalah ujung gunung es dari pengurangan waktu penyiapan.
TOOLING UP: Assessing the Health of U.S. Manufacturing:
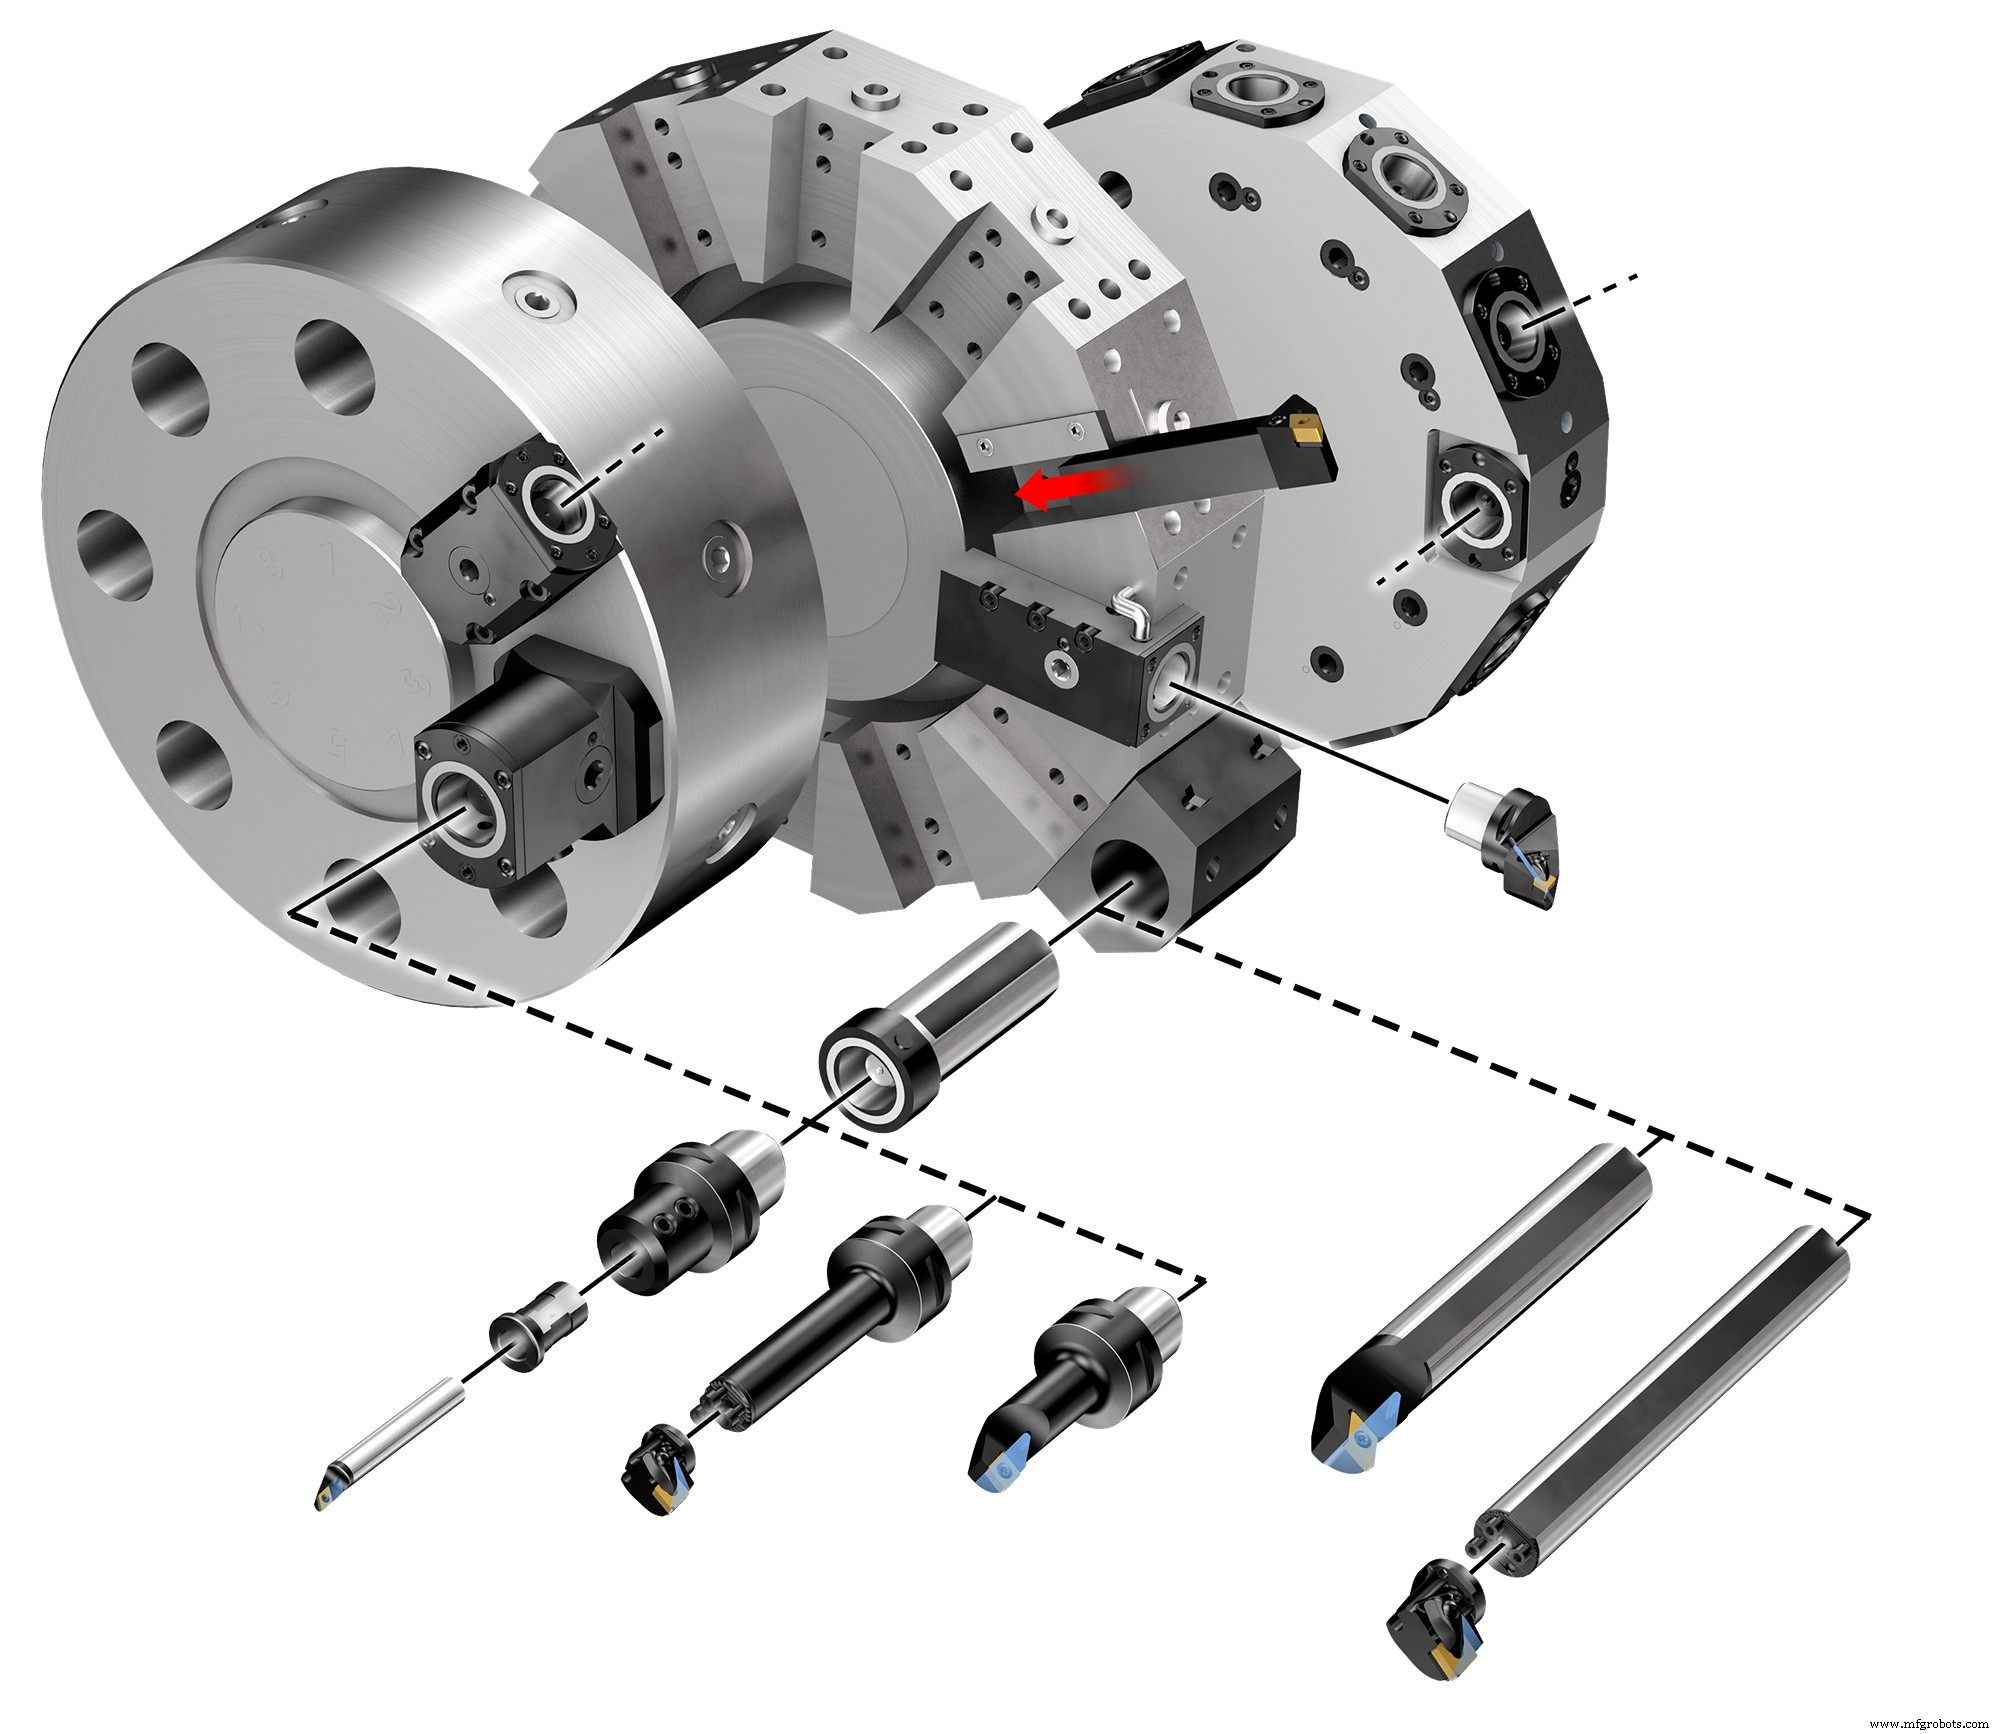
Sandvik Coromant dan lainnya menawarkan sistem pemegang alat perpindahan cepat, syarat untuk preset alat offline di bubut CNC. Ada perangkat lunak simulasi jalur perkakas, yang menghindari prove-out program yang kadang-kadang membuat jantung kempis yang dijelaskan di awal artikel ini. Ada perpustakaan alat potong yang terstandarisasi, dan CMM lantai produksi otomatis (sehingga menghilangkan botol neck ruang QC), dan gudang alat yang terorganisir dengan unit pengedaran yang didorong perangkat lunak.
Daftarnya berlanjut dan berlanjut, dan seperti yang disebutkan sebelumnya, sebagian besarnya ada selama bertahun-tahun. Jadi apa yang Anda tunggu? Mulai menghitung.
Quick Poll: Reducing Setup Times
Aktif berupaya mengurangi waktu penyiapan dapat menjaga fasilitas Anda tetap kompetitif.
Dari antara tips ini untuk mengurangi waktu penyiapan, mana yang akan Anda coba selanjutnya?



