Menguasai Manajemen Aus Alat: Tingkatkan Kualitas dan Ketahanan Pemesinan CNC
Dalam pemesinan CNC, kenyataannya adalah logam yang bertemu logam menghasilkan aus alat. Pemotongan logam, penggerindaan, pemboran, pengborongan, dan tugas lainnya semua adalah bagian dari pemesinan. Dan karena aktivitas ini semua “logam-logam,” pada suatu titik, sesuatu harus menyerah.
“Serah” ini datang dalam bentuk aus alat, di mana operasi rutin berarti alat akan kehilangan permukaan, keindahan, dan temperasi seiring waktu. Jika peralatan dan proses dipantau dan dioptimalkan, aus ini bertahap dan dapat diprediksi. Jika tidak, aus alat dapat mengakibatkan masalah kualitas bagian dan patahnya peralatan.
Definisi Aus Alat
Aus alat adalah hancuran bertahap alat mesin akibat operasi pemotongan, yang pada akhirnya mengakibatkan kegagalan alat.
Karena alat dan benda kerja dalam kontak konstan dengan geseran dan goresan yang parah, alat menjadi tersalah seiring waktu. Stres ini adalah hasil dari kontak logam-logam dan stres serta tekanan tinggi. Ini juga tunduk pada suhu yang sangat tinggi.
Kegagalan alat karena aus alat adalah hal biasa, tetapi dapat dianalisis dan diatasi dengan pemantauan alat. Aus secara umum terjadi seiring waktu dan adalah kegagalan bertahap dalam proses kumulatif yang mempengaruhi umur alat. Aus alat juga akan bervariasi tergantung pada bentuk alat, kedalaman, fluida pemotongan, dan kecepatan pemotongan. Ini mempengaruhi keindahan dan efektivitas alat dan berarti bahwa beberapa alat dapat secara halus berubah bentuk.
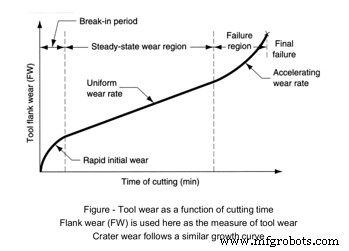 Source
Jenis-Jenis Aus Alat
Aus alat tergantung pada banyak variabel. Jenis peralatan, kekerasan baku benda kerja, jumlah operasi yang dilakukan pada bagian, gaya yang diterapkan untuk setiap tugas, dan variabel lain akan berkontribusi pada aus alat. Karena variabel ini, aus alat akan mengambil banyak bentuk, termasuk:
Abrasive Wear
Tergantung pada penggunaan akhir, logam baku dalam benda kerja yang digunakan dalam pemesinan CNC akan bervariasi dalam kekurnaan. Ketika terdapat pengotor, mereka dapat menghasilkan penumpukan pecahan tepi. Pecahan ini dapat mengasah alat, mengurangi keindahan dan efektivitasnya seiring waktu. Aderansi adalah bentuk mekanis aus yang paling sering terjadi pada kecepatan poros rendah.
Flank Wear
Flank wear terjadi sejajar dengan tepi pemotongan dan dapat mengakibatkan kegagalan tepi pemotongan. Saat benda kerja mengalami aus abra-sif dan aus adesif, suhu tinggi terbentuk dan mempengaruhi alat serta karakteristik kinerja benda kerja. Saat flank wear meningkat, kecepatan pemotongan juga harus ditingkatkan.
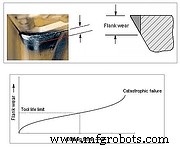 Source
Crater Wear
Saat alat memukul wajah benda kerja pada kecepatan tinggi, chip terbentuk dan merusak wajah rake alat. Aliran chip ini di seluruh wajah meninggalkan lubang, atau krater, seperti luka bakar. Pembentukan krater adalah tipe aus alat yang umum yang mungkin tidak mempengaruhi kualitas alat kecuali itu secara langsung merusak permukaan pemotongan. Crater wear secara umum terjadi dekat tepi pemotongan.
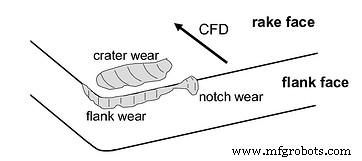 Source
Adhesion Wear
Karena geseran alat dan benda kerja menyebabkan suhu tinggi, adhesion wear dapat terjadi. Di sini, chip yang mengalir di atas wajah alat dapat melekat pada wajah alat itu sendiri, seperti efek spot-welding. Ini juga dapat mempengaruhi akurasi dimensi benda kerja itu sendiri. Adhesion wear mungkin terjadi lebih sering jika fluida salah atau jumlah fluida yang salah digunakan.
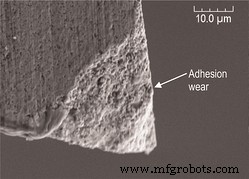 Source
Mengidentifikasi Aus Alat
Mendeteksi aus alat dapat dilakukan secara manual oleh pengamat mesin dan operator atau secara otomatis, menggunakan sistem pemantauan alat. Secara historis, aus alat hanya teridentifikasi setelah dampaknya terlihat, seperti kesadaran bahwa alat memproduksi bagian berkualitas rendah. Namun, dengan berkembangnya solusi perangkat lunak otomatis, pemangku kepentingan sekarang lebih mampu mengidentifikasi aus alat dan kegagalan alat segera terjadi, atau bahkan memprediksi dan mencegahnya terjadi sama sekali. Beberapa pendekatan untuk mendeteksi aus alat meliputi:
1. Chipping
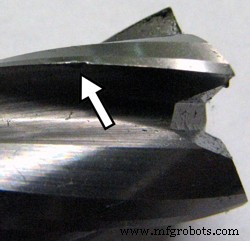
Chipping terjadi pada wajah pemotongan dan menciptakan tepi pemotongan yang kasar atau cedera. Ini mungkin berasal dari pengaturan mesin yang tidak tepat atau karena penahan alat tidak terpasang dengan benar. Ini juga dapat terjadi pada benda kerja yang lebih besar di mana chip dapat dibawa setengah rotasi sebelum terkena fluida.
 Source
2. Thermal Cracking
Pembesaran pemesinan CNC menghasilkan panas berlebih antara alat dan benda kerja. Mengelola panas ini memastikan kecepatan yang benar, pengaturan alat yang tepat untuk penahan alat, dan jumlah fluida yang benar. Jika panas yang dihasilkan terlalu tinggi atau terlalu rendah, atau jika variasi suhu berfluktuasi dengan cepat dari pemotongan ke pemotongan, ini dapat mempengaruhi karakteristik kinerja logam benda kerja. Ini dapat menyebabkan terbentuknya retak yang berjarak merata dan tegak lurus terhadap tepi pemotongan alat putar.
3. Fracture
Kadang-kadang, gaya pemotongan yang meningkat antara alat dan benda kerja dapat terlalu besar untuk diatasi. Gaya ini menyebabkan kehilangan tiba-tiba dan total alat serta kerusakan pada benda kerja dan mungkin mesin itu sendiri. Penyebab patahnya mungkin terletak pada pengaturan kedalaman pemotongan, kecepatan, atau umpan bahan. Titik panas di sepanjang benda kerja juga dapat menyebabkan patah dengan mengotorkan alat hingga gagal. Mencegah patahnya alat menghindari kekhawatiran keamanan dan menghindari peristiwa waktu henti.
4. Notching
Ketika alat menyentuh bahu benda kerja, gosokkan dua bagian dapat menciptakan reaksi kimia pada alat. Hasilnya menciptakan kedua aderansi dan abrasi dan dapat mengarah pada flank wear. Jika aus berlebihan, ini dapat mengarah pada kegagalan alat total.
5. Plastic Deformation
Plastic deformation adalah masalah termal ketika bahan dalam alat pemotongan menjadi lunak. Jika grade bahan benda kerja lebih tinggi dari alat, alat dapat berubah bentuk atau kehilangan keindahan. Kerusakan ini dapat dihindari dengan memahami kekerasan alat dalam hubungan dengan kekerasan bahan dan karakteristik kinerja inherentnya.
6. Failure
Failure terjadi ketika alat patah atau patah sepenuhnya. Mencegah patahnya alat dan bahkan kegagalan katastrofis dapat dilakukan dengan memastikan pengaturan kecepatan yang tepat, kedalaman pemotongan, dan gaya. Ini juga memerlukan penggunaan fluida yang tepat. Failure juga dapat terdeteksi ketika getaran atau kebisingan tidak normal hadir, yang menunjukkan penahan alat atau pengaturan di luar spesifikasi.
7. Built-up Edge
Berbagai logam baku untuk benda kerja mungkin memiliki karakteristik kinerja yang berbeda. Mereka mungkin lebih lunak atau lebih keras tergantung pada logam. Ketika logam lebih lunak, efek annealing dapat terjadi di mana logam lunak, setengah meleleh melekat pada alat pemotongan. Jika tepi menumpuk terlalu banyak, alat dapat gagal. Kecepatan dan fluida yang tepat dapat mengurangi atau menghilangkan masalah ini.
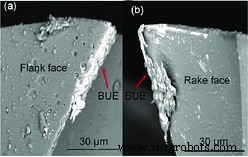 BUE (Built-up Edge) examples on faces of tool. (Source)
Tool Wear Effects
Ketika alat mulai mencapai akhir siklus hidupnya, atau ketika sebuah peristiwa telah memengaruhi mereka, aus pada alat dapat menciptakan efek aus tertentu. Efek-efek ini mempengaruhi kualitas bagian yang dihasilkan, efisiensi peralatan, atau waktu henti yang terkait dengan intervensi operator. Pentingnya memahami efek aus alat adalah bahwa mereka dapat digunakan untuk mengembangkan ambang batas dan algoritma untuk mendeteksi dan mencegah aus alat di masa depan.
Efek aus alat dapat meliputi:
Increased Cutting Force
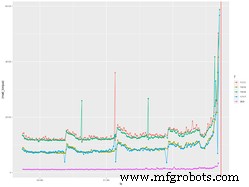
Seiring bertambahnya aus alat, gaya pemotongan yang lebih besar mungkin diperlukan untuk mengkompensasi. Akan ada peningkatan toleransi yang dapat diterima untuk baik alat maupun benda kerja. Namun jika aus signifikan, gaya mungkin melebihi toleransi yang dapat diterima dan memerlukan penggantian.
Increased Cutting Temperature
Gosokan logam-logam dari pemotongan, pemboran, dan tugas lainnya dalam mesin CNC akan selalu menciptakan suhu tinggi. Jika fluida pemotongan terlalu rendah atau bukan tipe yang benar, suhu yang lebih tinggi dapat terjadi. Suhu juga dapat naik jika kedalaman pemotongan terlalu parah atau umpan terlalu tinggi. Akhirnya, kecepatan yang lebih tinggi juga dapat berkontribusi pada panas yang lebih besar.
Decreased Accuracy of Produced Parts
Seiring terjadinya aus, akurasi bagian menurun. Akan ada toleransi yang dapat diterima untuk benda kerja apa pun. Namun satu tipe aus alat dapat meningkat hingga titik bagian keluar dari spesifikasi untuk aktivitas pemotongan tersebut, mengakibatkan kehilangan bagian. Beberapa tipe aus dapat bersamaan, menyebabkan deformasi dan oleh karena itu akurasi bagian. Ini dapat menciptakan masalah kualitas besar karena bagian akan perlu dibuang atau diperbaiki. Mengelola aus alat secara efektif dan memahami kapan kegagalan akan terjadi adalah bagian penting dari mempertahankan kualitas tinggi secara efisien.
Decreased Tool Life
Berbagai tipe aus alat, kekerasan diferensial antara peralatan dan benda kerja, dan berulang kali suhu tinggi hingga rendah dapat menyebabkan umur alat yang berkurang. Faktor-faktor ini dapat dikelola berdasarkan pengalaman dan pelatihan serta pengetahuan operator tentang benda kerja dan bahan alat. Namun mereka juga dapat dipantau oleh perangkat lunak pemantauan alat lanjutan dari MachineMetrics. Umur alat yang berkurang adalah masalah yang dapat dikontrol dengan pemantauan otomatis yang tepat yang diterapkan.
Poor Surface Finish
Semakin kritis aus alat, semakin besar dampaknya pada permukaan akhir. Alat yang rombok dapat menyebabkan permukaan pemotongan yang tidak rata atau bergerigi pada benda kerja. Dan pemboran atau pemotongan dapat menyebabkan penumpukan permukaan atau peningkatan wear land, berkontribusi pada chipping dan cratering, mempengaruhi permukaan akhir. Terutama dalam pemesinan presisi tinggi, ini dapat mengembangkan masalah kualitas parah, berarti bagian akan perlu diperbaiki atau dibuang.
Economics of Cutting Operations
Pemotongan dan pemesinan adalah teknologi produksi yang mahal. Biaya tinggi peralatan, pelatihan operator, peralatan berkualitas tinggi, dan pemilihan bahan baku benda kerja yang tepat dapat dipengaruhi oleh aus alat. Setiap pengurangan umur alat dan setiap benda kerja yang dibuang menambahkan biaya pada pengerjaan dan mengurangi margin keuntungan. Dan alat yang aus juga merupakan bahaya bagi operator dan mesin, berisiko biaya perbaikan yang lebih tinggi.
6 Methods for Reducing Tool Wear
1. Recognize Warning Signs
Alat yang aus akan menunjukkan perilaku yang dapat diamati dan dapat diprediksi dalam banyak tetapi tidak semua kasus. Peningkatan suhu gaya pemotongan dan faktor aus lainnya mungkin menciptakan tanda yang muncul sebagai getaran atau kebisingan. Mempelajari tanda-tanda ini dapat membantu operator menyesuaikan untuk mengurangi aus.
2. Recognize Types of Tool Wear
Seperti yang dibahas di atas, ada banyak jenis aus alat. Beberapa bersifat mekanis; yang lain dapat diciptakan melalui pengaturan peralatan atau kesalahan operator. Dan beberapa, seperti manajemen suhu, memerlukan keterampilan untuk menciptakan lingkungan terbaik untuk mengurangi aus. Sangat penting bagi operator untuk mengetahui jenis aus alat dan bahwa masing-masing dapat disebabkan oleh situasi yang berbeda yang terjadi sendiri atau dalam kombinasi.
3. Be Attentive to Temperature Effects
Suhu tinggi dalam proses pemesinan logam-logam tidak dapat dihindari. Namun manajemen suhu sangat penting. Jika dilakukan dengan benar, sebagian besar panas dikeluarkan dengan chip yang terbang.
4. Use Proper Coolant
Dengan begitu banyak panas yang ditransfer dari chip yang terbang, tipe dan jumlah fluida pemotongan yang tepat harus digunakan untuk menghapus chip dan membantu mengarahkan panas berlebih. Memahami bahan benda kerja dan alat dan spesifikasi, kecepatan, dan laju umpan akan menentukan tingkat aplikasi coolant selama pemotongan.
5. Consider the Material of the Workpiece
Logam memiliki karakteristik kinerja yang sangat berbeda. Logam yang telah diharden dapat menciptakan suhu lebih tinggi dan memerlukan lebih banyak gaya, sementara logam yang lebih lunak dengan titik leleh lebih rendah dapat memiliki built-up edge yang lebih tinggi. Mengetahui karakteristik kinerja baku, kualitas dan karakteristik alat, dan bahkan usia serta kemampuan mesin dapat membantu Anda memilih alat yang tepat untuk logam yang sesuai.
6. Match the Tool to the Task
Pemilihan alat sangat penting dan harus mencakup keindahan, geometri alat, lapisan, dan pertimbangan fungsi. Pemilihan ini juga memerlukan pemahaman tentang tipe peralatan dan usia serta kemampuan penahan alat, tergantung pada baku.
How to Apply These Methods with MachineMetrics Tool Monitoring
Secara tradisional, aus alat bersifat berpengalaman. Dalam operasi pemesinan, operator harus melalui pelatihan bertahun-tahun untuk belajar dengan "rasa" dan observasi kapan alat mengalami aus berlebihan. Dan banyak pengaturan dan parameter ditentukan secara eksperimental atau hanya diterima berdasarkan jadwal yang disediakan oleh OEM alat mesin. Namun, pendekatan ini sangat tidak akurat, menghasilkan bagian berkualitas rendah, umur alat yang tidak terpakai, dan waktu henti berlebihan.
Untungnya, mengurangi dan mengelola aus alat dapat diotomatisasi dengan cepat dan efisien dengan sistem MachineMetrics Tool Monitoring. Pengaturan dapat dipantau pada tingkat yang tidak mungkin dengan intervensi manusia, dan variasi dilaporkan melalui dasbor yang intuitif yang menampilkan kondisi mesin dengan akurat. MachineMetrics bahkan dapat menganalisis frekuensi sinyal di dalam mesin untuk memprediksi kegagalan alat.
Wawasan dan analisis yang ditawarkan oleh perangkat lunak dapat memberikan manfaat segera untuk mengoptimalkan proses, mengatasi masalah yang tidak terdeteksi, dan meresep solusi untuk mengurangi biaya, meningkatkan kualitas, dan meningkatkan kapasitas. Untuk mengetahui bagaimana MachineMetrics dapat memberikan solusi untuk membantu Anda mengelola dan mengontrol aus alat dan mendapatkan yang terbaik dari peralatan dan alat Anda, pesan demo hari ini.
Predicting and Preventing Tool Failures: A Case Study with BC Machining
BC Machining, produsen bagian logam terfabrikasi, memproduksi jumlah sisa yang begitu besar sehingga mereka dipaksa menjalankan mesin mereka pada kapasitas 200% hanya untuk mencapai target produksi mereka. Tanpa wawasan kapan alat aus atau akan patah, BC Machining mengakumulasi biaya signifikan dari produksi sisa dan penggantian alat yang patah.
Untuk mencegah produksi sisa dan memaksimalkan umur alat, mereka bekerjasama dengan MachineMetrics. Baca studi kasus kami untuk mempelajari bagaimana BC Machining secara virtual telah menghapus sisa dari aus alat, secara signifikan mengurangi waktu pergantian mereka, dan menghemat $72k per mesin setiap tahun. Baca studi kasus lengkap.



