Menguasai Overall Equipment Effectiveness: Panduan Praktis untuk Produsen
Overall equipment effectiveness (OEE) adalah indikator kinerja kunci yang mengungkap produktivitas keseluruhan aset. Yang terbaik? Saat aset berkinerja di bawah standar, OEE membantu Anda mengetahui mengapa. Itu karena data yang Anda gunakan untuk menghitung OEE adalah data yang sama yang akan Anda gunakan untuk menemukan sumber masalah Anda.
Ada dua cara untuk menghitung KPI manufaktur penting ini. Mari kita lihat persamaan yang lebih dasar terlebih dahulu.
Cara menghitung OEE secara sederhana
Untuk ini, hitung OEE sebagai rasio waktu produktif penuh terhadap waktu produksi yang dijadwalkan. Di sini, definisi waktu produktif penuh adalah saat Anda hanya memproduksi bagian yang baik, secepat mungkin, tanpa waktu berhenti.
Apa itu waktu berhenti? Itu adalah jumlah waktu berhenti yang dijadwalkan dan tidak dijadwalkan. Waktu berhenti yang dijadwalkan adalah untuk hal-hal seperti perubahan alat, di mana Anda menyiapkan atau menyesuaikan aset. Waktu berhenti yang tidak dijadwalkan adalah untuk kegagalan dan pemeliharaan yang tidak dijadwalkan. Jika aset offline untuk pemeliharaan yang dijadwalkan, jangan sertakan dalam waktu berhenti.
Untuk menghitung OEE, gabungkan semuanya menggunakan persamaan berikut:
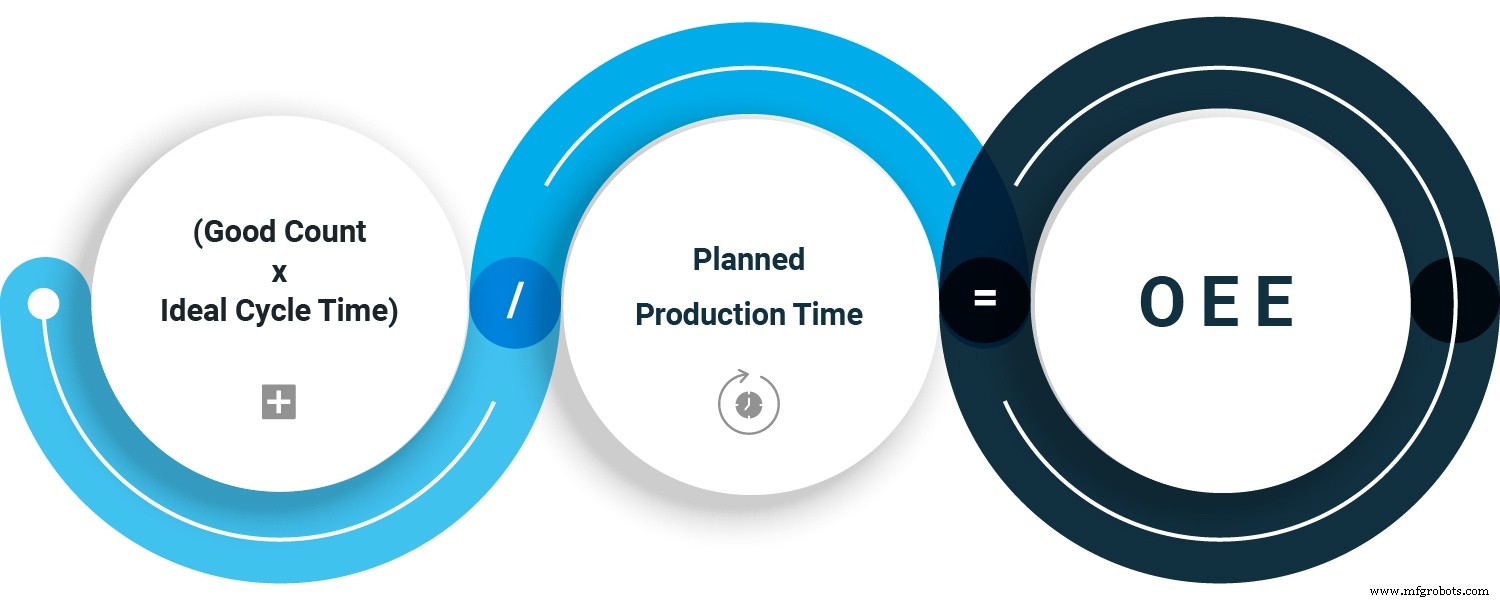
OEE cepat dan mudah
Ini adalah cara yang dapat diterima untuk menghitung OEE, dan itu memberi Anda angka yang cukup baik untuk baik bench-marking maupun base-lining, yang kita bahas sedikit lebih lanjut. Tetapi ada kelemahan pada persamaan ini, yaitu saat Anda mendapatkan OEE rendah, Anda tidak tahu mengapa. Itu adalah berita buruk. Berita baik adalah ada cara yang lebih baik untuk menghitung OEE, dan itu lebih baik tepat karena saat OEE rendah, Anda dapat mengetahui mengapa.
Cara menghitung OEE dengan lebih baik
Untuk ini, Anda perlu mengetahui tiga faktor terkait kerugian: ketersediaan, kinerja, dan kualitas. Setelah itu, matematika sederhana. OEE adalah hasil perkalian tiga faktor tersebut.
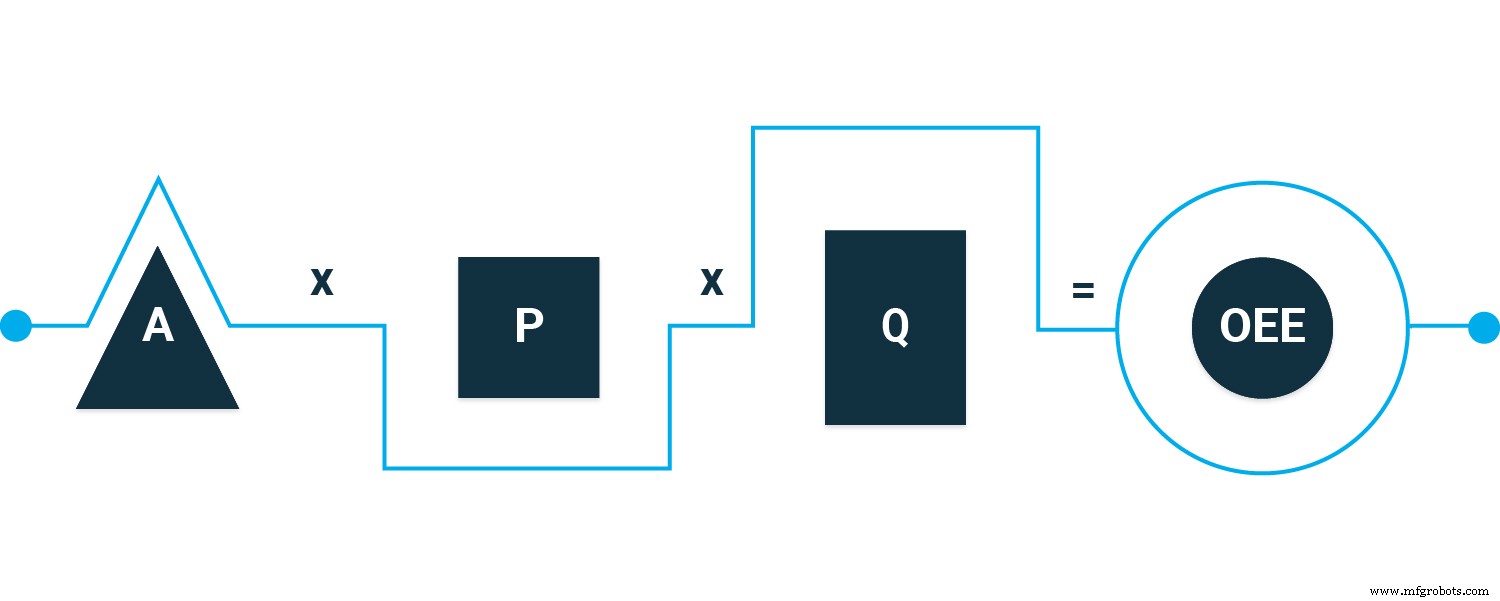
faktor kerugian dan OEE
Tetapi kita terlalu maju. Sebelum kita dapat memasukkannya ke dalam persamaan, kita perlu tahu apa faktor-faktor ini dan cara menemukannya.
Ketersediaan
Rasio waktu berjalan terhadap waktu produksi yang dijadwalkan. Ambil berapa lama Anda menjalankan aset dan bandingkan dengan berapa lama Anda berencana untuk menjalankannya.
Misalnya, aset dijadwalkan untuk berjalan delapan jam. Itu adalah waktu produksi yang dijadwalkan Anda. Pada akhir shift, ia hanya telah berjalan delapan jam setengah. Itu adalah waktu berjalan. Dari mana kita mendapatkan delapan jam setengah? Kita mengambil waktu produksi yang dijadwalkan (delapan jam) dan mengurangi waktu berhenti (dalam contoh yang dibuat sepenuhnya ini, 30 menit).
Ketersediaan = waktu berjalan / waktu produksi yang dijadwalkan
Kinerja
Rasio jumlah total terhadap laju berjalan ideal. Ambil berapa banyak widget yang dibuat aset dan bandingkan dengan jumlah maksimum widget yang bisa dibuat.
Misalnya, saat semuanya berjalan sempurna, aset Anda memproduksi 1000 widget setiap delapan jam. Tetapi saat Anda menjalankan aset itu selama delapan jam, ia hanya memproduksi 950. Mungkin bukan karena kegagalan besar. Kinerja dipengaruhi oleh siklus lambat, saat beberapa widget membutuhkan waktu lebih lama dari yang diharapkan untuk diselesaikan. Dan itu juga dipengaruhi oleh berhenti kecil, jeda yang sangat pendek sehingga tidak dihitung dalam waktu berhenti. Tetapi berhenti kecil ini menumpuk dan mempengaruhi kinerja.
Kinerja = jumlah total / laju berjalan ideal
Kualitas
Rasio bagian baik terhadap jumlah total. Ambil jumlah bagian yang lulus kontrol kualitas dan bandingkan dengan jumlah total bagian yang diproduksi. Ini sedikit lebih spesifik dari itu. Bagian baik lulus saat diperiksa pertama kali dan tidak memerlukan perbaikan tambahan. Bagian lain mungkin lulus pada akhirnya, tetapi tidak termasuk dalam hitungan bagian baik Anda.
Misalnya, dan lagi kita akan menggunakan widget klasik, dari 950 widget yang Anda produksi dalam delapan jam, 945 di antaranya baik.
Kualitas = bagian baik / jumlah total
Setelah kita memiliki tiga faktor terkait kerugian, kita dapat dengan cepat menghitung OEE. Tetapi mengapa persamaan kedua lebih baik dari yang pertama? Ini berkaitan dengan cara Anda menggunakan OEE, yang dibahas di bagian selanjutnya.
Cara memanfaatkan OEE
Overall equipment effectiveness adalah indikator efisiensi proses manufaktur. Setelah Anda menghitungnya, Anda dapat menggunakannya sebagai patokan atau dasar acuan.
OEE sebagai patokan
Saat membandingkan OEE, selalu akan ada beberapa variasi berdasarkan jenis manufaktur, tetapi inilah beberapa angka umum.
100% Sempurna. Anda memproduksi secepat mungkin, tanpa berhenti, tanpa kesalahan.
85% Kelas dunia. Untuk banyak produsen, ini adalah tujuan jangka panjang.
65% Biasa. Berita baik adalah ada banyak ruang untuk perbaikan.
40% Tidak asing. Seringkali saat perusahaan pertama kali mulai melacak OEE, inilah tempat mereka menemukan diri mereka. Lagi, berita baik adalah ada banyak ruang untuk perbaikan.
Anda juga dapat menggunakannya untuk benchmarking internal. Misalnya, Anda dapat membandingkan OEE dari dua aset yang serupa. Atau, Anda dapat melihat OEE aset dari shift yang berbeda.
OEE sebagai dasar acuan
Anda juga dapat menggunakan OEE untuk melacak aset seiring waktu. Saat Anda menyempurnakan proses Anda, OEE harus meningkat. Jika tidak, angka yang Anda gunakan untuk menghitung OEE dapat memberikan Anda petunjuk yang kuat tentang mengapa. Lagi, inilah mengapa menggunakan cara kedua untuk menghitung OEE lebih baik. Untuk mendapatkan OEE, Anda memerlukan faktor terkait kerugian Anda. Dan itulah faktor-faktor yang membantu Anda mengetahui apa yang salah.
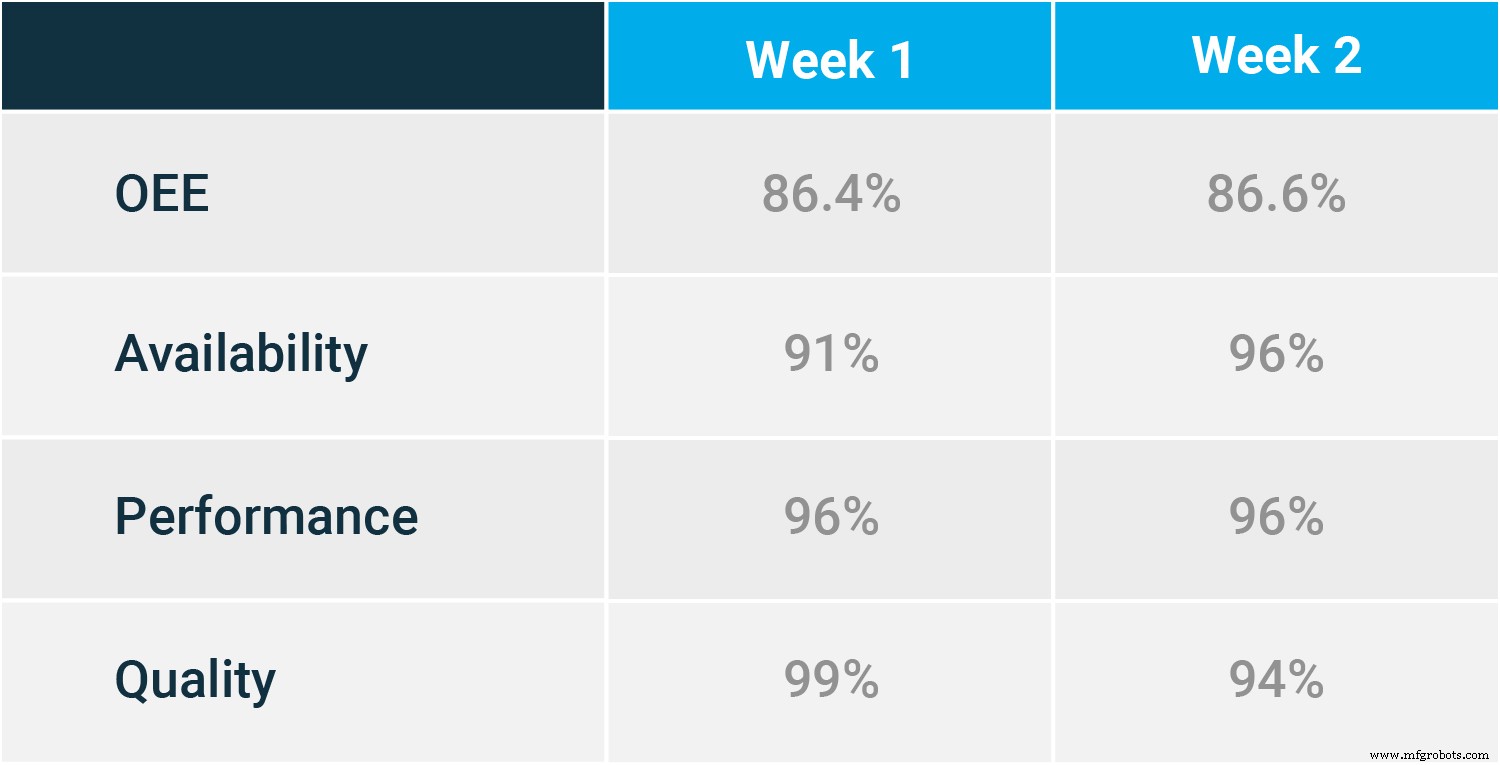
saat Anda tahu faktor kerugian, Anda dapat melihat apa yang menghalangi Anda
Jika ketersediaan menurunkan OEE, itu bisa karena aset tidak berada di jadwal preventive maintenance yang tepat. Ini gagal terlalu sering, yang berarti work order preventive maintenance Anda terlalu jarak waktu. Downtime yang lebih lama juga dapat terkait dengan kontrol inventaris. Jika teknisi harus menunggu bagian penting sebelum dapat melakukan perbaikan, Anda perlu menetapkan par level inventaris lebih tinggi untuk memastikan mereka memiliki bagian yang mereka butuhkan saat mereka membutuhkannya. Software work order memastikan work order PM Anda dijadwalkan tepat waktu dengan frekuensi yang tepat.
Jika OEE mengalami masalah kinerja, Anda mungkin melakukan jenis pemeliharaan yang salah atau jenis yang benar tetapi dengan cara yang salah. Misalnya, Anda mungkin memeriksa dan menyesabang sabut kipas pada jadwal berbasis waktu atau meter yang benar, tetapi Anda tidak menyesabangnya dengan benar. Seperti Anda sarapan pagi setiap hari pada waktu yang sama, dan itu waktu yang tepat, tujuh-tiga pagi, tetapi alih-alih kopi dan roti, Anda makan es krim. Jadwal yang benar, tugas yang salah.
Masalah kualitas juga menurunkan OEE, tetapi biasanya bukan sesuatu yang dapat diperbaiki oleh departemen pemeliharaan. Aset mungkin tidak diatur dengan benar, atau mungkin ada kesalahan operator. Masalahnya mungkin bahkan berasal dari bahan baku.
OEE hanyalah salah satu KPI penting untuk pemeliharaan. Ada banyak lagi, tetapi bukan kasus semakin banyak semakin baik. Anda perlu menemukan yang paling sesuai untuk Anda, yang membantu Anda mencapai tujuan Anda dengan memberikan informasi yang dapat Anda gunakan. Bayangkan Anda sedang dalam perjalanan jalan raya. Berguna untuk mengetahui hal-hal seperti kecepatan rata-rata dan jarak tempuh Anda. Anda juga dapat melacak jumlah putaran ban, tetapi apa gunanya? Tidak semua jenis data memiliki nilai. Untuk pengantar yang baik tentang beberapa yang paling umum untuk manufaktur, lihat Apa itu Metrik MTTR, MTBF, dan MTTF?



