Roda Penggerinda Dijelaskan: Sejarah, Bahan, dan Proses Manufaktur
Latar Belakang
Roda penggerinda adalah alat terstruktur yang terdiri dari grain abrasif yang terikat dalam matriks. Meskipun hobiis mengenalnya dari meja bengkel mereka, masyarakat luas sering tidak menyadarinya, karena roda ini terutama merupakan bahan pokok industri yang telah mendorong manufaktur selama lebih dari 150 tahun.
Dalam lingkungan produksi, roda penggerinda menawarkan cara yang presisi dan efisien untuk membentuk dan menyelesaikan logam serta substrat lainnya. Abrasif seringkali adalah satu-satunya metode untuk mencapai toleransi ketat dan finishing permukaan yang unggul. Di Amerika Serikat, roda penggerinda ada di mana-mana: mereka memotong baja dan batu bata, memacu pisau dan bor, dan menyiapkan permukaan untuk cat atau pelapisan. Perannya kritis dalam komponen presisi tinggi seperti camshaft otomotif dan rotor mesin jet, serta dalam manufaktur bearing, keramik, dan komposit.
Abrasif paling awal adalah alami, seperti batu pasir—kuarsa yang semen padu—digunakan untuk memacu kapak batu silikon. Awal abad ke-19, emery (mineral yang mengandung besi dengan korundum) digunakan untuk memotong logam. Namun, kualitas bervariasi dan tantangan impor emery mendorong pencarian abrasif yang lebih andal.
Pada tahun 1890-an, karbida silikon muncul sebagai alternatif sintetis, lebih keras dari korundum. Produsen segera menguasai korundum sintetis (oksida aluminium), menawarkan abrasif yang lebih konsisten dari mineral alami. Penelitian selanjutnya menghasilkan super-abrasif seperti berlian sintetis dan kuprida bor kubik (CBN), kedua setelah berlian dalam kekerasan. Kemajuan terbaru termasuk oksida aluminium seeded-gel, memperluas kotak alat.
Selama sejarah, perekat yang memegang grain abrasif bersama sama telah sama pentingnya dengan grain itu sendiri. Perekat awal menggunakan karet atau lempung; pada tahun 1870-an, perekat vitrified (mirip kaca) dipatenkan, dan roda modern bergantung pada perbaikan berkelanjutan dari matriks perekat.
Roda penggerinda mencakup rentang ukuran yang luas—dari kurang dari 0,25 in. (0,63 cm) hingga diameter multi-kaki—dan datang dalam bentuk seperti cakram datar, tabung, cangkok, kerucut, dan roda potong profil. Artikel ini berfokus pada roda vitrified, yang terdiri dari perekat keramik yang mengelilingi grain abrasif.
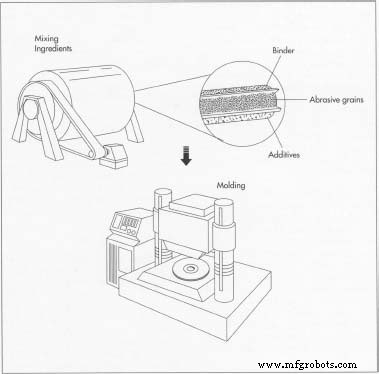
Manufaktur dimulai dengan mencampur bahan inti. Beberapa pabrik menggabungkan semua bahan dalam satu mixer, sementara yang lain menyatukan proses: pertama menggiling grain abrasif dengan perekat, kemudian menambahkan bubuk perekat dan mengaduk campuran. Blend kemudian dituang ke dalam cetakan dan dipadatkan oleh press hidrolik.
Bahan Baku
Dua komponen penting dari roda penggerinda adalah grain abrasif dan perekat. Additif dicampur untuk menyesuaikan performa roda untuk aplikasi tertentu.
Grain abrasif mendominasi tindakan pemotongan roda. Kekerasan mereka, diukur pada skala Mohs (talc = 1, gypsum = 2, korundum = 9, berlian = 10), dan friabilitas—kecenderungan untuk retak secara bersih—menentukan bagaimana roda berperilaku pada workpiece tertentu.
Desainer mempertimbangkan friabilitas dengan hati-hati. Meskipun berlian adalah bahan yang paling keras, ia bereaksi kimiawi saat memotong baja, membuatnya tidak cocok sebagai abrasif utama. Karbida silikon memiliki kelemahan yang sama. Oksida aluminium, meskipun lebih lunak, menawarkan performa yang lebih baik pada besi dan baja dan dipilih untuk pemotongan logam, sambil kurang efektif pada bahan non-logam.
Saat abrasif yang tepat dipilih, friabilitasnya tetap konsisten terhadap bahan target. Ini memungkinkan roda untuk "menajamkan diri sendiri" selama penggunaan, mempertahankan tepi tajam selama siklus penggerindaan.
Roda awal menggunakan mineral alami, tetapi roda modern hampir secara eksklusif menggunakan abrasif sintetis. Matriks perekat menahan grit di tempat dan menciptakan ruang terbuka di antara mereka. Kekerasan perekat berbeda dari kekerasan abrasif. Perekat lunak memungkinkan grain untuk retak dengan mudah, menghasilkan roda pemotongan lemah, umur pendek yang menghasilkan finishing kasar. Perekat keras membatasi retakan grain, menghasilkan roda yang awet yang menghasilkan finishing yang lebih halus tetapi membutuhkan lebih banyak gaya dan menghasilkan lebih banyak panas.
Agen perekat bervariasi: bahan organik (karet, shellac, resin) dan bahan anorganik (lempung). Perekat vitrified digunakan untuk roda presisi dengan grain medium hingga halus; perekat resin umum di roda batu bata atau pemotong baja. Secara umum, perekat vitrified dipasangkan dengan grain halus untuk pekerjaan presisi, sementara perekat resin menampung grain kasar untuk penghapusan bahan berat.
Additif juga mengontrol porositas—ruang terbuka dalam perekat yang memungkinkan chip dan pendingin untuk melewati. Porositas yang memadai mencegah loading roda dan mempertahankan efisiensi pemotongan. Secara historis, serbuk kayu, cangkang kacang yang dihancurkan, dan kokas digunakan; hari ini, additif volabel seperti naftalena-lilin menguap selama pembakaran, menciptakan struktur pori yang diinginkan.
Grinding aid tambahan, seperti senyawa sulfur atau klorin, menghambat logam mikroskopik menyatu, meningkatkan performa pemotongan logam.
Proses Manufaktur
Sebagian besar roda penggerinda diproduksi oleh cold-pressing, di mana mix dibentuk pada suhu kamar. Spesifik bervariasi menurut tipe roda dan produsen, dengan banyak langkah yang diotomatisasi untuk produksi massal.
Mencampur Bahan
- 1. Kuantitas tepat dari abrasif, perekat, dan additif diukur sesuai rumus yang ketat. Perekat, biasanya agen basah berbasis air untuk roda vitrified, melapisi grain abrasif untuk meningkatkan adhesi dan retensi bentuk sampai perekat mengeras. Beberapa produsen mencampur semua komponen dalam satu wadah; yang lain melakukan campuran bertahap.
- Blend harus bebas alir dan mendistribusikan grain secara merata untuk memastikan pemotongan seragam dan getaran minimal, terutama kritis untuk roda besar atau bentuk non-standar.
Molding
- 2. Untuk cakram anulus, mix dituang ke dalam cetakan empat bagian: pin lingkaran yang cocok dengan lubang arbor, cangkang dengan dinding 1 inci (2,5 cm) dua kali ketebalan roda yang diinginkan, dan dua plate datar dengan diameter yang cocok. Pivot lurus menyebarkan mix secara merata.
- 3. Menggunakan 100–5.000 psi selama 10–30 detik, press hidrolik memadatkan mix ke dalam bentuk akhir roda. Blok ukuran atau kontrol tekanan yang konsisten memastikan ketebalan seragam.
- 4. Setelah cetakan dilepaskan, roda duduk pada carrier tahan panas. Pembentukan akhir terjadi di sini; roda ringan dapat ditangani secara manual, yang lebih berat membutuhkan alat angkat atau pengangkutan yang hati-hati ke kiln.
Firing
- 5. Firing melelehkan perekat di sekitar abrasif dan menstabilkannya terhadap panas dan pelarut. Roda dengan perekat resin dibakar pada 300–400 °F (149–204 °C); roda vitrified dibakar pada 1.700–2.300 °F (927–1.260 °C).
Finishing
- 6. Pasca-firing, roda melalui finishing: lubang arbor di-ream atau dicetak sesuai spesifikasi, lingkaran dipusatkan, ketebalan atau paralelisme dikoreksi, dan kontur khusus ditambahkan. Roda besar mungkin diseimbangkan untuk mengurangi getaran. Setelah pelabelan, roda siap untuk dikirim.
Kontrol Kualitas
Roda penggerinda adalah barang habis pakai; standar performa bervariasi menurut aplikasi. Produsen secara sukarela mematuhi standar domestik dan internasional yang mencakup pengukuran grain, pelabelan, dan penggunaan aman.
Intensitas kontrol kualitas tergantung pada ukuran roda, biaya, dan penggunaan yang diinginkan. Roda besar (>6 in.) melalui pengujian yang ketat: tes akustik menilai kekakuan, tes kekerasan memastikan kekerasan perekat, dan tes spin mengevaluasi integritas struktural. Pemeriksaan bahan baku dan proses produksi memastikan konsistensi di seluruh batch.
Masa Depan
Tren manufaktur membentuk permintaan roda. Pencetakan berkelanjutan dalam produksi baja telah mengurangi kebutuhan untuk beberapa jenis roda, sementara tekanan produktivitas mendorong pasar menuju abrasif sintetis seperti seeded-gel oksida aluminium dan CBN. Penggunaan yang semakin luas dari keramik dan komposit juga meningkatkan permintaan untuk roda penggerinda canggih.
Namun, adopsi mineral abrasif baru dihamini oleh peralatan dan prosedur yang ada yang belum dioptimalkan untuknya. Abrasif tradisional kemungkinan akan terus melayani banyak aplikasi.
Teknologi alternatif sedang muncul: super-abrasif polikristal (berlian atau CBN) dan depo berlian-film kimia uap (CVD) menjanjikan alat pemotongan yang lebih awet, yang berpotensi mengurangi ketergantungan pada roda abrasif.



