Memastikan Keunggulan: Inspeksi & Jaminan Kualitas Cor Komprehensif
Menemukan defek cor melalui pengujian destruktif dan non-destruktif
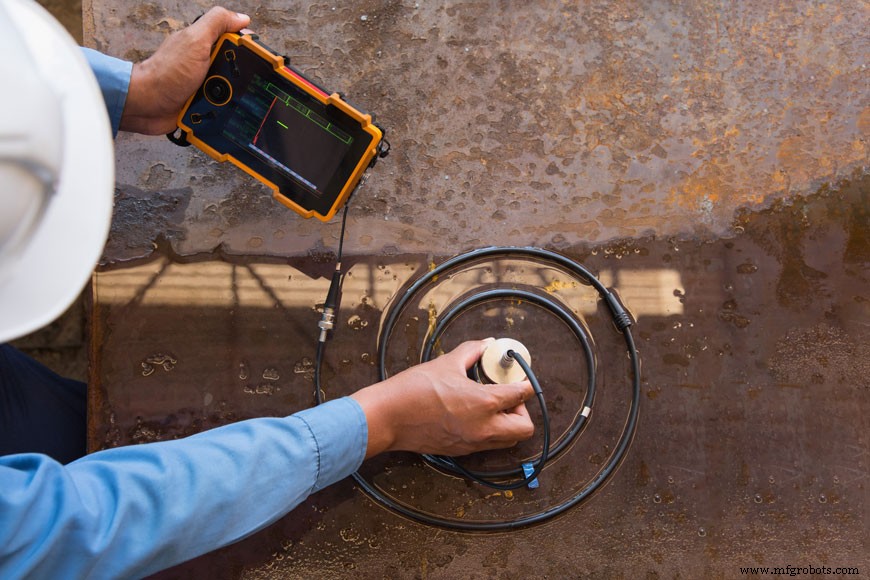
Setiap langkah dalam proses pengecoran logam, dari pembuatan pola hingga perawatan panas, dilakukan dengan hati-hati untuk menghindari masalah dengan soliditas, finishing permukaan, properti mekanis, dan dimensi akhir cor yang selesai. Namun, meskipun cor dibuat dengan tekad, harus melalui inspeksi untuk kontrol kualitas. Masalah kecil dapat muncul tidak terduga, dan banyak cor memiliki persyaratan mekanis yang dapat diundermine oleh defek tersembunyi. Inspeksi cor memungkinkan pabrik cor dan klien untuk merasa yakin bahwa mereka memiliki cor berkualitas.
Metode inspeksi cor tersedia untuk memastikan defek tersembunyi apa pun teridentifikasi selama proses manufaktur. Beberapa defek cor umum meliputi defek permukaan, defek inklusi, dan defek pendinginan.
Pengujian destruktif
Dalam setiap produksi, pabrik cor akan memilih beberapa sampel dan menyerahkan mereka kepada pengujian destruktif. Cor dipotong, dan properti logam diperiksa dengan seksama. Pemeriksa akan mencari inklusi, porosity, dan penyusutan. Meskipun menguji satu cor secara destruktif tidak menjamin apa pun tentang cor lain dalam produksi, itu memberikan gambaran tentang kualitas keseluruhan proses. Teknologi radiografis dan ultrasonik telah menurunkan pentingnya pengujian destruktif, tetapi masih digunakan untuk memeriksa kualitas dan membuat evaluasi tentang produksi.
Pengujian non-destruktif (NDT)
Pengujian non-destruktif dilakukan oleh pekerja pabrik cor, klien, dan teknisi NDT untuk memverifikasi soliditas internal dan eksternal cor tanpa merusak cor itu sendiri.
Inspeksi visual
Metode ini menggunakan mata manusia untuk mengidentifikasi defek permukaan, retakan, evolusi gas, inklusi sisa peleburan atau pasir, misrun, cold shuts, dan cacat cetakan.
Inspeksi dimensi
Jenis inspeksi cor ini dilakukan untuk memastikan bagian memenuhi persyaratan/toleransi dimensi. Ini dapat dilakukan secara manual atau dengan mesin pengukur koordinat (CMM) yang menggunakan probe untuk mendapatkan pengukuran yang sangat presisi.
Inspeksi Penetran Cair (LPI)
Menemukan retakan kecil, pori, atau ketidaksempurnaan permukaan lainnya pada semua jenis cor logam yang akan sulit dilihat dengan mata. Pemeriksa pertama membersihkan cor untuk menghapus partikel debu atau debu yang mungkin mencegah cairan penetran masuk ke retakan dalam logam.
Setelah bersih dan kering, pemeriksa merendam cor dengan larutan penetran. Jenis LPI yang berbeda menggunakan larutan yang berbeda, tetapi secara umum itu adalah minyak dengan pewarna terang dengan aksi kapiler tinggi dan viskositas rendah, berarti akan mengalir bebas ke retakan dalam cor. Pewarna ini dibiarkan selama “waktu diam” sehingga dapat mencoba masuk ke semua celah yang tidak terlihat.
Setelah waktu yang cukup berlalu untuk membiarkan cairan melakukan pekerjaannya, kelebihan dihapus dari permukaan. Ini biasanya dilakukan dengan menyeka dengan lembut menggunakan kain lembap, memastikan tidak meluapkan cor yang dapat menghapus pewarna di retakan.
Pemeriksa kemudian menerapkan developer khusus dan defek cor menjadi jelas terlihat.
Inspeksi Partikel Magnet (MPI)
MPI seperti LPI karena digunakan untuk menemukan retakan dan lubang kecil pada permukaan atau subsurface dangkal cor. Namun, proses ini hanya dapat digunakan pada cor yang terbuat dari logam ferromagnet yang dapat menciptakan medan magnet—logam seperti besi, kobalt, nikel, dan beberapa logam campurannya. Cor dimagnetkan, biasanya dengan elektromagnet, untuk memulai tes.
Medan magnet lebih kuat dalam logam daripada di udara. Di tempat terdapat diskontinuitas seperti retakan atau lubang pada permukaan atau subsurface dangkal cor, medan magnet yang diinduksi akan terganggu.
Retakan yang sangat dalam sering tidak akan membuat cukup distorti magnet pada permukaan untuk ditemukan dengan cara ini.
Untuk menemukan gangguan, cor dirombuskan dengan debu atau cairan yang mengandung partikel kecil oksida besi atau zat lain yang bereaksi dalam medan magnet. Partikel rombukan ini akan mengumpulkan di dekat tepi distorti, melingkari tempat di mana fluks magnet rendah. Oleh karena itu, menggunakan magnet dan bubuk magnet dapat digunakan untuk menunjukkan gangguan di mana ada lebih banyak udara daripada logam, di dalam retakan atau di atas lubang. Metode MPI digunakan untuk memeriksa cor dan juga digunakan di lapangan untuk menguji kelelahan logam pada pipa dan struktur yang sudah beroperasi. Itu dapat mendeteksi retakan stres yang tidak terlihat oleh mata telanjang.
Pengujian Ultrasonik (UT)
Tes ini menemukan defek dengan menggunakan energi akustik frekuensi tinggi yang ditransmisikan ke dalam cor, dalam teknologi seperti ultrasonik yang digunakan oleh teknisi medis. Gelombang suara berjalan melalui cor sampai mereka mengenai permukaan yang berseberangan atau antarmuka atau defek. Setiap hambatan memantulkan gelombang suara, yang memantul kembali dan direkam untuk dianalisis oleh analis. Pola defleksi energi dapat menunjukkan lokasi dan ukuran defek internal. Tes non-destruktif ini juga dapat digunakan untuk memeriksa ketebalan dinding, dan jumlah nodul besi ductile. Cacat yang sangat kecil dapat ditemukan dengan UT pada kedalaman yang sangat besar, memungkinkan tingkat akurasi dan kepercayaan yang besar. Teknisi berpengalaman bahkan dapat membuat perkiraan mengenai sifat logam campuran dengan melihat tanda akustik logam yang tidak diketahui.
Pengujian ultrasonik memerlukan pengetahuan dan pengalaman untuk interpretasi hasil yang akurat. Bagian harus dibersihkan dari skala longgar dan cat, dan tidak boleh terlalu tidak teratur, kecil, atau tipis. Dalam sebagian besar kasus, permukaan yang akan diperiksa dengan ultrasonik harus basah, dan seringkali air digunakan: jika permukaan akan karat, maka larutan antivirus dengan inhibitor karat dapat digunakan sebagai gantinya.
Inspeksi Radiografis (X-Ray)
Sinar X menciptakan gambar seperti di rumah sakit yang menunjukkan tulang patah. Gambar hantu yang dihasilkan melalui cor X-Ray menunjukkan titik gelap di mana terdapat cavity penyusutan, retakan kecil dan celah dari retakan panas, atau titik pinhole dari porosity. Gambar-gambar ini membantu pekerja logam berpengalaman memutuskan apakah properti mekanis cor terkompromi oleh penyusutan, inklusi, atau lubang dan apakah mereka dapat diperbaiki sebelum cor dikirim.
Selama proses inspeksi cor radiografis, cor diekspos terhadap radiasi dari tabung x-ray. Cor menyerap sebagian radiasi, dan bagian sisa radiasi mengekspos film radiografis. Bagian cor yang lebih padat akan menahan penetrasi radiasi, sehingga film diekspos lebih sedikit di area tersebut, memberikan film penampilan yang lebih terang. Bagian cor yang lebih padat memungkinkan lebih banyak penetrasi radiasi, menghasilkan eksposur film yang lebih besar. Setiap ruang dalam cor melemparkan “bayangan” pada x-ray akhir, disebabkan oleh radiasi yang melewati lebih mudah, dan x-ray menggambarkan retakan, rongga, atau inklusi sebagai area gelap pada film.
Setelah inspeksi cor selesai oleh pabrik cor, cor yang diperiksa dan diterima terkadang digunakan apa adanya. Ketidakteraturan permukaan umum atau diskontinuitas mungkin tidak penting untuk penggunaan produk yang utam. Kadang-kadang, finishing dapat mengatasi masalah yang diamati. Cor mungkin kembali ke perawatan panas, atau ke pemrosesan lebih lanjut, yang dapat mencakup pencat, minyak pencegah karat, perawatan permukaan lainnya seperti galvanisasi panas, dan pemesinan. Persiapan akhir dapat juga mencakup penapisan logam berlapis atau bubuk coating untuk keperluan kosmetik atau operasional.
Previous Post: Heat Treatment Metal Casting Process Next Post: Secondary Processing



