Defek & Diskontinuitas Cor Umum: Penyebab & Pencegahan
Mendalam ke defek permukaan, inklusi, cetakan, penuangan, dan pendinginan
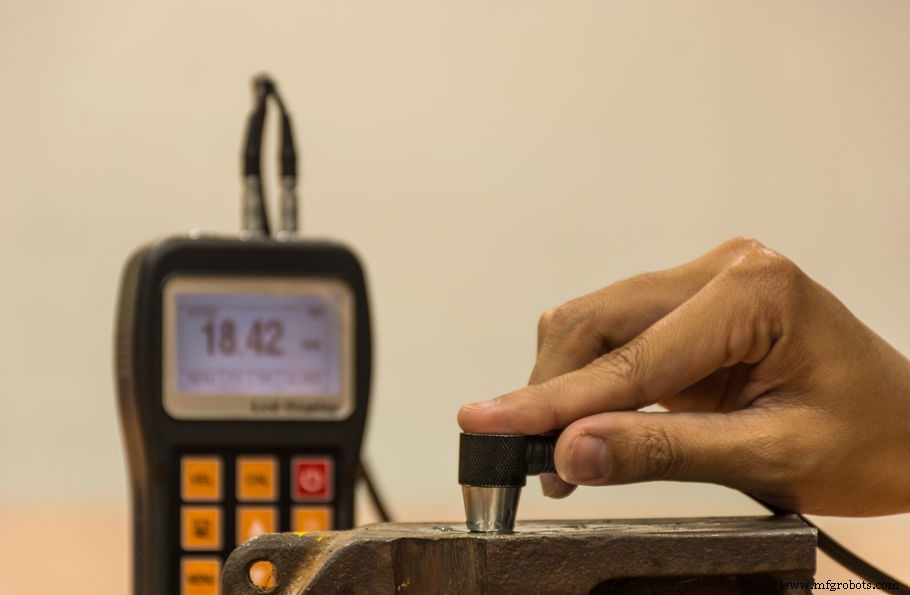
Pengecoran logam di pabrik cor adalah proses yang kompleks. Metode pengujian tersedia untuk membantu memeriksa cor untuk jaminan kualitas. Metode inspeksi ini membantu mengidentifikasi potensi defek cor. Seperti proses manufaktur lainnya, pengecoran rentan terhadap beberapa jenis defek, baik itu pengecoran pasir atau pengecoran lilin kehilangan. Defek dalam pengecoran mewakili ketidaknormalan yang tidak diinginkan dalam proses manufaktur pengecoran logam. Jenis defek yang berbeda meliputi defek permukaan, defek inklusi, defek cetakan dan penuangan, dan defek pendinginan.
Defek permukaan
Defek pengecoran permukaan terlihat oleh pemeriksa. Ini mencakup permukaan yang sangat kasar atau tidak rata; “vena” atau “ekor tikus” yang disebabkan oleh retakan cetakan pada suhu tinggi; “kulit gajah,” yang keriput karena pendinginan yang cepat; pasir hangus; dan defek stripping. Defek stripping adalah flakes logam pada permukaan disebabkan oleh gas yang terjebak dalam cetakan.
Defek inklusi
Inklusi sisa peleburan
Inklusi sisa peleburan adalah defek di mana bahan non-logam membuat kantong atau iritan seperti pita dalam cor. Sisa peleburan adalah bagian penting dari proses peleburan di tungku, diperlukan untuk cor berkualitas tinggi, karena proses kimia dalam sisa peleburan berbasis silica dan kalsium mengubah viskositas logam. Selama penuangan, pekerja pabrik cor harus menjaga sisa peleburan keluar dari cetakan itu sendiri. Sebelum penuangan, sisa peleburan sering diambil, tetapi tidak semua sisa peleburan tertangkap pada tahap ini. Sprue atau gerbang cetakan juga perlu dibentuk untuk menangkapnya. Kegagalan pada setiap langkah dalam proses ini dapat memungkinkan sisa peleburan mencemari logam. Lebih jauh, oksidasi logam dapat menjadi masalah untuk logam yang telah berada pada suhu tinggi selama waktu yang lama; sisa peleburan dapat terbentuk di dalam cetakan. Oksida bukan sisa peleburan satu-satunya: karbida, sulfida, atau nitrida juga dapat menjadi penyebab.
Inklusi pasir
Inklusi pasir sangat umum. Ini diharapkan dalam jumlah kecil pada kedalaman permukaan untuk semua pengecoran pasir. Namun, terlalu banyak inklusi pasir dapat merusak cor. Dalam defek ini, pasir dari cetakan terjebak dalam logam.
Jika ada banyak inklusi pasir di permukaan, itu mungkin menunjukkan kebutuhan akan pencucian cetakan, atau sistem cetakan yang berbeda. Dalam pasir pabrik cor yang telah dipanggang untuk stabilitas, mungkin cetakan terlalu lama di oven dan menjadi rapuh. Mungkin pilihan yang lebih baik adalah cetakan tanpa panggang atau pengecoran investasi. Defek ini juga dapat menunjukkan tidak ada cukup pengikat, atau jenis pengikat yang tidak tepat, untuk membuat cangkang yang kuat. Kemungkinan lain adalah pasir tidak dipadatkan cukup.
Defek cetakan dan penuangan
Defek penuangan kurang atau misrun
Defek pengecoran ini terjadi ketika tidak cukup logam cair yang diperkenalkan untuk mengisi cetakan. Kadang-kadang, riser terbuka digunakan untuk menilai kapan cetakan penuh: jika mereka ditempatkan dengan salah, cor mungkin terpendek. Kadang-kadang, misrun disebabkan oleh pembekuan dini selama penuangan. Dalam misrun, sebagian cor tidak lengkap, biasanya dengan tepi bundar di mana logam membeku sebelum mencapai dinding cetakan.
Defek cetakan terangkat atau inti melayang
Jenis defek ini akan menyebabkan cor memiliki dimensi yang salah. Logam cair memberikan tekanan, dan jika inti tidak stabil atau cetakan tidak diklem dengan baik, mereka dapat terangkat, merubah bentuk cor.
Defek flashing
Flashing pada gabungan umum dalam cor tetapi harus dihapus. Flashing adalah lapisan tipis yang terbentuk ketika logam cair merembes di antara gabungan tertutup pada cetakan. Jika ada ketidakstabilan dalam cetakan, flashing dapat buruk hingga merubah bentuk cor.
Defek ketidakcocokan cetakan atau pergeseran cetakan
Ini dapat terjadi jika cope dan drag, atau atas dan bawah cetakan tidak sejajar saat ditutup. Cor yang dihasilkan sering lucu, karena bagian atas dan bawah cetakan miring.
Defek ketidakstabilan pasir
Ketidakstabilan pasir, penpadatan yang tidak mencukupi, atau masalah dengan campuran pasir pabrik cor dapat menyebabkan hilangnya detail pada cor. Masalah ini dapat mempengaruhi detail halus, seperti huruf atau hiasan, atau dapat menyebabkan tepi bergelombang pada seluruh cor.
Cold lap atau cold shuts
Ini terjadi ketika suhu cetakan atau material cair terlalu rendah. Daripada mengalir dengan cepat di seluruh cetakan, sebagian aliran logam melambat dan mulai membeku. Bengkak membeku ini menjadi hambatan yang dielilingi oleh sisa logam: seperti batu di sungai, sering terjadi gangguan di sisi hilir dari hambatan. Bibir bundar yang terlihat dari cold lap menciptakan diskontinuitas permanen pada permukaan cor. Defek ini terlihat pada permukaan, dan kadang-kadang cukup kecil untuk digiling atau diisi, tetapi cold shut atau lap dapat cukup dalam untuk mengancam integritas struktural cor.
Cold shots
Cold shots disebabkan secara serupa oleh pembekuan dini sebagian logam. Mereka terlihat seperti bola besi atau tetesan kecil yang dipegang, tergantung, di dalam material di sekitarnya.
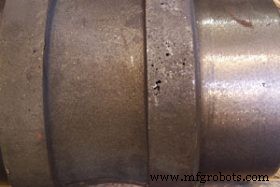
Pinholes dan blowholes atau gas porosity
Ini dapat disebabkan oleh gas dalam cetakan yang mendorong melalui logam cair, meninggalkan rongga atau gelembung saat pendinginan. Gas yang terjebak dapat disebabkan oleh kondisi cetakan, jika tidak cukup berpori untuk membiarkan gas melarikan diri. Scrap metal berkarat dan kaya hidrogen lebih mungkin menyebabkan defek pinholes karena mereka membawa lebih banyak hidrogen. Gas porosity berbeda dari shrinkage porosity, meskipun kedua-duanya meninggalkan lubang kecil dalam cor dan dapat ditemukan dalam potongan logam yang sama. Gas porosity cenderung meninggalkan pinholes bundar teratur di dekat atas cetakan.
Defek pendinginan
Shrinkage porosity
Shrinkage porosity disebabkan oleh volume logam yang tidak mencukupi dalam cetakan. Saat logam pendingin dan menyusut, lubang kecil tertinggal di seluruh cor. Lubang ini biasanya berduri, dibandingkan dengan pinholes melayang yang halus yang disebabkan oleh gas.
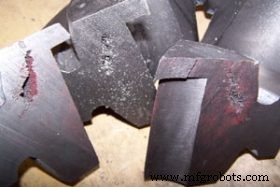
Shrinkage cavities
Ini seperti shrinkage porosity karena tidak cukup logam untuk mengisi ruang saat cor pendingin dan menyusut. Namun, defek ini cenderung menjadi masalah struktural yang lebih serius. Seringkali, cavity penyusutan ini akan terlihat seperti retakan besar dan kasar di tengah volume logam. Cor pendingin dari luar ke dalam, sehingga cavity dapat terbentuk di tempat terakhir yang pendingin. Itu bukan kasus universal: shrinkage depressions yang terlihat di luar cor dapat muncul tergantung pada infrastruktur gerbang, pelari, dan riser yang mendukung cor. Depresi ini biasanya tidak berduri atau terbuka, melainkan tempat di mana logam tampak tenggelam dibandingkan bentuk yang dimaksud. Benda yang menderita banyak penyusutan dapat diperbaiki dengan mengubah desain cor, dengan merapihkan dinding dan merata-sudut, menempatkan riser tambahan dalam pola, atau dengan mengubah tempat gerbang muncul.
Chilling defects
Defek pendinginan pengecoran dapat terjadi jika cetakan terlalu dingin, atau cor diambil terlalu cepat dari pasir. Pembekuan cepat dapat menyebabkan permukaan cor menjadi sangat rapuh, seolah-olah telah didinginkan udara. Ketika defek mekanis tetapi tidak struktural, annealing cor mungkin dapat menyelamatkannya, dengan menghilangkan kekerapuhan melalui perawatan panas.
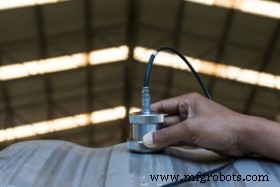
Hot tears atau cracks
Hot tears atau cracks juga dapat muncul dalam pendinginan yang terlalu cepat. Ini mirip dengan shrinkage cavities tetapi lebih seperti rongga seperti pita dalam logam yang disebabkan oleh penyusutan cepat. Cor dengan hot tears atau cracks akan berkinerja kurang baik secara mekanis.
Cooling deformation
Ini adalah defek umum dalam cor yang sangat panjang dan tipis, tetapi dapat terjadi dalam bentuk lain juga. Dalam defek ini, cor logam merubah bentuk dari bentuk yang dimaksud selama pendinginan, sehingga berada di luar toleransi yang ditentukan.
Inspeksi
Masalah toleransi dimensi atau finishing permukaan sering dapat dilihat dengan inspeksi visual dan pengukuran. Pengujian properti mekanis juga dapat dilakukan dengan sederhana. Beberapa masalah lain, seperti porosity dan shrinkage cavities, adalah internal pada cor. Metode pengujian tersedia untuk menangkap masalah internal sehingga cor tidak gagal tidak terduga di bawah beban.
Jika Anda memiliki pertanyaan atau pertanyaan terkait layanan atau proyek pengecoran, silakan hubungi staf penjualan yang berpengalaman kami.



