Pabrik Gulungan Lintas Negeri: Produksi Baja & Alat Utama
Pendahuluan: Gulungan Baja dan Peralatan Utama di Pabrik Gulungan Lintas Negeri
Sebagian besar produk baja digulung dari produk cetak dari mesin pencetakan berkelanjutan melalui serangkaian operasi gulungan dan finishing. Proses disebut gulungan sederhana, ketika dua roll dengan diameter yang sama dan sumbu terletak dalam bidang yang sama berputar ke arah berlawanan dengan kecepatan putaran yang sama, dan material yang digulung homogen dalam properti mekanisnya dan hanya diberlakukan oleh gaya dari roll.
Gulungan adalah proses pembentukan logam yang paling penting. Lebih dari 95 % logam ferrous dan non-ferrous dan legasi diproses ke dalam bentuk yang dapat digunakan melalui gulungan. Bentuk yang dapat digunakan dari logam yang digulung adalah plat, lembar, strip, foil, dan berbagai bagian seperti rel, balok, saluran, sudut, batang, kawat, dan pipa tanpa sambungan dll. Dua proses gulungan umum adalah gulungan panas dan gulungan dingin.
Fungsi utama pabrik gulungan panas adalah memanaskan ulang ingot/ billet/bloom/slab (bahan gulungan baja) mendekati titik suhu tenggelam, dan kemudian menggulungnya menjadi lebih tipis dan lebih panjang melalui beruntun stand pabrik gulungan yang didorong oleh motor listrik. Bahan gulungan baja dipanaskan hingga sekitar 1.250 derajat C dalam tungku pemanas ulang, menggunakan bahan bakar padat/cair/gas sebagai sumber energi utama. Bahan gulungan baja yang dipanaskan digulung di pabrik roughing dalam sejumlah pass di mana ukurannya dikurangi dan panjangnya ditambah sementara bentuknya dimodifikasi. Proses ini berlanjut di pabrik menengah dan finishing juga dalam sejumlah pass di setiap pabrik. Seiring berjalannya gulungan, panjang produk meningkat, ukuran material berkurang dan kecepatan meningkat setelah setiap stand dan kecepatan tertinggi di ujung.
Dalam gulungan panas, material digulung pada suhu yang lebih tinggi dari suhu rekristalisasinya. Keuntungan gulungan panas adalah dua kali lipat. Pertama, pada suhu yang ditingkatkan kekuatan material yang akan digulung berkurang. Dengan demikian gaya kompresi yang diperlukan untuk deformasi relatif lebih kecil dan oleh karena itu stand gulungan dengan kapasitas lebih kecil dapat digunakan untuk operasi gulungan. Keuntungan kedua dari gulungan material pada suhu yang lebih tinggi dari suhu rekristalisasinya adalah bahwa sejumlah besar deformasi plastis dapat diberikan tanpa membuatnya keras karena kerja. Dengan keras karena kerja, stres deformasi meningkat seiring berjalannya deformasi yang semakin banyak sehingga material menjadi keras dan rapuh. Akibatnya, material menjadi semakin sulit untuk diubah bentuk, dan di luar batas, deformasi mengarah pada berbagai kesalahan atau cacat.
Proses Gulungan
Proses gulungan, secara umum, mencakup gaya mekanis yang diterapkan ke permukaan logam melalui serangkaian roll untuk menghasilkan bentuk dan ukuran tertentu dengan mengurangi ukuran (lebar dan ketebalan). Ingot atau produk cetak berkelanjutan dari billet, bloom atau slab adalah material dasar untuk produksi berbagai bentuk manufaktur melalui gulungan panas. Banyak produk ini adalah material awal untuk operasi manufaktur selanjutnya, seperti ta, kerja lembar baja, penarikan kawat, ekstrusi, dan penggerindaan dll.
Teknologi gulungan tidak hanya adalah teori gulungan, tetapi juga terdiri dari teknologi sintesis seperti teknik perangkat keras pabrik gulungan atau roll gulungan, teknik pengukuran untuk mengamati keadaan gulungan, teknik perangkat lunak berbasis metalurgi untuk mengelaborasi material, teknik kontrol untuk mendapatkan ketebalan dan bentuk produk gulungan yang sangat presisi, dan teknik pelumasan untuk merealisasikan perpanjangan umur roll dan mengurangi beban gulungan. Teknologi gulungan terbaik tidak terwujud hanya dengan teori gulungan tetapi juga dipicu dengan kemajuan teknik-tetangga.
Torsi dan daya adalah dua komponen penting dari gulungan. Torsi adalah ukuran gaya yang diterapkan ke roll untuk menghasilkan gerakan rotasi sementara daya diterapkan ke pabrik gulungan dengan menerapkan torsi ke roll dan dengan tegangan workpiece. Di pabrik gulungan daya dihabiskan terutama dalam empat cara yaitu (i) energi yang diperlukan untuk merubah bentuk baja, (ii) energi yang diperlukan untuk mengatasi gaya geser, (iii) daya yang hilang di pinion dan sistem transmisi daya, dan (iv) kehilangan listrik di berbagai motor.
Perlu memutuskan jadwal pass (termasuk jadwal draft dan jumlah pass) untuk mendapatkan bentuk dan ketebalan yang diinginkan dari material awal tertentu. Ada dua cara untuk melakukannya. Satu adalah metode untuk memutuskan dengan mencari jadwal pass dari data masa lalu dan yang lain adalah metode untuk memutuskan dengan menghitung jadwal pass dengan teori gulungan. Dalam metode kedua, jadwal pass dihitung dekat batas kapasitas pabrik gulungan dengan menggunakan beban gulungan dan torsi, dan diputuskan untuk menyesuaikan jadwal pass yang dihitung sehingga produk gulungan mencapai bentuk dan dimensi yang diperlukan ketika digulung di pass terakhir. Metode pertama menunjukkan kekuatan untuk kondisi gulungan dalam rentang di mana telah ada pengalaman di masa lalu, tetapi tidak membantu dalam kasus ketika kelas baja dan produk dan ukuran yang sepenuhnya baru akan digulung karena kondisinya sangat berbeda dari pengalaman masa lalu.
Selama proses gulungan, deformasi permanen dicapai dengan memberatkan material dengan stres kompresi tinggi dengan mengizinkan material melewati celah di antara dua roll silinder yang berputar. Roll dapat datar atau berongga, dan dijaga pada jarak tetap satu sama lain. Roll diputar ke arah berlawanan dengan sistem penggerak listrik (motor, gearbox, spindle dan couplings). Bergantung pada arah rotasi roll, material input memasuki celah di antara roll dari satu ujung dan keluar dari ujung lain dengan penampang yang berkurang, luas celah roll dipertahankan kurang dari luas penampang material input (bahan gulungan). Untuk mendapatkan bentuk akhir yang diinginkan dari material yang digulung, secara umum perlu melewati material melalui beberapa set roll yang berputar. Selama setiap pass, bahan gulungan baja melewati berbagai set celah roll dengan luas penampang yang mengecil.
Produk panjang biasanya digulung dalam beberapa pass, jumlahnya ditentukan oleh rasio penampang material input baja awal dan penampang akhir produk yang selesai. Luas penampang berkurang dalam setiap pass gulungan dan bentuk dan ukuran material baja yang digulung secara bertahap mendekati profil yang diinginkan.
Seluruh rangkaian roll yang dipasang pada bearing dipegang dalam blok bearing (disebut chocks), yang pada gilirannya dipegang di antara celah dua bingkai cetak (disebut housing), lengkap dengan fasilitas penyesuaian celah roll dan pengaturan penggerak roll. Keseluruhan pengaturan disebut stand pabrik gulungan. Satu atau lebih jumlah stand gulungan dalam kombinasi dengan peralatan lain yang diperlukan dan terkait untuk mendapatkan produk gulungan jadi dari satu atau grup input material yang sama disebut pabrik gulungan.
Pabrik Gulungan Lintas Negeri
Dalam arti yang lebih luas, pabrik gulungan terdiri dari serangkaian stand roll beserta serangkaian peralatan yang melakukan operasi gulungan dan operasi pendukung. Material baja panas dari tungku pemanas ulang diangkut ke pabrik gulungan tempat berbagai operasi dilakukan. Operasi-operasi ini terdiri dari (i) gulungan material baja panas di pabrik, (ii) perpindahan material yang sedang digulung dari satu stand roll ke stand lain, (iii) pemutaran atau pembelokan dan pemotongan material dalam beberapa pabrik, (iv) pengangkutan produk baja setelah gulungan, (v) pendinginan material yang digulung di pendingin dalam beberapa pabrik, (vi) pemotongan, pencetakan atau stempel pada produk gulungan, dan (vii) pemotongan, pemasukan, dan pengangkutan ke stok produk jadi.
Pabrik gulungan disebut pabrik gulungan lintas negeri karena pengaturan stand roll. Dalam pabrik gulungan ini, garis tengah stand roll sejajar satu sama lain dan material yang digulung digeser tegak lurus terhadap arah gulungan. Meja transfer dan skid digunakan di pabrik-pabrik ini untuk membalikkan arah perjalanan workpiece dan mengangkutnya dari satu set stand roll ke set lain. Salah satu karakteristik pabrik lintas negeri adalah workpiece harus cukup pendek sehingga satu potong dapat meninggalkan stand mill sebelum yang lain dipindahkan ke sana.
Di pabrik lintas negeri, stand roll terletak secara terpencil. Pabrik-pabrik ini didasarkan pada konsep gulungan berkelanjutan tetapi stand ditempatkan begitu jauh sehingga potong harus meninggalkan satu set roll sebelum memasuki set berikutnya. Pabrik-pabrik ini berguna untuk gulungan bagian yang karena ukuran atau bentuk tidak dapat disesuaikan dengan gulungan loop.
Biasanya ada dua tipe stand gulungan yang sering digunakan di pabrik gulungan lintas negeri. Stand ini adalah stand 2-high, dan stand 3-high. Klasifikasi stand ini berdasarkan mode pengaturan roll di housing. Biasanya, stand 2-high terdiri dari 2 roll, diatur satu di atas yang lain. Demikian pula, pabrik 3-high memiliki 3 roll diatur satu di atas yang lain. Stand 2-high memiliki dua roll di dalamnya. Yang di atas dikenal sebagai roll atas sementara yang lain dikenal sebagai roll bawah. Di pabrik dengan stand 2-high gulungan hanya dalam satu arah. Dalam kasus gulungan ke arah berbalik, pabrik harus reversible. Dalam kasus pabrik tidak diubah balik maka stand two high tipe pulaver digunakan. Dalam hal ini material baja setelah digulung dalam satu pass dipindahkan ke sisi pakan biasanya di atas roll untuk gulungan lebih lanjut dalam pass berikutnya.
Di stand roll 3-high ada tiga roll yang terdiri dari roll atas, roll tengah, dan roll bawah. Material baja diumpan dalam satu arah melalui dua roll dan kemudian dibalik melalui pasangan lain. Roll tengah umum dalam setiap pakan. Stand roll 3-high digunakan untuk membalikkan arah batang baja yang digulung tanpa membalikkan arah rotasi motor dan drive gear. Satu celah (antara roll bawah dan roll tengah) membawa batang dalam satu arah sementara celah lainnya (antara roll atas dan roll tengah) membawa batang dalam arah lain. Untuk memindahkan batang dari elevasi celah bawah ke celah atas dapat digunakan meja miring. Metode lain untuk memindahkan batang juga digunakan, seperti, meja lift yang menggerakkan seluruh meja ke atas dan ke bawah.
Di stand roll 2-high salah satu roll (atas atau bawah) atau kedua roll diputar. Dalam kasus stand roll 3-high satu atau dua roll diputar sementara roll yang lain berputar oleh geser. Dalam kasus dua roll diputar dalam stand 3-high, biasanya roll atas dan roll bawah diputar, sementara roll tengah diputar oleh geser.
Di pabrik gulungan tipe lintas negeri, stand roll diatur sedemikian rupa sehingga workpiece tidak pernah lebih dari satu stand roll pada saat yang sama. Karena stand roll terletak berdampingan, workpiece dipindahkan secara lateral ke gigitan roll dari berbagai stand. Di banyak pabrik lintas negeri, gulungan workpiece terjadi di kedua arah. Di pabrik-pabrik ini karena arah gulungan berubah setelah setiap pass, ini memiliki efek positif pada kualitas produk yang digulung.
Pada setiap pass, ada pengurangan penampang dan peningkatan panjang yang sesuai. Ini berarti harus ada fasilitas yang tersedia untuk mengambil potong baja terpanjang di setiap stand dan secara alami ini berlaku untuk kedua sisi pabrik.
Ada batasan pada pengurangan maksimum yang dapat dicapai di pabrik lintas negeri menggunakan satu drive, terutama ketika dirancang sehingga ada lebih dari satu potong material baja yang digulung di pabrik gulungan pada satu waktu. Oleh karena itu, ukuran material baja masuk biasanya cukup kecil. Lebih lanjut di pabrik-pabrik ini, stand 2-high dapat diatur sedemikian rupa sehingga roll atas dari stand pertama sesuai tinggi dengan roll bawah dari stand kedua dan seterusnya memungkinkan potong untuk diproses maju mundur secara bergantian sepanjang baris stand. Jika ada kombinasi stand 2-high dan 3-high dalam rangkaian lintas negeri yang sama, roll tengah dari stand 3-high sesuai dengan roll drive dari stand 2-high yang terkait.
Suatu pengaturan alternatif adalah untuk stand lintas negeri didahului oleh satu stand roughing di mana hanya pass ganjil (misalnya 3 sampai 5) diambil dan kemudian baja dapat dilewatkan ke stand lintas negeri. Tata letak ini juga dapat digunakan untuk gulungan input material dengan penampang lebih tinggi.
Di pabrik gulungan lintas negeri, seperti di pabrik gulungan panas lainnya, gulungan dilakukan di atas suhu rekristalisasi material baja. Selama gulungan di pabrik-pabrik ini, biji, yang merubah bentuk selama proses gulungan, rekristalisasi, mempertahankan mikrostruktur ekuaksial dan mencegah material baja dari keras karena kerja. Dalam tipe gulungan ini, produk baja gulungan panas memiliki sedikit arah dalam properti mekanis dan stres residu yang diinduksi deformasi.
Tata letak pabrik tipe lintas negeri digunakan untuk pabrik gulungan dengan kapasitas rendah. Tata letak ini umumnya diadopsi karena ruang yang tersedia untuk pabrik terbatas. Tata letak pabrik tipe lintas negeri membatasi panjang maksimum produk baja yang dapat digulung dari pabrik.
Pabrik lintas negeri biasanya adalah pabrik gulungan panas yang digunakan untuk menggulung produk baja yang dibentuk seperti bundar, tulang beton, persegi, datar, atau bagian dll. Produk baja yang dibentuk biasanya dikenal dengan nama umum yang disebut 'produk panjang'. Mesin pemotong, mesin pemotongan, dan alat digunakan di pabrik gulungan. Sebagian besar pabrik gulungan adalah tipe open train, 2-high atau 3-high. Pengkoppalan mekanis antara motor pabrik dan stand gulungan adalah tipe v-belt dan pulley atau tipe gear pengurangan kecepatan. Sistem memiliki pengaturan flywheel untuk melindungi dari fluktuasi beban.
Peralatan Utama
Berikut adalah peralatan utama di pabrik gulungan lintas negeri.
Tungku pemanas ulang
Tungku pemanas ulang adalah konsumen energi termal utama. Karakteristik operasional tungku memainkan peran vital dalam proses pabrik gulungan keseluruhan. Tungku pemanas ulang dilengkapi dengan peralatan pembakaran, seperti pembakar dan sistem pemulihan panas buang. Peralatan terkait lainnya termasuk sistem pengisian dan pengeluaran, seperti pusher dan extractor dll. Tungku pemanas ulang typikal memiliki zona pra-pemanasan, pemanasan, dan tenggelam untuk secara bertahap meningkatkan dan mempertahankan profil suhu yang diinginkan dari bahan gulungan untuk proses gulungan.
Tungku pemanas ulang dapat diklasifikasikan dalam beberapa cara. Klasifikasi berdasarkan (i) metode pemanasan di mana tungku pemanas ulang dapat berjenis pembakaran atau listrik dengan tungku pembakaran dapat dibakar batu bara, minyak atau gas, (ii) mekanisme pemulihan panas di mana tungku pemanas ulang dapat diklasifikasikan sebagai regeneratif atau recuperatif dengan tungku pemanas ulang tipe recuperatif lebih banyak digunakan, dan (iii) metode pengisian di mana tungku pemanas ulang dapat berjenis batch atau kontinu. Di tungku pemanas ulang tipe batch, material yang dimuat tetap dalam posisi tetap di hearth sampai dipanaskan ke suhu gulungan. Di tungku pemanas ulang tipe kontinu, material yang dimuat bergerak melalui tungku dan dipanaskan ke suhu gulungan saat ia melangkah di dalamnya.
Tungku pemanas ulang kontinu dapat diklasifikasikan lebih lanjut berdasarkan gerakan stok baja di zona pemanasan. Tipe kontinu yang paling populer termasuk pusher, rotary hearth, walking beam, walking hearth, atau roller hearth type. Sebagian besar pabrik gulungan dilengkapi dengan tungku pemanas ulang tipe kontinu.
Di tungku pemanas ulang kontinu, material yang akan digulung diperkenalkan di satu ujung (ujung pakan atau ujung pengisian), yang bergerak melalui tungku dan dikeluarkan di ujung lain (ujung pengeluaran).
Ada gradien suhu di sepanjang tungku. Secara umum, material dan gas pembakaran bergerak berlawanan satu sama lain. Berdasarkan gradien suhu, tungku kontinu dibagi menjadi tiga zona yaitu (i) zona pra-pemanasan, (ii) zona pemanasan, dan (iii) zona tenggelam (Gambar 1).
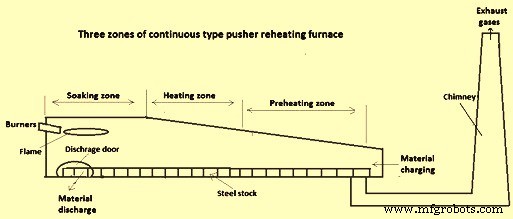
Gambar 1 Tungku pemanas ulang kontinu tipe pusher tiga zona
Tungku pemanas ulang kontinu diklasifikasikan lebih lanjut berdasarkan (i) jumlah zona pemanasan (satu hingga lima, atas atau atas–bawah), (ii) metode gerakan material (pusher, walking beam, walking hearth, rotary hearth, atau roller hearth), (ii) berdasarkan pemulihan panas, tungku pemanas ulang dapat berjenis regeneratif atau recuperatif.
Tungku pemanas ulang tipe pusher lebih banyak digunakan di pabrik gulungan tipe lintas negeri. Di pusher tungku ini, stok baja dingin didorong ke depan dengan bantuan pusher di sisi pengisian. Tungku ini dirancang untuk memanaskan billet/pencil ingot atau bagian kecil dari bloom. Hearth tungku pusher biasanya pendek panjangnya dan miring ke bawah secara longitudinal menuju ujung pengeluaran untuk memungkinkan perjalanan mudah stok baja melalui tungku. Namun, saat ini, tungku pusher bahkan lebih panjang dengan hearth hingga 30 m (meter) panjang. Stok baja dipindahkan ke depan dengan mendorong potong terakhir yang dimuat dengan pusher di ujung pengisian. Dengan setiap dorongan stok baja dingin terhadap garis material yang kontinu, potong yang dipanaskan dikeluarkan di ujung pengeluaran melalui pintu ujung ke atas meja roller yang memberi makan pabrik gulungan, atau didorong melalui pintu sisi ke meja roller pabrik gulungan dengan cara manual, atau mekanis, atau ditarik melalui pintu ujung oleh extractor mekanis.
Untuk meningkatkan throughput tungku, zona pembakaran tambahan diperkenalkan dengan mengubah profil tungku dari single zone menjadi multi-zone dan menempatkan pembakar di lebih dari satu lokasi, misalnya front-fired, side-fired, bottom atau top-fired furnaces.
Tungku pemanas ulang dengan dua zona pembakaran memberikan hasil yang lebih baik untuk gradien suhu daripada tungku satu zona pembakaran. Ini terdiri dari dua zona pembakaran, yaitu soaking dan heating. Di tungku pemanas ulang ini, pembakar diatur front firing di zona soaking dan top dan side firing di zona heating. Jika material berat perlu dipanaskan di tungku pemanas ulang, maka 3, 4, atau 5 zona pembakaran dapat digunakan untuk meningkatkan tingkat suhu total dan produktivitas. Untuk memenuhi persyaratan seperti itu, dua atau tiga zona pemanasan adalah norma di tungku, dengan pembakar dipasang di setiap di antaranya. Desain khusus ini memungkinkan untuk memiliki suhu yang lebih tinggi di akhir zona pra-pemanasan, yang memendahkan panjang zona dan meningkatkan panjang total zona suhu tinggi. Akibatnya, pemanasan stok baja di dalam tungku lebih intens.
Keuntungan tungku tipe pusher adalah (i) produksi tinggi per unit investasi modal, (ii) efisiensi luas hearth yang tinggi dan produksi spesifik yang lebih tinggi per unit ruang yang digunakan, (iii) kemudahan pengisian dan pengeluaran, (iv) kenaikan bertahap suhu memungkinkan pengisian semua grade material dingin, dan (v) kontrol lebih banyak atas laju pemanasan pada semua tingkat suhu. Kerugian yang terkait dengan tungku tipe pusher adalah (i) membatasi penampang beban karena permukaan kontak harus persegi untuk menghindari tumpukan di dalam tungku, (ii) tidak ada fleksibilitas untuk memanaskan secara efisien jumlah kecil atau ketebalan rendah stok gulungan, (iii) sedikit sulit untuk memelihara skid dingin air dan juga membatasi ketebalan stok gulungan hingga maksimum 300 mm hingga 350 mm ketika skid dingin air digunakan.
Peralatan Pabrik Gulungan
Pabrik gulungan lintas negeri terdiri dari sejumlah peralatan yang bersama-sama berkontribusi untuk melaksanakan proses gulungan dengan mudah dan efisien. Beberapa peralatan esensial untuk mengonstitusi operasi gulungan sementara banyak lagi adalah peralatan tambahan yang digunakan untuk meningkatkan produktivitas dan efisiensi pabrik. Peralatan utama yang digunakan di pabrik gulungan ini dijelaskan di bawah ini.
Mill housings– Mill housings adalah salah satu struktur paling penting dari pabrik gulungan karena mereka memegang rangkaian pabrik dalam posisi. Housings adalah elemen di pabrik gulungan yang memegang rangkaian chock, mekanisme penyesuaian dan lainnya, dan mempertahankan posisi yang tepat. Dengan demikian konstruksi dan dimensinya harus mempertimbangkan ukuran elemen yang terkait. Gaya yang bekerja pada roll selama gulungan sepenuhnya ditransfer ke mereka melalui nut dari mekanisme penyesuaian. Housing stand gulungan memerlukan kekakuan yang tinggi, kekuatan yang cukup untuk menahan beban, desain yang sederhana dan biaya produksi minimum. Housing cetak satu bagian dengan bentuk sederhana (bagian persegi panjang) digunakan untuk pabrik roughing. Ini disebut ‘closed type’ housing. Di beberapa pabrik terkadang housing memiliki atas yang dapat dilepas untuk pengeluaran roll yang mudah, terutama di pabrik linear. Housing seperti ini disebut ‘open type’ housings (beam atas yang dihubungkan dengan baut ke pilar). Jenis housing ini digunakan di mana pergantian roll sering dilakukan.
Mill bearings – Beban pada roll ditransfer ke bearing dan rangkaian mereka (chocks). Mill bearings dapat diklasifikasikan menjadi tiga tipe.
Tipe pertama adalah slider bearing. Slider bearing dapat diklasifikasikan lebih lanjut menjadi dua kategori. Slider bearing dengan bush logam memiliki koefisien geser yang tinggi dan umur yang relatif rendah. Mereka digunakan ketika suhu dan tekanan tinggi mencegah penggunaan bearing lainnya. Bush bearing non-logam memiliki semua keuntungan slider bearing. Selain itu, mereka berbiaya rendah dan memberikan bearing yang baik untuk roll ketika kecepatan dapat bervariasi secara signifikan atau bahkan dapat berbalik. Selain itu, koefisien geser juga sangat rendah. Ini adalah bearing yang paling banyak digunakan di pabrik lintas negeri kapasitas rendah.
Tipe kedua bearing adalah hydrodynamic bearings. Hydrodynamic bearings sepenuhnya melingkari leher roll dan permukaan bearing dipisahkan oleh lapisan cair. Mereka memiliki koefisien geser yang rendah pada kecepatan tinggi. Juga mereka memiliki umur yang sangat panjang, dan persyaratan ruang yang rendah. Ini telah mengarah pada aplikasi luasnya sebagai pengganti anti-friction bearing di banyak stand non-reversing. Namun, penggunaan mereka terbatas pada aplikasi di mana kecepatan relatif tinggi dan hampir konstan. Jenis bearing ini digunakan di mana beban sangat tinggi karena pengurangan tinggi seperti flat mills, wire rod mills.
Tipe ketiga bearing adalah anti-friction bearings. Bearing ini mencakup semua jenis bearing dengan kontak rolling. Namun, hanya taper roller bearings yang digunakan di pabrik gulungan dalam multiple row series. Keuntungan utama anti-friction bearings adalah geser rendah dan kemampuan mereka untuk bekerja pada kecepatan rendah.
Rolls – Rolls biasanya adalah konsumsi utama dan sangat mahal di pabrik gulungan. Mereka adalah bagian paling vital dari pabrik gulungan. Deformasi workpiece logam secara langsung dicapai oleh rolls. Stres gulungan pertama kali diterapkan pada rolls dan kemudian ditransfer ke bagian lain dari pabrik. Oleh karena itu, rolls harus lebih keras dan lebih tahan terhadap deformasi daripada logam yang sedang diproses.
Produk yang dibentuk digulung di antara roll berongga. Grooves di potong oleh mesin roll turning. Pada roll yang bersesuaian, grooves ini membentuk pass melalui mana material baja dilewatkan untuk mendapatkan penampang yang diinginkan. Sebelum mendapatkan bentuk akhir, material baja yang digulung melewati banyak pass. Roll passes diklasifikasikan sebagai (i) roughing pass, atau break down pass, (ii) leader pass, dan (iii) finishing pass. Roughing passes dimaksudkan untuk mengurangi luas penampang. Leader passes secara bertahap membawa penampang dekat bentuk akhir sementara finishing pass memberikan material baja penampang akhir atau yang diperlukan.
Karena rolls digunakan untuk menggulung baja di pabrik gulungan, oleh karena itu performa mereka bergantung pada banyak faktor yang meliputi material yang digunakan dan beban yang ditanggung selama pelayanan. Desain roll dipengaruhi oleh keterbatasan yang diterapkan oleh beban gulungan, kekuatan roll, dan torsi yang tersedia untuk gulungan. Material rolls harus mampu menahan beban yang secara plastis merubah bentuk bahan gulungan tanpa dirinya sendiri secara plastis merubah bentuk.
Deformasi workpiece logam secara langsung dicapai oleh rolls. Stres gulungan pertama kali diterapkan pada rolls dan kemudian ditransfer ke bagian lain dari pabrik. Akibatnya, rolls harus lebih keras dan lebih tahan terhadap deformasi daripada logam yang sedang diproses. Apakah roll besi atau roll baja akan digunakan di stand roll tertentu tergantung pada tugas spesifik yang harus dilakukan. Properti penting yang harus dipertimbangkan untuk seleksi rolls meliputi ketawahan, resistensi terhadap retakan termal, beban kejut, atau daya tahan aus. Seleksi roll tertentu tergantung pada isu seperti kebutuhan produksi, biaya awal, dan kualitas spesifik yang diperlukan dll. Kolaborasi erat dengan pabrikan roll diinginkan untuk memastikan bahwa persyaratan ini terpenuhi se far as possible. Rolls dapat diklasifikasikan ke dalam empat kategori berikut.
Steel rolls – Steel rolls memiliki komposisi karbon dalam rentang 0,2 % hingga 0,3 %. Steel rolls dapat berupa cast steel rolls atau forged steel rolls. Rolls dapat berupa sand cast atau chilled mould cast. Di beberapa cast steel rolls untuk aplikasi kritis, tubuh roll di-cast dingin sementara bagian lain di-cast pasir. Beberapa steel rolls memiliki kandungan legasi yang tinggi.
Iron rolls – Iron rolls memiliki kandungan karbon dalam rentang 2,5 % hingga 3,5 %. Iron rolls dapat berupa grey iron rolls dan alloy iron rolls. Berbagai tipe iron rolls yang umum digunakan meliputi (i) clear chill rolls, (ii) indefinite chill rolls, (iii) spheroidal graphite iron rolls, dan (iv) double poured rolls.
Tungsten carbide rolls – Roll ini diproduksi dengan menekan dan sintering serbuk karbida. Mereka biasanya dibuat dalam bentuk cincin dengan diameter yang relatif kecil yang dapat digunakan bersama dengan steel arbors. Roll ini biasanya digunakan di stand finishing dari wire rod mill.
Composite rolls – Jenis roll ini terdiri dari arbor dan cincin atau anggota tipe sleeve yang di-shrink-fit di atas arbor. Roll ini memiliki keuntungan bahwa jika cincin atau sleeve telah aus, arbor dapat dipasang ulang dengan anggota luar baru.
Drives – Pabrik gulungan didorong oleh drive listrik dan garam transmisi yang sesuai diperlukan di antara mereka dan roll. Drive terdiri dari (i) motor listrik dengan kapasitas yang cukup, (ii) belt drive, (iii) fly wheel, (iv) set gear, (v) pinion stand dan (vi) couplings. Di beberapa pabrik sebuah shaft menghubungkan motor ke gear box yang dihubungkan oleh couplings di kedua ujung. Gear box menyediakan pengurangan kecepatan dari kecepatan motor ke kecepatan roll. Daya kemudian ditransfer ke pinion box di mana didistribusikan ke sejumlah shaft, tergantung pada jumlah roll yang akan di drive. Biasanya AC (alternating current) motors digunakan di pabrik lintas negeri karena kontrol kecepatan bukan masalah penting untuk pabrik-pabrik ini.
Flywheel – Flywheel adalah perangkat mekanis dengan momen inersia yang signifikan yang digunakan sebagai perangkat penyimpanan untuk energi rotasi. Flywheel menahan perubahan pada kecepatan putarannya, yang membantu menstabilkan rotasi shaft. Flywheel bertindak sebagai reservoir dengan menyimpan energi selama periode ketika pasokan energi lebih besar dari kebutuhan dan melepaskannya selama periode ketika kebutuhan energi lebih besar dari pasokan. Flywheel memberikan cara yang efektif untuk meratakan fluktuasi kecepatan. Energi kinetik yang tersimpan bergantung pada momen inersia massa dan kecepatan rotasi.
Lead spindle – Lead spindle digunakan untuk menghubungkan prime mover dengan pinions dan dapat berjenis universal, baik short-coupled atau long dengan carrier bearings, tergantung pada posisi motor dalam tata letak. Jika short-coupled, standard flexible couplings dapat digunakan. Lead spindle dilekatkan pada pinion bawah dari pabrik 2-high, dan pada pinion tengah dari pabrik gulungan 3-high.
Mill pinions – Pinions adalah gear yang berfungsi untuk membagi daya yang ditransmisikan oleh drive di antara 2 atau 3 roll, memutar roll yang berdekatan ke arah berlawanan. Menurut praktik sebelumnya, pinions memiliki spur teeth atau divided face dan staggered spur type teeth tetapi praktik saat ini adalah menggunakan double helical teeth. Helical gears memberikan drive yang lebih halus, karena beberapa bagian dari teeth dalam kontak sepanjang waktu, membuat transmisi daya kontinu.
Spindles – Spindles digunakan untuk menghubungkan pinions dengan roll pabrik gulungan jika bukan tipe direct driven. Dalam kasus direct drive, spindle dihubungkan langsung ke motor. Spindles terbuat dari cast atau forged steel dan dipasang di setiap ujung dengan wobblers yang mirip dengan yang ada pada roll atau dengan universal couplings, tergantung pada tipe pabrik gulungan.
Reduction gear boxes/reducers – Reduction gear boxes ‘reducers’ digunakan di pabrik-pabrik di mana kecepatan motor lebih tinggi dari yang diperlukan untuk roll. Bergantung pada pengurangan kecepatan yang diperlukan, reducers dapat digunakan dengan 1, 2 atau 3 stages.
Guides – Guides membantu stok baja untuk memasuki dan keluar dari roll. Mereka disebut entry atau delivery guides sesuai dengan lokasi mereka dan biasanya diikat ke rest atau cramp bar, berjalan sejajar dengan roll dan dipasang di seluruh housing. Fixed guides adalah yang tidak memiliki bagian yang bergerak dan biasanya terbuat dari cast iron, untuk meminimalkan bahaya atau mencegah goresan pada stok gulungan. Dalam bentuk sederhana, fixed entry guide terdiri dari dua castings yang diklemat bersama untuk membentuk kotak berbentuk lonceng. Roller guides telah dikembangkan untuk mengatasi kecenderungan guides untuk menggores stok gulungan. Guides seperti ini, yang digunakan terutama sebagai entry guides, mengandung satu atau lebih pasang idle rollers yang dibentuk sesuai bentuk yang sesuai dari stok gulungan.
Repeaters – Repeaters adalah perangkat yang digunakan untuk menerima workpiece saat muncul dari satu stand dan meloopnya melalui 180 derajat ke stand yang berdekatan secara otomatis. Ini terdiri dari channel berongga atau trough yang memandu ujung depan stok gulungan melalui 180 derajat atau dalam beberapa kasus melalui jalur berbentuk S di forward running repeaters. Ujung depan stok didorong di sekitar repeater oleh stok yang berikutnya sampai ditangkap oleh stand berikutnya. Kecepatan pencocokan di antara stand yang berdekatan biasanya sedemikian rupa sehingga stand berikutnya berjalan sedikit lebih lambat dari kecepatan seimbang yang menyebabkan loop bertambah ukurannya. Repeating channels dirancang untuk mengizinkan stok untuk keluar ke atas meja datar dalam kondisi ini.
Roller tables – Roller tables terdiri dari serangkaian roller yang diputar oleh line shafting dan bevel gears dari drive umum atau oleh motor individual. Dalam beberapa desain yang ditingkatkan, bevel gears telah diganti dengan spur gears. Roller tables berfungsi untuk memberi makan material yang digulung ke roll dan menerima dari roll. Oleh karena mereka beroperasi dalam kondisi parah dampak mekanis, siklus tugas singkat berulang dan transient dinamis (percepatan dan perlambatan). Roller tables menghubungkan stand stand yang terpisah dari pabrik-pabrik besar dan menengah. Mereka diperlukan di mayoritas pabrik untuk mengangkut stok gulungan menuju dan jauh dari stand gulungan.
Tilting or lifting tables – Di stand 3-high besar, stok gulungan harus diangkat secara mekanis dari pass line dari roll tengah dan bawah ke pass line yang lebih tinggi dari roll tengah dan atas. Untuk mencapai ini, meja di satu atau kedua sisi stand dapat dirancang untuk miring.
Shears – Ada berbagai jenis shears yang digunakan di pabrik gulungan. Shears besar yang dihidrolik atau listrik dengan blade up-cutting atau down-cutting digunakan untuk memotong ujung yang segregasi dan merubah bentuk dari bagian besar atau untuk membagi bagian besar menjadi panjang yang lebih pendek untuk rerolling. Pendulum shears adalah shears yang dipasang dekat stand, dengan blade yang didukung dalam frame bebas bergerak dalam gaya pendulum digunakan untuk memotong stok yang bergerak, seperti ujung belakang yang merubah bentuk menghilang ke stand berikutnya. Flying shears adalah shears yang memotong stok yang bergerak. Istilah ini biasanya digunakan untuk menggambarkan shears di pabrik-pabrik di mana stok gulungan harus dibagi pada kecepatan muncul menjadi beberapa panjang. Crop shears juga dikenal sebagai cobble shear. Di pabrik gulungan, crop shears terletak di depan repeating trains untuk menghilangkan ujung depan yang merubah bentuk atau terbelah stok setelah roughing. Mereka biasanya diatur untuk menghilangkan ujung depan stok, tetapi mereka juga dapat diatur dalam gerakan kontinu untuk membagi stok menjadi panjang pendek untuk keberadaan ketika ujung depan telah cobble lebih jauh di bawah train.
Snap shears biasanya terletak dengan automatic repeaters. Shears ini biasanya dioperasikan secara pneumatik untuk menutup tiba-tiba dan tetap tertutup sampai di-reset. Mereka berguna untuk mengambil sampel ujung belakang stok yang berulang atau untuk mencegah stok sisa memberi makan cobble lebih jauh di bawah train.
Mill motors and auxiliary drives – Gulungan adalah proses kontinu dan main mill stand drive motor tersinggung stres tinggi. Pengentaran tidak terjadwal atau kegagalan peralatan dan drive mengarah pada kehilangan energi, produksi, dan waktu yang signifikan. Oleh karena itu, sistem drive untuk main dan auxiliary equipment adalah salah satu utilitas kritis untuk melakukan praktik operasional dan pemeliharaan berkala. Drive yang digunakan untuk ini dikenal sebagai primary auxiliary drives. Secondary auxiliary drives digunakan untuk mill motors dan auxiliary drives yang memungkinkan fans (furnace combustion system), cooling water pumps, dan lubrication system. Di multi-stand continuous hot rolling mill, power dan kecepatan motor perlu dipilih untuk sesuai dengan jadwal gulungan.
Motor yang digunakan di pabrik gulungan dapat diklasifikasikan secara kasar menjadi dua tipe, AC (alternating current) motors dan DC (direct current) motors. AC motors umumnya digunakan di mana stand harus beroperasi pada kecepatan konstan dalam satu arah, sementara untuk kecepatan variabel dan reversible drives, DC motors umumnya digunakan. AC motors yang digunakan diklasifikasikan lebih lanjut menjadi (i) synchronous, (ii) squirrel cage dan (iii) wound rotor motors.
Demikian pula, DC motors dapat diklasifikasikan menjadi tiga kategori (i) shunt wound, (ii) series wound dan (iii) compound wound motors. Setiap tipe motor ini memiliki karakteristik yang membuatnya cocok untuk aplikasi tertentu.
Cooling bed – A cooling bed adalah bagian dari pabrik gulungan yang terletak di akhir pabrik gulungan. Ini mendukung dan memungkinkan produk baja gulungan panas dari stand terakhir pabrik untuk pendingin. Cooling bed secara alami memendam material serta mentransfer lintas menuju ujung pengeluaran. Manual cooling bed memiliki slope untuk bar untuk maju dengan gerakan geser karena gravitasi. Mechanical cooling beds adalah rake type. Di pabrik-pabrik kapasitas besar, walking beam cooling bed adalah tipe cooling bed yang paling umum. Di cooling bed suhu seluruh panjang bar pendingin pada saat yang sama. Jika tidak, ini mengembangkan stres dalam bar. Jika bagian bar terus-menerus menyentuh dukungan logam, maka bar pendingin pada laju yang berbeda dari bagian bar yang terus-menerus terbuka ke udara lingkungan. A walking beam cooling bed terdiri dari moving dan stationery skids yang mengangkat, melintasi dan menurunkan produk banyak kali sehingga tempat menyentuhnya terus berubah mengizinkan semua bar pendingin pada laju yang sama. Bar berjalan ke akhir tempat tidur di mana ditempatkan pada serangkaian roller tables. Walking beam cooling bed memiliki pola saw tooth yang mengapa juga dikenal sebagai rake type cooling bed. Ketika pendingin billet, walking beam turn over cooling beds memiliki fitur yang secara kontinu memutar billet sehingga tempat menyentuh tempat tidur berubah secara kontinu, sehingga billet tidak merubah bentuknya dalam proses pendingin. Cooling beds dapat menggunakan chain transfer sebagai metode lintas. Cooling beds diukur sehingga produk pendingin dalam cycle time tertentu.
Centralized oil lubrication system – The centralized oil lubrication system diinstal di beberapa pabrik besar. Ini membantu dalam pelumasan otomatis dari gear gear box, pinion box, dll. Minyak pelumas difilter, didinginkan, dan didaur ulang dalam loop tertutup.
Cooling water system – Cooling water system membantu dalam pendinginan mill stand rolls, bearings, dll. Air dibersihkan, didinginkan ke suhu ruang dan didaur ulang dalam loop tertutup. Untuk air yang diperlukan thermo-mechanical treatment (TMT), biasanya ada sistem pendingin air terpisah.
Power supply, distribution, instrumentation, and control system – Sistem pasokan dan distribusi daya listrik pabrik gulungan terutama mencakup transformers circuit breakers, high tension capacitor banks, dan control panels. Variable Voltage Variable Frequency (VVVF) drives untuk mengatur kecepatan AC motors terutama di finishing mills adalah perkembangan terbaru di area ini. PC (programmable controller) atau PLC (programmable logic controller) based instrumentation and control system dengan valve actuators digunakan untuk otomatisasi pabrik, front dan end cropping shears, TMT water-cooling system, flying shear, dll.



