Pengurutan dan Persiapan Limbah Besi Baja yang Dioptimalkan untuk Daur Ulang Berkelanjutan
Limbah Besi Baja dan Proses Pengurutan serta Persiapan Limbah Besi Baja
Daur ulang limbah besi baja mendapat dorongan yang meningkat saat ini karena fokus pada inisiatif lingkungan yang muncul karena konsumsi potong besi yang meningkat mengurangi kebutuhan akan ekstraksi sumber daya tambahan dan hence mengurangi dampak lingkungan. Daur ulang limbah besi baja juga merupakan bagian dari pengelolaan sumber daya besi yang bijaksana. Pemulihan 1 ton metrik besi baja dari potong besi menghemat bijih besi, batubara, dan batu kapu. Menurut world steel association, rute pembuatan baja terpadu, berdasarkan blast furnace (BF) dan basic oxygen furnace (BOF), menggunakan 1.400 kg bijih besi, 800 kg batubara, 300 kg batu kapu, dan 120 kg besi baja daur ulang untuk menghasilkan 1.000 kg besi kasar dan rute tungku litar listrik (EAF) rata-rata menggunakan 880 kg besi baja daur ulang yang digabungkan dengan jumlah bervariasi sumber lainnya (DRI, logam panas, dan besi granulat), 16 kg batubara dan 64 kg batu kapu, untuk menghasilkan 1.000 kg besi kasar. Rata-rata, pemulihan 1 ton besi baja dari potong besi menghemat estimasi 1.030 kg bijih besi, 580 kg batubara, dan 50 kg batu kapu. Daur ulang limbah besi baja juga menghemat konsumsi energi. Dalam produksi besi baja, 99,9 persen potong besi yang dileleh dikonsumsi dalam produksi besi baja baru sambil menghasilkan limbah yang tidak diinginkan lingkungan yang tidak signifikan.
Limbah besi baja diklasifikasikan dalam tiga kategori utama yaitu: (i) limbah pabrik, (ii) limbah baru, dan (iii) limbah lama tergantung pada kapan ia menjadi potong besi dalam siklus hidupnya.
Limbah pabrik adalah potong besi yang dihasilkan secara internal selama manufaktur produk besi baja baru di pabrik besi baja. Ia juga dikenal sebagai potong besi runaround dan adalah materi dalam bentuk potongan atau tolak yang dihasilkan di dalam pabrik besi baja selama proses produksi besi dan baja. Bentuk potong besi ini jarang meninggalkan area produksi pabrik besi baja. Sebaliknya, ia dikembalikan ke tungku pembuatan baja di tempat dan dileleh kembali. Potong besi ini memiliki properti fisik dan komposisi kimia yang diketahui. Kemajuan teknologi telah secara signifikan mengurangi pembentukan limbah pabrik.
Limbah baru (juga disebut potong besi cepat atau industri) dihasilkan dari unit manufaktur yang terlibat dalam pembuatan dan pembuatan produk besi baja. Potong besi tertumpuk saat besi baja dipotong, ditarik, di-ekstrusi, atau diolah. Proses cetak juga menghasilkan potong besi sebagai logam berlebih. Limbah baru mencakup item seperti turnings, clippings dan stampings yang tersisa saat bagian dibuat dari besi dan baja selama proses manufaktur. Biasanya diangkut dengan cepat kembali ke pabrik besi baja melalui pemroses dan dealer potong besi atau langsung kembali ke pabrik besi baja untuk dileleh kembali untuk menghindari biaya penyimpanan dan kontrol persediaan. Pasokan limbah baru adalah fungsi dari aktivitas industri. Saat aktivitas tinggi, lebih banyak jumlah limbah baru dihasilkan. Komposisi kimia dan karakteristik fisik limbah baru sudah diketahui. Potong besi ini biasanya bersih, berarti tidak dicampur dengan materi lain. Secara prinsip limbah baru tidak memerlukan proses pra-pengolahan besar sebelum dileleh, meskipun pemotongan ke ukuran mungkin diperlukan.
Limbah lama juga dikenal sebagai potong besi pasca-konsumen atau potong besi usang. Ini adalah besi baja yang dibuang saat produk besi baja industri dan konsumen (seperti mobil, peralatan rumah tangga, mesin, gedung, jembatan, kapal, kaleng, dan gerbong kereta api dan wagons dll.) telah melayani masa pakainya. Limbah lama dikumpulkan setelah siklus konsumen, baik secara terpisah maupun dicampur, dan seringkali terkontaminasi dalam tingkat tertentu, tergantung sangat pada asalnya dan sistem pengumpulan. Karena masa pakai banyak produk bisa lebih dari sepuluh tahun dan kadang-kadang lebih dari 50 tahun (misalnya produk bangunan dan konstruksi), ada akumulasi produk besi dan baja yang digunakan sejak produksi besi baja dimulai dalam skala besar. Karena limbah lama seringkali materi yang telah digunakan selama tahun-tahun atau dekade, komposisi kimia dan karakteristik fisik biasanya tidak diketahui dengan baik. Ia juga sering dicampur dengan sampah lain. Dengan alasan ini, limbah lama adalah bentuk besi baja yang paling sulit dan mahal untuk digunakan kembali. Penggabungan ke dalam produk daur ulang mungkin memerlukan pembersihan, pengurutan, penghapusan pelapis, dan persiapan lain sebelum digunakan.
Jumlah besar sumber dan bentuk limbah besi baja memerlukan penggunaan banyak proses pengurutan dan persiapan potong besi untuk menghilangkan kontaminan dan/atau memulihkan materi berharga lain (yaitu logam non-ferrous) sebelum memasuki proses pembuatan baja.
Proses untuk Pengurutan dan Persiapan Limbah Besi Baja
Limbah pabrik hampir tidak memerlukan persiapan apapun kecuali potongan besar potong besi mungkin harus dilansir atau dipotong gas untuk membuat ukuran yang cocok untuk pemberian pakan ke dalam tungku pembuatan baja. Hal yang sama juga berlaku untuk jumlah besar limbah baru. Namun beberapa limbah baru mungkin memerlukan pemrosesan.
Item besar seperti kapal, mobil, peralatan rumah tangga, gerbong kereta api dan wagons, dan baja struktur perlu dipotong untuk memungkinkan mereka diisi ke dalam tungku pembuatan baja. Ini dapat dilakukan menggunakan gunting, tangan pegang pemotong api, crusher atau shredder. Pengurutan manual jelas melibatkan penghapusan komponen dari potong besi dengan tangan. Ini paling cocok ketika lampiran yang berlainan harus dihapus dari potong besi (misalnya radiator dari mobil rusak, tangki plastik ujung dari radiator dll.). Pemisahan logam dari non-logam juga seringkali dilakukan secara manual.
Rentang luas alat dan proses tersedia untuk pengurangan ukuran material potong besi besar menjadi potongan yang cukup kecil untuk memungkinkan konsolidasi, transportasi dan pemberian pakan selanjutnya ke dalam tungku pembuatan baja. Alat dan proses yang digunakan untuk mencapai ini dijelaskan di bawah ini.
Proses Mekanis
Proses mekanis yang biasanya digunakan untuk mempersiapkan limbah besi baja meliputi: (i) baling, (ii) briquetting, (iii) shearing, dan (iv) shredding (Gambar 1). Proses kimia juga digunakan dalam beberapa kasus.
- Baling – Dalam proses baling, material potong besi ditekan dalam pres mekanis atau hidrolik yang kuat, untuk menghasilkan balok kubus padat yang disebut bales. Dalam baling press, potong besi longgar yang memiliki luas permukaan tinggi dan densitas rendah (misalnya turnings bor) dikompresi. Baling press adalah alat pemrosesan berat yang menggunakan hingga tiga ram hidrolik untuk menekan potong besi yang membutuhkan densitas lebih tinggi untuk pemberian pakan di tungku pembuatan baja. Dengan 600 tenaga kuda, baling press terbesar dapat mengambil tiga mobil datar tanpa mesin dan dalam kurang dari dua menit menghasilkan bale dengan berat 2,5 ton dan ukuran 1 m x 0,5 m X 2 m. Keuntungan proses baling adalah (i) lebih banyak bobot dapat dimuat pada truk sehingga mengurangi biaya transportasi, (ii) lebih banyak materi dapat disimpan dalam ruang tertentu, (iii) penanganan dan penyimpanan potong besi menjadi lebih mudah, lebih cepat, dan sistematis yang pada gilirannya mengurangi biaya penanganan dan penyimpanan potong besi, dan (iv) muatan tungku yang lebih padat diperoleh.
- Briquetting – Dalam mesin briquetting, potong besi kecil dikompresi ke dalam kantong saat melewati dua drum yang berputar berseberangan. Kompresi dapat dibantu dengan panas tergantung pada material.
- Shearing – Dalam proses shearing, material potong besi dipotong panjang oleh blader kuat dari mesin shearing. Guillotine shear hidrolik memotong potongan berat baja termasuk I-beams, pelat kapal, pipa, dan sisi waggon kereta api. Shears bervariasi ukuran dari 300 ton hingga lebih dari 2000 ton gaya kepala. Mesin shearing termurah adalah alligator shear yang dapat memotong potong besi leleh tebal 200 mm. Shears yang lebih besar bahkan lebih kuat.
- Shredding – Digunakan untuk limbah besi baja yang mungkin mengandung materi lain (kaca, plastik, karet, logam non-ferrous, dll.) seperti mobil dan peralatan rumah tangga. Palu atau pisau baja keras, yang diputar oleh motor listrik dengan daya besar, mengurangi objek menjadi potongan kecil yang kemudian dapat diurutkan, terutama oleh magnet yang menghapus limbah besi baja dan meninggalkan semua materi lain. Shredders biasanya memiliki biaya modal dan operasional tinggi dan hanya dipertimbangkan ketika jumlah besar limbah besi baja tersedia secara teratur untuk memberi makan mesin shredding untuk pemrosesan. Shredding machines juga dikenal sebagai fragmentizers. Mereka dapat mengurangi potong besi besar menjadi potongan ukuran kepalan tangan menggunakan hammer-mills massal. Shredder ukuran sedang menggunakan 36 palu dengan berat sekitar 120 kg setiap untuk memukul potong besi menjadi potongan. Meskipun material primer untuk shredder adalah badan mobil, ‘white goods’ (peralatan rumah tangga seperti kompor, mesin cuci, pengering kain, dan kulkas) dan item besar lainnya juga dapat di-shredded. Bergantung pada ukurannya, shredder dapat memproses dari 1500 ton hingga lebih dari 20 000 ton potong besi per bulan. Proses shredding menghasilkan tiga jenis materi yaitu: (i) logam ferrous (besi dan baja), (ii) fraksi ringan sisa shredder, dan (iii) fraksi berat sisa shredder. Kedua fraksi sisa, baik secara terpisah maupun bersama-sama, sering disebut sebagai sisa shredder (SR). ‘Shredder fluff’ adalah istilah yang diberikan untuk materi rendah densitas atau ringan, yang dikumpulkan selama proses shredding untuk pemisahan udara siklon. Setiap ton besi yang dipulihkan menghasilkan sekitar 300 kg SR, terdiri dari plastik, karet, kaca, busa dan tekstil, yang terkontaminasi oleh minyak dan cairan lainnya. Logam ferrous dipulihkan oleh operator shredder menggunakan pemisahan magnetik. Fraksi berat SR terutama berisi aluminium, baja tahan karat, tembaga, seng dan timah. Logam non-ferrous dan ferrous dipulihkan dari fraksi berat SR. Pemisahan media berat dan pemisahan arus eddy adalah teknologi yang terutama digunakan untuk memulihkan materi logam dari fraksi berat SR.
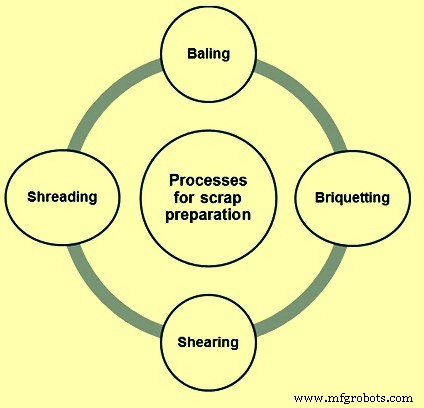
Gambar 1 Proses untuk persiapan limbah besi baja
Proses Pemisahan Magnetik
Pemisahan magnetik digunakan ketika jumlah besar limbah ferrous harus dipisahkan dari materi lain. Magnet permanen dan elektromagnes digunakan dalam proses ini. Yang terakhir dapat dihidupkan dan dimatikan untuk mengambil dan melepaskan item. Proses pemisahan magnetik dapat berupa tipe belt atau tipe drum. Dalam proses tipe drum, magnet permanen terletak di dalam cangkang berputar. Material melewati drum pada belt. Belt separator serupa kecuali magnet terletak di antara katrol di sekitarnya belt kontinu berjalan. Proses pemisahan magnetik memiliki beberapa keterbatasan. Ini tidak dapat memisahkan besi dan baja dari nikel dan baja tahan karat magnetis. Juga, bagian komposit yang mengandung besi dikumpulkan yang dapat mencemari lelehan baja. Pengurutan tangan sering digunakan bersama dengan pemisahan magnetik untuk menghindari insiden ini.
Proses Pemisahan Arus Eddy
Proses pemisahan arus eddy digunakan untuk memisahkan logam non-ferrous dari limbah dan SR. Proses secara umum mengikuti proses pemisahan magnetik primer, dan mengeksploitasi konduktivitas listrik logam non-magnetik. Ini dicapai dengan melewati arus magnetik melalui aliran pakan dan menggunakan gaya tolak yang berinteraksi antara medan magnetik dan arus eddy dalam logam. Pemisah ramp miring mewakili aplikasi paling sederhana dari proses. Ini menggunakan serangkaian magnet pada pelat miring yang dilapisi dengan permukaan geser non-magnetik seperti baja tahan karat. Saat pakan material campuran diumpani di bawah ramp, item non-logam meluruskan ke bawah, sementara logam ditunda samping oleh interaksi medan magnetik dengan arus eddy yang diinduksi. Kedua aliran kemudian dikumpulkan secara terpisah. Variasi proses pemisahan arus eddy termasuk pemisahan cakram berputar, di mana magnet diatur di sekitar sumbu berputar. Ada juga proses lain yang menggunakan konveyor dengan katrol kepala dilengkapi magnet. Keduanya ini bergantung pada trajetur yang berbeda dari material baik yang dipengaruhi atau tidak dipengaruhi oleh medan magnetik, untuk membuat pemisahan.
Proses Pemisahan Media Berat
Pemulihan materi daur ulang sering dicapai menggunakan pemisahan media berat (HMS) untuk pemulihan logam non-ferrous dari sisa shredder. Proses ini menggunakan medium yang biasanya terdiri dari magnetit yang dihancurkan halus atau ferrosilicon dan air. Dengan mengubah proporsi relatif padatan, gravitasi spesifik medium dapat disesuaikan. Gravitasi spesifik medium biasanya di tengah-tengah densitas dua materi yang dipisahkan. Setelah dipisahkan, produk/materi dibiarkan mengering, dan medium dipulihkan kemudian dikembalikan ke proses. Medium apa pun yang masih menempel pada produk/materi dihilangkan oleh semprotan air. Larutan yang dihasilkan melewati pemisah magnetik untuk memulihkan medium. Efluen kemudian digunakan kembali sebagai air semprotan. Proses HMS secara umum dilakukan dalam kolam terbuka untuk mencapai gaya pemisahan sama dengan gaya gravitasi. Untuk partikel kecil, gaya viskositas medium cenderung bekerja melawan gaya pemisahan. Dalam hal ini, pemisah siklon digunakan yang menghasilkan pemisahan pada beberapa kali gaya gravitasi.
Pemisahan dengan Karakteristik Fisik dan Kimia
Pemisahan dengan karakteristik fisik dan kimia memanfaatkan warna, densitas, magnetik, percikan, kimia dan pengujian spektroskopi. Material potong besi biasanya diidentifikasi oleh operator terampil (pengurut) menggunakan sejumlah terbatas tes fisik dan kimia. Tes ini bergantung pada pengenalan objek oleh warna, densitas tampak, reaksi dengan reagen kimia, analisis kimia, properti magnetik, sifat pola percikan saat digilas dengan roda asap, dan analisis spektroskopis.
Properti fisik seperti warna, densitas dan kekerasannya relatif dapat digunakan untuk memisahkan dengan cepat kelas tertentu materi. Misalnya, tembaga dan kuningan dapat diidentifikasi oleh warna, sementara timah dapat dikenal baik oleh densitasnya maupun kelembutannya relatif. Membedakan antara aloi dengan grade dan komposisi serupa bisa sulit. Dalam hal ini, pengujian magnetik, metode pengujian percikan, dan analisis kimia dan spektroskopis sering digunakan. Pengujian magnetik juga dapat digunakan karena besi, nikel dan kobalt ferromagnetis, seperti baja tahan karat rendah aloi. Oleh karena itu, sambil pengujian magnetik tidak dapat digunakan untuk membedakan antara aloi, ia dapat mengklasifikasi aloi ke dalam seri mereka.
Pengujian percikan melibatkan gosokan aloi pada roda gosok. Warna dan panjang percikan dapat digunakan untuk mengidentifikasi aloi. Ada spektrometer yang menganalisis spektrum yang diberikan dari percikan dan membandingkannya dengan standar untuk mengidentifikasi aloi, tetapi unit ini tidak benar-benar portabel dan oleh karena itu tidak banyak digunakan. Namun operator pengujian percikan yang berpengalaman dapat membedakan materi dengan mengamati warna dan panjang percikan.
Berbagai spektrometer optik dan X-ray digunakan untuk mengidentifikasi komposisi aloi. Pengujian termolistrik melibatkan penggunaan efek Seebeck untuk mengidentifikasi materi. Alat-alat termolistrik ini berisi dua probe yang terbuat dari logam yang sama, satu dipanaskan dan satu pada suhu ruang. Saat mereka menyentuh potong besi, selisih potensial dihasilkan yang merupakan ciri khas logam yang diuji. Tes titik kimia juga digunakan di mana reagen seperti asam ditetapkan pada logam dan reaksi diamati. Analisis kimia kuantitatif biasanya dilakukan untuk mengonfirmasi komposisi aloi yang tepat.
Proses Pelapisan Lepas
Proses-proses ini juga dikenal sebagai proses pemurnian potong besi dan efektif untuk penghapusan elemen tramp dari potong besi. Banyak elemen tramp yang larut dalam lelehan baja, misalnya tembaga, timah, antimoni, dan timah, tidak dioksidasi dalam kehadiran besi selama proses pembuatan baja karena affinnya yang rendah untuk oksigen. Ini berarti elemen-elemen ini tidak dapat dihilangkan dari lelehan potong besi baja oleh proses piro-metalurgi umum, seperti halnya silikon, mangan dan aluminium yang dioksidasi dan larut dalam escoria. Untuk menghilangkan elemen tramp, potong besi harus diproses secara awal pada suhu rendah sementara tetap dalam keadaan padat. Pra-pengolahan potong besi dalam keadaan padat seringkali memiliki keuntungan bahwa elemen tramp ada dalam keadaan murni, baik bercampur dengan bagian ferrous dari potong besi atau ada di permukaan potong besi, fakta yang seharusnya memfasilitasi penghapusan mereka.
Beberapa produk besi baja digunakan dengan pelapisan logam lain di atasnya. Contohnya adalah pelat galvanis, pelat timah dll. Penting bahwa potong besi baja yang dihasilkan dari produk yang dilapisi ini dilepaskan dari bahan pelapis sebelum diproses dalam tungku pembuatan baja. Saat ini ada sejumlah proses yang digunakan di industri untuk pelapisan lepas potong besi baja.
Proses Dezincing untuk Potong Besi Baja
Sumber utama seng adalah potong besi baja sheet galvanis. Potong besi yang dilapisi seng yang termasuk dalam muatan mengakibatkan pelepasan oksida seng dalam debu asap. Karena tekanan uapnya yang tinggi (71 kg/sq cm pada 1600 derajat C) sebagian besar seng menguap selama proses pembuatan baja. Neraca seng untuk EAF menunjukkan bahwa 97,9% input seng melarikan diri dengan asap, dengan hanya 2 % yang tersisa larut dalam baja dan 0,1 % dalam escoria. Meskipun penghapusan seng pada tahap pelean potong besi tidak bermasalah, berguna jika dezincing potong besi yang dilapisi seng dilakukan pada tahap pra-pengolahan potong besi untuk menghindari masalah yang terkait dengan daur ulang jumlah besar potong besi galvanis.
Penghapusan seng menggunakan metode termal umumnya dilakukan dengan menggunakan salah satu metode berikut.
- Bagian yang galvanis dipanaskan pada suhu tinggi (lebih dari 900 derajat C) di mana seng menguap.
- Bagian yang galvanis dipanaskan pada suhu yang cukup untuk membuat pelapis rapuh yang kemudian dihapus dengan gosokan.
- Bagian yang galvanis dipanaskan dan penghapusan pelapis kemudian dilakukan dengan shot blasting.
Penghapusan seng juga dapat dilakukan menggunakan teknik kimia di mana ammonia leach atau soda caustic digunakan untuk melarutkan pelapis seng dari potong besi galvanis.
Proses kontinu untuk dezincing elektrolitik proses potong besi dari industri otomotif dikembangkan oleh Hoogovens (Holland) dan pabrik percobaan telah dioperasikan di Prancis. Potong besi galvanis direndam dalam larutan soda caustic panas di mana seng larut sementara baja tidak terpengaruh. Setelah keluar dari reaktor pelarutan, potong besi yang telah didezinc dicuci dan dikompresi. Larutan yang kaya seng didaur ulang ke sel elektrolisis di mana seng dipulihkan elektrolitik oleh dekat pada katoda plate. Biaya pemrosesan tinggi dan biaya transportasi tambahan adalah kerugian proses. Namun, terutama untuk pasar niche yang ditentukan oleh kombinasi regional pasokan besar proses potong besi yang dilapisi seng dan permintaan bahan pakan pembuatan baja yang andal, proses dezincing ini menawarkan solusi daur ulang langsung yang nyata. Beberapa metode lain dari dezincing potong besi telah diselidiki terakhirnya, juga. Ini mencakup perawatan termal, perawatan dengan campuran gas Cl2-O2 dan perawatan pasca mekanis setelah perawatan termal
Proses Detinning untuk Potong Besi Baja
Timah, yang memiliki titik leleh lebih rendah, menyebabkan zona kelemahan dalam baja panas, mengarah pada ‘hot short ness’ dan masalah lainnya Potong besi yang mengandung timah (misalnya wadah makanan dan bearing otomotif) dalam daur ulang besi baja mempengaruhi kualitas permukaan produk besi baja karena timah segregasi ke batas inti dan menyebabkan luka permukaan saat diolah. Beberapa proses yang digunakan untuk detinning potong besi pelat timah termasuk elektrolitik dan detinning alkaline.
Detinning elektrolitik potong besi pelat timah telah menjadi proses komersial untuk waktu yang lama. Potong besi pelat timah ditekan menjadi gulungan dengan densitas yang lebih tinggi dari 1,2 t/cu m. Gulungan yang berfungsi sebagai anoda dalam proses elektrolitik direndam dalam kolam soda caustic pada suhu 85 derajat C. Timah ditetapkan pada katoda baja sebagai bahan sponge yang kemudian dikuras, ditekan menjadi pil besar untuk pembuangannya ke industri timah. Setelah detinning, kandungan timah sisa yang dapat dicapai dalam potong besi rendah hingga 0,02 %. Detinning elektrolitik efisien secara ekonomi hanya jika unit detinning memiliki kapasitas pemrosesan potong besi tahunan yang lebih tinggi dari 30.000 t potong besi. Juga, detinning elektrolitik cocok untuk potong besi baru, tetapi bermasalah untuk potong besi lama.
Pelapis timah pada pelat timah tidak dapat dihapus oleh perawatan mekanis (misalnya dengan shredding). Dalam rentang suhu 400 derajat C hingga 550 derajat C, sulfidasi pelapis dengan gas reaktif yang memiliki potensi sulfur dan penghapusannya selanjutnya sebagai fase sulfida rapuh telah diterapkan dengan sukses pada skala laboratorium. Saat ini tidak mungkin menghapus timah dari lelehan potong besi baja dalam kondisi industri. Pada laboratorium, timah berhasil dihapus dengan perawatan dengan escoria yang mengandung Ca dalam kondisi redutif serta perawatan vacum pada lelehan baja pada tekanan 1 kg/sq m.
Proses Decopperization untuk Potong Besi Baja
Tembaga tidak dapat dihilangkan dari lelehan besi baja berbasis potong besi oleh metode pemurnian konvensional. Beberapa pendekatan untuk mengurangi kandungan Cu dalam baja telah diajukan, yaitu, peningkatan pengurutan potong besi, pengenceran muatan yang terkontaminasi oleh besi terurangi langsung serta pra-pengolahan potong besi mekanis atau kimia yang bertujuan untuk penghapusan kotoran. Upaya penelitian yang signifikan telah dilakukan untuk mengembangkan teknik decopperization piro-metalurgi. Telah dikonfirmasi pada skala laboratorium bahwa tembaga dapat dihilangkan oleh perawatan dengan flux sulfida tetapi metode yang lebih menjanjikan adalah perawatan lelehan baja pada tekanan gas fase yang dikurangi. Metode ini yang terdiri dari vaporisasi selektif tembaga telah diuji dengan sukses pada skala laboratorium. Saat ini, penelitian sedang dilakukan untuk mengoptimalkan operasi shredder dengan respecto kandungan tembaga dari potong besi shredder. Hasil awal menunjukkan bahwa kandungan tembaga dapat dikontrol dengan mengubah derajat pembukaan grid shredder. Dengan respecto pengurutan potong besi, telah ditemukan bahwa tembaga paling efektif dihilangkan melalui pemilihan manual tangan.
Insinerasi
Proses insinerasi sering digunakan untuk penghapusan bahan mudah terbakar termasuk minyak, lem, cat, pelumas dan perekat.
Teknologi Pengurutan Limbah Besi Baja Terbaru
Beberapa teknologi pengurutan potong besi yang baru dikembangkan dijelaskan di bawah ini.
Spektrometer Emisi Optik Portabel
Spektrometer emisi optik portabel berkembang menjadi alat penting untuk pengurutan dan identifikasi logam di tempat dalam limbah besi baja. Presisi dan akurasi analitisnya, meski tidak sebaik spektrometer yang terpasang di laboratorium, lebih dari memadai untuk pengurutan campuran dan persyaratan verifikasi grade sebagian besar. Spektrometer portabel mampu memisahkan berbagai jenis besi baja selain memisahkan setidaknya 90 persen hingga 95 persen grade individual yang membentuk setiap jenis besi baja.
Proses Pengurutan Warna
Pengurutan warna adalah salah satu proses pengurutan otomatis pertama yang digunakan secara industri, dan dikembangkan oleh Huron Valley Steel Corporation (HVSC), yang merupakan pengurut limbah non-ferrous terbesar di dunia. Selama sepuluh tahun terakhir HVSC telah menggunakan teknologi ini untuk mengurutkan seng, tembaga, kuningan dan baja tahan karat. Pengurutan warna didasarkan pada analisis citra komputer, di mana warna setiap potong logam terdeteksi. Potongan yang warnanya berada dalam rentang yang ditentukan secara otomatis diarahkan keluar dari material pakan. Agar ini berfungsi dengan baik, mekanisme singling digunakan untuk menghasilkan profil rantai dari partikel potong besi sebelum detektor citra.
Proses pengurutan warna HVSC telah terbukti sangat akurat, menghasilkan kemurnian logam lebih dari 98 persen. Kemurnian ini mungkin karena metode pengurutan ini independen dari ukuran dan bentuk partikel. Kemajuan teknologi komputer selama sepuluh tahun terakhir telah sangat meningkatkan kecepatan analisis citra waktu nyata. Karena kemajuan mesin pengurutan warna industri selama beberapa tahun terakhir, kemampuan untuk secara efektif mengurutkan berbagai logam dengan variasi warna yang sedikit telah meningkat secara dramatis.
Proses yang Memanfaatkan Spektroskopi Pecahan Laser
Laser-induced breakdown spectroscopy (LIBS) adalah proses pengurutan potong besi yang menentukan komposisi kimia aktual setiap potong potong besi dengan cara yang cepat dan ekonomis untuk mencapai kualitas potong besi tertinggi yang mungkin. Teknologi LIBS pertama kali dikembangkan oleh Los Alamos National Laboratory pada awal tahun 1980-an untuk berbagai macam aplikasi. Namun, baru pada awal tahun 1990-an proses ini diimplementasikan untuk analisis potong logam padat dalam proyek bersama dengan Metallgesellschaft. Hasil proyek ini menunjukkan aspek praktis dari proses ini untuk menentukan dengan akurat komposisi elemen logam potong besi. Namun, fokus proyek mereka adalah pada identifikasi elemen matriks dan bukan pada analisis spektrum lengkap semua elemen dalam potong besi. Sementara proses memiliki banyak keuntungan, LIBS memiliki keterbatasan. Kelemahan terbesar adalah permukaan potong besi harus bebas dari cat, pelumas, atau perekat, karena pulsa laser hanya dapat menembus kedalaman tiga puluh angstrom atau kurang pada permukaan logam.
X-ray juga dapat digunakan alih-alih laser untuk menerangi permukaan potong besi. X-ray fluorescence (XRF) telah digunakan untuk identifikasi aloi, dan sejumlah perangkat komersial, baik portabel maupun gangan tangan, sudah tersedia.



