Gulungan Plat Panas & Pencegahan Cacat Umum
Gulungan Plat Panas dan Cacat Plat Panas
Penggilingan adalah salah satu operasi pembentukan logam industri yang paling penting. Penggilingan panas digunakan untuk penggilingan slab baja menjadi plat panas di pabrik plat panas. Seperti setiap operasi penggilingan panas lainnya, penggilingan plat panas juga merupakan deformasi plastik materi slab yang disebabkan oleh gaya kompresi yang diterapkan melalui serangkaian gulungan. Penampang silang slab dikurangi oleh proses penggilingan panas. Materi tertekan antara pasang gulungan, akibatnya tebal berkurang dan panjang bertambah. Penggilingan plat panas dilakukan pada suhu tinggi karena kebutuhan deformasi besar. Penggilingan panas menghasilkan plat bebas stres residual. Biasanya, peningkatan oksida menyertai penggilingan panas, akibatnya akurasi dimensi inferior dibandingkan dengan akurasi dimensi plat penggilingan dingin.
Untuk penggilingan plat panas, slab dipanaskan awalnya pada 1100 derajat C hingga 1300 derajat C. Suhu di stand finishing terakhir pabrik plat panas bervariasi dari 700 derajat C hingga 900 derajat C. Selalu harus di atas suhu kritis atas untuk menghasilkan grain ferrite equiaxed yang seragam.
Tujuan selama penggilingan plat panas adalah untuk mengurangi tebal slab dengan peningkatan panjang dan dengan peningkatan lebar yang sangat sedikit. Materi di tengah plat dibatasi di arah melintang lebar plat dan kendala bahu material yang tidak terdeformasi di setiap sisi gulungan mencegah perpanjangan plat di arah lebar. Kondisi ini dikenal sebagai plane strain. Materi oleh karena itu menjadi lebih panjang dan tidak lebih lebar.
Konsep dasar yang berlaku selama penggilingan plat panas adalah (i) lengkok kontak antara gulungan dan materi yang digulung adalah bagian dari lingkaran, (ii) koefisien gesekan konstan dalam teori, tetapi dalam kenyataannya bervariasi di sepanjang lengkok kontak, (iii) materi yang digulung dianggap mengalami deformasi plastis selama penggilingan, (iv) volume materi konstan sebelum dan setelah penggilingan (dalam praktik volume dapat berkurang sedikit karena penutupan pori), (v) kecepatan gulungan diasumsikan konstan, (vi) materi hanya memanjang di arah penggilingan dan tidak ada perpanjangan di lebar materi, dan (vii) penampang silang normal ke arah penggilingan tidak terdistorsi.
Variabel Utama Penggilingan
Variabel utama dalam penggilingan yang mempengaruhi proses penggilingan adalah (i) diameter gulungan. (ii) resistensi deformasi materi yang dipengaruhi oleh metalurgi, suhu dan laju regangan, (iii) stres alir materi, (iv) gesekan antara gulungan dan materi yang digulung, dan (v) kehadiran tension depan dan/atau tension belakang di bidang plat.
Gaya dan hubungan geometris dalam penggilingan plat panas ditunjukkan pada Gambar 1. Materi yang akan digulung dengan tebal ‘ho’ memasuki gulungan di bidang masuk x-x dengan kecepatan ‘vo’. Ia melewati celah gulungan dan keluar di bidang keluar y-y dengan tebal yang dikurangi ‘hf’ dan pada kecepatan yang meningkat ‘vf’. Dengan asumsi tidak ada peningkatan lebar, kompresi vertikal logam diterjemahkan menjadi perpanjangan di arah penggilingan. Karena tidak ada perubahan volume logam pada titik tertentu per unit waktu selama proses, oleh karena itu b*ho*vo = b*h*v = b*hf*vf, di mana ‘b’ adalah lebar plat, ‘v’ adalah kecepatan pada tebal apa pun, dan ‘h’ adalah antara ‘ho’ dan ‘hf’.
Dengan mempertimbangkan b*ho*vo = b*hf*vf, dan jika bo = bf, maka ho*Lo/t = hf*Lf/t, maka ho*vo = hf*vf yang berarti vo/vf = hf/ho. Ini berarti ketika ho > hf, maka vo < vf. Oleh karena itu, kecepatan plat meningkat secara stabil dari masuk ke keluar sehingga elemen vertikal di plat tetap tidak terdistorsi.
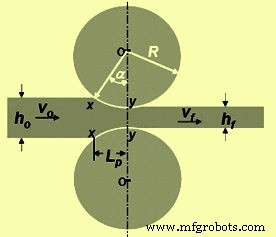
Gambar 1 Gaya dan hubungan geometris dalam penggilingan plat panas
Di hanya satu titik di sepanjang permukaan kontak antara gulungan dan plat, dua gaya bertindak pada materi. Ini adalah (i) gaya radial Pr, dan (ii) gaya gesekan singgung F. Di antara bidang masuk (x-x) dan titik netral plat bergerak lebih lambat dari permukaan gulungan, dan gaya gesekan singgung F, bertindak di arah (Gambar 2) untuk menarik logam ke dalam gulungan. Di sisi keluar (y-y) dari titik netral, plat bergerak lebih cepat dari permukaan gulungan. Arah gaya gesekan kemudian dibalik dan menentang pengiriman plat dari gulungan.
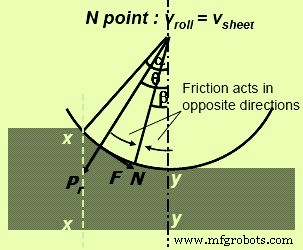 Gambar 2 Gaya yang bertindak selama penggilingan
Pr adalah gaya radial, dengan komponen vertikal P (beban penggilingan – beban dengan mana gulungan menekan materi). Tekanan gulungan spesifik, p, adalah beban penggilingan dibagi dengan luas kontak dan dapat diberikan oleh persamaan p = P/b*Lp, di mana b adalah lebar plat dan Lp adalah panjang proyeksi lengkok kontak.
Distribusi tekanan gulungan (Gambar 3) di sepanjang lengkok kontak menunjukkan bahwa tekanan naik ke maksimum di titik netral dan kemudian turun. Distribusi tekanan tidak datang ke puncak tajam di titik netral, yang menunjukkan bahwa titik netral tidak benar-benar garis di permukaan gulungan tetapi sebuah area. Luas di bawah kurva proporsional dengan beban penggilingan dan luas di area bayangan mewakili gaya yang diperlukan untuk mengatasi gaya gesekan antara gulungan dan plat. Luas di bawah garis putus-putus AB mewakili gaya yang diperlukan untuk mendeformasi logam dalam kompresi homogen plane.
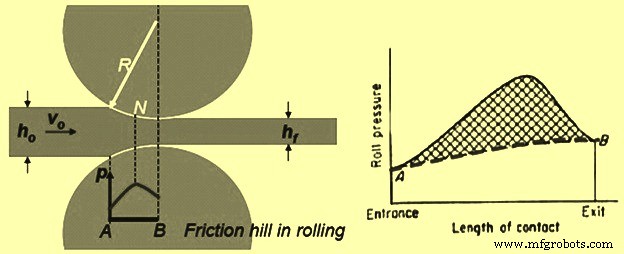
Gambar 3 Distribusi tekanan gulungan
Kondisi gulung mulut adalah kondisi yang menentukan materi yang akan digulung untuk masuk ke dalam mulut gulungan (Gambar 4). Untuk ini terjadi, komponen gaya gesekan harus sama atau lebih besar dari komponen horisontal gaya normal (Gambar 4). Itu F Cos a >/= Pr Sin a di mana ‘a’ adalah sudut gigitan dan Pr adalah gaya radial. Jadi F/Pr >/= Sin a / Cos a >/= Tan a. Karena F = u*Pr di mana F adalah gaya gesekan singgung dan ‘u’ adalah koefisien gesekan. Maka u = Tan a. Jika tan a > u, materi tidak dapat ditarik melalui gulungan dan Jika u = 0, penggilingan tidak dapat terjadi. Oleh karena itu, terjangkau bebas terjadi ketika u > tan a. Untuk meningkatkan nilai efektif u, misalnya dengan membuat gerigi gulungan sejajar dengan sumbu gulungan atau menggunakan gulungan diameter besar untuk mengurangi tan a atau jika diameter gulungan tetap, tebal materi yang akan digulung dikurangi.
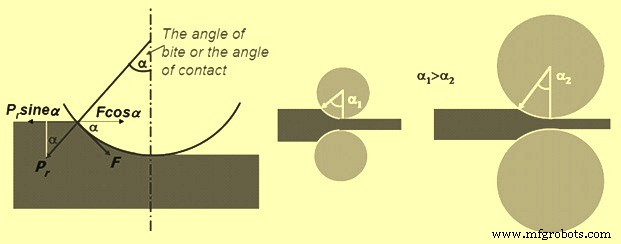
Gambar 4 Kondisi gigitan gulungan
Dalam kasus tidak ada gesekan, beban penggilingan (P) diberikan oleh tekanan gulungan (p) kali luas kontak antara logam dan gulungan (b*Lp). (P= p*b*Lp) di mana tekanan gulungan (p) adalah stres yield dalam plane strain ketika tidak ada perubahan lebar (b) lembaran. Namun, dalam situasi praktis ada gesekan. Gaya gesekan diperlukan untuk menarik materi ke dalam gulungan dan bertanggung jawab atas sebagian besar beban penggilingan. Gesekan tinggi menghasilkan beban penggilingan tinggi, lereng gesekan yang curam dan kecenderungan besar untuk retakan tepi. Gesekan bervariasi dari titik ke titik di sepanjang lengkok kontak gulungan. Namun, sangat sulit untuk mengukur variasi ini dalam u, semua teori penggilingan dipaksa untuk mengasumsikan koefisien gesekan konstan. Untuk penggilingan panas plat, u sekitar 0,2 hingga kondisi lengket.
Gaya gulungan meningkat dengan peningkatan radius gulungan atau peningkatan pengurangan tebal plat. Beban penggilingan meningkat dengan pengurangan tebal plat atau peningkatan diameter gulungan. Di bawah tebal plat minimum tertentu (di bawah penipisan kritis), beban penggilingan meningkat ke nilai sangat tinggi, karena resistensi plat meningkat ke nilai sangat tinggi. Akibatnya, mungkin tidak mungkin untuk menggulung plat. Sebaliknya plat hanya didorong di antara gulungan, tanpa pengurangan tebal yang signifikan. Untuk menggulung plat tipis, perlu menggunakan gulungan dengan diameter kecil, yang didukung oleh gulungan diameter besar. Karena panjang lengkok kontak berkurang dengan radius gulungan, koefisien gesekan meningkat, beban penggilingan juga meningkat.
Ketika gaya tinggi yang dihasilkan dalam penggilingan ditransmisikan ke materi yang akan digulung melalui gulungan, ada dua jenis besar distorsi elastis. Ini adalah (i) gulungan cenderung melengkung di sepanjang panjangnya karena materi cenderung memisahkannya sementara mereka terpegang di ujungnya yang menyebabkan variasi tebal, (ii) gulungan merata di tempat mereka menyentuh plat yang mengakibatkan peningkatan radius kelengkungan yang menyebabkan flatasi gulungan.
Di bawah gaya penggilingan tinggi, gulungan merata dan melengkung, dan seluruh pabrik secara elastis terdistorsi. Mill spring menyebabkan tebal plat yang keluar dari pabrik penggilingan lebih besar dari celah gulungan yang diatur di bawah kondisi tanpa beban. Penggilingan tebal yang presisi memerlukan konstanta elastis pabrik. Kurva kalibrasi diperlukan. Konstanta elastis biasanya dalam rentang 1 GNm-1 hingga 3 GNm-1 untuk pabrik penggilingan dengan muatan screw dan sekitar 4 GNm-1 untuk pabrik penggilingan dengan muatan hidrolik.
Akibat gaya gulungan, gulungan mengalami defleksi dan melengkung yang mengakibatkan tebal lebih besar di tengah lembaran yang digulung dan tepi lebih tipis. Cacat ini dikenal sebagai crown dan camber. Untuk menghindari ini, gulungan diberi sedikit kelengkungan pada permukaan dengan gerinda sehingga tengah gulungan memiliki diameter lebih besar dari tepi. Ini disebut cambering gulungan. Gulungan yang membulge, ketika dikesubarkan selama penggilingan menghasilkan plat rata. Untuk penggilingan plat, biasanya camber 0,5 mm pada diameter gulungan disediakan. Juga selama penggilingan panas, gulungan menjadi panas dan membulge di tengah, menyebabkan camber gulungan. Ini adalah karena variasi suhu antara tepi dan tengah gulungan. Roll camber harus diubah selama penggilingan untuk menjaga camber gulungan akibat efek termal dan defleksi gulungan. Ini juga menghindari aus gulungan yang tidak merata (gulungan aus lebih banyak di tepi dari di tengah).
Roll camber dapat diubah oleh (i) melengkung gulungan kerja dengan menerapkan gaya eksternal, (ii) menggeser gulungan kerja secara lateral dengan respecto centerline plat, (iii) menggunakan gulungan berbentuk (gulungan dengan profil), dan (iv) rotasi sumbu gulungan kerja dengan respecto sumbu gulungan back-up di bidang horizontal (hasilnya defleksi ujung gulungan kerja, menghasilkan camber).
Roll flattening terjadi ketika ada peningkatan radius kelengkungan gulungan karena tekanan gulungan yang menyebabkan deformasi elastis gulungan. Ini dikenal sebagai roll flattening. Roll flattening mengakibatkan peningkatan panjang kontak dan consequently peningkatan gaya gulungan.
Telah dinyatakan sebelumnya bahwa beban penggilingan bergantung pada diameter gulungan. Semakin tinggi diameter gulungan maka semakin tinggi gaya gulungan. Demikian pula, pengurangan yang lebih kecil memerlukan gaya gulungan lebih rendah. Untuk mengurangi gaya gulungan, ada kebutuhan untuk mengurangi diameter gulungan, atau mengurangi gesekan. Metode lain untuk mengurangi gaya penggilingan adalah dengan menerapkan gaya tarik kecil pada plat. Penerapan gaya tarik secara longitudinal mengurangi stres yield kompresif materi di arah transversal. Ini terlihat dari Tresca yield criterion. Dalam penggilingan, gaya tarik secara longitudinal diterapkan di bagian masuk melalui feeder atau uncoiler dengan sistem rem. Forward tension diterapkan di bagian keluar melalui coiler dengan mengontrol torque padanya.
Roll torque dapat diperkirakan dari gaya penggilingan. Torque sama dengan gaya dikalikan dengan radius di mana gaya bertindak. Total roll torque terdiri dari rolling torque ditambah torque yang diperlukan untuk mengatasi gesekan dalam bearing gulungan ditambah torque di shaft motor ditambah torque untuk mengatasi gesekan dalam sistem transmisi. Roll power diterapkan untuk mendeformasi materi kerja, untuk mengatasi gesekan dalam bagian berputar dll.
Jika back tension yang cukup tinggi diterapkan, titik netral bergerak menuju keluar gulungan. Ini berarti gulungan bergerak lebih cepat dari materi. Jika front tension digunakan, maka titik netral bergerak menuju masuk gulungan. Biasanya back tension hampir dua kali lebih efektif dalam mengurangi beban penggilingan dibandingkan front tension.
Spread merujuk pada peningkatan lebar plat yang digulung dengan rasio lebar terhadap tebal rendah – plat dengan penampang persegi misalnya. Mengurangi gesekan, meningkatkan radius gulungan terhadap rasio tebal plat dan menggunakan plat yang lebih lebar dapat mengurangi roll spread. Pasang gulungan vertikal yang disebut edger rolls dapat digunakan untuk mengurangi spread.
Kontrol tebal dan penampang silang plat adalah tantangan nyata di pabrik penggilingan plat panas. Untuk memantau secara kontinu tebal plat yang digulung, digunakan sensor x-ray atau gamma ray. Kontrol presisi gauge plat yang digulung dapat dilakukan dengan menyesuaikan celah gulungan. Gauge control di pabrik penggilingan plat panas dicapai melalui pengukuran tebal plat menggunakan x-ray gauge dan menyesuaikan tension plat menggunakan sistem kontrol umpan balik.
Selama penggilingan plat panas, plat panas digulung untuk menangani panjangnya yang meningkat karena pengurangan tebal. Selanjutnya penting untuk mengurangi komplikasi kontrol plat dengan kecepatan berbeda karena tebal berbeda karena bagian yang lebih tipis bergerak lebih cepat selama penggilingannya di pabrik plat panas.
Cacat Penggilingan
Masalah kualitas permukaan plat penggilingan panas termasuk prioritas dasar dari proses produksi. Setiap ketidaksempurnaan materi dapat menyebabkan cacat atau penurunan kualitas produk akhir. Sumber yang mungkin dari cacat permukaan untuk plat penggilingan panas dapat ada di berbagai tahap dalam proses manufaktur seperti (i) produksi dan cetakan baja cair, (ii) pemanasan ulang slab, dan (iii) penggilingan slab panas. Antara cacat permukaan yang paling memasalahkan, pemicu cacat permukaan dibuat selama proses produksi dan cetakan baja cair dan mencakup (i) inklusi, (ii) blowholes, (iii) scabs, (iv) garis oksida aluminium, (v) lubang, dan (vi) retakan longitudinal, transverse dan tepi. Kondisi pemanasan ulang slab di tungku pemanas dan proses penggilingan panas mewakili penciptaan dan evolusi lebih lanjut dari cacat. Operasi teknologi pemanas dan penggilingan juga dapat membuat cacat permukaan spesifik seperti shell surface, thermal cracks, hangnails, slivers, scales, squeeze of rolls, scratches dan cacat lain. Akumulasi cacat dalam materi selama operasi teknologi menyebabkan penurunan properti mekanik dan analisis fractografi mengungkapkan mekanisme degradasi lain dalam materi.
Cacat dari slab cetak sebelum penggilingan adalah sebagai berikut
- Beberapa cacat seperti porosity, cavity, blow hole yang terjadi di slab cetak tertutup selama proses penggilingan.
- Stringers longitudinal dari inklusi non-logam atau pearlite banding terkait dengan praktik peleburan dan pengbekuan. Dalam kasus parah, cacat ini dapat menyebabkan lamination yang secara drastis mengurangi kekuatan di arah tebal.
Cacat yang timbul selama penggilingan dijelaskan di bawah ini.
Ada dua aspek dari masalah bentuk plat. Ini adalah (i) tebal seragam di seluruh lebar dan tebal yang dapat dikontrol secara presisi dengan sistem kontrol gauge modern, dan (ii) flatness yang sulit untuk diukur dengan akurat.
Masalah bentuk paling besar saat menggulung plat tipis karena kesalahan fraksional dalam profil celah gulungan meningkat dengan penurunan tebal, menghasilkan stres internal yang lebih besar. Plat tipis juga lebih tidak tahan terhadap buckling. Masalah bentuk ringan dapat dikoreksi dengan stretch leveling plat dalam tension atau dengan bend flexing plat dalam roller-leveller.
Mill spring adalah cacat di mana plat yang digulung lebih tebal dari tebal yang diperlukan karena gulungan mengalami defleksi oleh gaya penggilingan tinggi. Deformasi elastis pabrik terjadi selama penggilingan. Mill spring dapat dihindari, jika gulungan yang lebih kaku digunakan yang berarti material gulungan memiliki stiffness atau konstanta elastis yang tinggi. Biasanya konstanta elastis untuk pabrik mungkin berkisar dari 1 hingga 4 GNm-1.
Roll elastic deformation dapat mengakibatkan tebal plat yang tidak merata di seluruh lebar. Material gulungan diharapkan memiliki elastic modulus yang tinggi untuk mengurangi deformasi gulungan. Untuk menghasilkan plat gauge yang sangat tipis, digunakan gulungan dengan diameter kecil. Mereka didukung oleh gulungan yang lebih besar. Secara umum, tebal minimum plat yang digulung dicapai adalah secara langsung proporsional dengan radius gulungan, gesekan, flow stress.
Roll flattening meningkatkan tekanan gulungan dan akhirnya menyebabkan gulungan mengalami deformasi lebih mudah dari materi yang digulung.
Flatness plat yang digulung tergantung pada defleksi gulungan. Plat menjadi bergelombang saat defleksi gulungan terjadi.
Celah gulungan harus sepenuhnya paralel untuk menghasilkan plat dengan tebal yang sama di kedua ujung. Kecepatan penggilingan sangat sensitif terhadap flatness. Perbedaan elongasi satu bagian dalam 10.000 di antara lokasi yang berbeda di plat dapat menyebabkan waviness.
Jika gulungan mengalami defleksi elastis, plat yang digulung menjadi tipis di tepi, sementara di tengah, tebal lebih tinggi. Demikian pula, gulungan yang mengalami defleksi menghasilkan tepi yang lebih panjang dari tengah. Tepi plat memanjang lebih dari tengah. Karena kontinuitas plat dapat dikatakan bahwa tengah berada di bawah tension, sementara tepi berada di bawah kompresi. Ini mengarah pada waviness di sepanjang tepi. Di sepanjang tengah, zipper cracks terjadi karena stres tensile tinggi di sana.
Cambering gulungan dapat mencegah cacat tersebut. Namun, satu camber hanya berfungsi untuk gaya penggilingan tertentu. Untuk mengoreksi defleksi gulungan untuk rentang kondisi penggilingan, digunakan jack hidrolik, yang mengontrol deformasi elastis gulungan sesuai kebutuhan.
Jika gulungan memiliki convexity berlebihan maka tengah material plat memiliki elongasi lebih dari tepi. Ini mengarah pada cacat yang disebut centre buckle.
Efek yang mungkin saat menggulung dengan camber yang tidak cukup termasuk tengah yang lebih tebal berarti tepi secara plastis memanjang lebih dari tengah, biasanya disebut long edges. Ini menginduksi pola stres residual kompresi di tepi dan tension di sepanjang garis tengah. Ini dapat menyebabkan retakan garis tengah, warping atau tepi kerutan atau efek crepe-paper atau tepi bergelombang.
Efek yang mungkin saat gulungan over-cambered termasuk tepi yang lebih tebal dari tengah berarti tengah secara plastis memanjang lebih dari tepi, menghasilkan spread lateral. Pola stres residual sekarang di bawah kompresi di garis tengah dan tension di tepi. Ini dapat menyebabkan retakan tepi, centre splitting, dan centre line wrinkling.
Strip dengan tebal kecil lebih sensitif terhadap cacat celah gulungan yang mengarah pada cacat yang lebih besar. Plat tipis lebih mungkin mengalami waviness atau buckling. Cacat ini dikoreksi dengan melakukan roller leveling atau stretch leveling di bawah tension. Stretch leveling dilakukan di antara roller leveler rolls.
Selama penggilingan plat memiliki kecenderungan untuk berdeformasi di arah lateral. Gesekan tinggi di tengah. Oleh karena itu, spread paling sedikit di tengah. Ini mengarah pada pembulatan ujung plat. Tepi plat berada di bawah deformasi tension. Ini mengarah pada retakan tepi. Jika tengah plat terkekang parah dan dikesubarkan oleh stres berlebihan, centre split dapat terjadi.
Deformasi material yang tidak homogen di seluruh tebal plat mengarah pada stres tensile sekunder tinggi di sepanjang tepi. Ini mengarah pada retakan tepi. Stres tensile sekunder adalah akibat membulge dari permukaan bebas. Retakan tepi dapat dihindari dengan menggunakan edge rolls.
Edging defect disebabkan oleh deformasi yang tidak homogen di arah tebal. Jika hanya permukaan materi yang digulung yang terdeformasi (seperti dalam pengurangan ringan pada slab tebal), tepi menjadi cekung. Material yang overhang tidak ditekan di tahap penggilingan berikutnya, menyebabkan area ini di bawah stres tension dan mengarah pada retakan tepi. Ini telah diamati dalam breakdown awal hot-rolling ketika h/Lp>2. Dengan pengurangan berat, tengah cenderung memanjang lebih lateral dari permukaan untuk menghasilkan tepi barreled. Ini menyebabkan stres tension sekunder oleh barreling, yang rentan terhadap retakan tepi.
Karena aliran material yang tidak homogen di seluruh tebal plat, cacat lain terjadi. Cacat ini disebut allegatoring. Ini adalah karena fakta bahwa permukaan berada di bawah deformasi tension dan tengah di bawah deformasi kompresi. Ini adalah karena spread material yang lebih besar terjadi di tengah. Alligatoring terjadi ketika spread lateral lebih besar di tengah dari permukaan (permukaan dalam tension, tengah dalam kompresi) dan dengan kehadiran kelemahan metalurgi di sepanjang garis tengah.
Cacat permukaan lebih mudah terjadi dalam penggilingan karena rasio luas permukaan terhadap volume tinggi. Gerinda, pengupasan atau descaling cacat pada permukaan slab cetak biasanya perlu dilakukan sebelum digulung. Laps karena penempatan gulungan yang tidak tepat dapat menyebabkan bentuk yang tidak diinginkan. Flakes atau retakan pendingin di sepanjang tepi menghasilkan penurunan ductility dalam penggilingan panas slab dengan grain kasar yang sangat besar. Scratches dapat disebabkan oleh tooling dan penanganan. Variasi tebal adalah akibat defleksi gulungan atau karena kecepatan penggilingan.



