Masalah Umum dalam Elektropoles: Panduan Praktis
Pelepasan elektrolit menggunakan workpiece yang akan dipoles sebagai anoda, logam tidak larut sebagai katoda, dan kedua kutub ditiupkan ke dalam sel elektrolit secara bersamaan. Melalui reaksi ionisasi DC, terjadinya larut anoda selektif, sehingga menghaluskan burr halus pada permukaan workpiece dan meningkatkan kecerahan.
Hari ini, kami akan berbagi pertanyaan dan jawaban tentang pengetahuan dasar pelepasan elektrolit dalam pemrosesan dan produksi plating harian, semoga membantu yang membutuhkan.
1. Mengapa terdapat bercak kelabu dan hitam pada permukaan yang dipoles?
Analisis penyebab: kulit oksida mungkin tidak sepenuhnya terlepas. Skala oksida masih ada secara lokal.
Solusi: perkuat pengelupasan skala oksida
2. Apa penyebab korosi berlebihan di sudut dan ujung workpiece setelah poles?
Analisis penyebab: terjadi pelarutan berlebihan disebabkan oleh arus berlebihan di tepi, sudut, dan ujung, atau suhu elektrolit dan waktu poles yang terlalu lama.
Solusi: sesuaikan kepadatan arus atau suhu larutan, atau sederhanakan waktu. Periksa posisi elektroda, dan atur pelindung di tepi dan sudut.
3. Mengapa workpiece tidak terang dan kelabu-gelap setelah poles?
Analisis alasan: kemungkinan larutan pelekat elektrokimia tidak berdampak atau dampaknya tidak nyata.
Solusi: periksa apakah larutan pelekat elektrolit telah digunakan terlalu lama, kualitasnya telah menurun, atau proporsi komponen larutan tidak seimbang.
4. Apa yang menjadi garis putih pada permukaan workpiece yang dipoles?
Analisis penyebab: kepadatan relatif larutan terlalu besar dan cairan terlalu kental. Kepadatan relatif lebih besar dari 1.82.
Solusi: tingkatkan derajat pengadukan larutan. Jika kepadatan relatif larutan terlalu besar, encarkan ke 1.72 dengan air. Dan panaskan pada 90 ~ 100 ℃ selama satu jam.
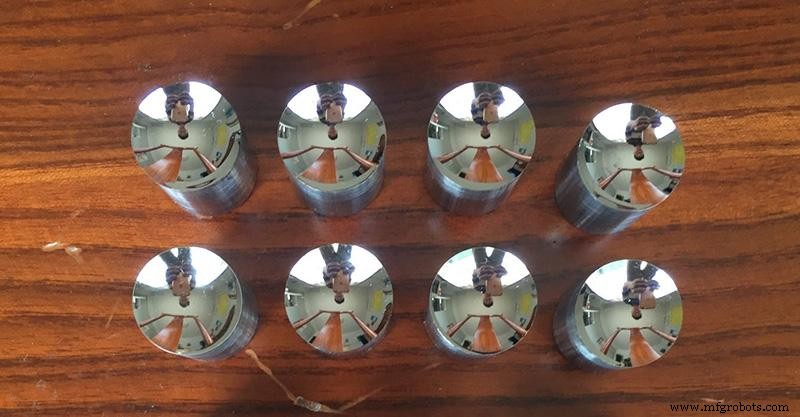
5. Mengapa terdapat permukaan Yin dan Yang pada permukaan yang dipoles, dan beberapa bagian tidak mencolok?
Analisis penyebab: posisi workpiece tidak sejajar dengan katoda, atau workpiece melindungi satu sama lain.
Solusi: sesuaikan workpiece dengan benar untuk membuat posisi antara workpiece dan katoda sesuai dan membuat distribusi daya wajar.
6. Setelah poles, permukaan workpiece rata dan halus, tetapi beberapa titik atau blok tidak cukup terang, atau muncul garis lurus tidak terang. Apa alasan umumnya?
Analisis penyebab: kemungkinan gelembung yang dihasilkan pada permukaan workpiece pada akhir periode poles tidak terlepas dan menempel ke permukaan dengan tepat atau ada aliran udara pada permukaan.
Solusi: tingkatkan kepadatan arus, tingkatkan jumlah gas yang dihasilkan sehingga gelembung dapat terlepas, atau tingkatkan kecepatan pengadukan larutan untuk meningkatkan aliran larutan.
7. Titik kontak antara bagian dan gantung tidak mencolok dan terdapat bercak cokelat. Mengapa permukaan lainnya terang?
Analisis penyebab: kontak yang buruk antara bagian dan gantung dapat menyebabkan distribusi arus yang tidak merata, atau bagian dan gantung memiliki sedikit titik kontak.
Solusi: polih titik kontak gantung untuk membuatnya konduktif, atau tingkatkan luas titik kontak antara bagian dan gantung.
9. Beberapa bagian yang dipoles dalam bak yang sama terang, beberapa tidak terang, atau beberapa bagian tidak terang.
Analisis penyebab: terlalu banyak workpiece yang dipoles dalam bak yang sama, sehingga distribusi arus tidak merata, atau tumpang tindih dan pelindungan antara workpiece.
Solusi: kurangi jumlah workpiece yang dipoles dalam bak yang sama, atau perhatikan penempatan workpiece.
10. Mengapa terdapat bercak perak-putih dekat bagian cekung pada bagian yang dipoles dan titik kontak antara bagian dan gantung?
Analisis penyebab: bagian cekung pada bagian mungkin dilindungi oleh bagian itu sendiri atau gantung.
Solusi: ubah posisi bagian dengan benar sehingga garis daya dapat diperoleh pada bagian cekung, atau kurangi jarak antara elektroda atau tingkatkan kepadatan arus.
11. Apa alasan tidak ada cahaya dan bercak kuning setelah poles?
Analisis penyebab: kepadatan relatif larutan elektrokimia mungkin terlalu kecil, yaitu kurang dari 1.70.
Solusi: sesuaikan kepadatan relatif elektropoles atau panaskan dan konsentrasikan pada 80-100 ℃ untuk meningkatkan kepadatan relatif. Atau ganti dengan cairan baru.
12. Mengapa bercak cokelat muncul ketika workpiece diambil dari bak setelah poles?
Analisis penyebab: kemungkinan elektropoles tidak cukup atau waktu terlalu singkat.
Solusi: pertama, perpanjang waktu poles dengan benar. Jika tidak berhasil, mungkin masalah suhu atau kepadatan arus yang tidak mencukupi.
13. Mengapa mudah terbakar selama elektrolisis?
Analisis penyebab: tiga faktor yang menyebabkan fenomena ini: pertama, titik kontak antara gantung dan workpiece tidak kokoh, kedua, kepadatan elektrolit terlalu rendah, dan ketiga, kepadatan arus terlalu tinggi.
Solusi: ubah beberapa metode koneksi antara gantung dan workpiece, dan tingkatkan titik kontak antara gantung dan workpiece sebanyak mungkin. Jika kepadatan elektrolit terlalu rendah, ganti elektrolit.



