Mesin CNC: Strategi Terbukti untuk Mencapai Toleransi Ketat
Di industri pemesinan presisi CNC, tukang mesin CNC suka melihat peralatan seperti " /-0.005 ", yang merupakan teknologi yang mempertahankan persyaratan layanan yang ketat di pemesinan bagian presisi CNC. Toleransi ketat esensial untuk bagian berkualitas tinggi dan berkinerja tinggi. Industri seperti kesehatan, penerbangan, dan militer sangat bergantung pada bagian presisi yang akurat untuk berkembang. Beberapa bagian bahkan memerlukan akurasi 0.0005 inci—lebar yang dapat dibandingkan dengan tebal rambut manusia. (Apa yang Harus Anda Ketahui Tentang Toleransi Pemesinan) Mencapai toleransi adalah tantangan yang sulit, tetapi tidak sama sekali mustahil. Ini adalah perbedaan antara tebal rambut seseorang dan sel darah putih. Berikut adalah beberapa saran untuk membantu Anda mencapai bagian pemesinan CNC yang sempurna.
1. Pemanasan Spindel untuk Mempertahankan Toleransi Ketat
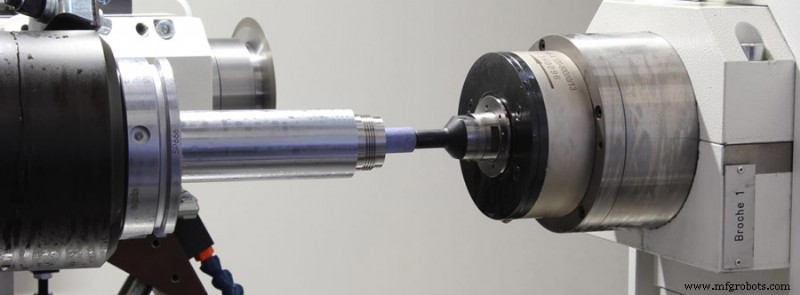 Mesin CNC perlu rangkaian latihan pemanasan sendiri untuk bekerja dengan baik. Meskipun tukang mesin melakukan pemanasan spindel banyak sebelum melanjutkan proyek, ini tidak cukup untuk bagian dengan toleransi yang sangat ketat. Metode pertama hanya dapat mencegah aus bearing yang terlalu dini. Sebelum memulai proses gerus sebenarnya, biarkan mesin berjalan selama sekitar 15-20 menit, semua bagian dipindahkan ke suhu yang diperlukan, ini dapat membantu Anda mengurangi risiko ekspansi termal dalam perawatan awal, sambil memberikan ukuran yang Anda butuhkan.
Tips: Jangan lupa untuk mengukur alat setelah pemanasan. Perbedaan apa pun di bagian depan alat dapat mencegah Anda mencapai hasil yang diinginkan.
2. Pemilihan Alat yang Ketat untuk Mempertahankan Toleransi Ketat
Anda perlu memastikan bahwa Anda memiliki peralatan khusus untuk roughing dan finishing sehingga alat roughing dapat menahan aus, sementara alat finishing hanya menyimpan satu proses untuk memastikan proses yang dapat diulang untuk membuat bagian presisi. Kerja berukuran besar: harap ukuran mutlak di bawah ukuran yang ditetapkan sangat menakutkan bagi tukang mesin.
Pin pengukur adalah alat yang berguna dalam mempertahankan toleransi ketat karena Anda dapat memproses fitur yang terlalu kecil lalu menyesuaikannya.
Pin pengukur dapat digunakan untuk mengukur fitur yang terlalu kecil sebelum memprosesnya ke ukuran yang tepat.
3. Kompensasi untuk Mempertahankan Toleransi Ketat
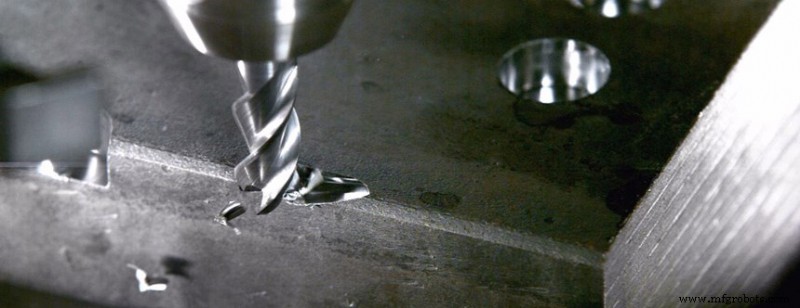 Kompensasi alat Anda—Pabrik alat tidak sempurna, jadi mereka cukup toleran terhadap desain alat. Mereka tahu jika Anda berencana menggunakan alat mereka untuk membuat sesuatu, Anda akan lebih senang jika ukuran fitur yang dipotongnya terlalu kecil alih-alih terlalu besar. Mengetahui ini, Anda akan ingin memastikan hal pertama yang harus dilakukan saat menyiapkan pekerjaan yang akurat adalah memasukkan diameter alat aktual. Anda dapat melakukannya dengan beberapa cara, tetapi metode yang saya sukai adalah memproses fitur lalu menggunakan alat presisi untuk memverifikasi ukuran—pin atau blok pengukur akan berfungsi dengan baik. Ini mudah—jika Anda menggunakan alat 0.236 inci untuk memasukkan lubang 0.250 inci dan hanya pin pengukur 0.248 inci yang dapat dimasukkan, maka ukuran alat Anda akan dikurangi sebesar 0.001 inci (gunakan setengah nilai karena berlebihan di kedua sisi) kecil). Pada titik ini, Anda dapat menggunakan perangkat lunak CAM atau menggunakan perintah Tool Comp dalam file potong untuk mengkompensasi ukuran menjadi 0.235 inci.
4. Suhu untuk Mempertahankan Toleransi Ketat
Suhu yang benar adalah salah satu faktor paling krusial dalam mempertahankan toleransi ketat, karena itu dapat menyebabkan perubahan yang sangat banyak sehingga Anda tidak akan pernah menyadarinya. Pergeseran kecil dalam suhu yang ditetapkan akan mempengaruhi mesin dan bagian Anda dengan cara yang berbeda. Faktanya, bahkan kesalahan tidak sadar, seperti tidak memperhatikan tempat mesin ditempatkan, dapat merusak seluruh proses. Selama proses penggerusan, ekspansi dan kontraksi mesin gerus atau bahan yang dipotong dapat sangat berbeda.
Misalnya, jika mesin Anda ditempatkan di dekat jendela dan di luar dingin, matahari akan menyinari mesin pada beberapa waktu dalam sehari. Untuk contoh lain, apakah sistem pendingin udara menyala pada siang hari dan menghembuskan udara dingin ke dalam kabin? Apakah bahan mentah Anda disimpan di gudang panas lalu dimasukkan pada suhu rendah 68 derajat Celsius? Letakkan semuanya ini—jaga mesin dan bahan Anda di lingkungan yang dikontrol suhu selama seluruh proses, hindari sinar matahari langsung, ini sering diabaikan tetapi merupakan faktor penting untuk memastikan konsistensi penggerusan.
Deskripsi di atas diperkenalkan dari sudut pandang mempertahankan toleransi ketat dalam proses penggerusan secara keseluruhan. Di bawah ini kita memperkenalkan beberapa metode operasi untuk mempertahankan toleransi ketat dari sudut pandang bagian penggerusan rinci.
Mempertahankan Toleransi dalam Operasi Pembuatan Lubang
Lubang biasanya membutuhkan toleransi dimensi yang paling ketat karena mereka biasanya dimaksudkan untuk selaras sempurna dengan bagian yang bersanding. Untuk mempertahankan toleransi, pertama uji runout mesin dan alat. Langkah sederhana tetapi sering diabaikan ini dapat menghemat banyak waktu dan frustrasi bagi tukang mesin.
Point Drill
Spot drilling memungkinkan bor untuk memiliki titik awal yang sangat presisi, sehingga meminimalkan jalan atau penyimpangan dari jalur yang diinginkan. Ini sangat menguntungkan saat memproses permukaan tidak teratur, karena sulit untuk menemukan lokasi sempurna lubang pada permukaan ini.
Reamer
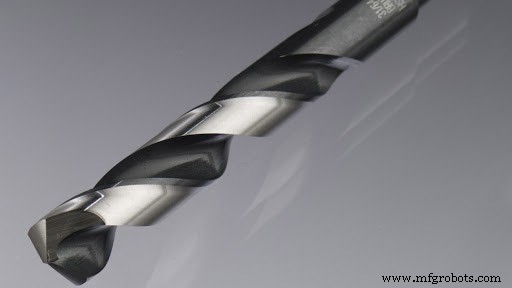
Reaming sangat cocok untuk pekerjaan dengan toleransi yang sangat ketat, karena banyak reamer miniatür memiliki toleransi yang jauh lebih ketat daripada bor. Reamer memotong di tepi yang dijulang, sehingga menghapus paling sedikit materi di lubang, dengan tujuan akhir untuk membuat ukuran lebih besar. Karena tepi pemotongan reamer sangat kecil, diameter inti alat lebih besar, jadi ini adalah alat yang lebih kaku.
Mempertahankan Toleransi Ketat Saat Memproses Dinding
Saat penggerusan dinding menjadi sulit karena defleksi, toleransi harus dipertahankan, atau alat akan mengalami regangan saat gaya diterapkan. Jika sudut muncul di dinding karena defleksi, pilih alat dalam jangkauan untuk mengurangi defleksi di leher alat. Selain itu, ambil lebih banyak kedalaman potong aksial dan lakukan finishing secara bertahap untuk menekan alat lebih sedikit. Untuk mendapatkan toleransi finishing permukaan, mungkin perlu menggunakan alat slot panjang untuk meminimalkan tanda jalur alat sisa pada bagian.
Corner Radius End Mill
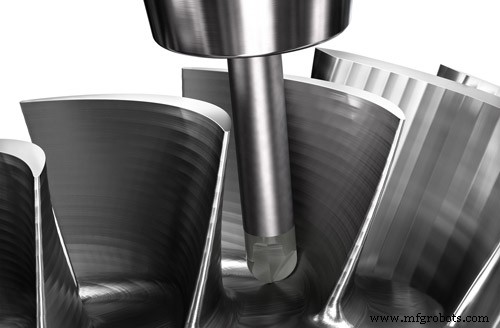
Karena end mill dengan radius sudut tidak memiliki tepi tajam, ausnya akan lebih lambat daripada end mill persegi. Dengan menggunakan alat radius sudut, retakan di tepi alat dapat diminimalkan, menghasilkan distribusi tekanan yang merata di setiap tepi pemotongan. Karena tepi tajam pada alat persegi kurang awet dan lebih rentan pecah akibat konsentrasi stres di titik ini, alat radius sudut akan lebih kuat dan oleh karena itu kurang mungkin menyebabkan perubahan toleransi.
Oleh karena itu, disarankan untuk menggunakan alat roughing dengan kontur radius sudut dan dresser dengan kontur persegi untuk meningkatkan toleransi tepi. Saat merancang bagian dan ingat bahwa saat manufaktur, jika dinding dengan radius yang lebih besar memiliki potensi dibandingkan dinding dengan tepi persegi, dinding dengan radius yang lebih besar dapat menyederhanakan kemampuan pemesinan dan mengurangi jumlah pergantian alat.
Mempertahankan Toleransi Ketat Saat Membuat Benang
Mendapatkan benang ke toleransi hanya terkait dengan pengosongan irisan. Pengosongan irisan adalah masalah yang sering diabaikan: jika irisan di lubang tidak dikeluarkan sebelum pembuatan benang, gangguan di ujung alat mungkin terjadi, menyebabkan getaran dan remek pada benang. Ini mengurangi kontinuitas benang dan juga mengubah titik kontur. Ketidakterusan benang mungkin menjadi perbedaan antara lulus dan gagal bagian, dan karena pembuatan benang biasanya merupakan aplikasi terakhir untuk mengurangi kerusakan benang selama penggerusan, ini juga meningkatkan kemungkinan irisan yang tersisa di lubang oleh aplikasi lain.
Seperti yang Anda lihat, mempertahankan toleransi ketat adalah tantangan tetapi tidak mustahil. Adopsi trik sederhana di atas untuk mendapatkan ukuran yang diinginkan dalam satu kali usaha! Jika Anda membutuhkan layanan pemesinan dengan toleransi ketat, selamat menghubungi kami, SANS Machining akan menjadi pilihan terbaik Anda untuk mitra proyek khusus.



