Analisis Komprehensif Pemesinan CNC: Struktur, Kemudahan Produksi, Akurasi & Spesifikasi Teknis
Analisis kemudahan produksi bagian pemesinan CNC terutama meliputi tiga bagian: analisis gambar bagian produk, analisis kemudahan produksi struktur dan analisis akurasi serta persyaratan teknis bagian.
(1) Analisis Gambar Bagian
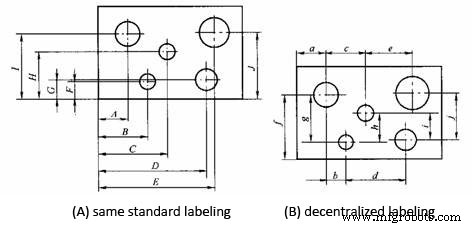
①Metode penomoran dimensi pada gambar bagian harus disesuaikan dengan karakteristik pemesinan CNC. Seperti yang ditunjukkan pada Gambar (A), penomoran dimensi pada gambar bagian pemesinan CNC harus ditandai dengan referensi yang sama atau ukuran koordinat harus diberikan langsung. Metode penomoran ini tidak hanya memudahkan pemrograman, tetapi juga memudahkan koordinasi antar dimensi, dan mendukung penyatuan acuan desain, acuan proses, acuan pengukuran, dan asal pemrograman. Saat menentukan dimensi, desainer bagian umumnya selalu mempertimbangkan asembly dan karakteristik penggunaan lainnya lebih sering, jadi mereka sering menggunakan metode penomoran parsial tersebar seperti yang ditunjukkan pada Gambar (B), yang membawa banyak ketidaknyamanan pada pengaturan proses dan pemrosesan kontrol numerik. Karena akurasi pemesinan CNC dan penempatan ulang yang tinggi, karakteristik penggunaan bagian tidak akan rusak karena kesalahan kumulatif yang besar. Oleh karena itu, metode penomoran parsial tersebar dapat diubah menjadi penomoran referensi yang sama atau langsung menomori ukuran koordinat.
②Analisis gambar desain bagian yang diproses, bagi permukaan yang diproses menjadi permukaan penting dan permukaan minor berdasarkan toleransi dimensi dan toleransi geometri yang ditandai serta informasi terkait lainnya, dan temukan acuan desain, lalu mengikuti prinsip pemilihan acuan untuk menentukan penempatan referensi pemrosesan bagian, analisis apakah blank bagian nyaman untuk penempatan dan klem, apakah pemilihan metode klem dan titik klem akan menghalangi gerakan alat, apakah deformasi klem memiliki dampak pada kualitas pemrosesan, dll. Berikan dasar untuk penempatan workpiece, pemasangan, dan desain klem.
③Kondisi (seperti tangency, interseksi, perpindikularan, dan paralelisme) dari elemen geometrik (titik, garis, dan permukaan) yang membentuk kontur bagian adalah dasar penting untuk pemrograman CNC. Dalam pemrograman manual, koordinat setiap simpul harus dihitung berdasarkan kondisi ini; dalam pemrograman otomatis, semua elemen geometrik yang membentuk bagian harus didefinisikan berdasarkan kondisi ini. Tidak peduli kondisi mana yang tidak jelas, pemrograman tidak akan mungkin. Oleh karena itu, saat menganalisis gambar bagian, perlu menganalisis apakah kondisi yang diberikan dari elemen geometrik mencukupi, dan jika ada masalah, harus diselesaikan melalui konsultasi dengan desainer tepat waktu.
(2) Analisis Proses Struktur Bagian
①Rongga dalam dan bentuk bagian harus menggunakan jenis geometri dan ukuran yang seragam sebanyak mungkin, untuk mengurangi spesifikasi alat dan jumlah penggantian alat, memudahkan pemrograman, dan meningkatkan efisiensi produksi.
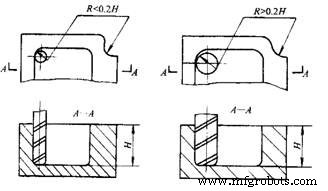
②Ukuran sudut bundar rongga dalam menentukan diameter alat, jadi jari-jari sudut bundar rongga dalam tidak boleh terlalu kecil. Untuk bagian yang ditunjukkan pada gambar di bawah, kualitas struktur dan kerjanya terkait dengan faktor-faktor seperti tinggi kontur yang diproses dan ukuran jari-jari sudut bundar. Gambar (b) Dibandingkan dengan (a), jari-jari sudut bundar R besar, dan pemotong ujung dengan diameter lebih besar dapat digunakan untuk pemrosesan; saat memproses bidang datar, jumlah feed juga berkurang secara berbanding, dan kualitas pemrosesan permukaan akan lebih baik, jadi kemudahan produksi lebih baik. Sebaliknya, kerjanya buruk. Secara umum, ketika R<0.2H (H adalah tinggi maksimum permukaan kontur workpiece yang akan diproses), dapat dinilai bahwa kerjanya bagian ini tidak baik.
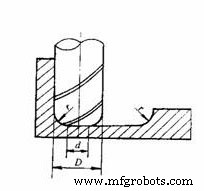
③Saat bagian memproses bidang datar dasar rongga, jari-jari sudut bundar dasar rongga r tidak boleh terlalu besar. Seperti yang ditunjukkan pada gambar di bawah, diameter kontak maksimum antara muka pemotong dan bidang pemotongan adalah d=D-2r (D adalah diameter pemotong). Saat D konstan, semakin besar r, semakin kecil luas bidang pemotongan muka pemotong. Semakin buruk kemampuan bidang datar, semakin rendah efisiensi, dan semakin buruk kemudahan produksi. Saat r mencapai tingkat tertentu, bahkan perlu menggunakan pemotong ujung bola, yang harus dihindari sebanyak mungkin.
④ Secara mungkin, pemrosesan semua permukaan yang dapat diproses harus diselesaikan dalam satu klem. Untuk alasan ini, pilih metode penempatan yang memudahkan pemrosesan setiap permukaan; jika klem kedua diperlukan, terapkan penempatan referensi seragam. Jika tidak ada referensi penempatan seragam dalam pemesinan CNC, akan terjadi kesalahan penempatan karena pemasangan ulang workpiece, yang akan menyebabkan posisi kontur dan dimensi pada dua muka setelah pemrosesan tidak konsisten. Oleh karena itu, untuk memastikan akurasi posisi relatif setelah proses klem kedua, gunakan referensi penempatan seragam.
3) Analisis Akurasi Bagian dan Persyaratan Teknis
1) Analisis apakah akurasi bagian dan berbagai persyaratan teknis lengkap dan wajar. Untuk permukaan yang diproses oleh CNC turning, persyaratan akurasi harus sekonstansi mungkin, sehingga alat akhir dapat diproses secara berkelanjutan.
2) Analisis apakah akurasi pemesinan CNC dalam proses dapat memenuhi persyaratan gambar. Perhatikan untuk menyisakan allowance pemrosesan yang cukup untuk proses selanjutnya.
3) Temukan permukaan dengan akurasi posisi yang lebih tinggi pada gambar bagian, dan tentukan apakah permukaan ini dapat diselesaikan dalam satu pemasangan.
4) Untuk permukaan atau permukaan simetris yang memerlukan kehalusan permukaan bagian yang tinggi, tentukan untuk menggunakan fungsi kecepatan garis konstan untuk pemotongan.



