Panduan Pemesinan CNC Wire EDM: Praktik Terbaik dan Keterbatasan
Tidak semua dapat diproses dengan pemesinan Wire EDM. Pola pemesinan dianalisis dan ditinjau. Berdasarkan peralatan pemesinan yang ada, mempertimbangkan kelayakan metode pemesinan ini, pemesinan tidak dapat dilakukan dalam situasi berikut:
- Celah sempit lebih kecil dari diameter kawat elektroda ditambah jarak pembuangan.
- Sudut dalam pola tidak diizinkan memiliki sudut R atau sudut R yang diperlukan pada sudut dalam lebih kecil dari diameter kawat elektroda. Bahan logam yang tidak menghantar listrik. Bahan logam yang ketebalannya melebihi rentang rangka kawat.
- Panjang pemesinan melebihi panjang geser efektif gerak X dan Y mesin, dan bahan logam memerlukan presisi tinggi.
Pada kondisi yang memenuhi proses Wire EDM, berdasarkan persyaratan pemesinan bagian, seperti kualitas permukaan dan ketepatan dimensi, diperlukan untuk memutuskan apakah memilih pemotongan Wire EDM kecepatan sedang atau Wire EDM kecepatan rendah. Untuk bagian dengan ketepatan dimensi tinggi dan kekasaran permukaan yang baik, kami harus memilih pemrosesan Wire EDM kecepatan rendah.
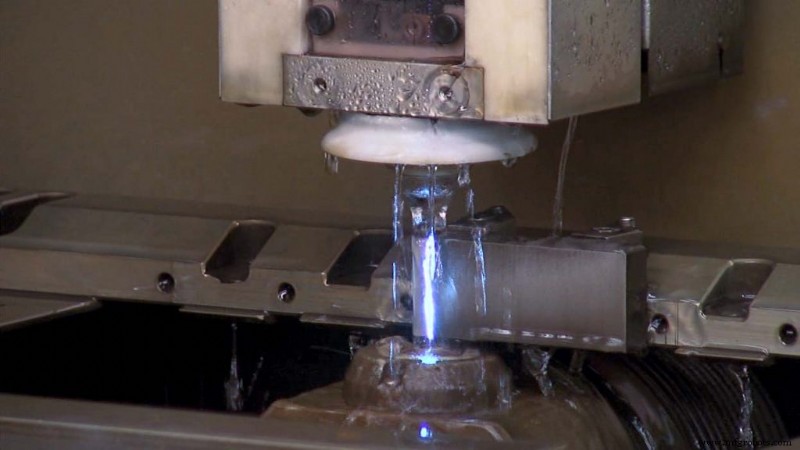
Catatan untuk Pemesinan Wire EDM
1) Pemilihan material bahan logam yang tepat
Untuk mengurangi deformasi bahan logam yang disebabkan oleh pemotongan Wire EDM, pilih material dengan daya tahan pengeruk yang baik, permeabilitas yang baik, dan deformasi perlakuan panas yang kecil. Material bahan logam harus diolah termal sesuai persyaratan teknis.
2) Pemrosesan lubur berulir
Untuk pemrosesan lubur tertutup dan beberapa pukulan, lubur kawat perlu diproses sebelum pemotongan online. Posisi lubur berulir harus konsisten dengan titik awal pemesinan yang ditentukan selama pemrograman.
3) Pilih jenis kawat elektroda
Wire EDM kecepatan sedang biasanya menggunakan kawat molibdenum dengan diameter 0,18 mm sebagai kawat elektroda, pemesinan Wire EDM kecepatan rendah biasanya menggunakan kawat kuningan, selain kawat terpasang seng, dll. Diameter kawat elektroda dapat disesuaikan dengan persyaratan akurasi pemesinan. Cobalah pilih kawat elektroda dengan diameter tidak kurang dari 0,2 mm untuk mendapatkan kecepatan pemotongan yang lebih tinggi dan mengurangi risiko putusnya kawat selama pemrosesan.
4) Klem dan koreksi bahan logam
Berdasarkan bentuk dan ukuran pemrosesan bahan logam, pilih metode klem yang tepat untuk menentukan posisi bahan logam. Jika metode klem untuk bagian plat, bagian berputar, dan bagian blok berbeda, Anda dapat memilih klem khusus atau klem buatan sendiri untuk memegang bahan logam. Setelah bahan logam diklem, harus dikoreksi. Secara umum, yaitu memeriksa tegak lurus dan rata permukaan klem bahan logam, dan koreksi paralelisme sumbu bidang referensi bahan logam dan mesin.
5) Penyusunan Kawat dan Pengaturan
Bungkus kawat elektroda dengan benar pada setiap bagian mekanisme gerak kawat untuk menjaga kawat elektroda pada tegangan tertentu. Gunakan metode yang sesuai untuk mengoreksi tegak lurus kawat elektroda, seperti penyusunan kawat dengan penyusun, penyusunan kawat dengan spak, dll.
6) Posisionasi kawat elektroda
Sebelum pemrosesan Wire EDM, kawat elektroda harus diposisikan secara akurat ke posisi koordinat awal pemotongan. Metode penyesuaian termasuk pemeriksaan visual, metode spak, dan penyusunan otomatis. Mesin pemotong kawat CNK saat ini semua memiliki fungsi sentuhan, dan mereka semua memiliki fungsi pencarian tepi otomatis dan pencarian pusat otomatis. Mereka memiliki akurasi penyusunan yang tinggi dan sangat nyaman untuk penempatan kawat elektroda. Metode operasi bervariasi dari satu mesin ke mesin lain.
7) Pemrograman WEDM
Pemrograman WEDM adalah inti dari seluruh proses. Mesin diproses sesuai program kontrol numerik. Keberhasilan program secara langsung mempengaruhi bentuk pemrosesan dan akurasi pemrosesan. Sebagian besar produksi aktual menggunakan metode pemrograman otomatis.
Setelah pemrograman selesai dan sebelum proses pemotongan resmi, program CNK harus diperiksa dan diverifikasi untuk menentukan keberhasilannya. Sistem kontrol numerik mesin pemotong kawat menyediakan metode untuk verifikasi program. Metode yang umum digunakan adalah: satu adalah metode pemeriksaan gambar, yang terutama digunakan untuk memverifikasi apakah ada kesalahan sintaks dalam program dan apakah sesuai dengan garis pemrosesan gambar. Satu lagi adalah metode pemeriksaan gerak kosong, yang dapat memeriksa pemrosesan aktual program, memeriksa apakah ada tabrakan atau gangguan dalam pemrosesan, dan apakah gerak mesin memenuhi persyaratan pemrosesan, dll., melalui simulasi situasi pemrosesan dinamis, program dan rute jalur pemrosesan diverifikasi sepenuhnya.
Tips Lain untuk Pemrosesan Wire EDM
Untuk beberapa cetakan pukulan dengan persyaratan ketepatan dimensi tinggi dan celah pasang yang kecil antara cetakan cekung dan cerucuk, Anda dapat mencoba memotong dengan lembar tipis terlebih dahulu untuk memeriksa ketepatan dimensi dan celah pasang. Jika Anda menemukan bahwa tidak memenuhi persyaratan, Anda harus memodifikasi program tepat waktu hingga verifikasi layak. Pemotongan resmi. Selama pemrosesan, parameter listrik dan non-listrik dapat disesuaikan sesuai status pemrosesan untuk menjaga pemrosesan dalam status pembuangan terbaik. Setelah pemotongan resmi selesai, jangan terburu-buru untuk menghapus bahan logam, periksa apakah titik koordinat awal dan akhir konsisten, jika ada masalah yang ditemukan, tindakan “perbaikan” harus diambil tepat waktu.



