Pengelasan Busar Terendam (SAW): Gambaran Lengkap dan Cara Kerja
Apa Itu Pengelasan Busar Terendam (SAW)?
Pengelasan Busar Terendam (SAW) adalah proses penggabungan yang melibatkan pembentukan busar listrik di antara elektroda yang dikontinu dan benda kerja yang akan dielap. Selimut tepung flux mengelilingi dan menutupi busar dan, saat cair, menyediakan konduksi listrik di antara logam yang akan digabungkan dan elektroda.
Patent SAW pertama kali diambil pada tahun 1935. Proses ini memerlukan elektroda consumable padat atau tubular (logam cored) yang dikontinu. Pengelasan cair dan zona busar dilindungi dari kontaminasi atmosfer dengan “terendam” di bawah selimut flux granular yang dapat dilelehkan yang terdiri dari kapur, silica, oksida mangan, fluorida kalsium, dan senyawa lainnya.
Saat cair, flux menjadi konduktif dan menyediakan jalur arus di antara elektroda dan pekerja. Lapisan flux tebal ini sepenuhnya menutupi logam cair sehingga mencegah percikan dan percikan api serta menekan radiasi ultravioleth yang intens dan asap yang merupakan bagian dari proses pengelasan busar pelapis (SMAW).
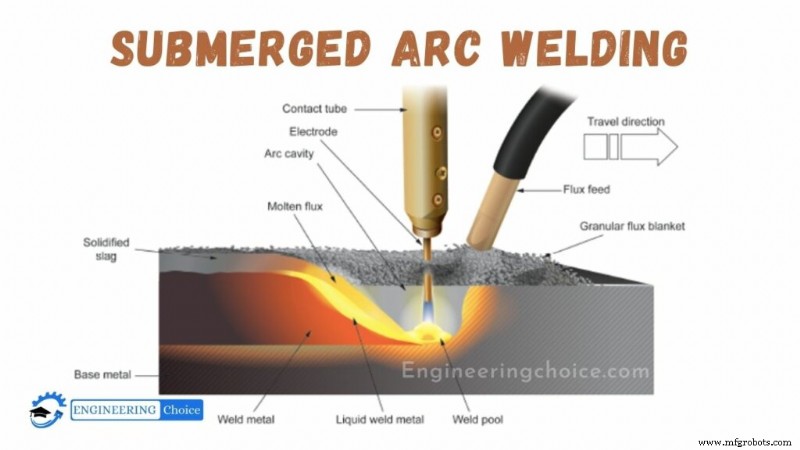
Bagaimana Cara Kerja Pengelasan Busar Terendam?
Pengelasan busar terendam (SAW) adalah proses pengelasan busar umum yang melibatkan pembentukan busar di antara elektroda yang dikontinu dan benda kerja. Selimut tepung flux menghasilkan perlindungan gas dan escoria (dan dapat juga digunakan untuk menambahkan elemen paduan ke kolam pengelasan) yang melindungi zona pengelasan.
Gas pelindung tidak diperlukan. Busar terendam di bawah selimut flux dan tidak biasanya terlihat selama pengelasan. Ini adalah metode pengelasan yang sudah terbentuk dan sangat serbaguna.
Elektroda dapat berupa kawat padat atau cored atau pita yang terbuat dari lembar material sintur. Flux dapat dibuat dengan menggabungkan konstituen untuk membentuk escoria kaca (yang kemudian dihancurkan untuk membentuk tepung) atau dengan mengagregasi konstituen menggunakan pengikat dan proses corning. Sifat kimia dan distribusi ukuran flux membantu stabilitas busar dan menentukan properti mekanik logam pengelasan dan bentuk tali.
SAW biasanya dioperasikan sebagai proses terotomatisasi. Arus pengelasan (biasanya antara 300 dan 1000 ampere), tegangan busar, dan kecepatan perjalanan semuanya mempengaruhi bentuk tali, kedalaman penetrasi, dan komposisi kimia logam pengelasan yang ditetapkan. Karena operator tidak dapat mengamati kolam pengelasan, ketergantungan besar harus ditempatkan pada pengaturan parameter dan pemosisian kawat tambah.
Meskipun SAW biasanya dioperasikan dengan satu kawat menggunakan arus AC atau DC, ada sejumlah varian termasuk penggunaan dua atau lebih kawat, menambahkan kawat yang dipotong ke sambungan sebelum pengelasan, dan penggunaan tambahan bubuk logam.
Produktivitas tambahan dapat diperoleh dengan memasukkan kawat non-konduktif berdiameter kecil ke tepi terdepan kolam pengelasan. Ini dapat meningkatkan laju penyetoran hingga 20%. Varian ini digunakan dalam situasi spesifik untuk meningkatkan produktivitas melalui peningkatan laju penyetoran dan/atau kecepatan perjalanan. Mengganti kawat dengan pita tebal 0,5 mm, biasanya lebar 60 mm, memungkinkan proses digunakan untuk surfacing komponen.
Aplikasi Pengelasan Busar Terendam
Aplikasi Pengelasan Busar Terendam meliputi yang berikut
- Pengelasan Busar Terendam dapat digunakan untuk mengelap tabung tekanan seperti boiler.
- Banyak garis struktur, pipa, alat penggerak tanah, pembuatan kapal, pembangunan kereta api, dan lokomotif.
- Jenis pengelasan ini dapat digunakan untuk memperbaiki bagian mesin.
Keuntungan Pengelasan Busar Terendam
Beberapa keuntungan pengelasan busar terendam meliputi:
- Pengelasan yang kuat dan utuh dengan mudah dibuat
- Asap pengelasan minimal yang dikeluarkan
- Cahaya busar minimal yang dikeluarkan
- SAW cocok untuk pekerjaan indoor dan outdoor
- Distorsi lebih sedikit
- Penetrasi pengelasan dalam
- Persiapan tepi minimal
- Laju penyetoran tinggi memungkinkan
- Bahan tebal dapat dielapkan
- Setengah atau lebih dari flux dapat direkuperasi
Kerugian Pengelasan Busar Terendam
Meski memberikan manfaat baik, pengelasan busar terendam juga memiliki keterbatasan. Berikut adalah kerugian pengelasan busar terendam.
- Terbatas pada beberapa logam ferrous seperti baja dan baja karat
- Juga terbatas pada garis lurus panjang atau pipa dan tabung yang diputar
- Stripping diperlukan untuk penetrasi yang tepat
- Terbatas pada bahan dengan ketebalan tinggi.



