Pengawasan Kerusakan Rantai Industri: Membangun Program Terpercaya
Pengawasan kerusakan rantai telah menjadi bagian dari program keandalan peralatan sejak rantai pertama dicetak. Ini adalah bagian integral dari program keandalan organisasi hingga menjadi bagian dari slang industri seperti dalam ungkapan, “Rantai hanya kuat seperti rantai terlemahnya.”
Rantai adalah bagian dari hampir setiap proses industri. Mereka ditemukan dalam sistem transportasi penanganan material pabrik, komponen kunci dalam operasi talang dan crane, atau sebagai bagian dari koneksi yang mengontrol perangkat berhenti keselamatan.
Terlepas dari fungsinya, kegagalan komponen apa pun yang membentuk rantai sangat mahal bagi pemilik, jika tidak menimbulkan bencana. Meski kita semua setuju bahwa kegagalan rantai tidak diinginkan, pendekatan dan frekuensi pengawasan kerusakan rantai industri modern masih bervariasi.
Biasanya, inspeksi keandalan rantai diterapkan melalui prosedur sampling inspeksi berkala atau jadwal penggantian. Inspeksi visual biasanya diterapkan pada inspeksi rantai untuk identifikasi kerusakan, yang memakan waktu untuk dilakukan dengan ketergantungan yang besar pada pengalaman, sikap, dan pengetahuan proses pengawas.
Teknologi ada yang membuat pendekatan mahal ini tidak lagi jalan satu-satunya yang tersedia untuk pengawasan rantai bagi departemen pemeliharaan hari ini. Penerapan sistem optik fotoelektrik inframerah memungkinkan inspeksi yang lebih presisi, lebih murah, dan menghasilkan informasi tren untuk mengurangi kesempatan kegagalan.
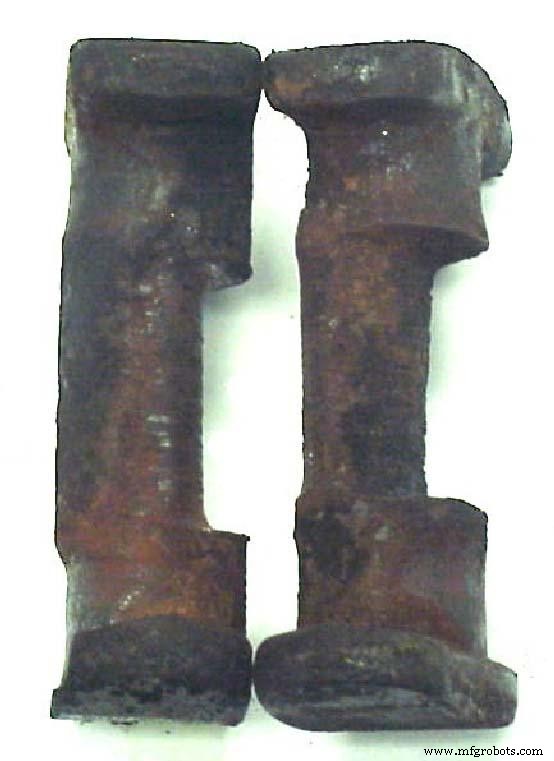
Contoh pin rantai yang aus yang diidentifikasi melalui penggunaan sistem pengawasan kerusakan rantai fotoelektrik inframerah.
Penjelasan Proses Fotoelektrik
Teknologi fotoelektrik inframerah digunakan dalam banyak aspek kehidupan sehari-hari tanpa sebagian besar dari kita bahkan menyadari keberadaannya. Contoh detektor fotoelektrik termasuk komponen sensor pada sistem keamanan paling canggih, kontrol keselamatan pada sistem penutup pintu untuk lift dan sistem transportasi, dan bahkan sebagai pemantau tingkat isi botol dalam sistem pengepakan botol produksi tinggi.
Penerapan teknologi ini tentu luas dan beragam dalam sifatnya. Prinsip dasarnya bergantung pada sumber cahaya inframerah (pengirim) yang menghasilkan sinar IR pulsed ke serangkaian sensor inframerah (penerima), yang pada gilirannya memantau sinar tersebut. Kombinasi pengirim dan penerima disebut detektor fotoelektrik.
Pengirim dan penerima dipasang di sisi yang berlawanan dari area yang akan dipantau, dan sinyal dihasilkan ketika penerima mendeteksi penghalang pada sinar IR pulsed. Lampu depan mobil dan sel foto dapat digunakan dalam proyek ilmu pengetahuan untuk menciptakan detektor fotoelektrik yang sangat kasar.
Penambahan cahaya inframerah ke proses ini disebabkan oleh sensivitas penerima yang lebih besar dan penetrasi. Energi inframerah adalah bentuk radiasi elektromagnetik yang mirip dengan sinyal radio, cahaya terlihat, dan sinar X. Sementara energi inframerah mirip dengan cahaya terlihat dan berbagi banyak karakteristiknya, energi inframerah tidak terlihat oleh mata manusia karena perbedaan panjang gelombangnya. Energi inframerah memiliki panjang gelombang 0,75 mikron hingga 1 milimeter.
Tutup detektor fotoelektrik terbuat dari bahan khusus yang dirancang untuk memblokir cahaya terlihat sambil mengizinkan penetrasi maksimum energi IR. Ini adalah yang memungkinkan penggunaan detektor fotoelektrik inframerah di lantai pabrik yang terang atau bahkan di bawah sinar matahari langsung.
Perspektif Sejarah
Jika sebagian besar perusahaan mendokumentasikan program pemantauan rantai mereka, Anda tidak akan terkejut menemukan pernyataan seperti, “Ganti rantai saat conveyor gagal selama produksi,” atau “Penggantian rantai terakhir sekitar lima tahun yang lalu, dan saatnya.” Bahkan yang dianggap sebagai program proaktif untuk pengawasan kerusakan rantai secara historis telah menggunakan metode memilih sampel arbitrari dari bagian rantai sebesar 10 kaki secara nama dan mengukurnya secara fisik untuk peregangan, yang akan menunjukkan kerusakan. Tentu saja, ada risiko yang signifikan dalam menggunakan pendekatan ini.
Rencana sampling bergantung pada sampel yang memberikan informasi yang konsisten dengan kondisi seluruh sistem. Membatasi inspeksi pada bagian rantai 10 kaki dalam sistem sepanjang 1.000 kaki menciptakan situasi di mana kemungkinan untuk benar-benar melakukan sampel pada area kerusakan terburuk memberikan “peluang” deteksi yang bahkan seorang judi Las Vegas akan menolak.
Keberadaan lain adalah seberapa akurat pengukuran yang dihasilkan ketika perangkat pengukuran adalah penggaris standar kualitas perangkat keras. Alternatif historis — inspeksi visual rantai — tentu dapat mengidentifikasi kerusakan rantai, tetapi sekali lagi apakah jadwal produksi dapat menahan downtime ekstrim dari pendekatan yang intensif tenaga kerja ini, yang memerlukan rantai diam untuk melakukan inspeksi yang memadai? Banyak jenis rantai dilubangi atau dicat, dan lapisan pelindung yang sama yang melindungi rantai dari kerusakan dan korosi menyembunyikan indikator kerusakan yang khas saat melakukan inspeksi visual.
Pendekatan terakhir yang sering digunakan adalah penggantian periodik berdasarkan usia rantai. Sistem ini untuk menjamin keandalan rantai mungkin membantu mengurangi downtime produksi, tetapi biaya mengganti rantai yang andal hanya karena saatnya tidak pernah dapat dikembalikan.
Pengawasan Kerusakan Rantai Fotoelektrik Inframerah
Instrumen fotoelektrik inframerah yang dirancang khusus untuk pengawasan kerusakan rantai biasanya menggunakan teknologi referensi untuk mengukur secara akurat jarak antara tepi terdepan setiap center link pada rantai. Dengan pengukuran link-to-link yang akurat, monitor ini dapat dengan mudah mengidentifikasi link atau pin individu yang menunjukkan tanda kerusakan yang tidak normal.
Unit yang ditampilkan di bawah ini adalah perangkat baterai portabel yang mampu memantau semua kombinasi rantai 3-, 4- dan 6 inci. Unit alternatif tersedia yang dirancang untuk rantai single-pitch. Monitor ini mampu pemantauan rantai dalam gerakan untuk memungkinkan inspeksi dilakukan tanpa gangguan produksi.
Jika unit terpasang permanen digunakan, pemantauan berkelanjutan dari rantai dapat dilakukan secara instan, mengidentifikasi link rantai apa pun yang melebihi batas yang diprogram. Baik unit pemantauan status maupun unit terpasang permanen mengidentifikasi link yang di luar panjang ukuran yang telah ditetapkan melalui pencahayaan lampu alarm yang mengidentifikasi area masalah spesifik. Sebagian besar unit akan memberikan operator opsi tentang bagaimana data dapat diproses, termasuk jalan alternatif untuk pemantauan, tinjauan data, dan identifikasi area masalah.
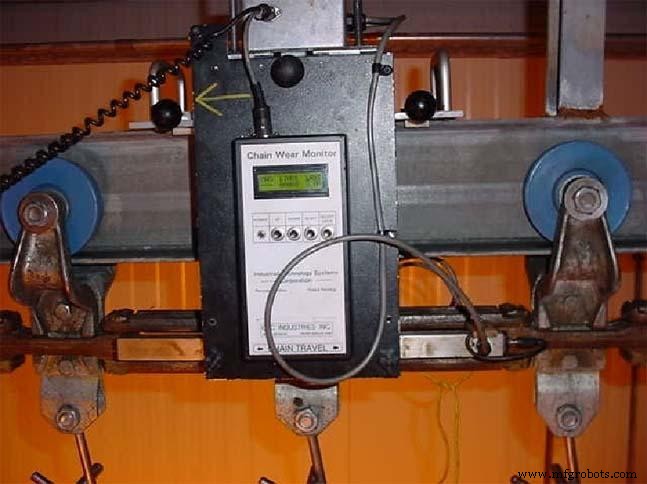
Sistem pengawasan kerusakan rantai fotoelektrik inframerah portabel yang dipasang pada conveyor.
Sistem identifikasi dan penandaan otomatis abnormalitas mengidentifikasi setiap link yang di atas ambang batas kerusakan, dan jika digabungkan dengan pemantauan perangkat lunak analisis tren, pemindaian periodik atau berkelanjutan akan memungkinkan penggantian rantai hanya ketika benar-benar diperlukan. Perangkat lunak tren memerlukan titik awal/akhir yang ditetapkan untuk memungkinkan perbandingan yang akurat. Ini biasanya dilakukan melalui link yang diidentifikasi secara unik yang dipasang dalam sistem.
Opsi untuk identifikasi link awal/akhir dapat dilakukan dengan memasang secara permanen rangkaian magnit dalam rantai itu sendiri, yang akan secara otomatis memberi sinyal pada unit untuk memulai dan menghentikan sesi perekaman data setiap kali magnit melewati sensor unit. Opsi ini memberikan presentasi data yang mudah dipahami.
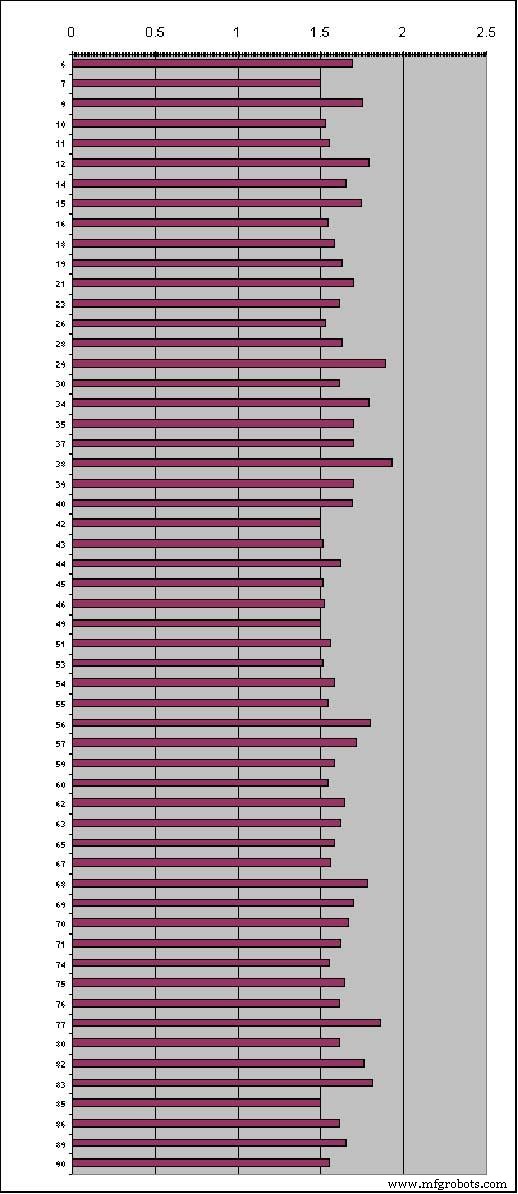
Contoh perangkat pelaporan yang menunjukkan diagram batang pengukuran set link.
Beberapa fitur unik yang dapat diperoleh dari perangkat lunak yang dirancang khusus memungkinkan alat analisis yang berharga seperti kriteria penerimaan panjang span yang dapat disesuaikan, rentang pengukuran perekaman data (link individual, set link individual, atau bagian 10 kaki), opsi overlay dan charting tren.
Akurasi
Dalam penggunaan rantai normal, mayoritas kerusakan rantai terjadi di titik gesekan. Titik gesekan adalah area tempat pin terhubung ke center link. Kerusakan terjadi pada pin center itu sendiri, di dalam center link, atau dalam sebagian besar kasus kombinasi keduanya. Produsen menyediakan chart pertumbuhan pengganti yang memberikan nilai untuk menentukan panjang maksimal “pertumbuhan rantai” yang direkomendasikan sebagai pedoman untuk penggantian rantai. Ini biasanya berdasarkan data inspeksi yang dikumpulkan dari teknik pengukuran 10 kaki nama yang umum dilakukan. Contohnya, bagian rantai baru sepanjang 10 kaki yang diukur 120 inci harus diganti ketika mencapai panjang 124 hingga 124,5 inci.
Keberadaan yang harus diakui adalah kerusakan mungkin atau mungkin tidak terdistribusi merata di seluruh bagian rantai yang diukur. Kerusakan pada satu link mungkin jauh lebih parah daripada pada link yang berdekatan. Kondisi ini menyediakan kemungkinan rantai di ambang kegagalan mengukur dengan baik dalam batas toleransi yang dapat diterima.
Penggunaan teknologi pengukuran link individual menghilangi jenis kesalahan ini, meningkatkan keandalan inspeksi dan mengurangi risiko kegagalan rantai yang mematikan. Sistem pemindaian fotoelektrik inframerah memberikan akurasi dalam 0,02 inci. Ini bahkan lebih signifikan saat pengguna mengingat bahwa ini diukur pada rantai dalam gerakan.
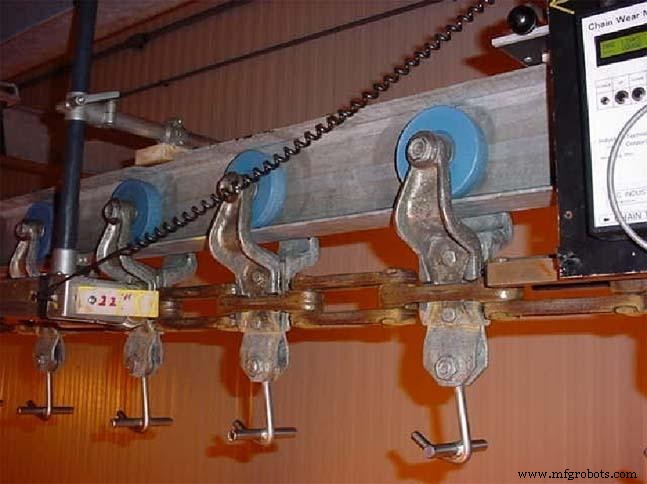
Sistem ini dilengkapi dengan sistem pelukan cat otomatis yang dirancang untuk menandai link individual yang tidak ditemukan dalam batas toleransi yang dapat diterima.
Personel Operasi
Meski operasi sistem pemantauan rantai fotoelektrik inframerah standar tidak jauh lebih sulit dari operasi komputer desktop tipikal, ada pertimbangan yang harus dievaluasi saat mengoperasikan sistem ini. Yang pertama dan paling penting adalah keselamatan. Kapan pun personel diperlukan untuk bekerja secara fisik di sekitar peralatan industri yang bergerak, ada masalah keselamatan yang perlu dipantau dengan hati-hati. Sebagai minimum, pelatihan keselamatan harus mencakup pelatihan keselamatan OSHA dan tinjauan keselamatan spesifik pabrik. Prosedur lockout-tagout juga harus diikuti untuk mencegah gerakan rantai selama pemasangan dan pemasangan ulang monitor.
Bergantung pada jenis unit yang diperiksa, pelatihan operator harus menyediakan operasi unit rantai yang didayakan (conveyor, crane, lift, dll.), pemasangan unit, persyaratan walk-down garis, operasi perangkat lunak, penyimpanan dan pemulihan file, dan interpretasi data. Seringkali akses dua sisi ke rantai tidak mungkin dan mungkin memerlukan potongan penglihatan. Operasi ini memerlukan individu yang memahami persyaratan beban dari berbagai jenis unit untuk mencegah penurunan struktural dukungan yang diperlukan. Karena jenis inspeksi ini didasarkan pada keandalan dan bukan kode, kriteria penerimaan persyaratan perlu ditetapkan untuk memberikan data yang berguna.
Pengembangan toleransi pertumbuhan maksimum memerlukan individu dengan pengalaman dalam pengembangannya. Pelatihan dan pengalaman yang direkomendasikan mungkin bervariasi, tetapi pedoman yang baik akan mencakup 30 jam pelatihan gaya kelas yang mencakup semua subjek terkait dan minimal enam bulan pengalaman langsung sebelum mempertimbangkan individu yang berkualifikasi untuk melakukan inspeksi secara independen.
Pemanfaatan teknologi fotoelektrik inframerah untuk melakukan pemantauan rantai adalah lompatan perbaikan besar dalam bagian penting dari program keandalan perusahaan. Penghematan biaya sendiripun membenarkan penelitian mengenai keberlanjutan teknologi ini.
Contoh terbaru penghematan biaya dikembangkan oleh perusahaan pengolahan daging yang menggunakan teknik pengukuran 10 kaki nama untuk inspeksi sebelum penerapan teknologi ini. Selama periode dua tahun, insiden gangguan mereka berkurang 100 persen (dari rata-rata tujuh gangguan per periode 12 bulan menjadi nol gangguan yang tidak terjadwal).
Dihitung bahwa setiap gangguan membiayai perusahaan $2.416 dalam biaya perbaikan pemeliharaan, $3.765 dalam waktu tenaga kerja yang hilang, dan $1.184 dalam pendapatan produksi. Total biaya bagi perusahaan adalah $51.555 per tahun. Penghematan biaya tambahan direalisikan dalam perpanjang umur rantai, pengurangan inventori bagian pengganti, penjadwalan pemeliharaan terencana, dan penggantian rantai yang diperpanjang.
Ini hanyalah salah satu dari banyak contoh di mana, jika keandalan rantai kritis untuk produksi pabrik atau keselamatan personel, pemanfaatan metode inspeksi link individual adalah mandiri biaya dalam penerapannya.



