Radius Tepi vs. Radius Hidung pada Alat Potong: Apa yang Perlu Anda Ketahui
Pemesinan atau pemotongan logam adalah salah satu proses manufaktur subtraktif di mana material berlebih secara bertahap dihapus dalam bentuk kotoran dari blank yang telah dibentuk menggunakan alat potong untuk memberikan bentuk, ukuran dan finishing permukaan yang diinginkan. Untuk terus menghapus (memotong) lapisan material, pemotong yang tajam sangat diperlukan. Selama pemesinan, gerakan relatif disediakan antara workpiece dan alat potong dalam arah tertentu berdasarkan geometri fitur yang diinginkan dan operasi yang dipilih. Jadi pemotong menekan lapisan tipis material dengan ujungnya dan kemudian memotongnya. Karena seluruh aksi pemotongan material dilakukan oleh pemotong ini, geometri, orientasi dan materialnya adalah tiga faktor krusial yang mempengaruhi performa pemesinan keseluruhan.
Apa yang termasuk dalam geometri pemotong?
Geometri alat berurusan dengan berbagai fitur geometris dari alat potong yang secara langsung mempengaruhi kemampuan dan performa pemesinan. Terdapat bentuk dasar pemotong untuk setiap operasi pemesinan; namun, banyak fitur geometris dapat bervariasi dalam batas tertentu untuk memberikan hasil optimum di bawah kondisi yang ditentukan dengan mempertahankan bentuk dasar tidak berubah. Fitur semacam ini juga ditampilkan dengan cara yang terstandarisasi dalam berbagai sistem penamaan alat (misalnya, ASA, ORS, NRS, MRS, dll.).
Permukaan rake dan permukaan flank adalah dua permukaan penting dari setiap pemotong dan kemiringannya diindikasikan dengan sudut rake dan sudut clearansi, masing-masing. Beberapa pemotong mungkin juga memiliki lebih dari satu permukaan flank dan sesuai dengan itu mereka dinamai sebagai permukaan flank primer dan auxiliari dan sudutnya sebagai sudut clearansi primer dan auxiliari. Sebuah pemotong tertentu dapat memiliki sudut yang bervariasi berdasarkan arah (atau bidang) di mana diukur dan hal itu juga tercermin dalam tanda tangan alat (misalnya, side rake dan back rake—kedua-duanya menunjukkan kemiringan permukaan rake tetapi dalam arah yang berbeda).
Selain sudut rake dan clearansi, tanda tangan alat mungkin juga menampilkan informasi lain seperti radius hidung. Namun, geometri alat mungkin mencakup informasi relevan lain selain yang ditemukan dalam tanda tangan alat. Radius tepi adalah contoh yang vital.
Konsep tepi dan hidung pemotong
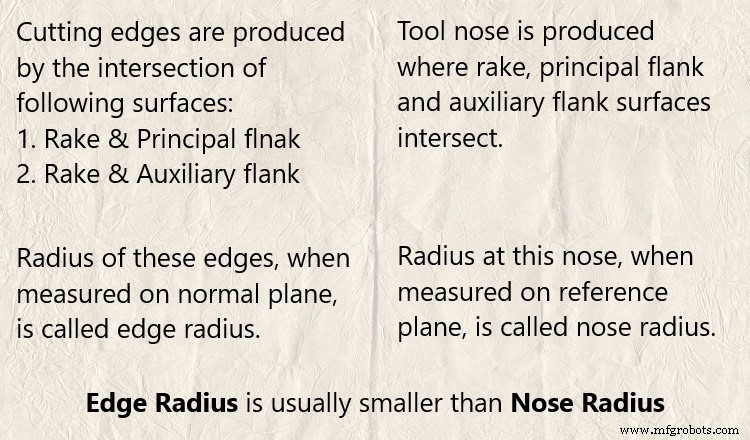
Secara fisik tepi terjadi ketika dua permukaan padat bersinggungan dan hidung terjadi ketika tiga atau lebih permukaan padat bersinggungan bersama-sama. Dalam pemotong juga, tepi muncul di mana permukaan rake dan permukaan flank bersinggungan dan sama disebut sebagai tepi pemotong. Jika pemotong memiliki dua permukaan flank, dua tepi pemotong akan dihasilkan—tepi pemotong primer (persinggungan antara permukaan rake dan permukaan flank utama) dan tepi pemotong auxiliari (persinggungan antara permukaan rake dan permukaan flank auxiliari). Sebuah pemotong dapat memiliki satu atau lebih tepi pemotong dan sesuai dengan itu pemotong dapat diklasifikasikan sebagai alat potong titik tunggal dan multi-titik.
Ketiga permukaan titik alat (rake, flank utama dan flank auxiliari) bersinggungan bersama-sama, hidung pemotong muncul. Selama pemesinan, hidung ini tetap dalam kontak fisik dengan workpiece dan tunduk pada tekanan ekstrem dan gesekan.
Apa itu radius tepi?
Tidak ada tepi yang sempurna tajam. Bahkan jika sempurna tajam, tidak dapat diukur dengan akurat karena setiap alat ukur memiliki kemampuan terbatas. Faktanya, ketajaman tidak dapat diukur langsung. Ini adalah kebulatan tepi yang diukur dan ketajaman berbanding terbalik dengan kebulatan. Semakin tinggi kebulatan atau radius tepi, semakin tidak tajam. Jadi kebulatan adalah pengukuran kuantitatif dari radius tepi; sementara, ketajaman adalah pengukuran kualitatif berdasarkan nilai kebulatan.
Nilai radius tepi: Meskipun batas teoritis minimum untuk kebulatan adalah radius atom dari materi yang berkaitan, secara praktis tepi semacam ini akan memiliki kekuatan yang sangat rendah dan demikian tidak memiliki aplikasi. Ini menunjukkan tepi pemotong yang sangat tajam (radius sangat rendah) akan memiliki kekuatan rendah dan demikian akan pecah dengan cepat selama pemesinan. Oleh karena itu, kebulatan yang sesuai diberikan pada setiap tepi pemotong sehingga tidak gagal atau menjadi rombok dengan cepat. Nilai radius tepi biasanya bervariasi antara 0,5 – 10µm untuk alat mikro dan presisi dan 10 – 500µm untuk alat konvensional.
Efek radius tepi pada pemesinan makro: Dalam pemesinan makro skala konvensional seperti bubut, milling, bor, dll., parameter ini memiliki pengaruh yang tidak signifikan pada performa pemesinan keseluruhan karena ketebalan kotoran yang tidak dipotong jauh lebih besar daripada radius tepi. Biasanya ketebalan kotoran yang tidak dipotong adalah 0,2 – 2mm, sementara radius tepi adalah 0,5 – 10µm; yang berarti 500 – 1000 kali lebih besar. Karena parameter yang tidak signifikan dalam pemesinan konvensional, jadi tidak diintegrasikan dalam tanda tangan alat pemotong yang sesuai.
Efek radius tepi pada pemesinan mikro: Namun, ketika pemesinan dilakukan dalam skala mikro atau nano maka radius tepi menjadi parameter utama yang mempengaruhi kemampuan pemotongan dan kualitas permukaan yang diproses. Dalam kasus semacam itu, radius tepi menjadi sebanding dengan ketebalan kotoran yang tidak dipotong. Misalnya, dalam pemotong mikro-milling (micro end mill), radius tepi biasanya 2 – 5µm, sedangkan kecepatan pemakaian (setara dengan ketebalan kotoran yang tidak dipotong dalam end milling) hanya 0,5 – 10µm/flute. Secara serupa, dalam diamond turning (pemesinan presisi) radius tepi adalah parameter yang signifikan. Berbagai penelitian telah mengungkapkan bahwa kedalaman pemotongan minimum harus berada dalam 10 – 50% (berdasarkan parameter lain) dari radius tepi untuk menghapus material secara efisien dalam setiap pass.
Apa itu radius hidung?
Dalam alat potong, hidung adalah hasil dari persinggungan antara permukaan rake, permukaan flank utama dan permukaan flank auxiliari. Seperti biasa tidak dapat sempurna tajam dan kebulatan yang sesuai diberikan pada ujung alat. Radius hidung yang dibulatkan ini, ketika diukur pada bidang referensi, memberikan nilai untuk radius hidung. Ini adalah parameter yang signifikan untuk pemesinan konvensional juga karena nilainya dekat dengan ketebalan kotoran yang tidak dipotong.
Nilai radius hidung: Biasanya radius hidung pemotong konvensional bervariasi antara 0,8 – 2mm; sedangkan ketebalan kotoran yang tidak dipotong dapat 0,2 – 2mm. Untuk pemotong mikro, radius hidung jauh lebih kecil, biasanya beberapa puluhan mikron.
Perbandingan ilmiah antara radius tepi dan radius hidung disajikan dalam artikel ini. Kesimpulnya dapat dikatakan bahwa radius yang diberikan pada tepi pemutong pada dasarnya adalah radius tepi dan radius yang diberikan pada ujung alat disebut radius hidung. Dalam pemesinan makro skala konvensional, radius tepi memiliki pengaruh yang tidak signifikan tetapi dalam pemesinan mikro skala atau presisi ini adalah parameter dominan. Radius hidung, namun, selalu mempengaruhi performa pemesinan.
| 


