Menguasai Pemesinan Jangkauan Panjang: Strategi untuk Mengatasi Tantangan Saat Ini
Sejumlah tren saat ini dalam manufaktur memperbesar kesulitan menciptakan bor presisi dan melakukan operasi pemutaran dengan alat panjang. Permintaan toleransi yang lebih ketat dan repeatabilitas yang tidak gagal terus tumbuh. Bahan workpiece berkinerja tinggi baru lebih sulit diproses, meningkatkan stres dalam sistem pemesinan. Untuk menghemat waktu dan uang, produsen menggabungkan beberapa bagian menjadi workpiece monolitik tunggal yang memerlukan pemesinan bor dalam dan pemutaran komponen kompleks pada mesin multitugas.
Produsen yang mencoba mengatasi tantangan ini harus mempelajari semua elemen sistem pemesinan mereka dan menerapkan teknik dan alat yang akan menjamin keberhasilan. Di antara elemen kunci adalah stabilitas mesin, pemegang alat, klem workpiece dan geometri alat pemotong. Secara umum, pijakan padat, pemasang alat yang kaku dan aplikasi alat yang hati-hati membentuk dasar dasar untuk proses pemboring dan pemutaran jangkauan panjang yang akurat dan produktif.
Produsen komponen minyak dan gas, generasi listrik dan penerbangan angkasa adalah calon utama untuk alat dan teknik yang diperbarui karena mereka rutin menangani bagian besar dan kompleks dengan fitur yang memerlukan penggunaan alat panjang. Banyak bagian terbuat dari alloy keras yang sulit diproses dan dihasilkan gaya pemotong tinggi yang menghasilkan getaran. Secara umum, hampir setiap produsen dapat mendapat manfaat dari meningkatkan produktivitas dan mengurangi biaya dalam operasi pemboring jangkauan panjang.
DEFLEKSI DAN GETARAN
Pemboring dalam berbeda dari operasi pemotong lainnya karena tepian pemotong beroperasi di dalam bor pada jarak yang jauh dari koneksi ke mesin. Operasi pemutaran dalam jangkauan panjang memiliki kondisi yang serupa, dan keduanya operasi pemboring dan pemutaran dapat melibatkan lubang dengan pemotongan terganggu, seperti pada workpiece seperti peralatan pompa atau kompresor. Jumlah overhang alat yang dihasilkan ditentukan oleh kedalaman lubang dan dapat menghasilkan defleksi bar pemboring atau alat pemutaran panjang.
Defleksi memperbesar gaya yang berubah dalam proses pemotong dan dapat menyebabkan getaran dan chatter yang menurunkan kualitas permukaan bagian, dengan cepat aus atau merusak alat pemotong dan merusak komponen mesin perkakas, seperti spindel, dan menyebabkan kebutuhan akan perbaikan mahal dan periode waktu henti yang lama. Gaya yang bervariasi disebabkan oleh ketidakseimbangan komponen mesin, kurangnya kekakuan sistem atau getaran simpatik elemen sistem pemesinan. Tekanan pemotong juga berubah saat alat secara periodik dimuat dan dimuat ulang saat chip terbentuk dan pecah. Efek negatif getaran pemesinan termasuk permukaan yang buruk, dimensi lubang yang tidak akurat, aus alat yang cepat, laju material yang dikurangi, biaya produksi yang meningkat dan kerusakan pada pemegang alat dan mesin perkakas.
KEKAKUAN MESIN DAN FIKSTUR WORKPIECE
Pendekatan dasar untuk mengontrol getaran dalam operasi pemesinan melibatkan memaksimalkan kekakuan elemen sistem pemesinan. Untuk membatasi gerakan yang tidak diinginkan, mesin perkakas harus dibangun dengan elemen struktural yang kaku dan berat yang diuat dengan beton atau bahan penyerap getaran lainnya. Penglager dan bushing mesin harus rapat dan padat.
Workpiece harus ditempatkan dengan akurat dan dipegang dengan aman dalam mesin perkakas. Fikstur harus dirancang dengan kesederhanaan dan kekakuan sebagai perhatian utama, dan klamp harus ditempatkan secepat mungkin ke operasi pemotong. Dari sudut pandang workpiece, bagian dinding tipis atau bagian yang diweld dan bagian dengan bagian yang tidak didukung rentan terhadap getaran saat diproses. Bagian dapat dirancang ulang untuk meningkatkan kekakuan, tetapi perubahan desain tersebut dapat menambahkan bobot dan men compromised kinerja produk yang diproses.
PEMEGANG ALAT
Untuk memaksimalkan kekakuan, bar pemboring atau bar pemutaran harus sempendek mungkin tetapi tetap cukup panjang untuk memproses seluruh panjang bor atau komponen. Diameter bar pemboring harus sebesar mungkin yang akan muat dalam bor dan masih memungkinkan pengosongan chip yang efisien.
Saat chip terbentuk dan pecah, gaya pemotong naik dan turun. Variasi gaya menjadi sumber tambahan getaran yang dapat berinteraksi secara simpatik dengan mode getaran alami pemegang alat atau mesin dan menjadi mandiri atau bahkan meningkat. Sumber lain getaran tersebut termasuk alat yang aus atau yang tidak mengambil lepas yang cukup dalam. Ini menyebabkan ketidakstabilan proses, atau resonansi yang juga menyinkronkan dengan frekuensi alami spindel mesin atau alat untuk kemudian menghasilkan getaran yang tidak diinginkan.
Overhang bar pemboring atau bar pemutaran yang panjang dapat memicu getaran dalam sistem pemesinan. Pendekatan dasar untuk kontrol getaran melibatkan penggunaan alat pendek dan kaku. Semakin besar rasio panjang bar terhadap diameter, semakin besar kemungkinan getaran akan terjadi.
Bahan bar yang berbeda memberikan perilaku getaran yang berbeda. Bar baja umumnya tahan getaran hingga rasio panjang terhadap diameter bar (L/D) 4:1. Bar logam berat yang terbuat dari alloy tungsten lebih padat dari baja dan dapat menangani rasio L/D bar dalam kisaran 6:1. Bar karbide padat memberikan kekakuan yang lebih tinggi dan memungkinkan rasio L/D bar hingga 8:1, beserta kelemahan potensial biaya yang lebih tinggi, terutama di mana bar dengan diameter besar diperlukan.
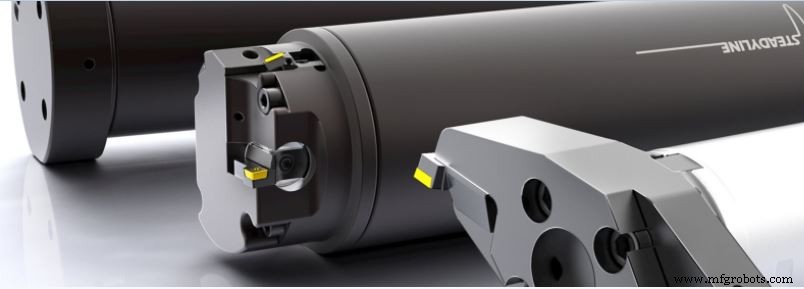
Cara alternatif untuk meredam getaran melibatkan bar yang dapat diatur. Bar memiliki massa damper internal yang dirancang untuk beresonansi fuera fase dengan getaran yang tidak diinginkan, menyerap energinya dan meminimalkan gerakan getaran. Sistem Steadyline® dari Seco Tools (lihat sidebar), misalnya, memiliki damper getaran yang sudah diatur sebelumnya yang terdiri dari massa damper terbuat dari bahan padat tinggi yang digantung di dalam bar pemegang alat melalui elemen penyerap radial. Massa damper menyerap getaran segera saat ditransmisikan oleh alat pemotong ke badan bar.
Kontrol getaran alat yang lebih kompleks dan mahal dapat berupa perangkat yang diaktifkan secara elektronik yang merasakan keberadaan getaran dan menggunakan aktuator elektronik untuk menghasilkan gerak sekunder di pemegang alat untuk membatalkan gerakan yang tidak diinginkan.
BAHAN WORKPIECE
Karakteristik pemotongan bahan workpiece mungkin berkontribusi pada pembangkitan getaran. Kerasnya bahan, kecenderungan untuk terbentuk tepi atau kerja keras, atau keberadaan inklusi keras mengubah atau mengganggu gaya pemotong dan dapat menghasilkan getaran. Dalam beberapa derajat, menyesuaikan parameter pemotong dapat meminimalkan getaran saat memproses bahan tertentu.
GEOMETRI ALAT PEMOTONG
Alat pemotong itu sendiri tunduk pada defleksi tangensial dan radial. Defleksi radial mempengaruhi akurasi diameter lubang. Dalam defleksi tangensial sisip dipaksa ke bawah menjauhi garis tengah bagian. Terutama saat memboring lubang diameter kecil, diameter internal yang melengkung dari lubang mengurangi sudut kerapuhan antara sisip dan lubang.
Defleksi tangensial akan mendorong alat ke bawah dan jauh dari garis tengah komponen yang diproses, mengurangi sudut kerapuhan. Defleksi radial mengurangi kedalaman pemotong, mempengaruhi akurasi pemesinan dan mengubah ketebalan chip. Perubahan kedalaman pemotong mengubah gaya pemotong dan dapat menghasilkan getaran.
Fitur geometri sisip termasuk sudut kemiringan, sudut pemotong dan radius hidung dapat memperbesar atau meredam getaran. Sisip sudut kemiringan positif, misalnya, menciptakan gaya pemotong tangensial yang lebih kecil. Namun konfigurasi sudut kemiringan positif dapat mengurangi kerapuhan, yang dapat mengarah pada gesekan dan getaran. Sudut kemiringan besar dan sudut tepi kecil menghasilkan tepian pemotong yang tajam, yang mengurangi gaya pemotong. Namun, tepi tajam mungkin tunduk pada kerusakan dampak atau aus tidak merata, yang akan mempengaruhi finishing permukaan lubang.
Sudut pemotong tepi pemotong kecil menghasilkan gaya pemotong aksial yang lebih besar, sementara sudut pemotong besar menghasilkan gaya dalam arah radial. Gaya aksial memiliki efek terbatas pada operasi pemboring, jadi sudut pemotong kecil dapat diinginkan. Namun sudut pemotong kecil juga mengonsentrasi gaya pemotong pada bagian tepian pemotong yang lebih kecil daripada sudut pemotong besar, dengan efek negatif potensial pada umur alat. Selain itu, sudut pemotong alat mempengaruhi ketebalan chip dan arah aliran chip.
Radius hidung sisip harus lebih kecil dari kedalaman pemotong untuk meminimalkan gaya pemotong radial.
KONTROL CHIP
Membersihkan chip pemotongan dari lubang adalah isu kunci dalam operasi pemboring. Geometri sisip, kecepatan pemotong dan karakteristik pemotongan bahan workpiece semuanya mempengaruhi kontrol chip. Chip pendek diinginkan dalam pemboring karena lebih mudah dikeluarkan dari lubang dan meminimalkan gaya pada tepian pemotong. Namun geometri sisip yang sangat kontur yang dirancang untuk memecah chip cenderung mengonsumsi lebih banyak daya dan dapat menyebabkan getaran.
Operasi yang dimaksudkan untuk menciptakan finishing permukaan yang baik mungkin memerlukan kedalaman pemotongan ringan yang akan menghasilkan chip yang lebih tipis yang memperbesar masalah kontrol chip. Meningkatkan laju pemakanan dapat memecah chip tetapi dapat meningkatkan gaya pemotong dan menghasilkan chatter, yang dapat berdampak negatif pada finishing permukaan. Laju pemakanan yang lebih tinggi juga dapat menyebabkan tepi yang terbentuk saat memproses baja karbon rendah, jadi laju pemakanan pemotong yang lebih tinggi bersama dengan pendingin internal yang optimal mungkin menjadi solusi kontrol chip saat memboring alloy baja lebih lentur ini.
KESIMPULAN
Pemboring lubang dalam dan pemutaran dengan alat panjang adalah operasi pemotong logam yang umum dan penting. Melakukan proses ini secara efisien memerlukan evaluasi sistem pemesinan secara keseluruhan untuk memastikan bahwa berbagai faktor yang terlibat dalam meminimalkan getaran dan menjamin kualitas produk bekerja sama untuk mencapai produktivitas dan keuntungan maksimum.
Sebelumnya Ditampilkan di Situs Berita SECO.



