Manufaktur industri
Teknologi Industri
Diterbitkan pada 23 Mei 2023 Pada awal setiap upaya pengembangan, insinyur dan tim produk harus memeriksa profil mekanis setiap bahan kandidat. Melampiri lembar data fisik, kimia, dan mekanis dasar, faktor seperti ketahanan lingkungan dan daya tahan jangka panjang juga membentuk performa. Penilaian
Diterbitkan pada 27 September 2023 Mereplikasi bagian yang ada dengan manufaktur aditif layak, tetapi jarang memanfaatkan potensi penuh teknologi. Untuk membuka performa maksimum, penghematan biaya, dan efisiensi material, Anda harus merancang dari awal dengan peluang dan keterbatasan khusus aditif
Diterbitkan pada 30 November 2023 Aslinya diterbitkan di fastradius.com pada 20 Oktober 2021 HP Multi‑Jet Fusion (MJF) menghasilkan bagian nylon berkualitas tinggi dengan cepat yang menandingi komponen cetakan injeksi dalam kekuatan dan finishing. Daftar periksa ini melengkapi tim desain dengan pra
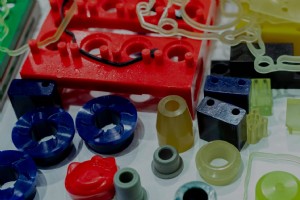
Diterbitkan pada 9 Januari 2024 Cetakan urethan adalah metode manufaktur yang serbaguna dan hemat biaya yang menandingi presisi cetakan injeksi sambil secara dramatis mengurangi waktu dan biaya pembuatan alat. Dengan menggunakan cetakan silicone fleksibel, produsen dapat memproduksi bagian akhir be

Sebelum elektronik modern, insinyur harus menghubungkan komponen secara tangan—proses yang intensif tenaga, rentan terhadap kesalahan, yang memperlambat kemajuan dalam radio, komputer awal, dan alat rumah tangga. Penyambungan titik‑ke‑titik secara manual sulit untuk diperbaiki, dan risiko shortcut s
Memilih antara aluminium dan baja lebih dari sekadar keputusan material—ini membentuk biaya pemesinan, waktu antarmuka, dan performa bagian Anda. Insinyur dan pembeli sering bertanya: Apakah aluminium lebih mudah diproses daripada baja? Material mana yang menawarkan keseimbangan terbaik untuk pemes
Pemotongan laser telah muncul sebagai tulang punggung manufaktur modern, mengredefinisikan presisi, efisiensi, dan kebebasan desain. Dengan mengarahkan sinar cahaya yang difokuskan dan non‑kontak di seluruh spektrum material, ia menghasilkan potongan yang sempurna dengan distorsi minimal, bahkan pad
Dalam sebagian besar gambar teknik Anda akan melihat catatan singkat seperti: GENERAL TOLERANCES: ISO 2768‑m Shorthand ini memberi tahu produsen toleransi default yang berlaku untuk setiap dimensi yang tidak ditentukan secara individual. ISO 2768 adalah standar terbaik untuk menyederhanakan gambar d

Dalam pemesinan presisi, masalah umum adalah menerima bagian yang memenuhi toleransi ukuran tetapi gagal kebutuhan fungsional karena logika datum diabaikan. Artikel ini menjelaskan peran datum dalam GD&T dan cara menggunakannya untuk menjamin kualitas dan fungsionalitas bagian.Apa itu Datum dalam GD

Baik Anda di pertemuan sepeda motor atau menggulir Instagram, Anda akan melihat triple clamp billet, peg kaki CNC, dan tuas kustom di mana-mana. Pertanyaan adalah: apakah aluminium CNC benar-benar unggul dibandingkan cetakan atau taflan, atau sekadar eks? Dalam kenyataannya, tidak ada satu proses ya
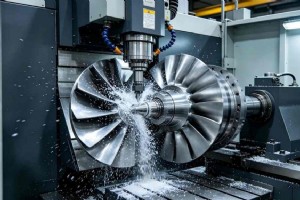
Blisk, gabungan daun turbine dan cakram, sangat penting bagi turbin gas modern dan mesin pesawat. Geometri yang rumit dan toleransi dimensi yang ketat menjadikannya salah satu komponen paling sulit untuk diproses dengan metode konvensional, yang mengakibatkan tingkat penolakan tinggi, aus perkakas y
Pasar penerbangan, angkasa komersial, dan eVTOL menuntut komponen yang semakin ramping dengan rasio aspek tinggi. Insinyur routinely bekerja dengan bagian tembok tipis aluminium—seringkali 100 mm dalam—dari 6061‑T651 atau legasi 7075. Pemesinan 3‑sumbu konvensional kesulitan menjaga akurasi dimensi
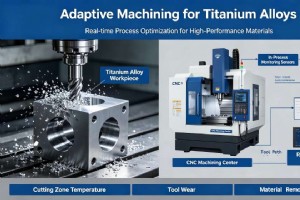
Memproduksi implan titanium yang memenuhi standar medis, terutama implan Ti6Al4V, adalah tugas yang menakutkan untuk fasilitas CNC. Karakteristik titanium, seperti konduktivitas panas yang buruk dan aktivitas kimia yang tinggi, membuatnya sulit untuk memantau parameter proses secara tepat. Proses tr
Dalam manufaktur presisi, memberikan permukaan yang sempurna dan toleransi dimensi yang ketat selama pemesinan 5‑sumbu simultan bergantung tidak hanya pada jarak step‑over dan laju umpan, tetapi juga pada seni halus pemilihan dataran. Untuk insinyur layanan pemesinan CNC, memilih dengan benar di ant
Jika Anda pernah meminta penawaran untuk cetakan plastik injeksi dan terkejut dengan harganya, Anda tidak sendirian. Cetakan dapat berkisar dari kurang dari $10.000 hingga lebih dari $100.000, tergantung pada kompleksitas bagian, volume produksi, dan persyaratan desain. Ini bukan harga sembarangan –
Pada tahun 2026, pemesinan CNC presisi tetap menjadi tulang punggung bagian berkinerja tinggi untuk produsen penerbangan, medis, dan semiconductor. Manajer proyek sering menghadapi kesenjangan harga yang mencolok antara porsi prototipe dan produksi massal. Memahami pengikat teknis dan ekonomi di bal
Sebagai operator CNC di bengkel, saya sering melihat gambar teknis yang tampak sempurna di layar namun menimbulkan tantangan manufaktur serius saat diimpor ke alur kerja CAD/CAM kami. Saat tim pengadaan menerima penawaran untuk pemesinan presisi penerbangan, reaksi pertama biasanya keterkejutan akan
Dari bracket otomotif ringan hingga casing instrumen medis yang higienis, bagian plastik diam-diam menyangga beberapa industri paling menuntut di dunia. Permintaan global untuk komponen plastik presisi telah meningkat secara signifikan dan pemesinan CNC telah menjadi salah satu proses manufaktur pil
Mendesain enclosure lemaran logam kustom lebih kompleks dari yang terlihat di layar. Flange yang sempit dua milimeter, slot ventilasi yang ditempatkan terlalu dekat dengan garis lengkungan, atau bend relief yang hilang semuanya dapat menyebabkan panel yang meroyak, gagal seal IP, dan rework yang mah
Setelah run produksi pengecoran cetak aluminium, Anda mungkin mengalami cacat yang sama berulang: rongga internal kecil atau cavitasi yang tidak teratur yang terkumpul di area dinding tebal. Untuk engineer dan tim produksi, porositas dan penyusutan secara diam-diam mengurangi yield, menginflasi biay
Teknologi Industri