Perencanaan Strategis Tata Letak Pabrik Baja untuk Produktivitas Optimal
Perencanaan Sistematis Tata Letak Umum Pabrik Baja
Perancangan tata letak umum pabrik baja terdiri dari mekanisme yang melibatkan pengetahuan tentang kebutuhan ruang untuk fasilitas dan juga melibatkan pengaturan yang tepat sehingga pergerakan berkelanjutan dan stabil siklus produksi dapat terjadi. Tata letak umum pabrik memberikan kontribusi besar terhadap produktivitas dan efisiensi pabrik.
Merancang tata letak umum pabrik baja adalah aktivitas yang sangat penting dan memerlukan perhatian tertinggi. Ini karena setelah konstruksi pabrik baja selesai, sifat dasar tata letak umum pabrik tidak dapat diubah hingga masa pakai pabrik. Setiap modifikasi tata letak pada tanggal kemudian tidak hanya sulit tetapi juga melibatkan pengeluaran modal besar. Lebih lanjut, kinerja pabrik baja berguna secara besar pada tata letak umumnya. Karena biasanya kesalahan tata letak bersifat permanen selain mahal, sangat penting untuk menghabiskan banyak waktu dan upaya selama rekayasa pabrik untuk mengembangkan tata letak terbaik pabrik. Tata letak umum umum untuk pabrik baja (Pabrik Baja Bethlehem) ditunjukkan dalam Gambar 1.
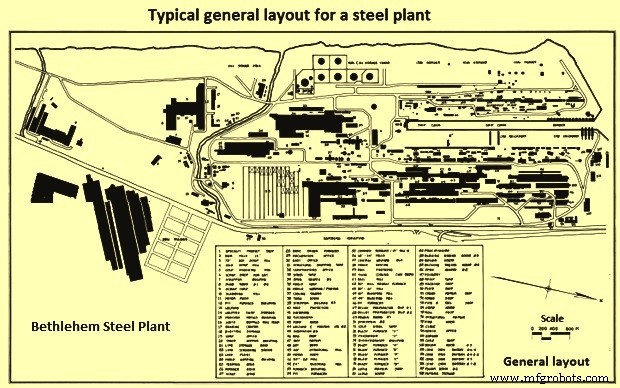
Gambar 1 Tata letak umum umum untuk pabrik baja
Istilah tata letak umum terutama digunakan untuk mewakili pengaturan fisik dari berbagai fasilitas pabrik. Fasilitas ini diperlukan untuk produksi produk jadi dari bahan baku dan meliputi (i) fasilitas untuk penerimaan semua bahan yang diperlukan untuk produksi, (ii) fasilitas produksi sesuai persyaratan teknologis, (iii) fasilitas pendukung produksi, (iv) fasilitas untuk pergerakan dan komunikasi manusia dan bahan, (v) fasilitas untuk pengiriman produk, (vi) fasilitas untuk penyimpanan berbagai bahan dan produk, (vii) fasilitas yang diperlukan untuk administrasi, (viii) fasilitas yang diperlukan untuk kesejahteraan sumber daya manusia, (ix) fasilitas yang diperlukan untuk pemeliharaan lingkungan, dan (x) fasilitas yang diperlukan untuk keselamatan dan keamanan.
Tata letak umum pabrik baja adalah pengaturan fisik dari fasilitas produksi dan pendukungnya seperti bengkel produksi, peralatan, mesin, bangunan, dan jalan, rel serta jaringan pipa dll. Tata letak menentukan cara bahan dan masukan lainnya (seperti informasi dll.) mengalir melalui operasi. Tata letak harus direncanakan untuk memiliki alur proses teknologis yang lancar dari bahan dan utilitas dengan jumlah penanganan yang paling sedikit dari terima bahan baku hingga pengiriman produk jadi. Ini melibatkan pengaturan yang bijaksana dari semua fasilitas yang diperlukan untuk produksi yang lancar. Perencanaan tata letak yang cacat pada tahap rekayasa mengakibatkan ketidakefisian, ketidakfleksibilitas, volume inventori dan pekerjaan dalam proses yang besar serta biaya operasional yang tinggi dll.
Singkatnya, tujuan keseluruhan perancang pabrik baja adalah merancang pengaturan fisik yang melibatkan alokasi ruang yang diperlukan dan alokasi pabrik dan fasilitas dengan cara yang memenuhi persyaratan produk akhir baik kualitas maupun kuantitas sambil memastikan pada saat yang sama produksi hemat dari produk yang diinginkan.
Untuk mengembangkan tata letak umum yang tepat, perancang tata letak harus memiliki (i) keterbatasan yang terkait dengan lokasi lahan, (ii) peta lokasi yang menunjukkan jalan luar, lingkungan sekitar dan batas lahan, (iii) karakteristik tanah dan peta kontur lokasi yang menunjukkan ketinggian, (iv) lokasi ketersediaan air, listrik dan utilitas lainnya, (v) perataan jalan luar dan sistem kereta api serta arah lalu lintas masuk dan keluar, dan perataan untuk jalur transmisi listrik luar dan saluran air masuk. Juga perancang perlu memiliki (i) pengetahuan dasar tentang teknologi, proses yang dipilih serta pabrik dan peralatan, (ii) kapasitas pabrik dan ekspansi masa depan yang direncanakan, dan (iii) persyaratan gesetz.
Tata letak umum pabrik baja adalah (i) untuk memanfaatkan kondisi alam lokal yang terbaik dengan penggunaan lahan yang rasional, (ii) memiliki pengaturan sistematis unit pabrik untuk menciptakan sinergi, (iii) untuk memastikan bahwa upaya minimum yang diperlukan untuk berbagai aktivitas, dan (iv) untuk menjamin perlindungan lingkungan yang efektif.
Ada beberapa metode yang digunakan untuk perancangan tata letak umum pabrik. Ini meliputi (i) perencanaan tata letak sistematis (SLP), (ii) algoritma, dan (iii) simulasi arena. Metode SLP untuk merancang tata letak paling cocok untuk pabrik baja.
Definisi tata letak umum pabrik
Ada beberapa definisi yang diberikan untuk tata letak umum pabrik. Beberapa dari mereka diberikan di bawah ini.
Moore telah menjelaskan tata letak pabrik sebagai 'rencana atau tindakan perencanaan, pengaturan fasilitas yang optimal, termasuk personil, peralatan operasional, ruang penyimpanan, peralatan penanganan bahan dan semua layanan pendukung lainnya bersama dengan desain struktur terbaik untuk menampung fasilitas ini'.
Menurut Riggs 'tujuan keseluruhan tata letak pabrik adalah merancang pengaturan fisik yang paling ekonomis memenuhi output-kuantitas dan kualitas yang diperlukan'.
td>
Menurut J L Zundi, 'tata letak pabrik melibatkan alokasi ruang dan pengaturan peralatan dengan cara yang meminimalkan biaya operasional keseluruhan'.
Menurut Dr. MN Dastur, 'tata letak umum pabrik baja terintegrasi pada dasarnya adalah latihan dalam membuat pengaturan rasional dari unit produksi utama, jaringan energi dan bengkel pendukung, dalam batasan lokasi yang dipilih'.
Prinsip merancang tata letak umum
Tata letak umum di pabrik baja menentukan lokasi fasilitas produksi yang berbeda dan fasilitas komunikasi antara fasilitas produksi. Tata letak bengkel produksi melibatkan lokasi rinci peralatan dan mesin dalam fasilitas produksi.
Ada delapan prinsip yang digunakan untuk merancang tata letak umum. Ini adalah (i) prinsip perjalanan minimum, (ii) prinsip urutan atau alur, dan (iii) prinsip penggunaan, (iv) prinsip kepadatan, (v) prinsip keselamatan dan kepuasan, (vi) prinsip fleksibilitas, (vii) prinsip ketergantungan, dan (viii) prinsip investasi minimum.
Prinsip perjalanan minimum memastikan pergerakan manusia dan bahan yang minimum di pabrik dan membantu menghemat waktu serta pemborosan bahan selama pergerakan bahan. Prinsip urutan atau alur memastikan unit produksi diatur sesuai dengan alur proses yang dibutuhkan oleh teknologi produksi. Ini menghindari pergerakan mundur dan maju yang tidak perlu dari bahan. Prinsip penggunaan memastikan kebutuhan ruang berdasarkan pemanfaatan optimalnya. Prinsip kepadatan memerlukan semua faktor signifikan harus diintegrasikan dan terkait sepenuhnya untuk menghasilkan tata letak umum yang terintegrasi dengan baik. Prinsip keselamatan dan kepuasan memerlukan tata letak untuk memiliki persyaratan keselamatan untuk pabrik dan peralatan serta untuk orang yang bekerja di pabrik. Ini harus direncanakan berdasarkan kenyamanan dan kenyamanan orang yang bekerja di pabrik untuk membuat mereka merasa puas. Dalam hal ini, tata letak harus memenuhi semua persyaratan hukum. Di sini keselamatan juga mencakup keselamatan kebakaran serta keamanan. Prinsip fleksibilitas memastikan tata letak memungkinkan perbaikan dengan kesulitan minimum dan dengan biaya minimum. Dalam hal ini tata letak umum pabrik harus menyediakan persyaratan untuk ekspansi masa depan. Prinsip ketergantungan memerlukan unit-unit yang saling bergantung harus berada dalam kedekatan satu sama lain. Prinsip investasi minimum adalah untuk memastikan bahwa tata letak menyediakan investasi modal tetap yang lebih rendah tanpa mengabaikan pemasangan semua fasilitas yang diperlukan dan dengan menggunakan fasilitas yang tersedia secara efisien dan optimal.
Metode SLP untuk desain tata letak
Metode SLP untuk perencanaan tata letak sangat populer dan digunakan tidak hanya untuk merancang tata letak umum pabrik tetapi juga digunakan untuk merancang tata letak rinci bengkel produksi serta untuk merancang tata letak berbagai fasilitas.
Sebelum melaksanakan aktivitas merancang tata letak umum, penting untuk mempelajari diagram rose angin daerah. Diagram ini memberi tahu perancang tentang arah dan frekuensi angin yang bertiup di area pabrik sepanjang tahun. Selain diagram rose angin, hal-hal lain yang penting untuk dipelajari adalah (i) berbagai tingkat lahan yang tersedia dalam batas lahan, (ii) pendekatan yang tersedia untuk jalan dan rel untuk menghubungkan pabrik dengan jaringan jalan dan rel luar, (iii) pendekatan yang tersedia untuk saluran air masuk, (iv) pendekatan yang tersedia untuk jalur transmisi untuk menerima listrik dari jaringan listrik luar, dan (v) area untuk pembuangan limbah padat dan cair pabrik. Pengaturan lahan bukan hanya tugas besar tetapi juga membutuhkan pengeluaran yang besar. Pemanfaatan kontur lahan yang terselesaikan saat menyelesaikan tata letak umum selalu diinginkan untuk mengurangi biaya pengaturan.
Pertama perlu mempertimbangkan hubungan antara berbagai proses produksi yang diperlukan sesuai dengan teknologi pabrik dan alur bahan (padat, cair, dan gas) yang diperlukan untuk produksi. Untuk ini, praktik biasa adalah membuat naskah material dan diagram alur untuk pabrik. Untuk membuat naskah material dan diagram alur, perhitungan dilakukan untuk bahan (bahan baku dan bahan bantu, bahan bakar, dan bahan menengah dll.) kebutuhan berdasarkan hasil dan daur ulang bahan. Untuk ini berbagai diagram naskah seperti diagram naskah air, diagram naskah energi dll. perlu dikembangkan. Akhirnya, hubungan komprehensif harus dikembangkan setelah memberikan bobot yang sesuai pada berbagai aktivitas yang diperlukan di pabrik. Naskah material dan diagram alur umum ditunjukkan dalam Gambar 2 dan diagram naskah air umum ada di Gambar 3.
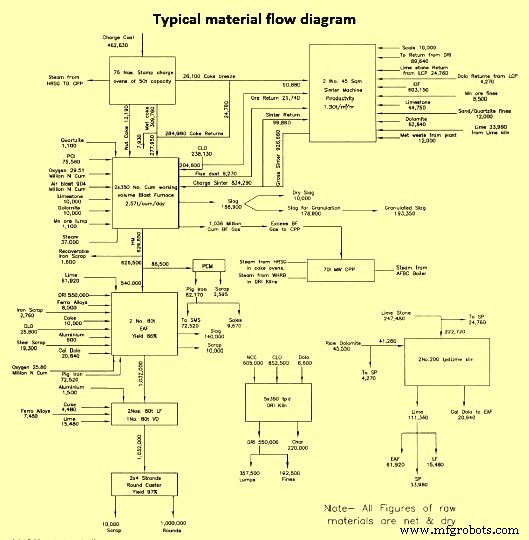
Gambar 2 Diagram naskah material alur umum
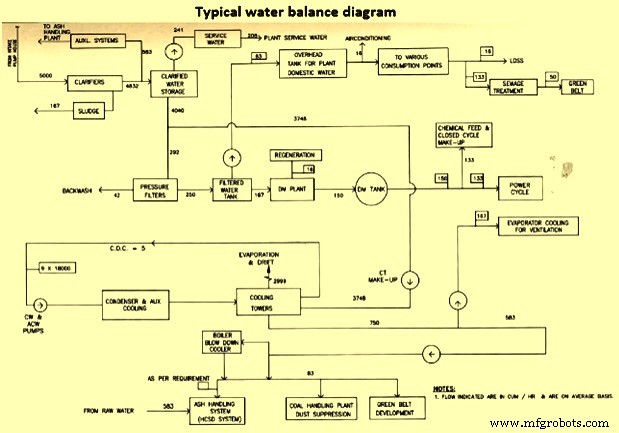
Gambar 3 Diagram naskah air umum
Langkah berikutnya adalah membagi area pabrik menjadi blok dan unit terpisah sesuai dengan alur proses sebelum menempatkan fasilitas unit di area. Langkah ini menghasilkan rencana lokasi pabrik. Saat persiapan tata letak lokasi, pentingnya pertama kali diberikan pada lokasi bengkel produksi utama sesuai dengan alur produksi dan kemudian pada langkah berikutnya pada lokasi fasilitas produksi pendukung. Tata letak yang dihasilkan pada tahap ini dikenal sebagai tata letak blok pabrik.
Setelah tata letak blok telah disiapkan dengan tingkat kepuasan, maka penempatan fasilitas yang diperlukan sesuai dengan teknologi produksi unit di blok dimulai berdasarkan kebutuhan ruang yang harus dilakukan. Saat menempatkan fasilitas, jarak minimum yang diperlukan antara fasilitas untuk memenuhi persyaratan hukum serta diperlukan untuk pergerakan bahan (seperti sudut konveyor sabuk dll. harus diingat.
Setelah ini, keputusan diperlukan untuk lokasi fasilitas untuk penyimpanan dan alur bahan. Keputusan tentang alur bahan harus mencakup penerimaan bahan dari sumber eksternal dan pengiriman produk dari pabrik. Pada langkah ini, jaringan pipa, jaringan transmisi listrik, dan jaringan jalan dan rel pabrik juga diputuskan. Saat perencanaan jaringan yang berbeda, harus diingat bahwa semakin panjang jaringan, semakin besar investasi yang diperlukan ditambah dengan kerugian yang lebih besar yang tercapai selama transportasi bahan. Juga jaringan harus mempertahankan persyaratan hukum jarak minimum yang diperlukan untuk menempatkannya.
Merencanakan tata letak yang baik dalam proyek
Keputusan tentang tata letak adalah dari kepentingan terpenting karena mewakili komitmen jangka panjang. Jika hubungan antara output, area, dan proses teknologis tidak optimal, itu mempengaruhi operasi pabrik untuk masa pakainya. Norm teknis untuk desain tata letak yang baik diberikan di bawah ini.
Integrasi – Tata letak harus memiliki integrasi erat antara manusia, bahan dan peralatan serta layanan pendukung untuk mendapatkan output optimum dari sumber daya.
Pemanfaatan lahan (ruang) – Tata letak harus memiliki pemanfaatan yang tepat dari ruang horizontal dan vertikal. Ketinggian dan panjang fasilitas harus dioptimalkan. Area pabrik harus digunakan dengan cara yang paling ekonomis.
Jarak – Tata letak yang baik harus memiliki jarak perjalanan minimum untuk manusia dan bahan. Total jarak perjalanan yang diperlukan untuk manusia dan bahan harus diminimalisir sebanyak mungkin. Lebih lanjut, gerakan garis lurus harus diprioritaskan dalam tata letak yang baik.
Tata letak unit produksi – Dalam tata letak yang baik, unit produksi harus diatur sehingga pergerakan manusia, bahan, produk menengah, dan produk jadi berjalan ke arah menuju tahap akhir sesuai dengan alur teknologis.
Koordinasi – Tata letak yang baik memastikan masuk dan keluar dari setiap departemen direncanakan dengan cara yang paling nyaman bagi kedua departemen yang mengirim atau menerima. Tata letak harus dianggap sebagai keseluruhan.
Fleksibilitas – Harus ada persyaratan yang cukup dalam tata letak untuk memodifikasi tata letak kapan pun kebutuhan timbul untuk ekspansi pabrik.
Aksesibilitas – Dalam tata letak yang baik, perlu memastikan semua area pabrik dapat diakses dengan mudah untuk memfasilitasi produksi dan pemeliharaan pabrik dan peralatan.
Keselamatan – Dalam tata letak yang baik, pertimbangan yang tepat terhadap metode keselamatan industri diperlukan. Tata letak harus memenuhi semua persyaratan keselamatan tidak hanya untuk manusia dan pabrik tetapi juga memenuhi persyaratan untuk keselamatan jalan, keselamatan gas, keselamatan listrik, dan keselamatan kebakaran dan ledakan dll.
Penanganan bahan – Tata letak yang baik harus mengurangi penanganan bahan ke minimum. Tingkat penanganan bahan yang berlebihan mempengaruhi waktu operasi dan biaya produksi.
Masalah dasar lainnya yang perlu dipertimbangkan dalam persiapan tata letak umum yang baik meliputi (i) Harus memfasilitasi proses produksi dan memenuhi semua kebutuhan operasional, (ii) harus memfasilitasi penerimaan bahan baku yang lancar, menyimpan bahan dan pengiriman produk akhir yang lancar, (iii) harus memfasilitasi alur dan penyimpanan yang lancar dari produk menengah, (iv) Harus mengizinkan alur lancar semua bahan di pabrik, (v) harus mengizinkan fleksibilitas dalam operasi, (vi) harus membantu dalam alur teknologis yang lancar untuk proses produksi, (vii) harus memberikan kenyamanan dan kenyamanan kepada orang yang bekerja di pabrik dan merawat kesejahteraan serta kebutuhan kesehatan pekerja mereka, (viii) harus berkontribusi pada efisiensi karyawan, supervisi, dan kontrol, (ix) harus memenuhi semua persyaratan hukum, (x) harus memiliki ruang yang cukup untuk merawat ekspansi masa depan, dan (xi) harus membantu meminimalkan biaya modal dan operasional.
Tata letak umum biasanya mengalami serangkaian revisi dari waktu pertama kali dibuat hingga waktu fondasi terakhir dituangkan. Meski begitu 'tata letak akhir' secara efektif merupakan kompromi antara keinginan untuk memenuhi berbagai kriteria yang diberikan di atas dan keterbatasan yang dijatuhkan oleh beberapa faktor lain. Tetapi ketika perancang memiliki visi konseptual untuk melihat di luar kebutuhan saat ini dan kesulitan segera maka tata letak yang dihasilkan memiliki logika dan fleksibilitas serta kemampuan untuk memberikan kinerja operasional yang sangat dibutuhkan pabrik meskipun kondisi berubah.
Tata letak umum pabrik baja Fukuyama dan Kurashiki di Jepang ditunjukkan dalam Gambar 4 dan pabrik baja Visakhapatnam pada tingkat kapasitas 3 juta ton per tahun ditunjukkan dalam Gambar 5.
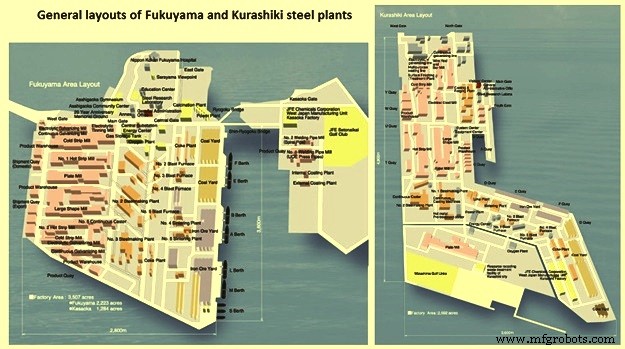
Gambar 4 Tata letak umum pabrik baja Fukuyama dan Kurashiki
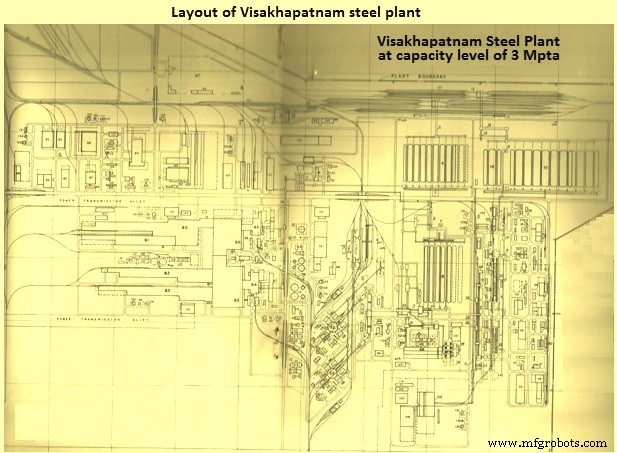
Gambar 5 Tata letak umum pabrik baja Visakhapatnam



