Mengoptimalkan Pengeluran Sulfur dalam Baja Cair
Desulfurisasi Baja Cair
Larutabilitas sulfur (S) dalam besi (Fe) cair cukup tinggi. Namun, larutabilitas S dalam besi padat terbatas. Ini adalah 0,002 % dalam ferit pada suhu ruang dan 0,013 % dalam austenit pada sekitar 1000 derajat C. Oleh karena itu, saat baja cair mendingin, sulfur dilepaskan dari larutan dalam bentuk besi sulfida (FeS) yang membentuk euteiktik dengan besi di sekitarnya. Euteiktik ini segregasi di batas butir besi. Suhu euteiktik relatif rendah pada sekitar 988 derajat C. Euteiktik Fe-FeS melemahkan ikatan di antara butir dan menyebabkan penurunan tajam dalam properti baja pada suhu deformasi panas.
Selama casting berkelanjutan baja cair, sulfur yang ada dalam baja cair (i) menyebabkan pembentukan sulfida yang tidak diinginkan yang mempromosikan kelemahan butiran dan retak dalam baja selama pengakuan, (ii) menurunkan titik leleh dan kekuatan inter-granular, (iii) berkontribusi pada kerapuhan baja dan sehingga bertindak sebagai peningkatan stres dalam baja, dan (iv) menghasilkan hot shortness. Sulfur, yang ada dalam baja padat sebagai inklusi FeS, memiliki beberapa efek berbahaya pada pemrosesan baja. Selama deformasi, inklusi FeS bertindak sebagai situs inisiasi retak dan zona kelemahan. Inklusi semacam ini dari sulfur secara berbahaya mempengaruhi ketawetan, duktilitas, formabilitas, pengelasan, dan resistensi korosi baja. Peningkatan konten mangan (Mn) (kurang dari 0,2 %) Namun, membantu mencegah pembentukan FeS. Sulfur adalah elemen yang tidak diinginkan dalam baja. Mangan secara aktif bereaksi dengan besi sulfida selama pengakuan baja mentransformasi FeS menjadi MnS sesuai dengan reaksi berikut.
FeS (escoria) + Mn (baja) = MnS (escoria) + Fe
Suhu leleh manganese sulfida (MnS) relatif tinggi (sekitar 1610 derajat C). Oleh karena itu, baja yang mengandung mangan dapat diubah bentuk dalam keadaan panas. Namun inklusi MnS (i) rapuh (kurang duktil daripada baja), (ii) mungkin memiliki tepi tajam, dan (iii) terletak di antara butir baja. Semua faktor ini menentukan pengaruh negatif inklusi sulfida terhadap properti mekanis baja.
Karena sulfur adalah salah satu pengotor yang berbahaya dalam baja yang mempengaruhi kualitas internal dan permukaan, desulfurisasi baja sangat penting selama proses pembuatan baja. Juga persyaratan spesifikasi yang terus meningkat untuk properti material berbagai grade baja telah menghasilkan permintaan ekstrim pada kebersihan baja. Untuk produksi baja bersih, terutama dengan respecto ke penurunan sulfida, perlu agar konten sulfur dalam baja cair dijaga se rendah mungkin. Praktisnya, penghaparan sulfur dari baja cair terutama dilakukan dalam cetakan selama pembuatan baja sekunder.
Desulfurisasi baja selama proses pembuatan baja sekunder bergantung pada suhu, konsentrasi sulfur dan oksigen (O2) dalam baja, tetapi terutama pada komposisi kimia dan properti fisik escoria. Pemurnian baja cair selama pembuatan baja sekunder untuk memenuhi rentang komposisi yang diperlukan memerlukan optimasi parameter proses.
Di pabrik peleburan baja modern, tungku pembuatan baja primer terutama digunakan untuk pengolahan logam panas dan peleburan logam bekas. Tujuan metalurgi lainnya, seperti legasi, homogenisasi, pemurnian, dan penyesuaian suhu, dilakukan selama proses pembuatan baja sekunder dengan kontrol escoria atas. Ada beberapa tugas yang harus dilakukan oleh escoria cetakan. Ia melindungi baja cair dari atmosfer oksidasi pada satu sisi dan digunakan untuk melakukan operasi metalurgi pada sisi lain. Oleh karena itu, escoria cetakan harus memiliki properti fisik dan kimia yang sesuai yang terutama ditandai oleh titik leleh rendah, potensi oksigen rendah, serta kapasitas tinggi untuk sulfur.
Desulfurisasi baja cair dengan escoria cetakan pemurnian adalah salah satu proses paling penting dalam pembuatan baja sekunder. Namun kontrol proses didasarkan pada pedoman empiris bahkan saat ini. Simpangan dari konten sulfur yang diinginkan sering dapat diamati dalam praktik. Peningkatan kontrol proses yang didukung oleh pengetahuan termodinamika dan kinetika reaksi desulfurisasi sangat penting, terutama untuk produksi baja dengan level sulfur yang sangat rendah.
Termodinamika Desulfurisasi Baja Cair
Ada empat aspek yang penting selama desulfurisasi baja cair. Ini adalah (i) kapasitas sulfida, (ii) rasio distribusi sulfur, (iii) potensi desulfurisasi, dan (iv) laju desulfurisasi.
- Kapasitas sulfida – Ini adalah kemampuan escoria cair untuk menyerap sulfur. Ini sering ditentukan oleh kesetimbangan antara fase escoria dan fase gas dengan respecto ke tekanan parsial sulfur dan oksigen. Kapasitas sulfida adalah properti yang hanya bergantung pada suhu dan komposisi escoria. Ini dapat diukur secara langsung dengan tes eksperimental dalam kondisi isobarik dan isothermal. Data yang dapat dicapai tentang kapasitas sulfida dari banyak sistem escoria biner, ternari, dan multikomponen tersedia dalam literatur. Kapasitas sulfida escoria biasanya meningkat seiring bertambahnya suhu dan konsentrasi oksida basa. Oleh karena itu, escoria cetakan yang sangat basa harus digunakan untuk desulfurisasi baja. Berbagai model matematika juga telah dikembangkan untuk menghitung kapasitas sulfida escoria cair multikomponen.
- Rasio distribusi sulfur – Sulfur didistribusikan antara fase logam dan escoria pada kesetimbangan. Rasio distribusi sulfur biasanya bergantung pada aktivitas oksigen dalam baja cair. Desulfurisasi baja menjadi lebih efektif seiring berkurangnya aktivitas oksigen.
- Potensi desulfurisasi – Potensi desulfurisasi juga adalah fungsi dari komposisi escoria. Untuk mengkarakterisasi perilaku escoria, indeks kepuasan kapur yang didefinisikan oleh rasio konten CaO (oksida kalsium) aktual terhadap konten CaO untuk escoria yang puas kapur umumnya digunakan. 'Indeks kepuasan kapur' berubah dengan komposisi escoria. Nilai indeks kepuasan kapur untuk escoria yang puas kapur adalah satu. Escoria dengan indeks kepuasan kapur kurang atau lebih dari satu adalah escoria yang kurang puas atau escoria dengan surplus kapur, masing-masing. Pengaruh indeks kepuasan kapur pada potensi desulfurisasi ditunjukkan dalam Gambar 1. Potensi desulfurisasi tertinggi dapat dicapai dengan menggunakan escoria yang puas kapur. Kurang puasnya kapur dalam escoria cetakan mengakibatkan penurunan desulfurisasi untuk alasan termodinamika. Sebaliknya, surplus kapur menghasilkan escoria yang tidak homogen, mengakibatkan penurunan potensi desulfurisasi untuk alasan kinetik. Oleh karena itu, diperlukan optimasi komposisi escoria untuk memastikan pengurangan sulfur dari baja cair yang memuaskan.
- Laju desulfurisasi – Kapasitas sulfida serta potensi desulfurisasi menggambarkan kemampuan maksimum escoria untuk menyerap sulfur pada kesetimbangan termodinamika. Praktisnya, ada waktu perawatan cetakan yang perlu disesuaikan sesuai dengan persyaratan produksi pabrik peleburan baja. Proses pemurnian yang cepat dalam cetakan diinginkan. Telah terlihat bahwa pada suhu pembuatan baja laju reaksi antara fase logam dan fase escoria sebagian besar ditentukan oleh transport massa. Seperti yang terkait dengan desulfurisasi baja dengan escoria atas cetakan pemurnian, laju reaksi bergantung pada seberapa cepat sulfur ditransport dari fase logam ke antarmuka logam/escoria dan seberapa cepat sulfur ditransport jauh dari antarmuka ke dalam fase escoria. Dalam kasus ini, transfer massa yang cepat yang disebabkan oleh pengiuran gas intens mempercepat laju desulfurisasi. Saat ini perawatan pengiuran gas baja cair dalam cetakan adalah praktik operasional standar. Untuk melakukan perawatan pengiuran gas, gas iners (biasanya gas argon) diinjeksi ke dalam baja cair melalui titik pori yang terletak di dasar cetakan atau menggunakan lancang atas terendam. Gas yang diinjeksi naik dalam baja cair dalam bentuk gelembung gas dan terpisah di permukaan tangki. Karena gaya keapungan gelembung gas, aliran bersirkulasi baja cair terbentuk dalam cetakan. Pola aliran baja sangat penting untuk proses desulfurisasi. Kecepatan aliran baja cair meningkat seiring bertambahnya laju gas pengaduk. Oleh karena itu, percepatan reaksi antara baja dan fase escoria dapat dicapai.
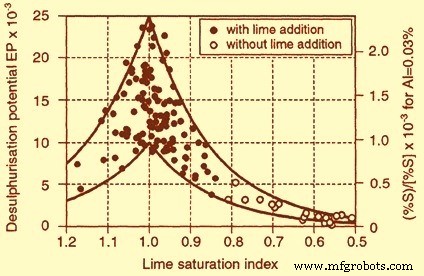
Gambar 1 Pengaruh indeks kepuasan kapur pada potensi desulfurisasi
Laju desulfurisasi meningkat secara signifikan jika laju pengiuran gas melebihi nilai kritis. Fenomena ini dapat disebabkan oleh emulsifikasi titik escoria ke dalam fase logam.
Aspek Teoretis Emulsifikasi Escoria
Desulfurisasi baja cair oleh reaksi escoria-logam adalah reaksi pertukaran di antara dua fase yang tidak bercampur, yang termodinamis diatur oleh rasio partisi sulfur di antara dua fase, dan kinetis diatur oleh area pertukaran inter-fase dan gaya penggerak transfer sulfur. Aspek kinetik dapat dipengaruhi secara sesuai oleh efek dinamika fluida. Karena pengadukan tangki yang tepat yang diinduksi oleh injeksi gas mempengaruhi kecepatan relatif di antarmuka logam dan escoria, itu dalam gilirannya mempengaruhi koefisien transport massa solut. Kecepatan antarmuka yang tinggi bahkan dapat menyebabkan emulsifikasi escoria, menghasilkan peningkatan yang besar dari area pertukaran. Selain itu, pencampuran logam yang efisien dalam tangki baja cair membuat pencapaian level sulfur akhir yang diinginkan dalam baja cair lebih cepat, menghasilkan penurunan durasi operasi desulfurisasi.
Oleh karena itu, diperlukan pengetahuan tentang dinamika fluida dalam cetakan yang diinduksi oleh injeksi gas, untuk mencapai kondisi terbaik dalam hal aliran yang sesuai yaitu (i) di antarmuka logam-escoria, untuk mendukung emulsifikasi dan, dalam gilirannya, percepatan kinetik kimia, dan (ii) dalam tangki cetakan, untuk memungkinkan pencampuran baja yang baru di desulfurisasi di antarmuka dengan baja cair di massa cetakan hingga mencapai pencampuran yang sempurna di seluruh cetakan pada level sasaran sulfur. Di sisi lain, aksi pengadukan yang terlalu intens yang terkait dengan biaya operasional tinggi dan kehilangan suhu tangki, harus dihindari.
Energi mekanis ditransfer ke tangki melalui (i) pengiuran bawah, dari satu atau lebih titik pori, (ii) pengiuran atas, melalui lancang, atau (iii) pengiuran gabungan. Beberapa penyelidikan telah dilakukan pada efek pengiuran gas pada dinamika fluida dalam cetakan, difokuskan pada jalur gas atau proses antarmuka escoria-logam, yang melibatkan reaksi desulfurisasi juga. Aspek paling relevan yang timbul dari penyelidikan ini adalah sebagai berikut.
- Dalam beberapa proses pembuatan baja di mana pengadukan tangki berkaitan, waktu pencampuran bergantung pada energi yang ditransfer ke tangki dalam cetakan pada pangkat 0,3 – 0,4.
- Pengiuran bawah titik tunggal yang memastikan waktu pencampuran terpendek untuk tangki yang tetap dan laju aliran gas yang tetap dicapai dengan titik eksentrik terhadap cetakan. Posisi antara separuh dan setengah radius cetakan umumnya diinginkan.
- Pengadukan beberapa titik pori dalam cetakan harus diatur dengan hati-hati untuk memiliki kecepatan relatif di antarmuka escoria-logam untuk mendukung emulsifikasi. Posisi titik yang asimetris terbukti paling efisien dalam mengurangi waktu pencampuran. Dengan posisi titik yang simetris, aliran bersirkulasi diinduksi dalam cetakan dengan zona yang memiliki aliran yang saling menghancurkan menghancurkan efek pengadukannya. Pengiuran lancang bermanfaat untuk emulsifikasi, sedangkan pengadukan bawah bermanfaat untuk pencampuran cetakan. Pengiuran gabungan yang sesuai menggabungkan kedua efek yang diinginkan.
- Studi yang dilakukan pada efek properti escoria pada fenomena emulsifikasi menunjukkan bahwa ada kondisi kritis yang harus dipenuhi untuk kecepatan baja di antarmuka dengan escoria dan laju aliran gas yang ditiup dari titik untuk memungkinkan awal emulsifikasi. Hubungan ini mempertimbangkan properti fisik escoria seperti viskositas dan densitas.
- Di antara parameter yang digunakan untuk menentukan kondisi yang ditingkatkan untuk pencampuran dalam cetakan dan transfer massa di antarmuka escoria logam, yang sangat penting adalah rasio antara diameter cetakan (D) dan tinggi tangki (H). Biasanya, rasio D/H tidak jauh dari 1.
- Data yang tersedia dalam literatur tentang efek laju injeksi gas pada laju desulfurisasi menunjukkan bahwa aspek paling menarik adalah bahwa laju aliran gas awal harus ditemukan untuk meningkatkan secara signifikan laju desulfurisasi.
Proses Desulfurisasi
Pertama, ada dua opsi yang tersedia untuk penghaparan sulfur dari baja cair. Ini adalah (i) melalui reaksi escoria-logam, di mana escoria atas dicampur secara intens dengan baja cair, dan (ii) melalui injeksi kalsium logam (Ca) ke dalam baja cair, di mana penurunan sulfida terjadi.
Escoria atas cetakan setelah pembuatan baja primer biasanya terdiri dari (i) escoria yang diangkut dari tungku pembuatan baja primer, (ii) produk deoksidasi, (iii) sisa escoria cetakan panas sebelumnya, (iv) aus pelapis cetakan, dan (v) agen pembentuk escoria yang diisi ke dalam cetakan.
Untuk desulfurisasi yang efisien, baja harus di-deoksidasi dan pengangkutan escoria dari tungku pembuatan baja primer harus diminimalkan. Cetakan yang dilapisi fireclay dan alumina refractories tidak cocok jika level sulfur rendah dalam baja ingin didapatkan. Penggunaan dolomit atau bahan refractori basa yang dilapisi harus digunakan untuk desulfurisasi yang efisien.
Setelah tapping baja cair dari tungku pembuatan baja primer jumlah escoria yang diangkut tidak diketahui. Parameter yang tidak diketahui lain adalah kehilangan aluminium (Al) selama tapping, yang menghasilkan jumlah Al2O3 yang berbeda dalam escoria. Dalam pembuatan baja sekunder sangat penting untuk mengetahui komposisi dan jumlah escoria cetakan segera setelah tapping untuk dapat memodifikasi escoria cetakan untuk tujuan deoksidasi dan desulfurisasi. Biasanya, kapur (CaO), alumina (Al2O3) dan deoksidator escoria digunakan untuk memodifikasi escoria cetakan. Untuk desulfurisasi baja penting untuk mengurangi konten massa FeO dan MnO ke level rendah. Proses desulfurisasi menggunakan langkah-langkah berikut.
- Penyesuaian escoria dengan respecto ke (i) deoksidasi escoria, dan (ii) kepuasan kapur
- Homogenisasi dan pencairan escoria
- Reduksi FeO dan MnO
- Pengadukan intens untuk desulfurisasi
Bergantung pada reaktor metalurgi (unit degafung vacum, dan tungku cetakan dll.) langkah proses ini membutuhkan waktu yang berbeda. Waktu perawatan yang tersedia dalam pembuatan baja sekunder pertama kali ditentukan oleh waktu cor. Waktu cor di pabrik peleburan baja bervariasi dari 25 menit hingga 60 menit tergantung pada beberapa faktor. Dalam kasus proses cor yang cepat, ada waktu yang singkat tersedia untuk pembuatan baja sekunder, yang tidak cukup untuk melakukan semua langkah yang disebutkan di atas. Oleh karena itu, proses desulfurisasi itu sendiri tidak hanya memerlukan pengetahuan metalurgi tetapi juga melibatkan aspek logistik, yang merupakan tantangan besar untuk pembuat baja.
Praktik escoria sintetis biasanya digunakan untuk desulfurisasi baja cair. Praktik escoria sintetis diadopsi untuk memenuhi tujuan-tujuan berikut.
- Untuk menutupi permukaan baja cair untuk mengurangi kehilangan panas.
- Untuk menghindari reoksidasi baja cair dari oksigen atmosfer
- Untuk penghaparan inklusi dari baja cair.
Penggunaan escoria sintetis dapat menurunkan sulfur baja hingga 50 % hingga 60 % dari level sulfur asli dalam baja. Properti yang diinginkan dari escoria sintetis adalah (i) escoria harus memiliki kapasitas sulfida tinggi, (ii) escoria harus basa dalam sifatnya, (iii) escoria harus fluida untuk mendapatkan laju reaksi yang lebih cepat, dan (iv) escoria tidak boleh menyebabkan aus refractori yang berlebihan.
Pengiuran argon biasanya dilakukan untuk mendapatkan pencampuran intens untuk desulfurisasi yang efisien. Penggunaan escoria sintetis dengan basicitas dan kapasitas sulfida yang diinginkan, baja yang di-deoksidasi dapat diturunkan sulfurnya hingga 0,005 %.
Desain Escoria Sintetis
Di cetakan yang dilapisi batu dolomit atau magnesit, komponen utama escoria cetakan awal adalah CaO, Al2O3, SiO2, FeO, MnO dan MgO. Selama perawatan cetakan untuk desulfurisasi komponen FeO dan MnO harus dikurangi dengan baik. Selain itu, konten CaO, AI2O3, SiO2, dan MgO harus dijaga dalam rentang yang sesuai untuk mendapatkan escoria cetakan yang cair dan homogen. Surplus CaO dan MgO yang berlebihan menghasilkan escoria yang tidak homogen, yang memiliki pengaruh negatif pada kinerja proses dan oleh karena itu harus dihindari.
Escoria sintetis biasanya mengandung CaO, Ca F2, dan Al2O3 dengan jumlah SiO2 yang sedikit. Komponen utama escoria sintetis adalah kapur (CaO). Kalsium fluorida (CaF2) meningkatkan kapasitas sulfida escoria dan membantu mencairkan escoria. Seringkali Al hadir untuk deoksidasi baja cair karena transfer sulfur dari baja cair ke escoria diikuti oleh transfer oksigen dari escoria ke baja. Oleh karena itu, deoksidasi baja yang efektif adalah harus untuk desulfurisasi yang efisien.
Biasanya, komposisi escoria sintetis terdiri dari 45 % hingga 55 % CaO, 10 % hingga 20 % CaF2, 5 % hingga 16 % Al2O3 dan hingga 5 % SiO2. Escoria ini difusi sebelumnya dalam keadaan padat.
Masalah yang terkait dengan praktik escoria sintetis
Praktik escoria sintetis tampaknya sederhana dan tidak memerlukan investasi modal yang besar. Beberapa masalah yang terkait dengan praktik escoria sintetis adalah sebagai berikut.
- Desulfurisasi dapat bervariasi dari satu panas ke panas lain jika pengangkutan escoria dari tungku peleburan baja primer tidak dikontrol. Level oksigen baja cair harus sama untuk hasil yang konsisten.
- CaO adalah komponen utama. Ia higroskopis dan menyebabkan penyerapan hidrogen (H2) dalam baja.
- Pengiuran argon dilakukan untuk mengaduk tangki. Penurunan suhu akibat pengiuran argon dapat berurutan 10 derajat hingga 25 derajat C untuk panas dengan berat 150 ton hingga 250 ton. Penurunan suhu ini disebabkan oleh kehilangan panas radiasi dari permukaan dan transfer panas akibat pengiuran argon. Escoria menyerang pelapis refractori cetakan. Jumlah CaF2 yang berlebihan menghasilkan aus refractori. Suhu tapping yang lebih tinggi juga memiliki efek pada aus refractori.
Escoria yang telah dilelehkan sebelumnya berdasarkan CaO dan Al2O3 dengan jumlah CaF2 yang sedikit dapat mengurangi masalah aus refractori dan penyerapan hidrogen. Komposisi CaO dan Al2O3 dapat dipilih sehingga meleleh pada 1400 derajat C hingga 1450 derajat C. Jumlah CaF2 yang sedikit dapat ditambahkan. Escoria yang telah dilelehkan ulang ini, saat digunakan untuk desulfurisasi, ditemukan mengurangi masalah yang terkait dengan escoria yang telah difusi sebelumnya.
Parameter penting untuk mengkarakterisasi escoria sintetis untuk kesesuaiannya dalam menurunkan sulfur baja cair adalah kapasitas sulfida escoria. Selanjutnya tingkat desulfurisasi bergantung pada tingkat deoksidasi. Baja yang di-kill aluminium dapat menurunkan sulfur lebih efektif daripada baja yang menggunakan Fe-Mn atau Fe-Si untuk deoksidasi baja.



