Degassing Vakum Baja Cair: Meningkatkan Kekuatan & Kualitas
Proses Degassing Vakum untuk Baja Cair
Selama proses pembuatan baja primer, gas seperti oksigen (O2), hidrogen (H2) dan nitrogen (N2) larut dalam baja cair. Gas-gas ini memiliki efek yang berbahaya pada properti mekanis dan fisik baja. Oksigen yang terlarut dari baja cair tidak dapat dihilangkan sebagai molekul O2 dan penghaparannya disebut deoksidasi. Istilah degassing digunakan untuk penghaparan gas H2 dan N2 dari baja cair. Karena proses degassing baja cair dilakukan di bawah vakum, juga dikenal sebagai degassing vakum baja cair. Proses degassing vakum dilakukan dalam cetakan tepong baja.
Penghaparan gas H2 dan N2 dari baja cair diperlukan karena kedua gas ini merusak properti baja. Larutabilitas H2 dalam baja rendah pada suhu ruang. H2 berlebih ditolak selama pengakuan dan menghasilkan pembentukan lubang jarum dan menghasilkan porositas dalam baja yang mengakui. Beberapa ppm (partes per miliar) gas H2 menyebabkan pembungkaran dan kehilangan duktilitas tarik. Dalam kasus gas N2, larutabilitas maksimum N2 dalam besi cair adalah 450 ppm dan kurang dari 10 ppm pada suhu ruang. Selama pengakuan N2 berlebih ditolak yang dapat menyebabkan pembentukan lubang busir atau nitrida. N2 berlebih juga menyebabkan kerapuhan zona terpengaruh panas selama pengelasan baja dan juga merusak formabilitas dingin baja.
Hanya pada awal tahun 1950-an masalah produksi baja dengan konten gas minimum diselesaikan melalui pengembangan metode perawatan vakum baja cair dalam cetakan sebelum tepongannya. Metode ini diusulkan oleh ilmuwan AM Samarin dan LM Novik dariUni Soviet yang dahulu pada 1940. Pertama kali dicoba secara industri di Uni Soviet yang dahulu pada 1952 di pabrik metalurgi Enakievskii. Pada 1954 di Republik Federal Jerman yang dahulu, di Bochumer Verein, metode degassing aliran logam dicoba. Pengenalan industri metode perawatan vakum cetakan pertama kali dilakukan di Uni Soviet yang dahulu pada 1955. Ini memulai tren baru dalam pembuatan baja yang dikenal sebagai perawatan vakum baja.
Perawatan vakum baja cair dalam cetakan dimulai pertama kali dengan proses degassing vakum cetakan ke cetakan dan cetakan ke cetakan cetakan untuk penghaparan H2. Awalnya degassing vakum baja cair dilakukan dalam kondisi reduktif pada tekanan yang bervariasi dari 0,5 hingga 10 mbar (1 mbar = 0,75 mm Hg atau 0,00102 kg/sq cm) dengan tujuan mengurangi konten H2 ke kurang dari 2 ppm.
Pada akhir tahun 1950-an proses degassing vakum yang lebih efisien seperti proses Dortmund Hoerder (DH) dan Ruhrstahl-Heraeus (RH) menjadi populer. Pada pertengahan tahun 1960-an proses degassing seperti vacum arc degassing (VAD), proses ASEA-SKF, dan proses vacum oxygen decarburization (VOD) untuk mengolah baja krom (Cr) tinggi berhasil diimplementasikan.
Awalnya, konsep degassing vakum digunakan terutama untuk penghaparan gas H2 dari baja cair, tetapi lebih awal juga berfungsi untuk banyak tujuan lain untuk produksi baja bersih. Sejak sekitar tahun 1980-an penggunaan degassing vakum untuk produksi baja karbon ultra rendah (ULC) dengan konten karbon (C) 30 ppm atau kurang telah meningkat. Selanjutnya, dengan perkembangan baja interstitial-free (IF) dengan konten C dan N2 30 ppm atau kurang, perawatan di bawah vakum telah menjadi keharusan. Saat ini, perawatan degassing vakum telah menjadi fasilitas yang penting bagi pabrik peleburan baja yang menghasilkan baja berkualitas.
Fitur umum degassing vakum adalah sebagai berikut.
- Desorpsi gas adalah reaksi interfas gas/logam. H2 atau N2 atom dari baja cair harus berdifusi di antarmuka gas/logam, di mana dikonversi menjadi molekul H2 atau N2 yang kemudian dapat di-desorpsi. Efektivitas perawatan vakum meningkat seiring bertambahnya luas permukaan cair yang diekspos pada vakum. Luas permukaan baja cair yang diekspos pada vakum misalnya dalam bentuk aliran tipis atau pengadukan yang diinduksi gas mempercepat proses degassing.
- Suhu baja cair menurun selama proses degassing vakum. Semakin besar luas permukaan aliran yang diekspos pada vakum semakin tinggi penurunan suhu.
- Waktu degassing harus dijaga minimum.
- Tingkat degassing meningkat dengan tingkat vakum. Vakup sebesar 1 mm Hg atau bahkan kurang dari 1 mm Hg (1 mm Hg = 1 torr) digunakan dalam praktik. Kapasitas pompa vakum harus memadai.
Proses degassing vakum yang saat ini digunakan dapat diklasifikasikan menjadi tiga jenis yaitu (i) praktik degassing aliran, (ii) praktik degassing sirkulasi, dan (iii) praktik degassing cetakan atau tangki.
Praktik Degassing Aliran
Dalam degassing aliran, baja cair dituangkan ke dalam wadah lain yang di bawah vakum. Paparan tiba-tiba aliran cair pada vakum menyebabkan degassing yang sangat cepat karena luas permukaan yang dihasilkan oleh pecahan aliran menjadi titik-titik. Proses ini membantu H2 yang terlarut dalam baja, untuk dievakuasi oleh pompa vakum. Sebagian besar degassing terjadi selama jatuhnya aliran cair. Tinggi aliran tuangan adalah parameter desain yang penting. Teknologi degassing aliran memiliki varian berikut dalam praktik.
- Degassing cetakan ke cetakan cetakan – Cetakan cetakan yang telah dipanaskan dengan top panas ditempatkan dalam ruang vakum. Di atas ruang sebuah cetakan ditempatkan. Baja cair yang dicoret dalam cetakan berada pada superheat setara 30 derajat C. Cetakan ditempatkan di atas cetakan. Tuangan bawah dari baja cair ke dalam cetakan diinginkan. Skematis degassing cetakan ke cetakan ditunjukkan dalam Gambar 1.
- Degassing cetakan ke cetakan – Dalam degassing cetakan ke cetakan, sebuah cetakan dengan tongkat stopper ditempatkan dalam ruang vakum. Cetakan yang berisi baja cair dari tungku pembuatan baja primer ditempatkan di atas ruang vakum dan celahnya di-seal vakum. Penambahan legasi dilakukan di bawah vakum. Aliran diizinkan jatuh ke dalam cetakan di mana baja cair di-degas. Penambahan legasi dilakukan di bawah vakum.
Di beberapa pabrik degassing dilakukan selama tapping. Dalam pengaturan ini baja cair dari tungku pembuatan baja primer dicoret ke dalam cetakan atau cetakan kecil. Dari cetakan kecil aliran cair diizinkan jatuh ke dalam cetakan yang di-evakuasi. Cetakan ditutup dari atas dengan tutup khusus yang berisi opening exhaust. Baja cair dengan superheat 25 derajat C hingga 30 derajat C dicoret ke dalam cetakan.
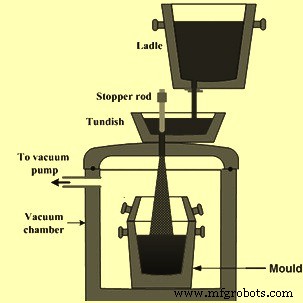
Gambar 1 Skematis degassing cetakan ke cetakan
Praktik Degassing Sirkulasi
Dalam praktik degassing sirkulasi, baja cair diizinkan beredar dalam ruang vakum secara berkelanjutan dengan pengaturan khusus. Dalam proses ini, sebuah ruang vakum diposisikan di atas cetakan yang memiliki snorkel atau snorkels yang direndam ke dalam tangki baja cair. Ada dua jenis proses degassing sirkulasi (Gambar 2) yaitu (i) proses degassing Ruhrstahl – Heraeus (RH), dan (ii) proses degassing Dortmund – Hörder (DH). Proses degassing RH memiliki dua snorkel yang direndam ke dalam cetakan sementara proses degassing DH memiliki satu snorkel dan bekerja dengan secara berulang menarik baja cair ke dalam ruang vakum dan kemudian melepaskannya kembali ke dalam cetakan. Proses degassing RH dijelaskan dalam artikel terpisah yang diberikan di bawah link https://www.ispatguru.com/rh-vacuum-degassing-technology/.
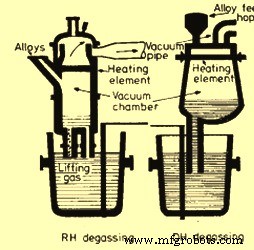
Gambar 2 Skematis proses degassing sirkulasi
Dalam proses degassing RH, sebuah cangkang refraktori silinder dengan dua kaki (juga disebut snorkel) dirancang sehingga baja cair diangkat di satu kaki dan jatuh kembali ke dalam cetakan setelah degassing melalui kaki kedua. Sisi atas cangkang silinder disediakan dengan exhaust, penambahan legasi, jendela pengamatan dan kontrol. Cangkang silinder dilapisi batu fire clay di bagian atas dan batu alumina (Al2O3) di bagian bawah untuk menahan suhu tinggi. Kaki dilapisi refractori Al2O3. Argon (Ar), gas lifter, diinjeksi di snorkel masuk untuk meningkatkan kecepatan baja cair yang memasuki snorkel masuk.
Operasi RH degasser mencakup hal-hal berikut.
- Pemanasan cangkang silinder ke suhu yang diinginkan (bervariasi antara 900 derajat C hingga 1500 derajat C).
- Menurunkan cangkang ke dalam baja cair hingga level yang diinginkan.
- Evakuasi cangkang sehingga cairan mulai naik di dalam cangkang.
- Pengenalan gas lifter yang melebar dan menciptakan gaya apung untuk meningkatkan kecepatan baja cair yang naik ke dalam snorkel masuk.
- Degassing baja cair di dalam cangkang terjadi dan kembali mengalir melalui snorkel lain ke dalam cetakan. Baja yang telah di-degas sedikit lebih dingin daripada baja dalam cetakan. Gaya apung yang dihasilkan oleh perbedaan densitas (densitas baja cair yang lebih dingin lebih besar dari baja panas) mengaduk tangki.
- Laju sirkulasi baja cair di dalam cangkang silinder mengontrol degassing. Laju sirkulasi bergantung pada jumlah gas lifter dan tingkat vakum. 110 ton baja cair dapat di-degas dalam 20 menit dengan mengalirkan baja cair dengan laju 12 ton/menit. Konsumsi spesifik Ar sekitar 0,075 cum/ton.
- Penambahan ferro-legasi dapat dilakukan di akhir degassing tergantung pada superheat.
Proses RH memiliki beberapa keuntungan yang meliputi (i) kehilangan panas relatif rendah, (ii) penambahan legasi dapat disesuaikan lebih erat, dan (iii) kapasitas pompa vakum kecil sudah memadai karena volume yang lebih kecil yang harus dievakuasi dibandingkan dengan degassing cetakan ke cetakan atau aliran.
Dalam proses degassing DH, sejumlah kecil sekitar 10 % hingga 15 % dari total massa baja cair di-degas pada satu waktu. Proses diulang hingga level degassing yang diperlukan tercapai. Pengaturan wadah dan cetakan agak mirip kecuali bahwa (i) dalam proses degassing DH wadah silinder memiliki satu snorkel, dan (ii) wadah silinder memiliki fasilitas pemanasan.
Ruang DH dilengkapi dengan fasilitas pemanasan, pengaturan penambahan legasi dan sistem exhaust. Dasar wadah silinder disediakan dengan snorkel yang dapat direndam ke dalam baja cair. Bagian atas ruang DH dilapisi batu fireclay dan bagian bawah dengan batu Al2O3. Snorkel dilapisi batu Al2O3 kualitas lebih tinggi. Panjang snorkel cukup besar untuk merealisasikan efek tekanan atmosfer pada kenaikan baja di dalam snorkel. Langkah-langkah berikut adalah langkah-langkah penting untuk operasi proses degassing DH.
- Ruang DH dipanaskan sebelumnya dan diturunkan ke dalam cetakan sehingga ujung snorkel di bawah permukaan baja cair.
- Ruang yang di-evakuasi diangkat dan diturunkan sehingga baja masuk ke dalam ruang.
- Ruang dipindahkan selama 50-60 kali dengan waktu siklus 20 detik.
- Degassing yang memadai mungkin dalam 20 – 30 siklus.
- Lapisan escoria dijaga dalam cetakan untuk meminimalkan kehilangan panas.
- Proses degassing DH dapat beroperasi dengan superheat yang lebih rendah dibandingkan RH karena unit DH memiliki fasilitas pemanasan.
Praktik Degassing Cetakan atau Tangki
Di sini, cetakan ditempatkan dalam tangki vakum dan diaduk dengan gas iners sementara tangki di-evakuasi. Alternatifnya, cetakan dapat memiliki pengaturan seal di periferinya untuk tutup yang dipasang yang membentuk ruang vakum.
Baja cair dapat dirawat dalam tangki degasser tanpa pemanasan ulang arc. Ini dapat dilakukan dengan dua sistem pengadukan berbeda yaitu (i) pengadukan induktif dari tangki baja cair, dan (ii) pengadukan tangki dengan pengiuran Ar melalui titik pori yang terletak di dasar cetakan.
Praktik degassing tangki digunakan (i) untuk mengurangi konsentrasi gas yang terlarut dalam baja cair, (ii) untuk homogenisasi komposisi baja cair dan suhu tangki, (iii) untuk menghapus materi inklusi oksida dari baja cair, dan (iv) untuk menyediakan alat dan kondisi teknis yang menguntungkan untuk desulfurisasi. Penghaparan sulfur (S) dicapai melalui reaksi escoria-logam, yang dipromosikan oleh pengiuran Ar yang kuat (bubbling) dalam envelope vakum. Proses degassing tangki memerlukan (i) evakuasi cepat tangki vakum, (ii) pemeliharaan vakum pada saat yang sama meniup aliran gas iners yang berat, (ii) ketersediaan segera, (iv) resistensi debu, dan (v) operasi yang aman dalam kondisi yang sulit.
Cetakan disediakan dengan titik pori di dasarnya untuk memurge gas Ar. Cetakan ditempatkan dalam ruang vakum. Ruang vakum dilengkapi dengan hopper untuk melakukan penambahan elemen sesuai kebutuhan. Gas pengaduk diperkenalkan baik dari atas melalui atap dengan tabung refraktori terendam atau melalui titik pori yang dipasang di dasar cetakan. Untuk degassing yang efektif dari baja yang telah di-kill sepenuhnya, lebih baik untuk memurge Ar melalui dasar cetakan. Pengadukan tangki meningkatkan laju penghaparan gas. Penghaparan gas yang gigas juga menyebabkan percikan baja cair. Oleh karena itu cetakan tidak diisi sepenuhnya dan sekitar 25 % tingginya dijaga sebagai freeboard untuk menampung titik percikan baja cair. Tekanan dipertahankan antara 1 mm Hg hingga 10 mm Hg untuk degassing yang efektif. Selama degassing penambahan dilakukan untuk deoksidasi dan legasi. Dalam beberapa kasus cetakan dipanaskan untuk mengkompensasi kehilangan panas selama degassing. Untuk efektivitas degassing, perlu escoria yang diangkut dari tungku pembuatan baja primer se rendah mungkin. Escoria yang diangkut mengandung FeO dan karena konten O2 baja dalam keseimbangan dengan konten FeO escoria, konten O2 baja meningkat.
Kebutuhan dasar untuk proses degassing cetakan meliputi (i) freeboard yang cukup dalam cetakan untuk menampung escoria dan rebusan baja yang diinduksi vakum, (ii) gas iners yang melesat melalui tangki baja untuk pengadukan, pemisahan inklusi, dan peningkatan kinerja degassing vakum, (iii) superheat yang cukup dalam baja untuk menghindari pembentukan kulit, dan (iv) alat untuk menyampaikan aditif saat cetakan ada di dalam tangki vakum.
Koneksi Ar ke cetakan dirasakan ketika cetakan ditempatkan di dalam tangki vakum. Tangki vakum di-evakuasi ke tekanan operasional yang diperlukan oleh sistem pompa vakum. Emisi dievakuasi melalui sistem pompa vakum dan dikumpulkan sebelum pompa atau mereka dibuang di bawah air yang terkandung dalam weir hot well dengan dinding beton. Gas proses, termasuk yang terkena dalam air pembuangan inter-condenser, dibuang dari hot well melalui kipas motor ke stack ventilasi yang dilengkapi dengan pembakar flare. Air hot well dipompa ke menara pendingin sistem air kontak.
Skematis proses degassing cetakan penting ditunjukkan dalam Gambar 3.
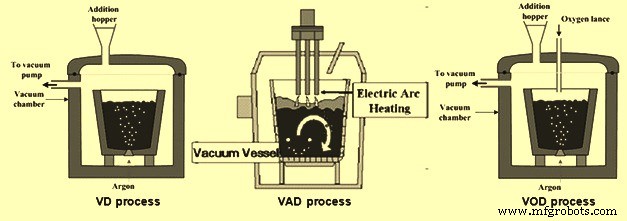
Gambar 3 Skematis proses degassing cetakan
Proses Degassing Vakum (VD)
Ini adalah unit degassing cetakan sederhana dengan persyaratan penambahan legasi. Di sini, vakum dibuat melalui sistem pompa vakum. Tekanan sebesar 0,5 mm Hg dibuat. Proses mampu (i) homogenisasi tangki baja cair dengan respecto baik pada suhu maupun komposisi, (ii) penyesuaian halus kimia, dan (iii) deoksidasi yang ditingkatkan dan penurunan konten H2, N2, dan O2. Desulfurisasi adalah masalah besar untuk panas yang langsung diproses melalui unit VD dari tungku pembuatan baja primer. Namun, masalah dapat diatasi dengan memastikan escoria yang dikurangi dalam cetakan sebelum mengirim panas ke unit VD dan desulfurisasi yang ditingkatkan disebabkan oleh pencampuran escoria-logam.
Proses Degassing Arc Vakum (VAD)
Proses degassing arc vakum (VAD) adalah proses degassing tangki dengan elektrode yang ditambahkan untuk tujuan pemanasan ulang baja cair. Ini adalah proses satu unit di mana cetakan duduk dalam tangki vakum dan diaduk dengan gas iners melalui titik pori di dasar dengan persyaratan pemanasan melalui elektrode dan penambahan legasi. Setelah penambahan kapur ke dalam baja cair dalam cetakan, arcing dilakukan pada tekanan 250 mm Hg hingga 300 mm Hg untuk meningkatkan suhu dan melelehkan kapur diikuti oleh degassing singkat, penambahan untuk penyesuaian kimia dan degassing dalam ke tekanan sebesar 1 mm Hg. Pengadukan Ar dilanjutkan di semua langkah operasional dan penyesuaian laju aliran dilakukan untuk berbagai operasi yang dilakukan selama proses VAD. Laju pemanasan sekitar 3 derajat C/menit hingga 4 derajat C/menit dan selama pemanasan laju aliran Ar dijaga di sisi yang lebih rendah. Dalam sistem ini, di bawah vakum, reaksi C-O2 dan reaksi C-Al2O3 di bawah arc suhu tinggi sangat membantu dalam mencapai konten O2 rendah tanpa produk reaksi padat. Konten H2 sebesar 1,5 ppm dicapai yang disebabkan oleh transfer massa yang intens oleh Ar dan tekanan parsial H2 yang rendah karena pengenceran karbon monoksida (CO) yang dilepaskan. Keuntungan utama dari proses ini adalah derajat desulfurisasi yang tinggi hingga 80 % untuk produksi baja dengan level sulfur sebesar 0,005 %. VAD sekarang adalah proses yang banyak digunakan untuk produksi baja bersih.
Proses ASEA – SKF
Ini adalah proses yang memiliki grup unit perawatan terintegrasi yang biasanya terdiri dari unit de-slagging, pemanasan arc, dan perawatan vakum terpisah. Di sini, escoria dihapus dengan re-cetakan untuk mencegah re-fosforisasi setelah itu penambahan ferro-legasi dilakukan. Pemanasan arc dilakukan untuk meningkatkan suhu untuk mengkompensasi efek pendinginan dari penambahan legasi diikuti oleh degassing dalam atmosfer vakum untuk mengurangi konten O2 dan de-hidrogenasi untuk mencapai konten H2 sebesar 1,5 ppm. Metode ini melibatkan aplikasi pengadukan elektromagnetik yang membantu mengambang inklusi dan menghasilkan produksi baja bersih. Saat ini, unit ASEA-SKF telah menggabungkan pengadukan gas iners dasar untuk mengaktifkan desulfurisasi.
Proses Decarburization Vakum Oksigen (VOD)
Proses VOD adalah unit degassing tangki yang dilengkapi tambahan dengan lancang pengiuran O2. Pasokan O2 tambahan ini dapat digunakan untuk produksi grade stainless steel C ultra rendah (dekarburisasi paksa) atau untuk pemanasan kimia baja cair bersama dengan penambahan Al/Si (silikon) (proses VD-OB). Pompa vakum dirancang sesuai, dengan kapasitas yang lebih tinggi untuk mengatasi volume gas keluar yang meningkat.
Proses VOD dianggap sebagai proses vakum yang penting untuk produksi stainless steel. Ini terutama cocok untuk stainless steel khusus yang membutuhkan nilai C, N2, dan H2 yang sangat rendah. Dalam proses ini, cetakan ditempatkan dalam ruang vakum dan ada persyaratan untuk pengiuran O2 melalui kelenjar yang tahan vakum dan penambahan legasi. Pada dasarnya, proses ini melibatkan oksidasi preferensial karbon atas Cr yang mengarah pada kehilangan Cr yang minimum.
Karena freeboard yang tersedia di cetakan berkurang, konten C awal dari baja cair harus se rendah 1 %. Di sini, injeksi O2 dilakukan pada 100 mm Hg hingga 250 mm Hg. Si dioksidasi diikuti oleh C. Decarburisasi terjadi melalui awal co bubbling yang ditentukan oleh suhu awal dan konten Si dari baja cair. Laju decarburisasi konstan terjadi tergantung pada laju aliran O2. Rasio CO/CO2 dipantau dan pada konten C tangki 0,08 %, ia meningkat dengan cepat. Melebihi persentase C limit ini, laju decarburisasi menurun independen dari laju aliran O2 dengan oksidasi Cr yang bersamaan. Pengiuran O2 dihentikan dan tekanan wadah dikurangi dan pengadukan Ar dilakukan lebih lanjut untuk reaksi antara O2 yang terlarut dan C yang tersisa. Dilaporkan bahwa melalui pengadukan yang gigas C dapat diturunkan ke level 0,005 % dan total C + N2 kurang dari 0,015 % tercapai.
Rantai pemurnian secara umum dikontrol oleh kombinasi variasi laju aliran O2, jarak ujung lancang – permukaan tangki, kontrol tekanan vakum dan laju aliran Ar. Penambahan jumlah kapur dan Al yang cukup membantu dalam desulfurisasi yang baik dari baja cair.
Sistem Pompa Vakum
Sistem pompa vakum adalah kekuatan penggerak untuk proses degassing vakum baja cair. Untuk membuat vakum, ada tiga tipe dasar sistem pompa vakum yang dapat digunakan. Setiap memiliki keuntungan dan kerugiannya sendiri. Ini adalah (i) steam ejectors dengan tahap kondensasi yang diperlukan, (ii) steam ejectors dalam kombinasi dengan pompa cincin air, dan (iii) sistem pompa mekanis kering. Jet uap bekerja pada basis aliran massa konstan, sementara pompa vacum cincin air bekerja pada basis volume konstan. Digunakan bersama, titik break-even ekonomis dapat tercapai untuk mengambil keuntungan dari karakteristik terbaik dari masing-masing. Sistem pompa vacum dengan steam ejectors serta dengan steam ejectors bersama dengan pompa cincin air ditunjukkan dalam Gambar 4.
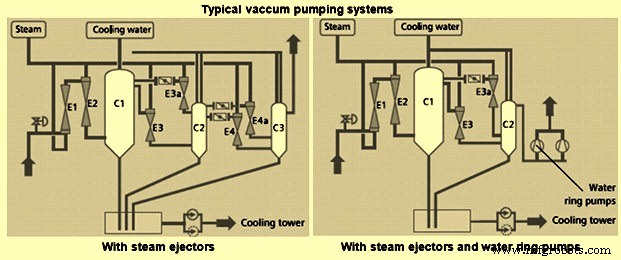
Gambar 4 Sistem pompa vacum tipikal
Beberapa faktor memainkan peran dalam pemilihan sistem pompa vacum. Ini adalah sebagai berikut.
- Jumlah gas yang terlarut yang akan dihilangkan. Tekanan absolut, kimia baja, dan laju aliran Ar semuanya mempengaruhi laju di mana gas dihilangkan oleh sistem pompa vacum.
- Beban pada tekanan desain sistem dalam 'udara kering setara'.
- Beban yang sistem harus penuhi pada berbagai tekanan (jika diperlukan oleh sistem out gassing).
- Volume sistem yang terlibat.
- Persyaratan waktu proses untuk pergi dari atmosfer ke vakum dalam.
- Tekanan absolut akhir dari sistem. Ini menentukan jumlah tahap yang diperlukan.
- Jumlah Ar yang diperlukan. Ini menentukan energi pengadukan dan laju penghaparan gas yang terlarut.
- Laju kebocoran udara ke dalam sistem.
- Tekanan uap dan suhu dalam kasus sistem steam ejectors.
- Suhu air pendingin dalam kasus sistem steam ejector.
- Biaya uap dan listrik
Setiap sistem degassing harus dirancang untuk memenuhi persyaratan spesifik dari proses degassing vakum.



