Pabrik Gulungan Panjang Modern: Teknik Penggilingan Baja Efisien
Produk panjang adalah nama umum untuk (i) besi beton, (ii) produk batang baja berbentuk seperti bulat, datar, persegi, dan heksagon, dll., (iii) produk profil seperti sudut (sama dan tidak sama), saluran, balok, tee, dan profil khusus, dll., dan (iv) kawat rangka. Pabrik yang menggiling produk panjang dikenal sebagai pabrik produk panjang. Berdasarkan produk yang digiling, pabrik ini disebut pabrik bar dagangan, pabrik batang dan kawat, pabrik profil ringan, pabrik besi beton, pabrik bar dagangan ringan, pabrik kualitas bar khusus (SBQ), dan pabrik kawat rangka, dll.
Rentang produk pabrik ini biasanya terdiri dari produk berbentuk dan profil yang penampangnya lebih kecil dari penampang produk yang digiling di pabrik penggilingan profil sedang dan berat. Pabrik kawat rangka menghasilkan kawat rangka baja dengan diameter 5 mm hingga 12,5 mm dalam bentuk gulungan dengan bobot gulungan hingga 2,5 ton. Kualitas baja yang digiling di pabrik ini dapat bervariasi dari baja karbon rendah, baja ringan, karbon sedang, karbon tinggi, dan baja mikro serta baja legasi rendah.
Desain Pabrik Gulungan Panjang
Desain pabrik gulungan panjang diperlukan untuk menyediakan solusi yang tepat untuk persyaratan kinerja yang dibutuhkan yang meliputi produksi kecepatan tinggi, kualitas mikrostruktur produk, dan waktu pergantian terpendek dari satu produk ke produk lain, dll.
Kesediaan fleksibilitas yang besar tersedia di pabrik gulungan produk panjang modern. Pabrik ini biasanya merupakan pabrik kontinu yang terdiri dari tiga sekelompok stand giling yaitu (i) grup stand giling kasar, (ii) grup stand giling menengah dan (iii) grup stand giling finishing. Bahan masukan untuk pabrik ini biasanya adalah billet. Pabrik billet dapat digabungkan dengan pabrik gulungan panjang melalui furnace hearth roller dalam kasus bahan masukan yang tersedia adalah bloom. Demikian pula di sisi pabrik finishing, pabrik dapat digabungkan dengan pabrik kawat rangka sehingga kawat rangka juga dapat dihasilkan dari pabrik ini.
Ada permintaan yang meningkat pada kualitas produk panjang serta pada fleksibilitas dan efisiensi biaya pabrik produk panjang. Ini telah memaksa pengembangan teknologi dan proses baru dan inovatif. Pabrik produk panjang modern adalah pabrik kecepatan tinggi yang mampu menggiling batang dan profil ringan dari grade kualitas bar khusus dan baja teknik pada tingkat produksi tinggi, sambil menjaga investasi dan biaya operasional pada tingkat yang wajar.
Pabrik gulungan produk panjang dapat dirancang untuk menghasilkan (i) satu produk seperti besi beton, (ii) produk bar, (iii) produk profil, (iv) kawat rangka dalam gulungan, atau (v) beberapa produk yang dapat terdiri dari berbagai kombinasi dari empat tipe produk pertama. Beberapa ukuran besi beton dan produk bar dapat dihasilkan dalam bentuk gulungan di pabrik ini jika diperlukan sementara produk lain dihasilkan dalam panjang lurus. Juga, produk pabrik ini dapat berupa produk dagangan atau produk kualitas bar khusus.
Pabrik gulungan produk panjang juga dapat dirancang sebagai pabrik satu strand atau pabrik dua strand. Di pabrik dua strand, penggilingan di grup stand giling kasar dilakukan dalam dua strand dan di pabrik ini ada dua set stand menengah dan finishing tempat penggilingan dilakukan dalam satu strand.
Di pabrik penggilingan besi beton, giling rahang dapat diintegrasikan. Pabrik dapat menggabungkan giling rahang multi (MSR) yang berarti bahwa dua atau lebih besi beton dapat digiling secara bersamaan dari satu billet. Giling rahang biasanya digunakan saat menggiling besi beton dengan diameter yang lebih kecil. Ketika dibandingkan dengan giling kontinu strand konvensional, MSR telah mengurangi jumlah pass.
Kapasitas pabrik dapat bervariasi tergantung pada produk yang akan digiling, ukuran dan kualitas produk, ukuran bahan masukan (penampang dan panjang), kapasitas furnace pemanas ulang, laju giling, kecepatan giling maksimum, dan jumlah shift/hari operasi. Kapasitas pabrik gulungan produk panjang dapat bervariasi dalam rentang 300.000 ton per tahun hingga 800.000 ton per tahun. Pabrik besi beton dapat dirancang dengan kapasitas lebih dari 1 juta ton.
Pabrik produk panjang modern biasanya dipasang pada level yang lebih tinggi (sekitar + 6 m dari tingkat tanah). Ini dilakukan sehingga semua fasilitas seperti sel oli, dll. dapat dipasang di tingkat tanah untuk kemudahan operasi dan pemeliharaan.
Tata letak pabrik sangat penting karena kinerja pabrik sangat bergantung pada tata letaknya. Jarak minimum harus ada antara dua peralatan. Namun, itu harus memenuhi persyaratan proses teknologis. Lembar aliran typikal dari pabrik produk panjang kontinu ditunjukkan pada Gambar 1.
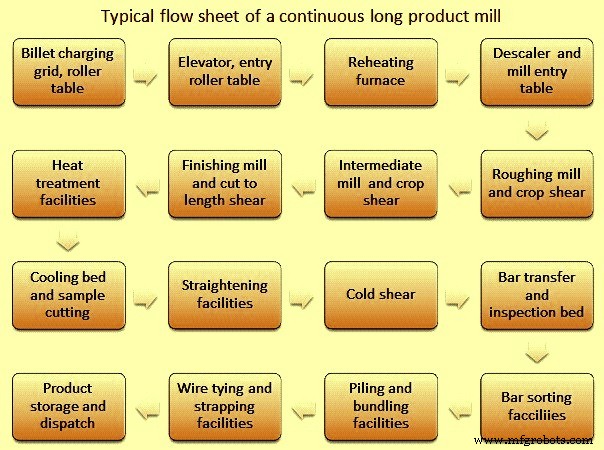
Gambar 1 Lembar aliran typikal pabrik produk panjang kontinu
Teknologi dan peralatan pabrik giling ini dirancang untuk kualitas dan fitur produk giling yang ditingkatkan, performa yang ditingkatkan, dan konsistensi operasional. Pabrik modern menggabungkan sistem otomatisasi yang terintegrasi dengan aspek teknologis dan mekatronik. Tidak ada kontrol manual dan intervensi manusia dalam proses giling juga diminimalkan. Tingkat otomatisasi di pabrik modern biasanya pada level 2. Di beberapa pabrik tingkat otomatisasi pada level 3 juga tersedia.
Pabrik produk panjang modern juga dapat dirancang untuk giling termo-mekanik. Giling termo-mekanik juga dikenal sebagai giling suhu rendah dan pada dasarnya merupakan metode untuk kontrol online properti material akhir selama proses giling. Ini melibatkan deformasi material yang diterapkan pada pass terakhir pabrik, dalam rentang suhu yang sesuai dengan rekristalisasi parsial atau untuk menekan rekristalisasi. Karena itu, produk berkualitas tinggi dengan properti metalurgis dan mekanis yang ditingkatkan dapat diperoleh langsung di pabrik itu sendiri hanya dengan mengoperasikan pada suhu giling yang lebih rendah. Segera setelah rekristalisasi ditekan, fenomena penyempurnaan butir terjadi, menghasilkan properti teknologis produk akhir yang ditingkatkan. Selain itu, kualitas permukaan meningkat secara signifikan. Keuntungan giling termo-mekanik adalah ukuran butir halus, menghindari normalisasi off line, ketahanan suhu rendah yang ditingkatkan, properti yang lebih baik setelah perawatan panas untuk baja case hardening, waktu annealing yang lebih pendek untuk baja spring, kekuatan fatigue yang ditingkatkan pada komponen akhir, kekuatan tarik yang lebih tinggi untuk baja micro-alloyed yang dicapai secara langsung in-line, dan kedalaman dekarburisasi yang berkurang, dll.
Pabrik gulungan produk panjang modern diharapkan untuk memenuhi persyaratan berikut.
- Ketersediaan pabrik yang tinggi dipadukan dengan produktivitas dan hasil yang tinggi.
- Memenuhi kebutuhan pemeliharaan rendah.
- Memenuhi kebutuhan konsumsi energi yang lebih rendah.
- Toleransi dimensi yang ketat.
- Toleransi negatif (dalam bobot profil).
- Tidak ada variasi dimensi sepanjang panjang.
- Properti fisik yang seragam.
Parameter penting untuk giling di grup stand giling kasar, menengah, dan finishing di pabrik giling adalah suhu, persentase pengurangan area, waktu antar-pass (waktu di antara setiap stand), true strain, dan strain rate. Angka typikal untuk parameter ini ditunjukkan pada Tabel 1. Karena area penampang dikurangi secara progresif pada setiap set roll, stok giling bergerak dengan kecepatan yang berbeda pada setiap tahap pabrik giling. Sebagai contoh, pabrik giling kawat rangka secara bertahap mengurangi area penampang billet awal (misalnya, 150 mm persegi, 10-12 meter panjang) menjadi kawat jadi (kecil hingga 5,0 mm diameter, 1,93 km panjang) pada kecepatan finishing tinggi (hingga 120 m/detik).
| Tabel 1 Parameter typikal pada tahap giling |
| Unit | Kasar | Menengah | Finishing |
| Rentang suhu | Derajat C | 1000-1100 | 950-1050 | 850-950 |
| Rentang kecepatan | m/detik | 0,1-1 | 1-10 | 10-120 |
| Rentang waktu antar-stand | Mili-detik | 1600-10300 | 1000-1300 | 5-60 |
| Rentang true strain | | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 |
| Rentang strain rate | per detik | 0,90-10 | 10-130 | 190-2000 |
Kualitas dimensi akhir dari produk giling ditentukan oleh stand giling di pabrik finishing. Akurasi dimensi pada produk akhir tergantung pada banyak faktor termasuk dimensi stok awal, urutan pass roll, suhu, mikrostruktur, kualitas permukaan roll, kekakuan roll dan stand, dan kondisi gesekan stok/roll.
Peralatan Pabrik Produk Panjang Modern
Peralatan di pabrik gulungan produk panjang modern dapat dibagi ke dalam kategori berikut.
- Peralatan untuk pengangkutan stok giling
- Furnace pemanas ulang
- Peralatan untuk penggilingan baja
- Peralatan untuk perawatan panas
- Peralatan pemotongan
- Peralatan untuk pendinginan dan transfer produk giling
- Peralatan untuk kemasan
- Peralatan listrik, kontrol, dan otomatisasi
- Peralatan dan fasilitas pendukung
Billet dibawa ke lantai pabrik oleh elevator. Meja roller biasanya digunakan untuk gerakan stok giling di pabrik. Roller biasanya digerakkan oleh group drive.
Pabrik produk panjang modern umumnya dilengkapi dengan furnace walking beam atau walking hearth yang hemat energi yang biasanya dikontrol komputer. Furnace pemanas ulang ini secara merata memanaskan billet ke suhu target pada tingkat produksi yang diperlukan dan tanpa bekas skid dan tanpa titik dingin. Furnace ini mampu menerima billet dingin atau panas sebagai bahan muatan di furnace. Furnace pemanas ulang modern memiliki fitur (i) kualitas billet panas yang unggul, (ii) efisiensi pemanasan yang lebih baik, (iii) konsumsi bahan bakar yang sangat rendah, (iv) kerusakan skala minimum, berkontribusi untuk mencapai hasil material yang tinggi, (v) dekarburisasi rendah dan sehingga cocok untuk grade baja berkualitas lebih tinggi, dan (vi) fleksibilitas operasi maksimum dan kondisi kerja yang baik bahkan pada produktivitas rendah. Furnace ini memiliki rasio turn down burner yang tinggi sehingga furnace dapat dipertahankan pada bahan bakar minimum saat pabrik tidak menggiling karena alasan tertentu.
Peralatan giling terdiri dari stand roll, roll, chocks, bearings, drives, dan panduan masuk dan keluar. Di pabrik produk panjang modern, umum untuk menggunakan serangkaian stand giling secara tandem untuk mencapai tingkat produksi tinggi. Stand dikelompokkan menjadi tahap kasar, menengah, dan finishing. Pabrik kasar umumnya diatur dengan stand horizontal dan vertikal. Stand roll ini dapat memiliki desain cantilever atau tanpa perabot. Pabrik menengah juga umumnya diatur dengan stand horizontal dan vertikal desain tanpa perabot bersama dengan perangkat pergantian cepat. Di pabrik finishing, baik kombinasi stand horizontal dan vertikal atau kombinasi stand horizontal dan convertible digunakan.
Stand roll cantilever adalah stand kompak yang digunakan dalam rentang ukuran yang luas untuk berbagai aplikasi. Aplikasi ini meliputi (i) pabrik satu strand dalam pengaturan horizontal dan vertikal, (ii) di train menengah terpisah dari dua atau lebih strand pabrik, dan sebagai stand pre-finisher di bagian pengiriman kawat rangka. Keuntungan stand ini meliputi (i) fondasi kecil; (ii) cassette dari tipe stand yang sama dapat ditukar bahkan antara stand horizontal dan vertikal, (iii) kekuatan beban tinggi bahkan dengan diameter kecil sehingga sangat cocok untuk blok kawat rangka kecepatan tinggi, (iv) aksesibilitas optimum, dan (v) pergantian roll dan stand yang cepat.
Stand roll tanpa perabot (HL) biasanya digunakan saat ini di grup stand kasar dan menengah di pabrik produk panjang modern. Desain modular memungkinkan penggunaan cassette stand HL dalam semua konfigurasi yang mungkin seperti horizontal, vertikal, dapat dimiringkan, dan konfigurasi universal. Ukuran stand bervariasi tergantung pada dimensi yang diperlukan dari roll dan roll journals, jadwal pass, bentuk pass serta karakteristik gearbox dan motor. Fitur utama stand HL adalah kompakness dan kekakuan komponen, modulus bengkok roll rendah, bearing roller multi baris yang awet dengan chocks self-aligning di bawah beban, penyeimbangan chocks tanpa backlash, balok roller yang dirancang untuk penyesuaian panduan dan penutup yang sederhana dan akurat, dll. Keuntungan stand ini meliputi (i) penghematan kedalaman dan ukuran fondasi (ii) produk giling memenuhi toleransi bentuk dan dimensi yang diperlukan, (iii) ada penghematan waktu untuk pergantian stand karena pergantian roll dilakukan di luar lini giling, (iv) ada pengurangan waktu yang signifikan untuk pemeliharaan karena jumlah komponen yang lebih sedikit dan aksesibilitas yang lebih mudah, (v) penyesuaian jarak roll otomatis, dan (vi) fleksibilitas operasional karena unit stand yang sama dapat digunakan di setiap posisi.
Reducing sizing mill (RSM) adalah teknologi giling serbaguna yang dicari saat ini untuk pabrik produk panjang. Ini juga dikenal sebagai precision sizing mill. Dari pabrik giling konvensional yang ada, sulit untuk memenuhi persyaratan toleransi yang ketat. Ini hanya dapat dipenuhi dengan kesulitan dan dengan pengorbanan efisiensi, terutama dengan hubungan pada kehilangan waktu utilisasi pabrik dan hasil yang lebih rendah. Kadang-kadang ini tidak dapat dilakukan atau biaya melarangnya. Di pabrik kasar dan menengah konvensional, toleransi produk jadi dipengaruhi terutama oleh variasi penampang bahan masukan ke bagian finishing pabrik. RSM memanfaatkan fitur khusus teknologi 3-roll, di mana spread selama deformasi rendah dan efisiensi deformasi tinggi. Keuntungan reducing sizing mill banyak. RSM dipasang di lini pabrik untuk tujuan menggiling ukuran finishing yang diinginkan dengan toleransi yang sangat ketat. Memungkinkan untuk menyesuaikan setiap jarak roll di bawah beban dan dapat sepenuhnya diotomatisasi.
Di pabrik gulungan produk panjang, peralatan panduan memandu stok giling di masuk dan keluar dari pass roll untuk memiliki giling stok yang lancar. Peralatan panduan harus kokoh, akurat, dan stabil. Peralatan panduan pabrik giling memainkan peran utama dalam memastikan kualitas permukaan produk giling. Panduan harus dirancang untuk berbagai ukuran dan bentuk stok yang biasanya ditemui dalam penggilingan produk panjang. Di pabrik gulungan produk panjang modern, panduan roller biasanya digunakan baik untuk panduan masuk maupun keluar. Desain panduan roller didasarkan pada gesekan guling dan oleh karena itu panduan ini memiliki sejumlah keuntungan dibandingkan panduan statis yang desainnya didasarkan pada gesekan geser. Panduan roller memastikan penyesuaian elemen panduan yang lebih cepat dan akurat dibandingkan dengan panduan statis. Karena kontak stok giling dengan panduan dilakukan melalui roller yang bekerja pada gesekan guling, hal ini memungkinkan untuk meningkatkan secara signifikan ketahanan aus elemen kerja (roller) dan mengurangi kemungkinan cacat giling seperti luka gores, lapisan, dan bekas skor, dll.
Roll adalah konsumsi utama dan sangat mahal di pabrik giling. Mereka digunakan untuk menggiling baja di pabrik giling dan kinerjanya bergantung pada banyak faktor yang termasuk bahan yang digunakan dan beban yang mereka terima selama pelayanan. Desain roll dipengaruhi oleh keterbatasan yang diterapkan oleh beban giling, kekuatan roll, dan torsi yang tersedia untuk giling. Tipe roll yang digunakan di pabrik produk panjang diberikan pada Tabel 2.
| Tabel 2 Tipe roll yang digunakan di pabrik produk panjang |
| No. | Tipe roll | Kekurasan permukaan (Derajat Shore) |
| 1 | Roll forged steel 0,75% C, Roll stand kasar | 35 |
| 2 | Roll cast steel – 0 hingga 0,5% Mo + Ni, Cr, Mn, Kuat, tahan, tahan retak api | 30-42 |
| 3 | Roll grain pearlitic, Cast iron, Kuat tahan dan tahan retak api, Roll strand | 30-38 |
| 4 | Roll grain khusus, Perbaikan dari di atas | 35-40 |
| 5 | Roll cast steel adamite, C tinggi dalam larutan lengkap + Ni dan Cr, Aus baik tetapi memerlukan fluktuasi berlimpah, Roll kasar | 30-48 |
| 6 | Roll straight C indefinite chill, Fluktuasi suhu harus dihindari, Roll stand menengah | 35-40 |
| 7 | Roll grain alloy adamite, Penetrasi kekurasan yang sangat baik, memerlukan kontrol suhu dan dapat memiliki rentang kekurasan dan kekuatan yang luas, Roll strand | 35-50 |
| 8 | Roll straight C chill, Resistensi tinggi terhadap perubahan suhu, retakan, dan kerusakan permukaan, Roll profil kecil | 55-65 |
| 9 | Roll alloy indefinite chill adamite perbaikan dari straight C, Roll oval dan panduan | 55-70 |
| 10 | Roll alloy indefinite chill fully hard, Perbaikan dari Adamite misalnya Nironite | 65-85 |
| 11 | Roll cast iron chill alloy tinggi dengan work hardening yang baik, Roll pabrik panduan | 65-90 |
| 12 | Roll spheroidal graphite, Roll kasar billet | 55 |
| 13 | Roll spheroidal graphite, Pabrik bar. Kebanyakan stand tahan retak api, Roll kasar | 60-65 |
Desain pass roll adalah bagian penting dari proses penggilingan produk panjang, karena produk panjang digiling antara roll berbentuk di pabrik gulungan produk panjang. Desain pass roll pada umumnya berarti pemotongan saluran di badan roll melalui yang baja yang akan digiling dilewatkan secara berurutan untuk mendapatkan kontur dan ukuran yang diinginkan. Tujuan utama desain pass roll adalah untuk memastikan produksi produk dengan profil yang benar dalam batas toleransi, bebas dari cacat, dengan kualitas permukaan yang baik dan properti mekanis yang diperlukan. Selain itu, kondisi ekonomis harus dicapai saat menggiling produk, misalnya, produktivitas maksimum dengan biaya terendah, penggunaan energi yang optimum, kondisi kerja yang mudah untuk kru giling, dan aus roll minimum.
Bearing roll biasanya mengalami beban radial yang sangat tinggi dan tingkat beban aksial yang bervariasi saat beroperasi pada kecepatan rendah hingga tinggi. Bearing perlu memiliki permukaan kontak yang ditingkatkan, properti kekuatan bahan, dan geometri internal serta karakteristik kantong untuk menampung kondisi operasi ini.
Persyaratan dasar bearing roll meliputi (i) kapasitas beban kontinu yang tinggi, (ii) koefisien gesekan rendah, (iii) desain yang memungkinkan leher roll yang besar dan kuat, (iv) aus minimum, (v) kesederhanaan dan kemudahan pemeliharaan, (vi) keandalan tinggi, (vii) desain yang memungkinkan pertukaran yang cepat dan mudah dari roll ke roll, (viii) stabilitas operasi, dan (ix) desain dan presisi manufaktur. Bearing roll harus memberikan kinerja tinggi sehingga waktu henti pabrik dapat dikurangi.
Pabrik produk panjang modern biasanya menggunakan tapered roller bearings untuk roll karena bearing ini dapat mendukung gaya radial dan aksial karena posisi miring dari roller. Four-row dan double-row tapered roller bearings digunakan di pabrik giling.
Saat batang melintasi pabrik kontinu di mana batang digiling di beberapa stand secara bersamaan, kecepatan stand harus dikontrol untuk memastikan giling bebas tegangan. Metode utama untuk mengontrol tegangan di pabrik adalah dengan sistem kontrol kecepatan giling bebas tegangan dan memantau secara manual arus yang ditarik oleh setiap motor saat batang melintasi pabrik. Meja looper dapat digunakan untuk membantu menjaga batang bebas tegangan antara stand. Meja looper menggunakan persuader roll dari bawah batang untuk membuat loop. Tinggi loop dipantau oleh detektor logam panas di slot di sisi belakang meja. Ini adalah looper vertikal. Looper horizontal juga ada di mana loop terbentuk di meja datar di sisi lini giling.
Peralatan perawatan panas biasanya disediakan untuk penggilingan besi beton serta untuk penggilingan kawat rangka. Dalam kasus penggilingan besi beton batang keluar dari stand finishing terakhir. Batang dengan cepat dan energik didinginkan (quenched) dengan air melalui instalasi pendingin pendek, di mana ia mengalami pengeringan permukaan. Pada tahap ini lapisan permukaan berubah menjadi martensite sementara inti tetap austenitic. Dalam kasus penggilingan kawat rangka, sistem conveyor pendingin terkontrol adalah salah satu peralatan penting untuk mencapai properti yang diinginkan dari kawat rangka untuk berbagai macam grade baja yang berbeda. Kombinasi optimum kecepatan, daya kipas, dan posisi penutup pada conveyor memungkinkan pemrosesan dalam berbagai kondisi, termasuk mode pendingin cepat dan lambat dalam satu sistem. Kemampuan ini memungkinkan pabrik kawat rangka untuk menghasilkan spektrum luas baja karbon murni dan baja legasi, serta baja karatan dan grade spesial lainnya. Selama 'pendingin paksa', angin ditiup melalui gulungan yang longgar dengan daya maksimum dan penutup terbuka untuk mendinginkan kawat rangka secepat mungkin untuk mencapai pearlite laminar. Selama 'pendingin tertunda', loop kawat rangka diangkut tanpa kipas, dengan penutup tertutup dan kecepatan conveyor rendah untuk menjaga suhu dalam rentang tertentu selama lama mungkin. Ini memungkinkan pencapaian mikrostruktur ferritik/pearlitik dari kawat rangka. Hasilnya adalah properti batang kawat giling yang ditingkatkan. Ini memungkinkan produksi lebih banyak grade dalam kondisi yang langsung dapat digunakan, sehingga mengurangi atau menghilangkan proses hilir, seperti spheroidize annealing.
Hot shears digunakan di pabrik produk panjang untuk pemotongan ujung depan dan belakang, pemotongan cobble, dan pembagian. Crank, rotary, dan combined shears pada berbagai rentang kecepatan umumnya digunakan untuk mengoptimalkan pemotongan ujung depan dan belakang, pemotongan cobble, dan pembagian. Bergantung pada persyaratan pabrik, shears dapat digunakan bersama dengan pinch rolls dan auxiliary chopping shears.
Beberapa tipe shears dapat digunakan oleh pabrik untuk memotong produk saat digiling, saat keluar dari stand finishing, dan pemotongan dingin sebelum menumpuk atau menggulung. Bergantung pada bentuk produk dan grade material, shears dapat digunakan untuk memotong depan batang saat melalui pabrik. Ini biasanya flying shears. Blades dari shear ini bergerak sejajar dengan batang saat pemotongan. Dalam giling multi-strand besi beton, ada persyaratan shear di pabrik yang menyediakan ujung depan batang yang bersih untuk menghindari cobble di stand slitting. Beberapa grade, seperti baja timbal, memerlukan pemotongan ujung depan untuk mencegah retakan di ujung depan yang membelah dan batang melilit roll.
Drum type shear biasanya digunakan untuk produk dengan bentuk sederhana seperti flats atau rounds. Blades dipasang pada silinder berputar (atau drum) dan diatur pada kecepatan 'lead' untuk meminimalkan 'kinking' batang.
Setelah pemotongan panjang dan pendinginan ke suhu ambien pada cooling bed, batang perlu dipotong ke panjang jual. Untuk sebagian besar produk ini terjadi pada cold shear setelah cooling bed. Produk yang lebih kecil keluar dari cooling bed dalam kelipatan sehingga sebaris produk dipotong pada cold shear. Ukuran penampang yang dipotong oleh shear tergantung pada ratingnya untuk gaya pemotongan maksimum. Stroke blade harus cukup besar untuk produk tertinggi. Product hold down juga harus melewati tinggi ini, lalu bergerak ke tempat untuk memegang produk tetap. Untuk profil struktural, shaped shear blades digunakan serta shaped entry rolls atau guide plates untuk meratakan produk dengan bentuk blades.
Beberapa tipe cooling bed digunakan untuk produk panjang. Produk panjang bar saat masuk ke cooling bed meluncur ke notch pertama pada rakes. Notch awal memberikan dukungan kontinu untuk bar pada casting yang disebut grid casting. Long plates dengan notch yang diletakkan pada jarak tertentu, mendukung bar setelah bergerak melewati grid castings. Bar bergerak melintasi cooling bed (katakanlah dari kanan ke kiri) oleh gerakan plate bergantian yang bergerak dalam siklus lift, move, dan retract, oleh aksi eccentric cams. Pengulangan siklus ini memindahkan bar saat mereka diantar dari pabrik. Panjang cooling bed ditentukan oleh panjang bar run-out maksimum, dioptimalkan oleh selling lengths untuk meminimalkan crop losses. Lebar cooling bed ditentukan berdasarkan produktivitas pabrik (ton/jam) dan waktu yang diperlukan untuk pendinginan.
Walking rack type cooling bed digunakan di pabrik produk panjang modern. Tujuan cooling bed dengan desain rack dapat dipindahkan adalah untuk mendinginkan secara merata bar yang digiling atau profil ringan dan mentransportasikan secara bertahap dari masuk cooling bed ke sisi pengosongan. Ujung depan bar dan profil ringan juga dirapikan di sisi pengosongan dan sejumlah tetap potongan giling dikirim untuk pemotongan panjang akhir oleh cold shear dan bundling atau stacking. Cooling bed tipe rack dapat dipindahkan biasanya dari jenis walking beam. Mekanisme memastikan bahwa bar dan profil ringan ditempatkan secara merata di atas rack bergerigi. Cooling bed biasanya dirancang mempertimbangkan ukuran terkecil dan maksimum bar dan profil ringan yang digiling, diantar dari stand finishing pabrik, dan waktu pendingin yang diperlukan untuk berbagai ukuran bar dan profil ringan. Desain cooling bed tipe rack bergantung pada bar yang telah dipotong sebelumnya ke panjang yang diberikan, untuk melambatkan mereka, untuk mengangkut mereka melintasi permukaan pendingin memastikan bahwa bar yang digiling atau profil ringan dalam rentang panjang yang sangat luas, tetap lurus sebanyak mungkin, untuk mengumpulkan bar atau profil ringan di akhir permukaan pendingin ke paket tetap yang disesuaikan dengan kebutuhan cold shear, dan untuk mengeluarkan akhirnya pada roller table yang mengangkut paket ke cold shear.
Setelah pendinginan profil struktural biasanya dirapikan di roller straightener dan dipotong ke panjang jual oleh cold shear dan baik ditumpuk atau digulung. Dalam kasus stacking sudut, mereka ditumpuk dalam pengaturan two down, one up. Setelah gulungan ditumpuk, itu diikat dan dipindahkan ke shipping bay.
Ada sejumlah solusi yang tersedia untuk finishing bar dan profil di area finishing pabrik. Pabrik bar typikal akan mencakup cold shear dengan gauge beam sementara pabrik profil akan memiliki straightening machine feeding ke cold shear. Persiapan layer yang benar adalah kunci produktivitas dan ini dicapai oleh profile feeding system. Flying type cold shears juga digunakan ketika tingkat produksi tinggi dari pabrik. Multi line straighteners digunakan pada tingkat produktivitas tinggi. Konsepnya adalah untuk merapikan panjang cooling bed untuk memiliki operasi feeding yang lebih sedikit dan pemanfaatan yang lebih baik dari straightening roll drives. Penyelarasan dan pusat yang tepat dari bar di bawah roll adalah penting. Perbaikan terbaru di area ini adalah (i) penggunaan section feeding otomatis ke straighteners, (ii) pergantian cepat set roll yang dipasang pada stand oleh carriage, motorized roll gap arrangement, dan (iv) seluruh unit dipasang pada platform yang dapat dipindahkan keluar dari lini untuk pemeliharaan tanpa menghentikan produksi pabrik. Selanjutnya untuk pre-align bar layer di cooling bed run out roller table, chain transfer dan carriage type extraction system biasanya disediakan sehingga bar diinched keluar dari bed racks pada jarak centerline yang diperlukan antara bar dan dipertahankan dengan gentle depositing pada run out roller table dengan carriages.
Bagian bundling dan stacking pabrik juga dapat memiliki banyak solusi. Solusi typikal terdiri dari bundling machine sederhana sementara untuk profil magnetic stackers adalah norma. Semua operasi harus dimekanisasi dan diotomatisasi termasuk removal bar pendek atau labeling di posisi scanning ideal tags. Perhatian khusus biasanya diberikan pada bentuk akhir gulungan, dengan pengaturan optimum bar dan profil. Stackers dapat memiliki desain yang berbeda tergantung kebutuhan. Untuk stacking profil ringan yang presisi overhead pendulum system digunakan sementara untuk profil ringan menengah, stacking system dengan magnet di bawah digunakan.
Sistem penghitung bar terdiri dari automatic bar counting yang bekerja pada prinsip optik dan separation system untuk membentuk gulungan. Separation system terdiri dari tiga fixed chain transfer device di antaranya counting system dipasang. Optical device bersama dengan pulse generator yang dipasang pada chain transfer drive melakukan counting dan recording setiap bar tunggal dalam transit tanpa overlapping atau double reading.
Pabrik produk panjang modern memiliki tying dan strapping machine untuk gulungan dan tumpukan. Mesin ini dirancang untuk operasi kontinu. Tying machine menggunakan commercial size wires untuk tying dan machine head dioperasikan secara hidrolik. Strapping machine dioperasikan secara pneumatis dan menggunakan commercial steel straps dengan lebar yang tersedia berbeda. Strapping dapat dilakukan baik dengan clamping atau welding.
Sistem listrik pabrik terdiri dari transformers dan switch gears, DC (direct current) dan AC (alternating current) motors, variable speed drives untuk motor, motor control centres, field sensors, instruments, dan actuators, control panels, control desks, dan control pulpits, dll.
Otomatisasi pabrik disediakan untuk melakukan giling yang andal dengan intervensi manusia minimum. Tingkat otomatisasi pabrik dapat pada level1 atau level 2. Pada level 1 yang merupakan level dasar otomatisasi, otomatisasi termasuk programmable logic controller (PLCs), Human machine interfaces (HMIs) untuk operasi dan pemantauan, SCADA (supervisory control and data acquisition) systems, serta process dan production control computers, semuanya dalam topologi terpusat atau terdistribusi, terhubung melalui field bus dan local area networks (LAN).
Otomatisasi pabrik melakukan beberapa fungsi. Beberapa di antaranya dijelaskan di bawah ini.
- Main control desk, dengan management function mode dan rolling speed calculation.
- Regulation cascade speed antara stand. Cascade control menggunakan konsep reduksi (R-Factor) untuk menghitung mill cascade speed reference. Parameter ini, secara langsung terkait dengan dasar-dasar giling, menyederhanakan setup dan kontrol operator. Selama produksi loop dan tension control secara otomatis menyesuaikan R-Factor, memastikan stres material minimum antara stand.
- Impact speed drop compensation. Sistem mempercepat stand selama head threading, mengurangi speed drop saat material mengenai roll. Setelah batang berada di dalam stand, kontrol kembali ke mills cascade speed reference.
- Minimum tension/loop control antara stand. Tension/loop control antara stand mengurangi stres material sepanjang pabrik dan membantu meningkatkan akurasi dimensi produk.
- Shear cut control untuk proses cropping dan cutting. Performa dan akurasi shears di pabrik sangat penting untuk meningkatkan yield dan menghindari masalah saat batang masuk ke stand.
- Automatic cobble detection biasanya dirancang untuk membantu operator bereaksi lebih cepat terhadap peristiwa tak terduga dan terus melacak batang. Jika cobble terjadi, sistem secara otomatis bereaksi untuk meminimalkan efek dengan memerintahkan shears upstream untuk memotong bar yang ada yang mencegah furnace dari mengirim billet lain.
Peralatan pendukung di pabrik produk panjang modern mencakup descaling equipment setelah furnace pemanas ulang, pinch rolls, roll cooling equipment, roll/stand changing facilities, product straightening equipment, sample cutting, inspection and cutting facilities, lubrication facilities, hydraulic dan pneumatic facilities, roll assembly dan dissembling facilities, roll turning facilities, guides preparation facilities, storage dan handling facilities, communication facilities, water treatment facilities, dan scale pit, dll.



