Optimisasi Penggilingan Baja di Pabrik Skala Kecil dan Menengah
Penggilingan baja terdiri dari melewatkan material, biasanya disebut stok giling, antara dua roll yang diputar dengan kecepatan periferal yang sama ke arah berlawanan (yaitu satu searah jarum jam dan yang kedua berlawanan jarum jam) dan jaraknya diatur sehingga jarak di antara keduanya sedikit lebih tebal dari ketebalan bagian baja yang memasuki mereka. Dalam kondisi ini, roll menahan material dan mengirimkannya dengan ketebalan yang berkurang, panjang yang bertambah, dan kemungkinan sedikit lebih lebar. Ini adalah salah satu proses yang paling banyak digunakan di antara semua proses pembentukan logam, karena produktivitas yang lebih tinggi, kontrol yang ketat terhadap produk giling, dan biaya operasi yang lebih rendah. Penggilingan mampu menghasilkan produk yang memiliki penampang yang konstan sepanjang panjangnya. Banyak bentuk dan profil dapat digiling oleh proses penggilingan baja.
Penggilingan baja adalah proses pembentukan logam yang digunakan untuk deformasi plastis baja. Deformasi plastis disebabkan oleh gaya kompresi yang diterapkan melalui roll yang berputar. Tegangan kompresi tinggi adalah akibat gesekan antara roll dan permukaan material baja. Material baja ditekan antara pasang roll yang dipasang di roll stand, akibatnya ketebalan baja yang digiling berkurang dan panjangnya bertambah.
Bagian baja umumnya digiling dalam beberapa pass, jumlahnya ditentukan oleh rasio antara material masukan awal dan penampang akhir produk jadi. Luas penampang berkurang pada setiap pass dan bentuk serta ukuran stok giling secara bertahap mendekati profil yang diinginkan.
Penggiling Panas dan Pabrik Cross-Country
Sebagian besar penggilingan dilakukan pada suhu tinggi, yang disebut penggilingan panas, karena kebutuhan deformasi besar. Penggilingan panas menghasilkan produk giling yang biasanya bebas stres residual. Namun, skala adalah masalah besar selama penggilingan panas, sehingga sulit untuk mempertahankan akurasi dimensi.
Kualitas dimensi akhir dari produk giling ditentukan oleh stand giling di pabrik finishing. Akurasi dimensi pada produk akhir tergantung pada banyak faktor termasuk dimensi stok awal, urutan pass roll, suhu, mikrostruktur, kualitas permukaan roll, kekakuan roll dan stand, dan kondisi gesekan stok giling/roll.
Pabrik giling adalah tempat penggilingan baja dilakukan. Ini terdiri dari satu atau lebih stand giling bersama dengan beberapa peralatan pendukung di mana operasi pendukung yang terkait dengan penggilingan baja dilakukan. Penggilingan baja di pabrik giling skala kecil dan menengah biasanya dilakukan di pabrik giling cross-country.
Pabrik giling disebut pabrik giling cross-country karena pengaturan stand giling. Di pabrik giling ini, garis tengah stand giling sejajar satu sama lain dan material yang digiling dipindahkan secara tegak lurus terhadap arah giling. Meja transfer dan skid digunakan di pabrik ini untuk membalik arah perjalanan workpiece dan mengangkutnya dari satu set stand giling ke yang lain. Salah satu karakteristik pabrik cross-country adalah workpiece harus cukup pendek sehingga satu potongan dapat keluar dari stand pabrik sebelum potongan lain dipindahkan ke dalamnya.
Dalam arti yang lebih luas, pabrik giling terdiri dari sekelompok stand giling bersama dengan serangkaian peralatan yang melakukan baik operasi giling maupun operasi pendukung. Material baja yang akan digiling diangkut dari gudang ke furnace pemanas ulang di mana dipanaskan ke suhu giling. Berbagai operasi yang dilakukan di pabrik giling meliputi (i) giling material baja yang dipanaskan di pabrik, (ii) transfer material yang sedang digiling dari satu stand giling ke yang lain, (iii) memutar atau memutar dan memotong material di beberapa pabrik, (iv) mengangkut produk baja setelah giling, (v) mendinginkan material giling pada cooling bed di beberapa pabrik, (vi) pemotongan, pencetakan, atau stempel pada produk giling, dan (vii) pemotongan, kemasan, dan pengangkutan ke gudang produk jadi. Diagram alur proses penggilingan di pabrik giling skala kecil dan menengah ditunjukkan pada Gambar 1.
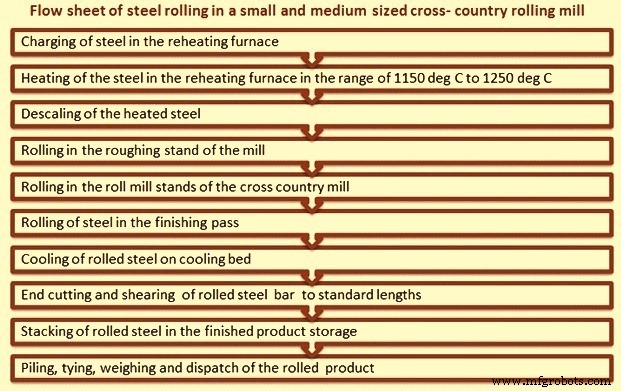
Gambar 1 Diagram alur proses penggilingan di pabrik cross-country
Tata letak pabrik cross-country digunakan untuk pabrik giling dengan kapasitas rendah. Tata letak ini umumnya diadopsi karena ruang yang terbatas yang tersedia untuk pabrik. Tata letak pabrik cross-country membatasi panjang maksimal produk baja yang dapat digiling dari pabrik.
Pabrik cross-country adalah pabrik giling panas yang biasanya digunakan untuk menggiling produk baja berbentuk seperti bulat, persegi, datar, atau profil, dll. Produk baja berbentuk biasanya dikenal dengan nama umum yang disebut 'produk panjang'.
Pabrik giling tipe cross-country terdiri dari beberapa stand giling yang diatur sedemikian sehingga workpiece tidak pernah lebih dari satu stand giling pada saat yang sama. Karena stand giling terletak berseberangan, workpiece dipindahkan secara lateral ke roll bites dari berbagai stand. Di banyak pabrik cross-country, penggilingan workpiece terjadi di kedua arah. Di pabrik ini karena arah giling diubah setelah setiap pass, hal ini memiliki efek positif pada kualitas produk giling.
Pada setiap pass ada pengurangan penampang dan peningkatan panjang yang sesuai. Ini berarti harus ada fasilitas yang tersedia untuk mengambil potongan baja terpanjang di setiap stand dan alangkahnya ini berlaku untuk kedua sisi pabrik.
Ada keterbatasan pada pengurangan maksimum yang dapat dicapai di pabrik cross-country menggunakan satu drive, terutama ketika dirancang sehingga ada lebih dari satu potongan material baja yang digiling di pabrik giling pada saat yang sama. Oleh karena itu, ukuran material baja yang masuk biasanya cukup kecil. Lebih lanjut di pabrik ini, stand two high dapat diatur sedemikian sehingga roll atas dari stand pertama sesuai tinggi dengan roll bawah dari stand kedua dan seterusnya memungkinkan potongan diproses maju mundur secara bergantian sepanjang garis stand. Jika ada kombinasi stand two high dan three high dalam assembly cross-country yang sama, roll tengah dari stand three high sesuai dengan roll driven dari unit two high yang terkait.
Pengaturan alternatif adalah untuk stand cross-country didahului oleh satu stand kasar di mana hanya jumlah pass ganjil (katakan 3 hingga 5) diambil dan kemudian baja dapat dilewatkan ke stand cross-country. Tata letak ini juga dapat digunakan untuk menggiling material masukan dengan penampang yang lebih besar.
Di pabrik giling cross-country, seperti di pabrik giling panas lainnya, penggilingan dilakukan di atas suhu rekristalisasi material baja. Selama penggilingan di pabrik ini, butir yang deformasi selama proses giling, rekristalisasi, mempertahankan mikrostruktur equiaxed dan mencegah material baja dari work hardening. Dalam jenis giling ini, produk baja giling panas memiliki sangat sedikit direksionalitas dalam properti mekanis dan stres residual yang diinduksi deformasi.
Produk panjang biasanya digiling dalam beberapa pass, jumlahnya ditentukan oleh rasio antara penampang material baja masukan awal dan penampang akhir produk jadi. Luas penampang berkurang pada setiap pass giling dan bentuk dan ukuran material baja yang digiling secara bertahap mendekati profil yang diinginkan.
Stand giling yang digunakan di pabrik cross-country adalah stand two high atau stand three high. Pabrik cross-country biasanya terdiri dari beberapa stand two high atau stand three high, atau kombinasi keduanya.
Stand roll two high memiliki dua roll di dalamnya. Salah satu yang di atas dikenal sebagai top roll sementara yang lain dikenal sebagai bottom roll. Di pabrik stand two high penggilingan hanya dalam satu arah. Dalam kasus penggilingan arah berbalik, pabrik harus reversing. Dalam kasus pabrik tidak reversed maka digunakan pullover type two high stand. Dalam hal ini material baja setelah digiling dalam pass dipindahkan ke sisi feeding biasanya di atas roll untuk giling lebih lanjut pada pass berikutnya.
Di stand roll three high ada tiga roll yang terdiri dari top roll, middle roll, dan bottom roll. Material baja diarahkan ke satu arah melalui dua roll lalu dibalik melalui pasangan lain. Middle roll umum di setiap feeding. Stand roll three high digunakan untuk membalik arah bar baja yang digiling tanpa membalik arah rotasi motor dan gear drive. Satu gap (antara bottom dan middle rolls) mengambil bar ke satu arah sementara gap lain (antara top dan middle rolls) mengambil bar ke arah lain. Untuk memindahkan bar dari elevasi gap bawah ke gap atas dapat digunakan tilt table. Metode lain untuk memindahkan bar juga digunakan, seperti, lift table yang memindahkan seluruh meja naik dan turun.
Di stand roll two high salah satu roll (top atau bottom) atau kedua roll digerakkan. Dalam kasus stand roll three high, satu atau dua roll digerakkan sementara roll yang tersisa berputar oleh gesekan. Dalam kasus dua roll digerakkan di stand three high, biasanya top dan bottom rolls digerakkan, sementara middle roll friction driven.
Torsi dan daya adalah dua komponen penting dari giling. Torsi adalah ukuran gaya yang diterapkan pada roll untuk menghasilkan gerakan rotasi sementara daya diterapkan pada pabrik giling dengan menerapkan torsi pada roll dan melalui tension workpiece. Di pabrik giling daya terutama dihabiskan dalam empat cara yaitu (i) energi yang diperlukan untuk melempem baja, (ii) energi yang diperlukan untuk mengatasi gaya gesekan, (iii) daya yang hilang di pinion dan sistem transmisi daya, dan (iv) kehilangan listrik di berbagai motor.
Umumnya satu drive digunakan di pabrik giling skala kecil dan menengah dengan tata letak cross-country untuk semua stand giling. Dalam kasus stand kasar upstream, stand kasar mungkin memiliki drive terpisah. Drive terdiri dari (i) motor listrik dengan kapasitas yang cukup, (ii) belt drive, (iii) fly wheel, (iv) set gear, (v) pinion stand dan (vi) coupling. Umumnya motor AC (alternating current) digunakan di pabrik ini karena kontrol kecepatan bukan masalah penting untuk pabrik ini.
Roll biasanya konsumsi utama dan sangat mahal di pabrik giling. Roll digunakan untuk menggiling baja di pabrik giling dan kinerjanya bergantung pada banyak faktor yang termasuk bahan yang digunakan dan beban yang mereka terima selama pelayanan. Desain roll dipengaruhi oleh keterbatasan yang diterapkan oleh beban giling, kekuatan roll, dan torsi yang tersedia untuk giling. Bahan roll harus mampu menahan beban yang melempem stok giling secara plastis tanpa dirinya sendiri terlempem secara plastis.
Apakah roll besi atau roll baja akan digunakan di roll stand tertentu tergantung pada tugas spesifik yang harus dilakukan. Roll besi dapat berupa grey iron rolls, alloy iron rolls, clear chill atau definite chill rolls, composite atau duplex rolls, indefinite chill rolls, atau spheroidal graphite iron rolls sementara roll baja dapat berupa cast steel rolls atau forged steel rolls. Properti penting yang dipertimbangkan untuk seleksi roll meliputi toughness, resistensi terhadap thermal cracking, shock loading, atau hard wearing. Seleksi roll tertentu tergantung pada isu seperti permintaan produksi, biaya awal, dan kualitas spesifik yang diperlukan, dll. Kolaborasi erat dengan produsen roll diinginkan untuk memastikan persyaratan ini terpenuhi sebanyak mungkin.
Produk berbentuk digiling antara roll yang bergerigi. Gerigi dipotong oleh roll turning machine pada roll yang saling melengkapi. Gerigi ini membentuk pass melalui material baja dilewatkan untuk mendapatkan penampang yang diinginkan. Sebelum mendapatkan bentuk akhir, material baja yang digiling melewati banyak pass. Roll pass diklasifikasikan sebagai (i) roughing pass, atau break down pass, (ii) leader pass, dan (iii) finishing pass. Roughing pass dimaksudkan untuk mengurangi luas penampang. Leader pass secara bertahap membawa penampang mendekati bentuk akhir sementara finishing pass memberikan material baja penampang akhir atau yang diperlukan.
Penggilingan dilakukan antara roll yang bergerigi. Dua gerigi berlawanan di roll yang bekerjasama membentuk pass yang sesuai dengan bentuk penampang workpiece yang diharapkan setelah pass. Setelah setiap pass, luas penampang berkurang dan bentuknya semakin dekat dengan bentuk produk akhir. Pengembangan bentuk pass selanjutnya dan lokasi yang tepatnya pada roll disebut roll pass design.
Roll diperlukan untuk melakukan pekerjaan berat pengurangan penampang baja yang digiling. Roll harus menahan semua jenis stres, beban dari giling normal dan abnormal yang berubah dengan aus roll selama kampanye giling. Lebih lanjut roll diharapkan tidak patah, spall, atau aus. Mereka juga diharapkan memberikan performa yang baik tanpa menyebabkan masalah apa pun. Di bawah kondisi giling, area kontak roll yang menyentuh baja mengalami aus, sementara bagian lain badan roll dan leher roll tidak mengalami deformasi plastis atau fatigue tetapi berada di bawah beban tinggi. Dalam beberapa tahun terakhir, teknologi giling telah membaik dan berubah banyak tetapi roll selalu tetap menjadi bagian kunci dari pabrik giling.
Roll adalah alat pabrik giling dan adalah konsumsi termahal di pabrik giling. Cara roll digunakan untuk menjalankan tugas mereka melempem baja dalam banyak besarnya ditentukan oleh roll pass design. Tujuan roll pass design adalah (i) produksi profil yang benar dalam batas toleransi dengan finishing permukaan yang baik (bebas dari cacat permukaan), (ii) produktivitas maksimum dengan biaya terendah, (iii) aus roll minimum, (iv) kerja yang mudah, dan (v) penggunaan energi optimum.
Akurasi dan kecepatan kerja serta umur roll semuanya terkait dengan roll pass design dan pilihan bahan roll. Urutan giling dari roll pass design tunduk pada keterbatasan yang diterapkan oleh beban giling, kekuatan roll, dan torsi yang tersedia untuk giling. Roll pass design juga harus memastikan bahwa dimensi fisik dan bahan roll mampu menahan beban ter berat yang timbul selama urutan giling.
Bahan roll penting karena harus mampu menahan beban yang melempem stok giling secara plastis tanpa dirinya sendiri terlempem secara plastis. Dalam penggilingan baja panas, ini bukan masalah sulit dan roll besi atau baja cocok jika dioperasikan pada suhu yang jauh lebih rendah dari stok giling. Pilihan bahan roll apakah cast iron atau baja (cast atau forged) tergantung pada tugas spesifik roll yang akan dilakukan dan properti penting seperti kekurasan permukaan, resistensi terhadap thermal cracking atau shock loading atau properti hard wearing. Seleksi roll tertentu tergantung pada permintaan produksi, biaya awal, dan kualitas spesifik yang diperlukan.
Bahan roll penting untuk memperkirakan beban yang harus ditahan roll. Selain itu memberikan saran ukuran pabrik mana yang paling cocok untuk rentang produk tertentu sehingga memastikan efisiensi yang wajar dalam mengoperasikan pabrik. Mungkin salah satu faktor tunggal yang paling penting di mana umur roll berkaitan adalah properti aus bahan roll.
Roll untuk rotasi yang lancar serta untuk resistensi terhadap berbagai gaya memerlukan 'bearing'. Roll bearing harus memenuhi kebutuhan dasar pabrik giling yang merupakan giling yang lancar dari produk baja. Mereka adalah perangkat pengurangi gesekan yang memberikan dukungan pada roll untuk giling yang efektif dengan kehilangan energi minimum. Bearing harus dirancang untuk menahan beban giling tinggi, shock berat, kecepatan yang bervariasi, dan suhu tinggi. Selain itu, bearing juga harus dirancang untuk menahan masuknya skala, kotoran, dan air. Mereka memainkan peran penting dalam mengurangi konsumsi daya dan meningkatkan kondisi giling.
Roll bearing, di mana roll di roll stand didukung, tunduk pada beban tinggi. Beban spesifik juga tinggi. Agar bearing dapat dengan andal mendukung gaya giling, mereka harus memiliki kapasitas beban yang tinggi. Di sisi lain, ruang pemasangan yang tersedia untuk bearing ini terbatas, terutama berkaitan dengan tinggi profil bearing.
Mill bearing dirancang untuk menahan separating force pada kecepatan putar rated. Jenis dan gaya bearing menentukan kapasitas stand pabrik. Slider bearings (gun metal atau fibre) atau roller bearings adalah bearing yang paling umum digunakan di pabrik giling produk panjang skala kecil dan menengah.
Selama penggilingan panas baja, panas dipindahkan ke roll. Jika tidak didinginkan, penumpukan panas menyebabkan kenaikan suhu roll menjadi suhu yang sama dengan stok yang digiling. Pada tahap ini roll juga akan mengalami deformasi plastis. Untuk mengeluarkan panas dari roll, air pendingin diterapkan. Penerapan air pendingin harus dikontrol sehingga air tidak jatuh pada stok giling di titik masuk ke roll. Jika hal itu terjadi, itu hanya mendinginkan stok giling, membuat kantong uap antara roll dan stok giling, dan membuang air yang bisa lebih baik digunakan di sisi lain roll. Untuk mengurangi aus roll, air pendingin roll harus diterapkan di dekat titik stok giling meninggalkan roll.
Di pabrik giling panas untuk produk panjang, guide equipment memandu stok giling di masuk dan keluar dari pass roll untuk memiliki giling stok yang lancar. Guide equipment harus kokoh, akurat, dan stabil. Rolling mill guide equipment memainkan peran utama dalam memastikan kualitas permukaan produk giling. Guide harus dirancang untuk berbagai ukuran dan bentuk stok yang biasanya ditemui dalam giling produk panjang.
Guide equipment biasanya diklasifikasikan dalam tiga cara yaitu (i) posisi terhadap working stand (misalnya entry guide dan exit guide, dll.), (ii) metode konstruksi, dan (iii) jenis gesekan antara stok giling dan elemen kerja guide equipment (misalnya sliding atau rolling, dll.).
Pabrik giling cross-country skala kecil dan menengah biasanya menggunakan entry dan exit guide tipe sliding yang juga dikenal sebagai static guide. Desain guide ini didasarkan pada gesekan sliding. Guide ini biasanya terdiri dari guide box, dua opposed block yang dipasang di guide box di sisi berlawanan garis pass pabrik dan memiliki channel yang berpanjang secara longitudinal di wajah yang berdekatan, metal plate terpisah yang menghubungkan channel masing-masing dan dibentuk agar pas erat dengan sisi stok giling yang melintasi guide, dan sarana untuk mengedarkan air melalui channel yang bersentuhan dengan permukaan luar plate.
Peralatan Pendukung Pabrik Giling Skala Kecil dan Menengah
Peralatan pendukung utama yang terkait dengan pabrik giling skala kecil dan menengah adalah sebagai berikut.
- Descaling equipment – Sebagai gantinya sistem water jet tekanan tinggi, pinch roll digunakan di beberapa pabrik untuk memecah skala sehingga dapat jatuh sebelum giling di stand giling pertama.
- Untuk pergerakan stok giling beberapa pabrik menggunakan roller conveyor. Beberapa pabrik menggunakan transfer grid atau skid transfer untuk gerakan lateral stok giling.
- Cooling bed – cooling bed yang digunakan di pabrik tipe ini adalah tipe sliding dan mampu menampung satu panjang penuh bar. Bar didinginkan pada cooling bed melalui pendinginan alami oleh udara atmosfer.
- Ada tiga tempat di mana shears digunakan di pabrik ini. Beberapa pabrik menggunakan cold shears yang memotong feed material ke furnace sehingga menghasilkan hanya satu cooling bed setelah giling. Di beberapa pabrik lain feed ke furnace menampung panjang ganda dari cooling bed. Material ini digiling di stand kasar dan bar giling panas dipotong menjadi dua potong oleh hot shear lalu diarahkan ke cross-country mill untuk mendapatkan panjang cooling bed setelah giling. Semua kasus, bar dingin dari cooling bed pabrik giling dibawa ke cold shear untuk pemotongan ujung dan pemotongan bar ke panjang standar.
- Setelah pemotongan bar dikirim ke standard length pile atau assorted length pile di mana diizinkan untuk mendingin lebih lanjut ke suhu ambien. Setelah mendingin produk baik ditumpuk atau digulung dan diikat untuk pengiriman ke pelanggan.



