Metalurgi Cetak Lanjutan: Pemurnian Presisi untuk Baja Kualitas Tinggi
Metalurgi Cetak
Setelah penarikan steel dari tanur peleburan primer seperti BOF, EAF atau EOF, steel cair untuk aplikasi berkualitas tinggi atau spesial mengalami pemurnian lebih lanjut dalam sejumlah proses alternatif yang secara kolektif dikenal sebagai metalurgi cetak. Metalurgi cetak kadang-kadang juga disebut pemurnian cetak atau peleburan steel sekunder. Proses metalurgi cetak biasanya dilakukan dalam cetak. Kontrol ketat metalurgi cetak terkait dengan produksi grade steel tinggi di mana toleransi kimia dan konsistensi sempit. Tujuan metalurgi cetak adalah sebagai berikut.
- Homogenisasi – Homogenisasi komposisi kimia dan suhu steel cair dalam cetak
- Deoksidasi atau pembunuhan – Pengeluaran oksigen
- Penyesuaian superheat – Pemanasan steel cair ke suhu yang cocok untuk pencetakan berkelanjutan
- Penambahan ferro legasi dan karbon – Penyesuaian komposisi kimia steel cair.
- Degassing vakum – Pengeluaran hidrogen dan nitrogen
- Pengurangan karbon – Pengeluaran karbon untuk memenuhi persyaratan grade steel tertentu.
- Desulfurisasi – Pengurangan konsentrasi sulfur hingga 0,002 %
- Kebersihan mikro – Pengeluaran elemen non logam yang tidak diinginkan
- Morfologi inklusi – Pengubahan komposisi sisa pengotor untuk meningkatkan mikrostruktur steel
- Sifat mekanis – Peningkatan ketahanan, duktilitas, dan sifat melintang
Bergantung pada jenis steel yang diperlukan, satu atau lebih dari proses metalurgi cetak berikut digunakan. Ini adalah (i) pencucihan atau pengadukan, (ii) furnace cetak, (iii) injeksi cetak (iv) pemurnian cetak, (v) proses degassing, (vi) proses AOD, dan (vii) CAS-OB (Penyesuaian komposisi dengan gelembung argon tertutup dengan puyuran oksigen) proses. Beberapa proses metalurgi cetak ditunjukkan dalam Fig 1.
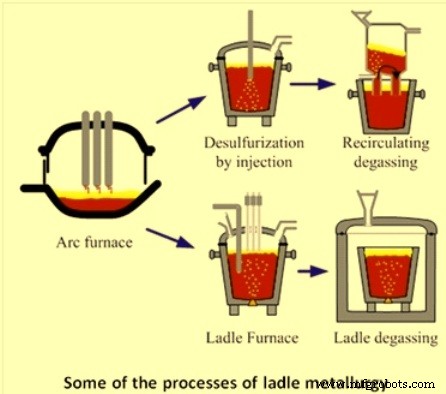
Fig 1 Beberapa proses metalurgi cetak
Latar Belakang Historis
Perawatan steel dalam cetak dimulai sekitar 45 tahun lalu ketika proses degassing vakum cetak-ke-cetak dan cetak-ke-cetak ingot untuk pengeluaran hidrogen muncul. Pada akhir tahun 1950-an, degasser vakum yang lebih efisien seperti proses Dortmund Hoerder (DH) dan Ruhrstahl-Heraeus (RH) menjadi populer. Pada pertengahan tahun 1960-an, proses degassing seperti vacuum arc degassing (VAD), proses ASEA-SKF, dan proses vacuum oxygen decarburization (VOD) untuk perawatan steel kromium tinggi berhasil diterapkan. Proses konverter seperti proses argon oxygen decarburization (AOD) diperkenalkan pada awal tahun 1970-an.
Injeksi flux granulat ke dalam steel cair, bersama dengan pengadukan argon, dimulai pada awal tahun 1970-an. Segera diikuti oleh penerapan pemakanan kawat inti elemen legasi untuk kontrol yang lebih baik atas komposisi dan morfologi inklusi.
Pencucihan atau Pengadukan
Untuk mencapai suhu dan komposisi kolam yang homogen, steel dalam cetak biasanya dicuci dengan gelembung gas argon. Untuk laju gelembung gas sedang (misalnya kurang dari 0,6 N cum/min) tabung refraktori pori digunakan, biasanya dipasang di dasar cetak. Fungsi tabung pori adalah untuk memberikan pengadukan gas pada logam cair untuk mempromosikan homogenisasi. Operasi pengadukan normal dilakukan dengan mengalirkan gas argon melalui tabung pori.
Hampir semua cetak saat ini dilengkapi dengan tabung dasar untuk gelembung argon. Namun, penyediaan pencucihan melalui mekanisme lance atas biasanya dibuat untuk mengatasi kebutuhan pencucihan sebagai cadangan ketika tabung dasar tidak berfungsi dari alasan apa pun.
Furnace Cetak
Furnace cetak digunakan untuk melepaskan proses peleburan steel primer dari banyak operasi pemurnian sekunder. Fungsi utama furnace cetak adalah sebagai berikut.
- Pemanasan ulang steel cair oleh daya listrik yang disalurkan oleh elektroda grafit.
- Homogenisasi suhu dan kimia steel melalui pencucihan gas iners.
- Pembentukan lapisan slag yang melindungi refraktori dari kerusakan ark, mengonsentrasi dan mentransfer panas ke steel cair, menangkap inklusi dan oksida logam, dan menyediakan cara untuk desulfurisasi.
- Penambahan ferro legasi untuk kontrol kimia besar atau halus.
- Penambahan kawat inti untuk kontrol halusan dan morfologi.
- Menyediakan cara untuk desulfurisasi dalam.
- Menyediakan cara untuk defosforisasi.
- Berfungsi sebagai penampung untuk peralatan dan proses hilir.
Atap cetak biasanya desain pendingin air dengan bagian tengah refraktori atau bagian delta dan dikonfigurasi untuk mengkoordinasi dengan cetak yang ada sehingga atap sepenuhnya mencakup bagian atas cetak ketika dalam posisi operasi (yaitu penuh diturunkan).
Injeksi Cetak
Steel cair dapat dipanaskan ulang dengan mengoksidasi aluminium dan/atau silikon melalui injeksi oksigen melalui lance. Pemanasan ulang steel dalam cetak dengan injeksi oksigen terendam sedang dilakukan di beberapa pabrik steel. Dalam proses RH-OB efisiensi termal rata-rata 20 % – 30 % dicapai. Juga efisiensi pemanasan ulang sekitar 80 % untuk operasi RH-OB telah dilaporkan. Dalam proses RH-KTB oksigen disuplai melalui lance atas alih-alih melalui tuyere terendam seperti dalam RH-OB. Efisiensi termal untuk proses RH-KTB tampaknya mirip dengan injeksi oksigen terendam ke dalam cetak.
Perbandingan total kandungan oksigen yang diukur dalam steel yang dicetak dari panas yang dipanaskan ulang dengan oksigen dan panas yang tidak dipanaskan ulang tidak menunjukkan perbedaan signifikan antara dua kumpulan nilai.
Pemurnian Cetak
Pemurnian steel dalam cetak secara luas didefinisikan di sini sebagai comprising operasi seperti deoksidasi, desulfurisasi, defosforisasi, penambahan kontrol elemen legasi dan modifikasi inklusi.
Pemurnian steel dalam cetak biasanya dilakukan dengan deoksidasi steel dengan ferro-manganese, ferrosilicon, silico-manganese, dan aluminium. Steel pertama kali dioksidasi sebagian dengan silico manganese, ferromanganese, dan/atau ferrosilicon diikuti oleh deoksidasi akhir dengan aluminium. Praktik ini memiliki beberapa keuntungan termasuk peminimalisasi penyerapan nitrogen, peminimalisasi reversi fosfor, dan peminimalisasi kehilangan aluminium selama peleburan steel primer. Saat ini penggunaan slag sintetis dalam cetak telah menjadi bagian integral dari metalurgi cetak. Penggunaan slag sintetis yang terdiri dari kalium-alumino silikat membantu dalam pelarutan produk deoksidasi yang membantu aktivitas deoksidasi. Steel yang sebagian dioksidasi juga dapat dioksidasi lebih lanjut dengan kalium silisida (Ca-Si) yang disuntik dalam cetak dalam bentuk kawat inti. Steel yang dibunuh dioksidasi dengan aluminium biasanya memiliki kurang dari 5 ppm oksigen terlarut.
Untuk beberapa grade steel, kandungan sulfur yang sangat rendah ditentukan misalnya 20 ppm dan kurang. Kandungan sulfur yang sangat rendah hanya dapat dicapai dengan desulfurisasi steel dalam cetak dalam kehadiran slag kalium aluminate ketika steel telah dibunuh sepenuhnya. Untuk tingkat desulfurisasi yang diperlukan terjadi dalam jangka waktu praktis, campuran yang baik steel dan slag sangat penting. Laju di mana sulfur dapat dihilangkan sangat direkomendasikan oleh laju aliran gas selama pencucihan steel. Metode lain untuk mencapai kandungan sulfur yang sangat rendah adalah dengan injeksi flux ke dalam cetak. Flux tipikal yang digunakan untuk desulfurisasi mengandung 70 % CaO dan 30 % CaF2. Desulfurisasi yang dicapai melalui injeksi bubuk sekitar 15 % lebih cepat daripada desulfurisasi dengan slag atas saja, digabungkan dengan pencucihan gas. Desulfurisasi steel dalam cetak diiringi oleh penurunan suhu kolam steel dan oleh karena itu diperlukan pemanasan ulang.
Defosforisasi dalam cetak diperlukan ketika kandungan fosfor logam panas input selama peleburan steel primer tinggi. Pengeluaran fosfor dari steel dalam cetak dicapai dengan mengolah steel dengan slag oksidasi berbasis kapur yang mengandung oksida besi.
Pengolahan kalium steel cair biasanya diadopsi untuk memodifikasi morfologi inklusi. Sebagai hasil dari pengolahan dengan kalium, inklusi alumina dan silika diubah menjadi kalium aluminat cair atau kalium silikat. Inklusi cair berbentuk bulat karena efek tekanan permukaan sulfur. Perubahan komposisi dan bentuk inklusi ini biasanya dikenal sebagai kontrol atau modifikasi morfologi inklusi. Karena titik didih kalium adalah 1491 derajat C, kalium adalah uap pada suhu peleburan steel. Oleh karena itu saat menambahkan kalium ke steel cair, langkah khusus diperlukan untuk memastikan pemulihan yang tepat dalam kolam steel. Kalium atau legasi kalium ditambahkan ke dalam kolam steel cair pada kedalaman yang mungkin sebesar untuk menggunakan tekanan yang meningkat dari kepala ferrostatis untuk mencegah kalium menguap. Frekuensi retensi kalium lebih lanjut menurun seiring dengan meningkatnya jumlah kalium yang disuntik. Jumlah kalium yang akan disuntik harus disesuaikan dengan tingkat kebersihan steel dan total kandungan oksidannya.
Degassing Vakum Steel Cair
Degassing vakum adalah proses peleburan steel sekunder yang penting. Proses ini awalnya digunakan untuk pengeluaran hidrogen dari steel cair tetapi saat ini juga digunakan untuk pemurnian sekunder dan telah menjadi proses sekunder yang semakin penting dari peleburan steel. Reaksi yang bergantung pada tekanan adalah alasan perawatan steel cair dalam proses ini.
Selama peleburan steel, gas seperti oksigen, hidrogen dan nitrogen terlarut dalam steel. Degassing digunakan untuk menghilangkan nitrogen dan hidrogen dari steel. Awalnya, degassing vakum digunakan terutama untuk pengeluaran hidrogen. Namun, selama dua puluh tahun terakhir, penggunaan degassing vakum untuk produksi steel ultra low-carbon (ULC) dengan kandungan karbon 30 ppm atau kurang telah meningkat.
Degassing dapat dilakukan dengan menempatkan cetak yang mengandung steel cair di bawah vakum (sistem non-recirculating) atau dengan sirkulasi steel cair dalam vakum (sistem recirculating). Contoh sistem recirculating adalah proses RH, RH-OB, RH-KTB, dan DH dll. dan contoh sistem non-recirculating adalah degasser cetak atau tangki, termasuk VAD (vacuum arc degassing) dan VOD (vacuum oxygen decarburization), dan degasser stream.
Dalam degassing cetak, efektivitas degassing menurun dari atas ke bawah kolam steel cair. Lapisan bawah steel sangat sedikit terpengaruh oleh vakum karena lapisan ini berada di bawah pengaruh tekanan ferrostatis karena kolom steel cair. Oleh karena itu, pengadukan kolam akan membantu mengekspos seluruh isi steel cair ke vakum.
Dalam sistem recirculating dan non-recirculating argon digunakan sebagai gas pengangkat atau pengaduk. Dalam sistem recirculating argon digunakan sebagai gas pengangkat yang disebut untuk menurunkan densitas terlihat steel cair yang akan diangkat dari cetak ke dalam wadah vakum. Dalam sistem non-recirculating argon digunakan sebagai gas pengaduk untuk mempromosikan pengeluaran hidrogen dan/atau nitrogen dan untuk homogenisasi kolam.
Tidak ada perbedaan yang besar antara sistem recirculating dan non-recirculating dalam hal efektivitas dengan mana hidrogen atau nitrogen dapat dihilangkan. Jika fungsi utama degasser adalah untuk menghilangkan hidrogen dan kadang-kadang nitrogen, pilihan sistem ditentukan terutama oleh kecocokan yang diinginkan antara tanur peleburan steel dan cetak serta oleh pertimbangan mengenai biaya modal dan operasional.
Salah satu tujuan perawatan steel dalam degasser RH atau RH-OB (KTB) adalah untuk menurunkan kandungan oksigen terlarut steel dengan deoksidasi karbon sebelum menambahkan aluminium untuk membunuh steel sepenuhnya. Dengan praktik deoksidasi karbon ini terdapat penghematan biaya yang signifikan sebagai hasil dari penggunaan aluminium yang berkurang.
Beberapa pengeluaran nitrogen dari steel cair selama degassing vakum mungkin, asalkan steel telah dibunuh sepenuhnya dan memiliki kandungan sulfur yang rendah.
Proses Argon Oxygen Decarburization
Argon oxygen decarburization (AOD) adalah proses yang terutama digunakan dalam pembuatan stainless steel dan legasi berkualitas tinggi lainnya dengan elemen yang dapat dioksidasi seperti kromium dan aluminium. Setelah peleburan awal, logam kemudian dipindahkan ke wadah AOD di mana akan melalui tiga tahap pemurnia yakni (i) pengurangan karbon, (ii) reduksi, dan (iii) desulfurisasi. AOD ditemukan pada tahun 1954 oleh divisi Lindé dari The Union Carbide Corporation, yang dikenal sebagai Praxair pada tahun 1992.
Steel cair diurai dan dipurnai dalam wadah AOD hingga kurang dari 0,05 % karbon. Fitur kunci wadah AOD adalah oksigen untuk pengurangan karbon dicampur dengan gas iners argon atau nitrogen dan disuntik melalui tuyere terendam. Pengenceran argon meminimalkan oksidasi yang tidak diinginkan pada elemen berhenti yang terkandung dalam steel spesial, seperti kromium.
AOD digunakan secara luas untuk produksi stainless steel dan legasi spesial seperti steel silikon, steel borong, legasi berbasis nikel dan legasi berbasis kobalt. Proses ini populer karena menggabungkan hasil logam yang lebih tinggi dengan biaya bahan yang lebih rendah. Manfaat lain termasuk akurasi kontrol kimia hingga 0,01 % karbon dan lebih rendah, desulfurisasi cepat hingga kurang dari 0,001 %, dan pengeluaran timah hitam hingga kurang dari 0,001 %. Hasil akhirnya adalah steel yang lebih bersih bersamaan dengan produktivitas yang meningkat.
Proses CAS-OB
Proses CAS-OB terdiri dari penyesuaian komposisi dengan gelembung argon tertutup dengan puyuran oksigen. Proses ini dikembangkan oleh Nippon Steel Corporation. Proses ini memungkinkan penambahan legasi dilakukan di bawah lingkungan argon iners. Ini memungkinkan penambahan bersamaan Al dan gas O2 yang ditiup melalui lance atas. Ini bereaksi untuk membentuk Al2O3 dan menghasilkan jumlah panas yang besar karena sifat eksotermik reaksi. Proses CAS-OB, oleh karena itu, menghasilkan pemanasan kimia steel cair. Pemanasan steel cair biasanya digabungkan dengan penyesuaian komposisi steel cair dengan penambahan ferrolegasi dan carburizer. Selama pemanasan, bersamaan dengan injeksi oksigen ke dalam bell, pakan berkelanjutan aluminium granul, ferrolegasi dan carburizer dilakukan. Laju pemanasan aktual logam sedikit lebih rendah dari yang diperkirakan karena kehilangan panas selama jeda waktu antara penambahan dan waktu pengukuran suhu.



