Memaksimalkan Efisiensi Ferrolegi dalam Produksi Baja
Pendahuluan: Optimisasi Pemanfaatan Ferrolegi selama Pembuatan Baja
Ferrolegi adalah legasi besi dengan persentase tinggi satu atau lebih unsur lain seperti silikon (Si) dan manganese (Mn) dll. Mereka rapuh dan tidak cocok untuk digunakan langsung dalam pembuatan produk untuk penggunaan. Ferrolegi adalah bahan baku penting untuk proses pembuatan baja. Mereka digunakan terutama untuk deoksidasi dan legasi baja.
Ferrolegi memiliki rentang pelehuran lebih rendah dari unsur murni dan memiliki densitas lebih rendah sehingga dapat dengan mudah diintegrasikan dalam baja cair dibandingkan unsur murni. Ferrolegi ditambahkan ke baja cair untuk melakukan proses deoksidasi penghapusan oksigen (O2) berlebih dari baja cair. Mereka memiliki afinitas tinggi untuk O2 dan membentuk oksida dalam bentuk escor.
Ferrolegi biasanya diklasifikasikan menjadi dua kelompok yaitu (i) ferrolegi massa, dan (ii) ferrolegi mulia atau khusus. Ferrolegi massa terdiri dari legasi utama yaitu ferro manganese (Fe-Mn), ferro chrome/charge chrome (Fe-Cr) dan ferro silicon (Fe-Si). Ferrolegi mulia adalah input vital untuk produksi baja khusus dan legasi. Ferrolegi ini bernilai tinggi dan dikonsumsi dalam volume rendah. Mereka yaitu ferro molybdenum (Fe-Mo), ferro vanadium (Fe-V), ferro tungsten (Fe-W), ferro titanium (Fe-Ti) dan ferro niobium (Fe-Nb). Beberapa legasi seperti silico-manganese yang mengandung besi hanya dalam persentase sangat kecil juga umumnya diklasifikasikan sebagai ferrolegi massa.
Praktik Penambahan Ferrolegi
Dalam praktik pembuatan baja yang baik, ferrolegi umumnya tidak ditambahkan ke tungku pelehuran dan sekitar 60 % hingga 90 % penambahan ferrolegi dilakukan di cangkok selama tapping baja cair dan saldo ditambahkan selama proses pembuatan baja sekunder. Namun, ada tren untuk membuat lebih banyak penambahan selama proses pembuatan baja sekunder atau bahkan di tundish menggunakan produk kawat khusus.
Selama penambahan ferrolegi ke mandi baja cair, perlu untuk merendam ferrolegi ke dalam baja cair. Setelah ditambahkan, cak Baja membeku di permukaan ferrolegi. Panas yang ditransfer dari baja cair melelehkan kembali cak ini ke permukaan ferrolegi asli. Transfer kalor konvektif adalah fungsi dari pengadukan mandi dan superheat dan mengatur pelehuran cak.
Beberapa properti fisik dan kimia ferrolegi mempengaruhi pelarutan ferrolegi dalam baja cair. Titik pelehuran adalah faktor primer untuk laju pelarutan ferrolegi, sementara properti penting lainnya meliputi densitas, konduktivitas termal, kalor jenis, dan enthalpi pencampuran. Densitas menentukan apakah penambahan melayang (ferrosilicon), tenggelam (ferromanganese) atau terperangkap dalam mandi cair (ferrochromium). Konduktivitas termal, bersama dengan kalor jenis dan densitas, menentukan ketebalan cak Baja yang terbentuk pada penambahan dingin. Akhirnya, reaksi eksotermik yang kuat antara ferrolegi dan baja cair (enthalpi pencampuran) dapat secara signifikan mengurangi waktu assimilasi (75% ferrosilicon).
Meminimalkan ukuran ferrolegi meningkatkan laju pelarutan, yang berlawanan dengan praktik historis di mana ferrolegi lumpur besar digunakan untuk membantu menembus lapisan escor. Sayangnya, ukuran kecil berarti lebih banyak luas permukaan untuk mengangkut gas dan kelembaban yang tidak diinginkan, ditambah ukuran legasi kecil meningkatkan kerugian debu dan menimbulkan kesulitan penanganan. Telah ditentukan bahwa ukuran optimal untuk ferrolegi adalah antara 3 mm dan 20 mm. Injeksi kawat dan serbuk adalah keduanya cara untuk mengatasi keterbatasan yang ditimbulkan oleh ukuran legasi halus.
Proses pembuatan baja yang efisien bergantung pada gerakan baja cair (i) untuk melarutkan ferrolegi, (ii) untuk mengambatkan inklusi, dan (iii) untuk menghilangkan inhomogenitas kimia dan suhu. Gaya alami dapat menginduksi gerakan baja cair, misalnya konveksi karena gradien suhu atau energi dari aliran jatuh selama tap. Konveksi alami relatif lambat dan gerakan yang diinduksi oleh tap terbatas waktu. Dalam kontras, gaya eksternal, seperti injeksi gas melalui lance, plug, atau tuyere dapat menciptakan gerakan yang jauh lebih intens. Injeksi gas melalui lance dan plug poros adalah metode pengadukan utama yang biasanya digunakan selama proses pembuatan baja.
Tujuan praktik deoksidasi ideal adalah untuk mengikat O2 bebas dalam baja cair dan menghilangkan inklusi oksida yang terbentuk dalam deoksidasi selama tapping dan meningkatkan efisiensi unsur deoksidan. Proses deoksidasi baja cair adalah fenomena yang unik. Peningkatan konsentrasi ferrolegi di atas nilai kritis tertentu mengarah pada reoksidasi baja cair.
Biasanya tiga metode deoksidasi utama digunakan selama tapping baja cair. Ini adalah (i) baja rimming yang berarti tidak ada killing baja cair, (ii) baja semi-killed yang berarti baja cair sebagian dimatikan, dan (iii) baja fully killed. Baja rimming dan baja semi-killed tidak cocok untuk pencetakan berkelanjutan baja cair dan terutama bertujuan untuk menghasilkan inklusi Mn-Al (aluminium)-silikat yang dapat diubah bentuk dalam gulungan panas, dan untuk menghindari inklusi kristal keras seperti Al2O3 (alumina), dan MgO·Al2O3 (magnesia-alumina).
Mayoritas praktik pembuatan baja saat ini bertujuan untuk killing lengkap baja cair. Killing kurang dari baja mengarah pada kehadorian gelembung O2 dalam mandi baja cair yang pada gilirannya mengarah pada kehadorian lubang lubang dalam produk cetak, dan berjalan stopper tundish dll. Killing berlebihan dari baja cair reoksidasi mandi baja cair dan menambahkan lebih banyak biaya ke baja. Optimasi deoksidasi diperlukan untuk mencapai O2 terlarut minimum dalam baja cair sebelum memulai pencetakan.
Ferrolegi ditambahkan ke baja cair di cangkok untuk berbagai alasan seperti (i) untuk deoksidasi baja cair dengan bereaksi dengan O2 dan membentuk oksida yang akan diserap ke dalam escor, (ii) untuk menyesuaikan komposisi kimia akhir baja, dan (iii) untuk mencapai properti mekanis yang ditentukan dalam baja dengan memodifikasi inklusi yang ada dalam baja. Mereka adalah faktor biaya kontribusi besar selama proses pembuatan baja. Mereka juga dapat menjadi sumber gangguan produksi yang konstan dan perilaku proses yang tidak terduga.
Selama penambahan ferrolegi ke baja cair, penyerapan unsur lain (misalnya karbon) juga terjadi. Saat menambahkan ferrolegi, juga penting untuk menyadari, dan jika perlu untuk menghitung efek komponen lain dari ferrolegi pada komposisi baja secara keseluruhan. Penyerapan C (karbon) dapat kritis dalam kelas baja C rendah dan ultra-C rendah tertentu. Dalam kasus tersebut, menjadi perlu untuk menggunakan ferrolegi C rendah atau kemurnian tinggi yang lebih mahal.
Penambahan ferrolegi biasanya dilakukan sebagai penambahan cangkok. Ini dapat dilakukan pada tapping, dan di setiap unit pembuatan baja sekunder (seperti stasiun risan argon, furnace cangkok, CAS-OB, atau unit degaing vakum). Secara umum, penambahan massal ferrolegi biasanya dilakukan pada tapping di cangkok, dengan penambahan 'trimming' dilakukan pada tahap selanjutnya.
Penting untuk menyadari bahwa penambahan ferrolegi yang dilakukan ke cangkok tidak mengakibatkan perubahan instan pada komposisi baja, tetapi memerlukan waktu terbatas untuk melarutkan. Oleh karena itu, waktu yang cukup (waktu pencampuran) harus disediakan untuk penambahan ferrolegi untuk melarutkan. Masalah terkait waktu pencampuran yang penting adalah (i) partikel kasar melarut dengan laju yang lebih lambat dalam baja cair daripada serbuk, kawat dan penambahan partikel halus, (ii) pengadukan cangkok (misalnya dengan gelembung argon) mempercepat proses pelarutan dan juga esensial untuk homogenisasi komposisi baja cair, dan (iii) waktu pencampuran meningkat seiring berkurangnya suhu.
Salah satu biaya besar selama operasi pembuatan baja adalah penambahan ferrolegi. Oleh karena itu, penting untuk memiliki pemahaman yang lebih baik tentang faktor-faktor yang menentukan pemulihan legasi dan meningkatkan kontrol kimia akhir. Pemulihan ferrolegi bersama dengan praktik pembuatan baja membutuhkan kontrol yang baik untuk pemanfaatan ferrolegi yang optimal.
Presisi yang diperlukan oleh praktik pembuatan baja modern telah mengarah pada praktik penambahan ferrolegi yang lebih hati-hati ke dalam mandi baja cair. Praktik pembuatan baja modern membutuhkan hasil yang dapat diulang dan konsisten dengan tingkat pemulihan yang tinggi. Tidak diragukan lagi, praktik pembuatan baja memainkan peran dalam tingkat pemulihan akhir serta tingkat deoksidasi panas, turbulensi di cangkok, dan sejumlah faktor lain. Namun, properti fisiko-kimia ferrolegi sangat penting karena memiliki efek besar pada pemulihan ferrolegi.
Tingkat pemulihan ferrolegi atau secara sederhana pemulihan ferrolegi adalah jumlah unsur yang sebenarnya meningkat dalam komposisi baja cair daripada hilang ke escor. Pemulihan ferrolegi penting tidak hanya dari sudut pandang ekonomi tetapi juga dari sudut pandang pembuatan produk berkualitas tinggi dengan properti mekanis yang sangat dapat direproduksi. Pemulihan ferrolegi bergantung pada spektrum luas parameter, diringkas dalam tiga kelompok yaitu (i) tipe unsur tambahan (konsentrasi unsur tambahan dan aktivitas kimia mereka, khususnya, afinitas terhadap O2, densitas, ukuran dan bentuk partikel, dan konsentrasi impuritas dll.), (ii) metode penambahan (di tungku, cangkok, dan metode injeksi khusus, seperti injeksi kawat dll.), dan (iii) teknologi pembuatan baja (jenis dan ukuran tungku pembuatan baja, komposisi, kondisi, dan jumlah escor, suhu panas, dan periode waktu panas).
Pemulihan ferrolegi selama operasi pembuatan baja dipengaruhi oleh beberapa faktor. Oksidasi ferrolegi umumnya adalah penyebab utama pemulihan buruk atau tidak teratur. Pemulihan ferrolegi adalah fungsi dari laju pelarutan legasi, densitas legasi, dan O2 terlarut dalam baja cair (untuk legasi pembentukan nitrida, N2 terlarut juga harus dimasukkan). Peningkatan O2 terlarut dalam baja menurunkan pemulihan ferrolegi dan menurunkan laju pelarutan ferrolegi dengan titik pelehuran lebih tinggi dari baja.
Laju pelarutan adalah properti tunggal yang paling menentukan pemulihan ferrolegi. Semakin cepat ferrolegi larut, semakin kecil kesempatan untuk kerugian. Juga densitas ferrolegi adalah faktor penting. Densitas ideal ferrolegi adalah dalam rentang 6,2 gram per sentimeter kubik (g/cc) hingga 7,6 g/cc. Namun, jika baja cair tidak dioksidasi dengan baik, maka pemulihan dapat rendah bahkan jika ferrolegi memiliki laju larut yang tinggi dan densitas ideal.
Transfer penambahan ferrolegi dari padat ke cair dapat dianggap sebagai pelehuran atau pelarutan. Pelehuran terjadi ketika panas diterapkan, sementara pelarutan terjadi ketika material padat masuk dalam kontak dengan cair pada suhu di bawah titik pelehuran padat. Proses pelarutan dapat dibagi menjadi dua langkah berturut-turut. Langkah pertama adalah reaksi permukaan di mana padat melalui perubahan fasa ke cair. Langkah kedua adalah pengangkutan atom zat terlarut yang dihasilkan dari antarmuka ke dalam massa baja cair oleh difusi melalui lapisan batas. Kedua langkah dapat mengontrol laju dalam proses pelarutan.
Selain nilai unsur tambahan, ferrolegi mengandung besi dan potensi energi kimia. Besi dalam ferrolegi memiliki nilai yang besar karena terdefinisi dengan baik dan tersedia dalam bentuk lumpur yang peleh cepat. Energi kimia juga memiliki nilai potensial, tetapi bisa jadi menjadi masalah dan biaya. Ferrolegi juga dapat mengandung inklusi dan unsur asing. Unsur asing dalam ferrolegi dapat memiliki keterbatasan khusus karena pengaruhnya terhadap inklusi oksida atau endapan lain (nitrida, karbida). Ferrolegi juga dapat mengandung jumlah kecil impuritas seperti sulfat (S), fosfor (P), gas seperti O2, nitrogen (N2), dan hidrogen (H2), dan kelembaban.
Secara umum, untuk menghasilkan baja bersih, baja cair harus dioksidasi dan produk oksidasi harus dihilangkan serta reoksidasi oleh escor harus dicegah secara efektif. Selama tapping baja cair dari tungku pembuatan baja primer, deoksidasi kompleks Si/Mn/Al dilakukan dengan ferrolegi untuk mencapai target inklusi oksida lembut titik pelehuran rendah yang diubah bentuk selama gulungan dan untuk menghindari inklusi Al2O3 padat dalam deoksidasi Aluminium atau oleh deoksidasi individual dari deoksidan.
Persamaan universal untuk reaksi didefinisikan sebagai 'x [M] + y[O] = MxOy'. Dalam persamaan ini M adalah unsur tambahan dan O adalah oksigen terlarut dalam baja cair. Konstanta ekuilibrium untuk persamaan bergantung pada (i) perubahan energi bebas untuk reaksi deoksidasi, (ii) unsur terlarut dalam baja cair, (iii) aktivitas 'a' dari unsur tambahan (a[M] = fM * %[M] di mana fM adalah koefisien aktivitas unsur tambahan relatif terhadap standar 1% Fe, (iv) koefisien aktivitas O2 relatif terhadap standar 1% Fe, dan (v) aktivitas produk deoksidasi yang umumnya dianggap 1 dalam keadaan padat. Untuk komposisi baja pada suhu tertentu, koefisien aktivitas unsur tambahan adalah konstan dan konstanta ekuilibrium untuk setiap unsur pembentukan oksida dapat dihitung. Reaksi deoksidasi yang paling umum dengan konstanta ekuilibrium dan nilainya diberikan di bawah ini.
Ferrolegi memiliki efek pendingin pada baja cair. Penambahan ferrolegi mengakibatkan penurunan suhu baja cair. Pengurangan suhu baja cair bergantung pada kapasitas panas dan kalor pelarutan dari berbagai zat terlarut. Pengecualian penting satu adalah Al, yang bereaksi eksotermik dengan O2 yang ada (baik terlarut dalam baja, atau disuntik melalui lance) untuk memanaskan baja. Biasanya, deoksidasi dengan Al lebih efisien pada suhu yang lebih rendah. Juga harus diingat bahwa baja cair pendingin setelah deoksidasi, 'produk kelarutan' Al-O (yaitu kurva ekuilibrium di Gambar 1) juga menjadi lebih rendah. Ini berarti Al dan O terus bereaksi, dengan kemungkinan terbentuknya partikel Al2O3 yang sangat halus. Jika ini tidak memiliki waktu untuk melayang keluar, ini akan terperangkap dalam produk akhir.
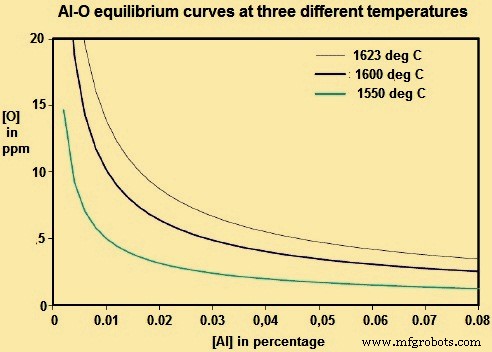
Gambar 1 Kurva ekuilibrium Al-O pada tiga suhu berbeda



