Memahami Pengelasan Gas Tungsten Arc (TIG): Proses, Aplikasi, dan Manfaat
Apa Itu Gas Tungsten Arc Welding?
Gas tungsten arc welding (GTAW), juga dikenal sebagai tungsten inert gas (TIG) welding, adalah proses pengelasan arc yang menggunakan elektroda tungsten non-konsumtif untuk menghasilkan las. Area las dan elektroda dilindungi dari oksidasi atau kontaminasi atmosfer lainnya oleh gas pelindung inert (argon atau helium).
Filler metal biasanya digunakan, meskipun beberapa las, dikenal sebagai autogenous welds, atau fusion welds tidak memerlukannya. Ketika helium digunakan, ini dikenal sebagai heliarc welding. Constant-current welding power supply menghasilkan energi listrik, yang dijalankan di seluruh arc melalui kolom gas yang sangat terionisasi dan uap logam yang dikenal sebagai plasma.
GTAW paling umum digunakan untuk melas bagian tipis stainless steel dan logam non-ferus seperti aluminium, magnesium, dan aloi tembaga. Proses ini memberikan operator kontrol yang lebih besar atas las dibandingkan proses kompetitor seperti shielded metal arc welding dan gas metal arc welding, memungkinkan las yang lebih kuat dan berkualitas lebih tinggi.
Namun, GTAW relatif lebih kompleks dan sulit untuk dikuasai, dan selain itu, jauh lebih lambat dari sebagian besar teknik pengelasan lainnya. Proses terkait, plasma arc welding, menggunakan welding torch yang sedikit berbeda untuk menciptakan welding arc yang lebih terfokus dan sebagai hasilnya, sering diotomatisasi.
Bagaimana Cara Kerja Gas Tungsten Arc Welding?
Manual gas tungsten arc welding adalah metode pengelasan yang relatif sulit, karena koordinasi yang diperlukan oleh pelatih. Mirip dengan torch welding, GTAW biasanya memerlukan dua tangan, karena sebagian besar aplikasi memerlukan pelatih untuk secara manual memasukkan filler metal ke dalam area las dengan satu tangan sambil memanipulasi welding torch dengan tangan lainnya. Mempertahankan arc length yang pendek, sambil mencegah kontak antara elektroda dan workpiece, juga penting.
Untuk membuka welding arc, high-frequency generator (mirip dengan Tesla coil) memberikan spark listrik. Spark ini adalah jalur konduktif untuk welding current melalui shielding gas dan memungkinkan arc diinisiasi sementara elektroda dan workpiece terpisah, biasanya sekitar 1.5–3 mm (0.06–0.12 in) terpisah.
Setelah arc dibuka, pelatih memindahkan torch dalam lingkaran kecil untuk menciptakan welding pool, ukurannya tergantung pada ukuran elektroda dan jumlah current.
Sambil mempertahankan pemisahan konstan antara elektroda dan workpiece, operator kemudian memindahkan torch sedikit ke belakang dan memiringkannya ke belakang sekitar 10–15 derajat dari vertikal. Filler metal ditambahkan secara manual ke bagian depan weld pool sesuai kebutuhan.
Pelatih sering mengembangkan teknik dengan bergantian cepat antara memindahkan torch ke depan (untuk majukan weld pool) dan menambahkan filler metal. Filler rod ditarik keluar dari weld pool setiap kali elektroda maju, tetapi selalu dipertahankan di dalam gas shield untuk mencegah oksidasi permukaannya dan kontaminasi las.
Filler rods yang terdiri dari logam dengan suhu leleh rendah, seperti aluminium, memerlukan operator untuk mempertahankan beberapa jarak dari arc sementara tetap di dalam gas shield. Jika dipegang terlalu dekat dengan arc, filler rod dapat meleleh sebelum membuat kontak dengan weld puddle.
Saat las mendekati selesai, arc current seringkali dikurangi secara bertahap untuk memungkinkan weld crater untuk mengeras dan mencegah pembentukan crater cracks di akhir las.
Penggunaan Shielding Gas dalam Gas Tungsten Arc Welding
Shielding gas dipilih sesuai dengan material yang akan dilas. Pedoman berikut mungkin membantu:
- Argon: shielding gas yang paling umum digunakan yang dapat digunakan untuk melas berbagai macam material termasuk steels, stainless steel, aluminium, dan titanium.
- Argon + 2 to 5% H2: penambahan hydrogen ke argon akan membuat gas sedikit reducing, membantu produksi las yang lebih bersih tanpa oksidasi permukaan. Karena arc lebih panas dan lebih terconstrict, ia memungkinkan welding speed yang lebih tinggi. Kekurangannya termasuk risiko hydrogen cracking dalam carbon steels dan weld metal porosity dalam aluminium alloys.
- Helium dan helium/argon mixtures: penambahan helium ke argon akan meningkatkan suhu arc. Ini mempromosikan welding speed yang lebih tinggi dan weld penetration yang lebih dalam. Kekurangan penggunaan helium atau helium/argon mixture adalah biaya gas yang tinggi dan kesulitan dalam memulai arc.
Construction Or Parts of Gas Tungsten Arc Welding
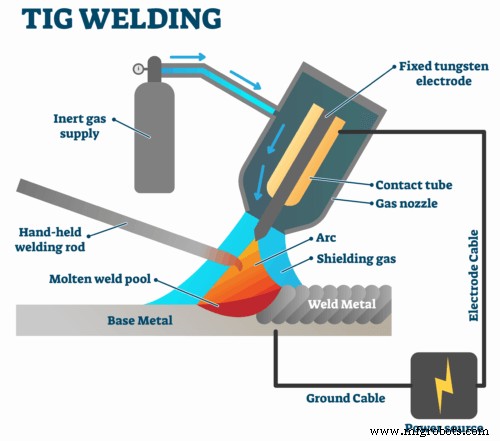
A Tungsten Inert Gas Welding Machine terdiri dari peralatan berikut:
- Power Supply
- Inert Gas Supply
- Welding Torch/Holder
- Tungsten Electrode
- Shielding Gas
- Filler Rod
1. Power Supply:
Dalam TIG welding kita memerlukan constant power supply karena jika ada fluktuasi current maka sulit bagi pelatih untuk melas joint dengan benar.
Power supply dapat berupa dua jenis:
- DC Power Supply
- AC Power Supply
Dalam DC power supply, kita dapat melas steels, nickel, titanium, dll. Dan dalam AC power supply, kita dapat melas magnesium, aluminium, dll. material.
2. Inert Gas Supply:
Dalam TIG Welding, kita membutuhkan inert gas supply untuk memberikan shielding ke area las dari gas atmosfer (misalnya, Oxygen, Nitrogen, dan Hydrogen).
Secara umum, Argon digunakan sebagai Inert gas supply dalam TIG Welding. Kami akan membahas ini nanti di bagian Shielding gas.
3. Welding Torch:
Dalam TIG Welding welding torch dirancang untuk melakukan operasi otomatis dan manual. Namun, dalam hal konstruksi, keduanya sama, dalam torch manual, mereka disediakan dengan handle untuk memegang, dan dalam kasus otomatis, mereka dirancang untuk dipasang pada mesin otomatis.
Torches disediakan dengan cooling system baik oleh air atau udara.
Ketika Ampere dari current kurang dari 200 A umumnya, kita menggunakan air-cooling, tetapi jika melebihi 200 A maka kita menggunakan water cooling untuk menurunkan suhu welding torch.
Bagian dalam welding torch umumnya terbuat dari tembaga untuk meningkatkan konduktivitas panas.
Dan torches disediakan dengan holding arrangement (Port) untuk memegang Tungsten electrode dengan erat.
4. Tungsten Electrode:
Dalam TIG Welding kita menggunakan elektroda non-konsumtif yang terbuat dari Tungsten atau Tungsten Alloy.
Karena kapasitas menahan suhu tinggi (Melting Temp of Tungsten is 3,422 °C) dari tungsten daripada logam lain, itulah mengapa kita menggunakan tungsten electrode.
Diameter elektroda umumnya bervariasi dari 0,5 mm hingga 0,65 mm, dan panjangnya bervariasi antara 75 mm hingga 610 mm.
5. Shielding Gas:
Shielding gases digunakan untuk melindungi welding pool dari gas atmosfer seperti nitrogen, oxygen jika tidak gas-gas ini dapat merusak permukaan las dengan menciptakan porosity, blowhole, dll.
Pemilihan Shielding gases tergantung pada jenis welding serta kondisi atmosfer bersama dengan jenis logam yang digunakan untuk operasi dan banyak lagi.
Namun, umumnya, kita menggunakan Argon sebagai shielding gas dalam TIG Welding. Kadang-kadang Argon-helium mixtures juga digunakan dalam jenis welding ini.
6. Filler Rod:
Seperti yang sudah kita ketahui, dalam TIG Welding, kita menggunakan elektroda non-konsumtif yang adalah Tungsten, jadi dalam beberapa kasus, kita memerlukan material terpisah untuk mengisi celah antara dua joint.
Material dari filler rod dapat berupa apa pun, seperti carbon steel, aluminium, dll. Biasanya tergantung pada jenis joint, material workpiece, ketebalan, dan juga properti workpiece.
Aplikasi Gas Tungsten Arc Welding
- Ini khusus digunakan dalam pengelasan material refractory, sheet, dan reaktif.
- Tungsten Gas welding dapat digunakan dengan berbagai macam logam yang begitu banyak, proses ini dapat diterapkan di beberapa industri dan membantu dalam penciptaan dan perbaikan banyak item. Bentuk pengelasan ini umum di bidang penerbangan, otomotif, perbaikan, dan seni.
- Aerospace: Pesawat dan kapal angkasa dirkonstruksi sebagian dengan TIG welding.
- Automotive: Konstruksi yang aman dan terjamin sangat penting di industri mobil, seperi membuat kendaraan tahan lama.
- Repair: TIG dapat digunakan dalam sejumlah aplikasi perbaikan. Dari memperbaiki mainan anak, seperti kereta gendong atau sepeda duyung tua, hingga memperbaiki alat aluminium, metode pengelasan ini berguna.
Keuntungan Gas Tungsten Arc Welding
Keuntungan Tungsten Inert Gas Welding adalah sebagai berikut:
- Tungsten welding menawarkan solusi untuk melas joint yang kritis, dan untuk situasi di mana las kecil atau sangat presisi diperlukan.
- Dapat dilakukan dengan berbagai macam logam
- Dan, jika dilakukan dengan benar, menghasilkan las berkualitas tinggi dan kemurnian tinggi dibandingkan dengan proses joining lainnya, yang krusial dalam banyak aplikasi.
- Dapat dilakukan baik otomatis maupun manual.
- Secara keseluruhan, ini adalah salah satu cara paling efisien untuk menggabungkan dua logam.
- Tidak ada slag yang dihasilkan.
- TIG Welding dapat dilakukan dalam setiap posisi.
Kekurangan Gas Tungsten Arc Welding
Kekurangan TIG Welding disebutkan di bawah ini:
- Tungsten welding tidak dapat digunakan untuk lembar logam yang lebih tebal.
- Lebih rumit-Pekerja yang terlatih tinggi dan profesional diperlukan.
- Masalah keselamatan, pelatih terpapar cahaya intensitas tinggi yang dapat menyebabkan kerusakan mata.
- Harga layanan TIG welding tinggi. Namun, biaya akan bervariasi tergantung pada material yang dilas dan cakupan proyek.
- Ini adalah proses pengelasan yang lambat.
FAQs.
Apa Itu Gas Tungsten Arc Welding?
Gas tungsten arc welding (GTAW), juga dikenal sebagai tungsten inert gas (TIG) welding, adalah proses pengelasan arc yang menggunakan elektroda tungsten non-konsumtif untuk menghasilkan las. Area las dan elektroda dilindungi dari oksidasi atau kontaminasi atmosfer lainnya oleh gas pelindung inert (argon atau helium).
Apa Itu GTAW?
Gas tungsten arc welding (GTAW) adalah las yang dihasilkan dengan memanaskan dengan arc antara satu elektroda tungsten (non-konsumtif) dan workpiece. Shielding diperoleh dari campuran gas inert. Tidak ada weld spatter atau slag yang dihasilkan. Proses ini kadang-kadang disebut sebagai tungsten inert gas (TIG) welding.
Apakah GTAW Sama dengan TIG Welding?
Tungsten Inert Gas (TIG) welding, juga dikenal sebagai Gas Tungsten Arc Welding (GTAW) adalah proses pengelasan arc yang menghasilkan las dengan elektroda tungsten non-konsumtif.
Untuk Apa Gas Tungsten Arc Welding Digunakan?
Gas Tungsten Arc Welding paling umum digunakan untuk melas stainless steel dan material nonferrous, seperti aluminium dan magnesium, tetapi dapat diterapkan pada hampir semua logam, dengan pengecualian yang đáng perhatian adalah zinc dan aloinya.
Apa Proses Gas Tungsten Arc Welding?
Gas tungsten arc welding, juga dikenal sebagai tungsten inert gas (TIG) welding, adalah proses pengelasan arc yang menggunakan elektroda tungsten non-konsumtif untuk menghasilkan las. Filler metal ditambahkan dari sumber eksternal, biasanya sebagai bare metal filler rod.
Apa Kekurangan Gas Tungsten Arc Welding?
The Disadvantages of GTAW
- Difficulty. GTAW often consider the most difficult welding process to master and requires a lot of skill from the operator.
- Speed. GTAW requires relatively slow travel speeds and has a lower deposition rate than other processes.
- Non-Automation.
- Cost.
Berapa Gaji Gas Tungsten Arc Welder?
The average pay for a Welder Gas Tungsten Arc is $33,163 a year and $16 an hour in California, United States. The average salary range for a Welder Gas Tungsten Arc is between $31,199 and $39,001.
Jenis Pengelasan Paling Kuat?
TIG welding produces cleaner and more precise welds than MIG welding or other Arc welding methods, making it the strongest. That said, different welding jobs may require different methods, while TIG is generally stronger and higher in quality, you should use MIG or another method if the job calls for it.
Apakah TIG Welding Cold Welding?
There is also a TIG welding process, which is also known as cold welding. Sometimes a TIG machine that includes direct current and alternating current will have a setting called ‘cold. ‘ This is a manual process where each time the arc is initiated with the TIG gun, it has a ‘zapping’ effect.
Gas Apa yang Terbaik untuk TIG Welding?
Argon is the most commonly used inert gas for TIG welding projects. Since only a few gases can be used for TIG welding, argon is the most popular choice because it’s a versatile gas that can be used on a variety of metals including mild steel, stainless steel, and aluminum.
Suhu TIG Welding Berapa?
TIG welding (GTAW or gas tungsten) is an arc welding process that operates at high temperatures (over 6,000 degrees Fahrenheit) to melt and heat metals. While it is more expensive than stick welding, it is cleaner and more versatile (works on steel, aluminum, brass and many other metals).
Keuntungan dan Kekurangan TIG Welding?
Advantages of TIG welding: detailed precision, various applications and positions, extremely complex metal welding, non-consumable electrodes. Disadvantages of TIG welding: time-consuming process, complicated appliances, safety issues, cost of inert gas.
Apakah Pelatih Tanda Buta Seiring Waktu?
When welders don’t properly protect their eyes from the arc, they commonly suffer welder’s flash, or photokeratitis, a condition caused by exposure to intense ultraviolet radiation resulting in temporary blindness and extreme discomfort. More extreme eye injuries can result in permanent blindness.
Cara yang Benar untuk Menggerus Tungsten Anda untuk Arc yang Stabil?
To grind the tungsten properly and to prevent contamination, it is preferable to use a grinding wheel especially designed for tungsten grinding, resistant to tungsten´s hardness. Grind the electrode straight on the direction of the wheel at a 90° angle and make sure that the grind marks are lengthwise.
Apa Itu GTAW dan SMAW?
SMAW—Flux coating of electrode disintegrates during welding and produces shielding gas. No separate shielding gas is applied separately. GMAW—Shielding gas (inert or active) is supplies from gas cylinder. GTAW—Inert shielding gas is supplied from gas cylinder.
Apa Perbedaan antara GMAW dan GTAW?
GMAW utilizes a consumable electrode. So, electrode material melts down and deposits on weld bead. GTAW or TIG welding uses non-consumable electrode and thus electrode material is not deposited on weld bead.
Keuntungan dan Kekurangan GTAW?
| GTAW Advantages | GTAW Disadvantages |
| Clean, high-quality welds | Lower deposition rates |
| Welds a wide range of metals | Requires high level of operator skill |
| No spatter or slag, sparks, or smoke | Higher level of UV rays |
| Allows for welding in all positions | Requires good eye and hand coordination to achieve quality weld |
Logam Terkeras untuk Di-lasi?
Aluminum is the metal that is very hard to weld due to its melting point, the conductivity of heat, and ductility.
Dapatkah Anda TIG Weld Tanpa Gas?
NO, you can’t Tig weld without Gas! Gas is required to protect both the Tungsten Electrode and the weld pool from Oxygen. Most Tig Welder torches are also cooled by the gas, so not using gas would risk burning out the Torch.
Apa Itu Vacuum Welding?
Vacuum cementing or vacuum welding is the natural process of solidifying small objects in a hard vacuum. The most notable example is dust on the surface of the Moon. This effect was reported to be a problem with the first American and Soviet satellites, as small moving parts would seize together.
Berapa Harga Tabung Argon?
Argon gas cylinders are considered the most expensive, with prices going up to $350 for a new cylinder.
Dapatkah Anda Menggunakan CO2 untuk TIG Welding?
No, TIG welding strictly requires the use of inert gas only. Pure argon is by the far the most common. Sometimes argon/helium blends are used for welding thicker sections of aluminum, where additional heat input is needed.
Apakah TIG Welding Mudah?
Gas tungsten arc welding (GTAW), or TIG, is often specified to meet strict aesthetic, structural or code/standard requirements. The TIG process is complex, and it is undisputedly the most difficult process to learn.
Apakah TIG Membutuhkan Filler?
TIG welding does not require a filler material, instead relying on a Tungsten tip to heat and join the metal surfaces directly.
Apa yang Dapat Anda Lasi dengan TIG?
TIG welders can be used to weld steel, stainless steel, chromoly, aluminum, nickel alloys, magnesium, copper, brass, bronze, and even gold. TIG is a useful welding process for welding wagons, bike frames, lawn mowers, door handles, fenders, and more.



