Peleburan Alcoa Berusia 50 Tahun Mencapai Keandalan Unggul untuk Menghemat Biaya dan Meningkatkan OEE
Bekerja di fasilitas Alcoa Primary Metals di selatan Indiana sepenuhnya menantang seberapa memuaskan. Potline dan rakaknya menghasilkan suhu yang mendekati 300°F, dan udara berkilau dengan panas dari proses logam cair. Sementara lingkungan secara fisik menantang, panas yang sebenarnya berasal dari menjalankan peleburan era 1950an di pasar aluminium yang kompetitif saat ini.
Dibangun pada akhir 1950an, pabrik mulai menghasilkan aluminium mentah untuk industri lembar kaleng pada awal 1960an. Saat ini, hanya 13 dari 33 peleburan Amerika yang ada pada tahun 1980 yang masih beroperasi, dan kurang dari 6% kapasitas aluminium global berasal dari fasilitas yang lebih tua dari 50 tahun. Operasi Warrick Alcoa tidak terkecuali.
- 25% tenaga kerja layak pensiun oleh usia atau masa kerja.
- Upah termasuk yang tertinggi di industri.
- Biaya pemeliharaan per metrik ton adalah yang kedua tertinggi dalam sistem global Alcoa beberapa tahun lalu.
Alih-alih menerima penurunan, tim pemeliharaan dan operasi Alcoa meluncurkan inisiatif keandalan komprehensif.
“Kita harus beradaptasi jika ingin menjaga pabrik ini tetap hidup,” kata Smelting Alcoa Business System Manager Mark Keneipp. “Realitas baru adalah kita harus membuktikan diri kita sebagai fasilitas yang lean, kompetitif biaya, stabil, dan efisien.”
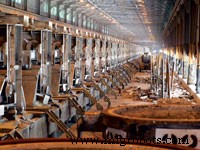 Selang sempit dan panjang serta suhu tinggi adalah karakteristik area potline di pabrik Alcoa Primary Metals. Potline pabrik ini menghasilkan 265.000 metrik ton aluminium setiap tahun.
Panggilan Time‑Out
Kepemimpinan korporat Alcoa menetapkan nada pada tahun 1997 ketika CEO Alain Belda memperkenalkan prinsip Toyota Production System (TPS) di seluruh 250 lokasi global perusahaan. Pabrik peleburan Indiana dengan cepat menyadari bahwa TPS sendirian tidak akan menyelesaikan tantangannya tanpa fokus pada keandalan peralatan.
“TPS dan lean tidak akan bekerja jika Anda memiliki peralatan yang tidak stabil dan tidak dapat diprediksi,” Keneipp menjelaskan. “Pemeliharaan dan keandalan harus datang pertama.”
Dia mengilustrasikan konsep dengan diagram “iceberg pemeliharaan”: biaya terlihat (bahan, tenaga kerja, lembur, jasa kontrak) berada di atas garis air, sementara biaya indirect tersembunyi (waktu henti, jadwal terlewat, inventori berlebih, pembelian darurat) berada di bawahnya.
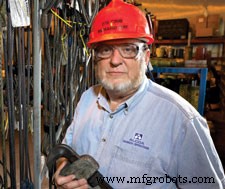 Mekanik umum Dick Day telah memimpin inisiatif organisasi, standarisasi, dan penghematan biaya di gudang alat terpusat pabrik.
Pada tahun 2002, total biaya pemeliharaan melebihi $35 juta, dengan rasio pemeliharaan-produksi $137 per metrik ton—di atas rata-rata global $90. Alcoa menghadapi pilihan yang tajam: melanjutkan status quo atau mencari pendekatan yang lebih cerdas dan berbasis data.
“Kita bisa melakukannya dengan cara yang cerdas atau yang pendek,” kata Keneipp. “Menunda pemeliharaan akan menghalangi investasi modal dan merusak moral.”
Menangkap Gelombang
Alcoa bekerjasama dengan Life Cycle Engineering (LCE) dan Ron Moore Group pada awal tahun 2003 untuk meluncurkan Reliability Excellence Process, diluncurkan dalam tiga gelombang. Program ini berpusat pada partner antara operasi (yang memiliki peralatan) dan pemeliharaan (yang memberikan dukungan yang dapat diandalkan).
“Itu adalah perubahan besar,” kata Reliability Engineering Superintendent Joseph Motz. “Kami beralih dari lingkungan yang terisolasi dan saling menyalahkan menjadi tim kolaboratif dengan kepemilikan bersama.”
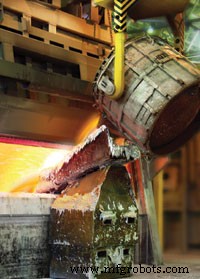 Logam cair dicurahkan dari rak dalam Departemen Ingot di pabrik Alcoa.
Gelombang 1 dimulai pada Juni 2003 dengan Ron Moore menantang praktik yang akrab dan mendorong pola pikir pemilik aset. Gelombang 2, pada Agustus, melibatkan penilaian mendalam LCE: 90 wawancara operasi dan pemeliharaan, analisis keuangan kesenjangan keandalan, dan rencana master awal. Gelombang 3, dimulai pada September, berfokus pada implementasi rencana, pelatihan staf, mengadakan bengkel, dan menetapkan metrik kemajuan yang jelas.
“Komitmen manajemen dan partner antara pemeliharaan dan operasi esensial untuk kesuksesan,” kata manajer produksi potroom Rodney Cunningham.
Meningkatkan Standar
Untuk mengukur kemajuan, pabrik mengadopsi Overall Equipment Effectiveness (OEE) sebagai metrik seluruh pabrik. OEE menangkap ketersediaan, performa, dan kualitas peralatan, diekspresikan sebagai persentase dari output optimal.
“Ketika kita mencapai titik tinggi, kita bertanya: mengapa kita tidak dapat mempertahankannya?” kata Electrode Production Manager Tom Svoboda. “Dengan mendefinisikan performa puncak untuk setiap fungsi dan proses, kami mengidentifikasi penghematan biaya tahunan sebesar $8,3 juta.”
Pada tahun 2004, peningkatan OEE menerjemahkan menjadi perbaikan sebesar $2,4 juta. Biaya pemeliharaan turun $1,9 juta dalam tahun pertama inisiatif (dari $32 juta menjadi $30,1 juta) dan turun lagi $700.000 pada tahun 2004. Rasio pemeliharaan-produksi turun menjadi $109 per metrik ton.
Rencana pada ‘Terencana’
Alcoa mendefinisikan ulang perencanaan pemeliharaan. Sebelumnya, angka “persen terencana dan terjadwal” menyesatkan karena hanya 10% pekerjaan yang benar‑benar direncanakan. Rasio 35-zu-1 dari personel crafts terhadap perencana tidak berkelanjutan.
Setelah menambahkan tiga perencana (sekarang rasio 20-zu-1), pabrik memperkenalkan dokumen perencanaan pekerjaan formal, area kitting yang aman, dan komunikasi yang ditingkatkan. Pemilik aset memimpin rapat perencanaan dan penjadwalan, memastikan selarasan dengan prioritas produksi.
Sejarah peralatan standarisasi dan instruksi tugas juga ditetapkan. Misalnya, daftar “bad boy” stasiun rectifier melacak masalah yang berulang sejak 2001, memungkinkan respons cepat.
Catatan Crib
Pabrik memusatkan pembelian alat untuk menghilangkan crib terdesentralisasi. Crib terpusat yang baru mengurangi limbah, mengungkap inventori usang, dan menghemat biaya signifikan—seperti membeli minyak hidrolik massal dengan $5 per galon daripada $8.
Mekanik umum Dick Day sekarang mengelola pembelian, menetapkan tingkat inventori minimum/maksimum, dan standarisasi merek (misalnya, alat nirkabel DeWalt, perlengkapan pengelasan tertentu).
Inisiatif ini telah mengubah peleburan menjadi operasi yang lean, dapat diprediksi, dan kompetitif biaya.
Manfaat biaya OEE mencapai $4,4 juta tahunan pada tahun 2005, dan biaya pemeliharaan turun menjadi $27,1 juta, penurunan $4,9 juta dari 2003. Penilaian lanjutan LCE menempatkan pabrik dalam kategori “kondisi proaktif,” dengan peta jalan menuju “keunggulan.”
“Kami menghasilkan lebih baik dengan teknologi berusia 40 hingga 50 tahun dibandingkan dengan situs yang dibangun 10 atau 20 tahun lalu,” kata Reliability Engineer Jonathan Fulton. “Panas mungkin tidak akan sepenuhnya pergi, tetapi kami membuat pesaing keringat.”
Apa Karakteristik Pekerjaan yang Terencana?
- Estimasi waktu yang akurat untuk pekerjaan untuk memungkinkan penjadwalan supervisi.
- Estimasi sumber daya yang tepat: crafts, bagian, alat, peralatan.
- Semua dokumentasi yang diperlukan (blueprint, izin, info keselamatan) dikumpulkan.
- Langkah pekerjaan, prosedur, dan instruksi yang didefinisikan.
- Penyelesaian lengkap bagian dan bahan.
- Verifikasi rutin dengan supervisi atau craftsperson untuk mengonfirmasi cakupan dan kelengkapan.



