Menguasai Toleransi Injeksi Cetak: 4 Strategi Terbukti untuk Presisi dan Hematan Biaya
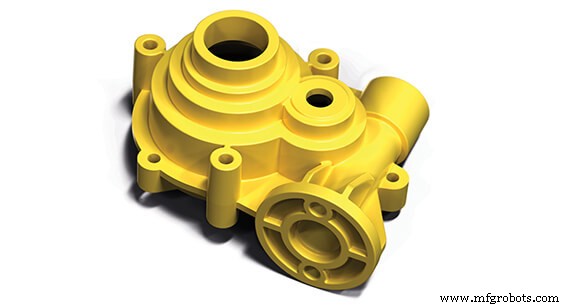
Injeksi cetak adalah proses manufaktur yang paling umum untuk membuat produk plastik yang terdiri dari beberapa bagian yang harus dirangkak di tahap akhir produksi. Perakitan bagian melibatkan perataan dan penggabungan yang tepat dari berbagai bagian. Di sini, toleransi sangat penting, dan jika tidak ditentukan dan dikontrol dengan benar, perakitan akan gagal.
Kesalahan yang berkaitan dengan toleransi selalu mematikan karena biaya cetakan injeksi. Oleh karena itu, perlu untuk mengetahui cara mengontrol toleransi injeksi cetak. Artikel ini akan memperkenalkan cara Anda dapat mengontrol toleransi cetak plastik menggunakan desain untuk manufaktur (DfM), pemilihan material, desain alat, dan kontrol proses.
Mengapa Toleransi Penting untuk Bagian Injeksi Cetak?
Tingkat variasi dalam proses prototiping cepat apa pun tergantung pada akurasinya, dan meskipun injeksi cetak cukup presisi, sedikit variasi masih ada. Variasi ini membuat penting untuk menentukan rentang deviasi yang diizinkan untuk fungsi yang efektif bagian setelah perakitan.
Toleransi cetak plastik sangat penting dalam merakit produk yang memiliki beberapa bagian injeksi cetak. Misalnya, jika Anda ingin menggabungkan dua bagian plastik cetak menggunakan baut, Anda perlu membuat lubang di kedua bagian. Kesalahan apa pun dalam lokasi dan ukuran lubang dapat menghasilkan kesalahan selama perakitan dan kehilangan fungsi. Oleh karena itu, diperlukan toleransi lokasi pada kedua bagian untuk fungsi maksimal.
Dalam hal sederhana, mengontrol dan mengoptimalkan toleransi injeksi cetak adalah cara untuk mengasumsikan "skenario terburuk." Ini melibatkan menentukan rentang deviasi yang diizinkan yang membantu fungsi maksimal produk.
Cara Mengoptimalkan Toleransi Injeksi Cetak
Untuk mengoptimalkan toleransi injeksi cetak, Anda dapat mengoptimalkan desain produk menggunakan Design for Manufacturing, menggunakan material injeksi yang tepat, menyesuaikan desain cetakan injeksi, dan kontrol proses. Bagian ini akan memperkenalkan setiap kategori sehingga Anda dapat mencapai toleransi injeksi cetak plastik yang realistis.
Selama Fase Desain
Produsen yang menggunakan injeksi cetak mengalami masalah seperti warp, penyusutan berlebihan bagian, dan ketidakrataan bagian selama proses, yang mempengaruhi toleransi bagian injeksi cetak. Untuk mengatasi ini, desainer memastikan bahwa setiap desain produk menempel pada Design for Manufacturing (DfM) karena dapat membatasi kemungkinan masalah tersebut.
Anda dapat mengakses DfM yang baik dengan melibatkan layanan prototiping cepat yang baik dengan pengalaman luas dalam injeksi cetak (seperti RapidDirect) awal dalam proses desain. Berikut adalah empat faktor yang harus Anda pertimbangkan dalam hal desain bagian.
· Ukuran Keseluruhan
Semakin besar ukuran keseluruhan produk atau bagian yang ingin Anda buat, semakin tinggi pentingnya toleransi. Dalam injeksi cetak plastik, peningkatan ukuran produk kemungkinan akan mengubah bentuk produk, dapat menyebabkan warp, atau menyusut. Oleh karena itu, untuk mengurangi ini, mempertimbangkan ukuran adalah penting.
· Ketebalan Dinding
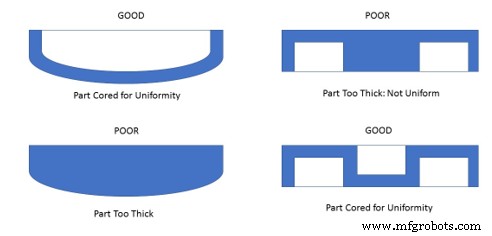
Penyusutan adalah kontraksi bagian plastik selama fase pendinginan. Ini adalah bagian integral dari proses injeksi cetak yang dikontrol oleh faktor seperti ketebalan dinding bagian, suhu, dll.
Membuat ketebalan dinding yang seragam akan menghasilkan tingkat penyusutan yang stabil yang mengurangi defect kosmetik seperti warp, tenggelam, retakan, dan tarik. Anda dapat membuat ketebalan dinding yang seragam dengan melakukan hal-hal berikut:
- Hindari geometri bagian seperti sudut dalam tajam, jangkauan yang tidak didukung, dan boss yang dirancang buruk
- Gunakan rib untuk memperkuat dinding jika diperlukan
- Tempatkan radius di sudut dalam mengurangi warp
- Gunakan material yang tepat dengan mempertimbangkan ketebalan dinding
Juga, Anda harus menghindari penggunaan dinding tebal karena ini mengurangi laju pendinginan. Akibatnya, ini akan meningkatkan laju penyusutan dan kemudian warp.
· Sudut Tiruan
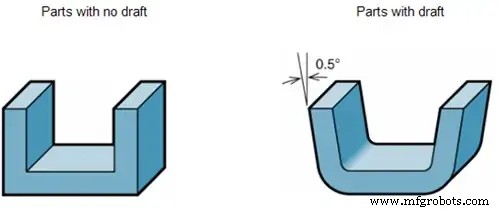
Sudut tiruan adalah bagian penting dari desain injeksi cetak karena memfasilitasi pengeluaran mudah bagian dari cetakan injeksi. Kemudahan pengeluaran dapat mengurangi kerusakan karena gesekan, meminimalkan aus dan kerusakan, dan memastikan finishing yang halus.
Tidak memasukkan sudut tiruan dalam injeksi cetak Anda dapat menghasilkan penyusutan dan bagian yang macet selama ekelusi (material plastik seperti nylon akan tetap menghasilkan pekerjaan yang sempurna pada 00). Sudut tiruan diukur dalam derajat/inchi/millimeter, tetapi tidak ada aturan toleransi injeksi cetak standar saat memasukkannya ke dalam desain produk. Namun, kita memiliki beberapa aturan umum yang dapat Anda ikuti.
- Sudut tiruan 10 hingga 20 cocok untuk sebagian besar bagian.
- Tambahkan 10 untuk kedalaman 1 inci.
- Gunakan 30 untuk tekstur ringan dan >50 untuk tekstur berat
- Gunakan 0.50 pada semua permukaan vertikal.
· Bosses
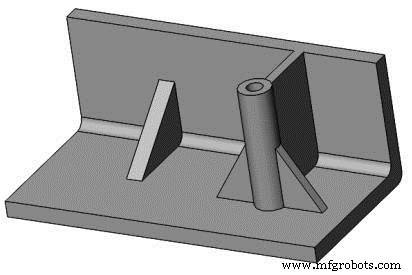
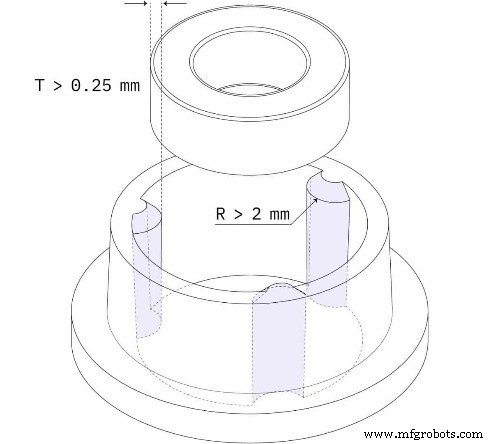
Bosses adalah bagian kritis dari desain produk yang digunakan untuk memasang komponen selama perakitan bagian. Merancang boss datang dengan beberapa pertimbangan yang penting. Salah satunya adalah dinding boss tidak boleh tebal. Memasukkan boss tebal dalam desain Anda akan mengakibatkan hal-hal berikut:
- Pembuatan void dan tanda tenggelam
- Memperpanjang waktu siklus
- Pecahan plastik saat memasang
Juga, Anda harus mengorek bosses (misalnya, melekatkannya pada dinding samping terdekat). Melakukan ini akan menghasilkan distribusi beban tambahan untuk bagian, dan perbaikan kekakuan bagian dan aliran material.
Pilih Material yang Tepat untuk Toleransi Injeksi Ketat
Pilihan material Anda memerankan peran besar dalam toleransi injeksi cetak berdasarkan penyusutan yang seragam (misalnya, kontraksi material injeksi cetak selama fase pendinginan karena perubahan densitas). Penyusutan tergantung pada faktor seperti ketebalan dinding, suhu, bagian, dan jenis material. Dalam hal pemilihan material, Anda harus menggunakan faktor berikut untuk membantu pilihan Anda:
- Komposisi Plastik: Plastik amorf, misalnya ABS, memiliki penyusutan lebih rendah daripada plastik semi-kristal misalnya polietilena, karena struktur yang lebih padat.
- Bobot Molekuler: Resin dengan bobot molekul tinggi akan memiliki viskositas tinggi dan penurunan tekanan tinggi yang meningkatkan tingkat penyusutan.
- Aditif: Penambahan filler dengan ekspansi termal rendah akan mengurangi tingkat penyusutan.
Berbagai resin memiliki tingkat penyusutan yang berbeda. Oleh karena itu, Anda harus memasukkan ini ke dalam pemilihan material dan desain cetakan injeksi untuk mengurangi defect kosmetik seperti warp, tenggelam, retakan, dan tarik, yang mempengaruhi toleransi bagian injeksi cetak
Perhatikan Alat Cetakan
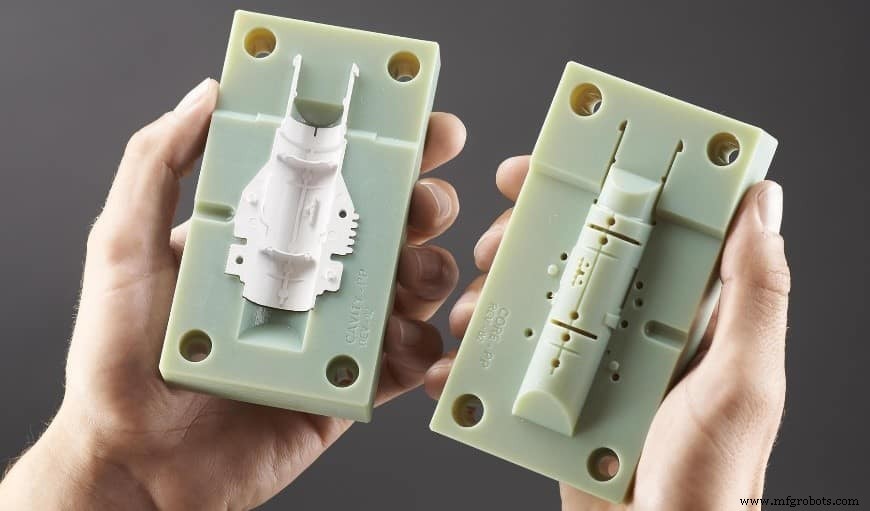
Pada pemilihan material ideal, desainer cetakan menawarkan untuk memperbesar cetakan untuk mengakomodasi penyusutan material. Berbagai material memiliki tingkat penyusutan yang berbeda karena ketebalan yang tidak merata. Untuk mengurangi ini, Anda harus memperhatikan hal-hal berikut saat merancang cetakan.
· Pendinginan Alat
Pendinginan adalah langkah krusial dalam injeksi cetak yang menentukan kualitas produk akhir. Ini melibatkan pendinginan yang seragam dari polimer plastik yang dipanaskan sebelum ekelusinya.
Pendinginan harus seragam, karena pendinginan yang tidak seragam menghasilkan penyusutan, tanda tenggelam, jetting, warp, dll., yang mempengaruhi penampilan, toleransi, dan fungsi produk akhir.
Untuk mencapai pendinginan yang seragam, desainer cetakan injeksi harus menempatkan saluran pendinginan dalam cetakan pada titik-titik strategis dan efektif. Juga, mungkin perlu memantau parameter berikut:
- Tekanan injeksi
- Viskositas resin
- Waktu pengisian
· Toleransi Alat
Cetakan injeksi biasanya dibuat menggunakan pengolahan CNC, yang memungkinkan untuk mencapai toleransi ketat yang mempertahankan akurasi selama siklus pemanasan dan pendinginan proses.
Toleransi akan memastikan bagian pendingin dengan baik tanpa mengurangi akurasi. Meskipun tidak umum karena penggunaan pengolahan CNC, tidak mengontrol toleransi saat membuat cetakan dapat menghasilkan defect parah seperti warp, menyusut, tenggelam, dll.
· Lokasi Pin Ekelusor
Sebuah pin ekelusor adalah fitur dalam cetakan injeksi yang mendorong produk akhir dari cetakan. Pin hadir dalam berbagai bentuk (bentuk datar adalah yang terbaik), melalui mana ia memberikan sejumlah gaya untuk mendorong produk keluar. Akibatnya, ketika berada di tempat yang salah, dapat menyebabkan indention yang tidak diinginkan pada produk akhir. Juga, pada material yang tidak kekakuan atau material dengan pendinginan yang tidak merata, pin ekelusor dapat merusak produk yang belum selesai menghasilkan beberapa defect kosmetik dan kelainan fisik.
· Lokasi Gerbang
Gerbang adalah bagian cetakan di mana material injeksi cetak memasuki cetakan. Saat menentukan lokasi gerbang, Anda harus mempertimbangkan hal-hal berikut
- Tempatkan gerbang di bagian penampang terdalam: Ini akan meminimalkan tenggelam dan void. Ini juga akan meningkatkan aliran plastik.
- Tempatkan gerbang di area dinding tebal untuk pengisian lengkap.
- Jangan menempatkan gerbang di samping halangan seperti pin dan core.
- Jangan biarkan lokasi gerbang mempengaruhi distorsi runner dan estetika pengguna.
Gerbang harus berada di tempat yang tepat karena menempatkannya di tempat yang salah dapat menghasilkan hal-hal berikut:
- Laju pengisian yang tidak merata: Ini akan menyebabkan warp dan penyusutan
- Finishing kosmetik yang buruk.
Jalankan Kontrol Proses yang Dapat Diulang
Kontrol proses adalah cara produsen untuk mengkalibrasi variabel yang dapat mempengaruhi kualitas bagian. Variabel ini adalah bagian integral dari setiap proses manufaktur, dan kalibrasinya membantu mengurangi deviasi. Variabel umum adalah suhu, tekanan, dan waktu tahan. Beberapa cara untuk mencapai ini meliputi:
- Anda dapat menyematkan sensor suhu dan tekanan dalam cetakan untuk mengukur lingkungan cetakan dan memberikan umpan balik waktu nyata serta kontrol proses yang dapat diulang.
- Resin memiliki koefisien ekspansi termal tinggi yang dapat menyebabkan perubahan ukuran karena perubahan suhu. Oleh karena itu, saat bekerja dengan bagian pada suhu yang konsisten.
Toleransi Injeksi Cetak Plastik yang Terapai
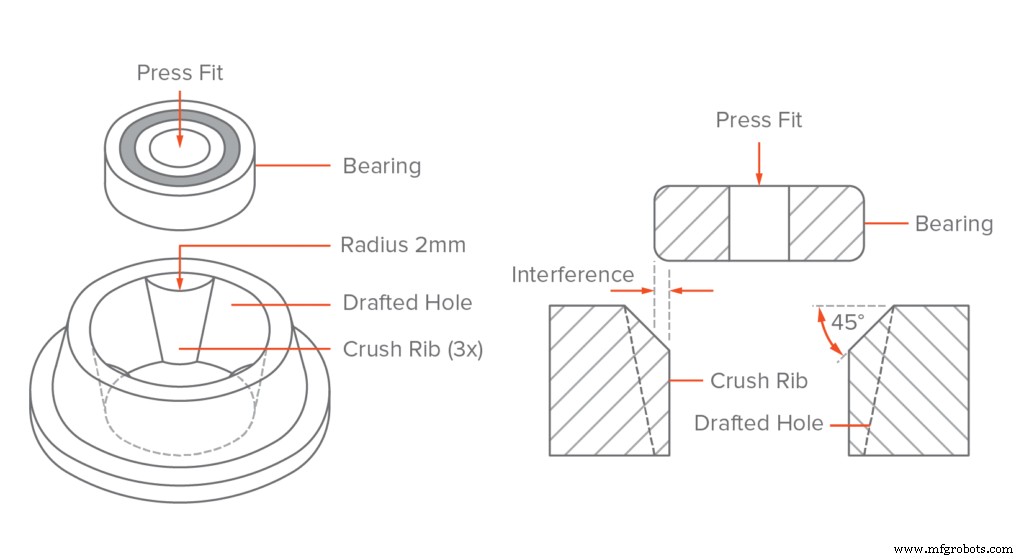
Untuk mencapai toleransi injeksi cetak nyata, ada beberapa toleransi injeksi cetak plastik yang terapai yang dapat Anda perkenalkan ke dalam desain cetakan plastik Anda. Berikut adalah yang umum untuk plastik utama yang digunakan dalam injeksi cetak plastik:
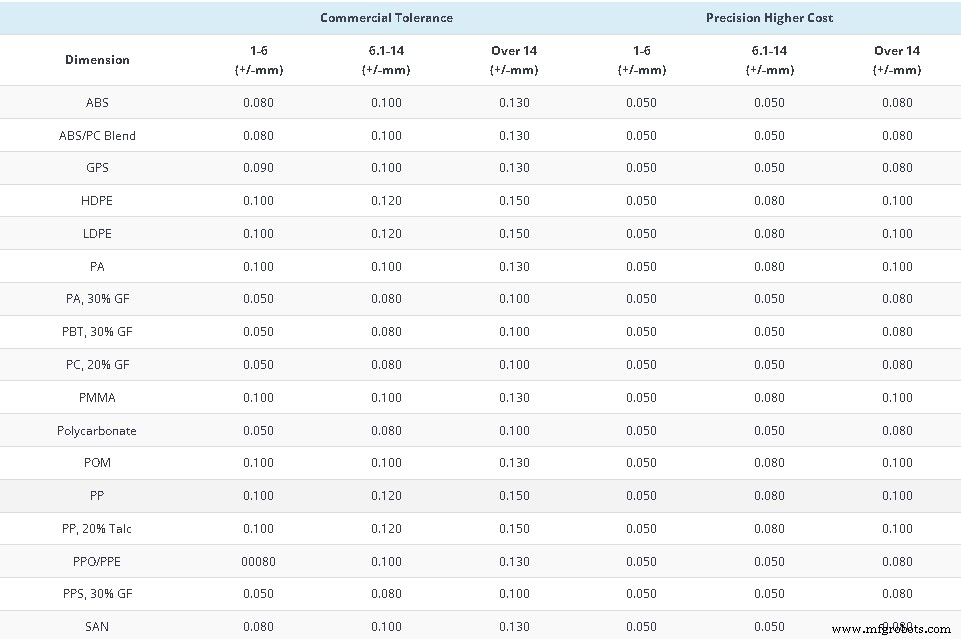
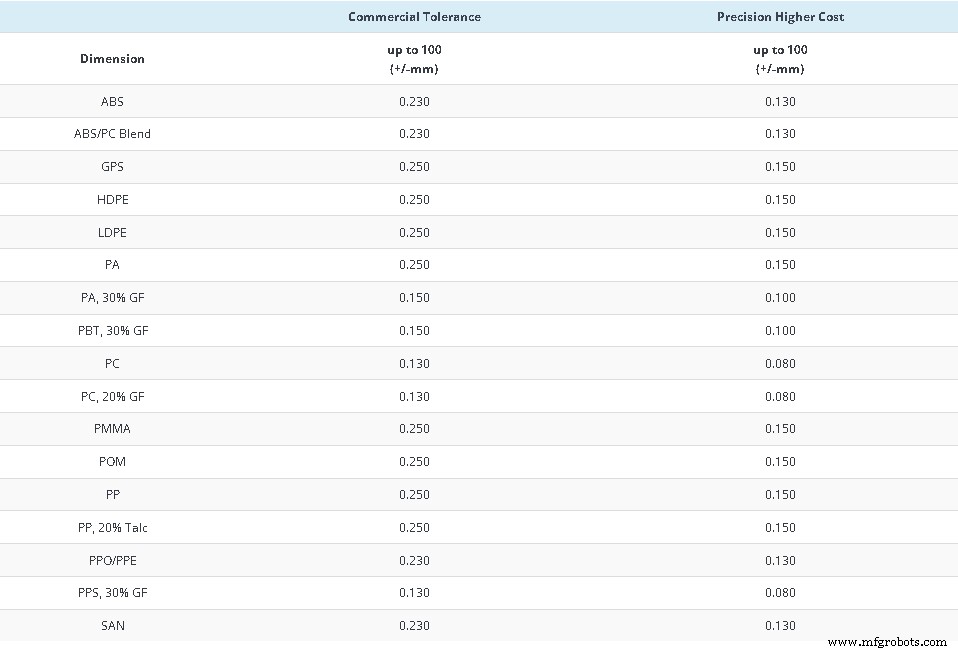
· Toleransi Dimensi +/- mm
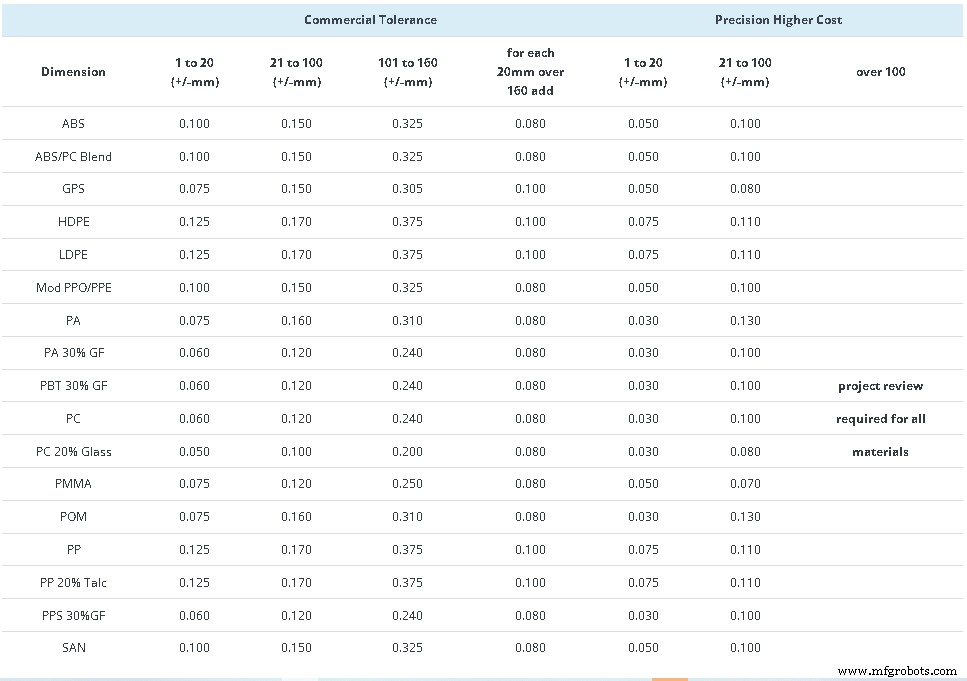
Mempertahankan tingkat akurasi dapat sangat menantang. Oleh karena itu, desainer menggunakan tanda (+/-) untuk menunjukkan rentang pengukuran. Masing-masing material memiliki rentang toleransi yang berbeda seiring bertambahnya dimensi. Tabel di atas menunjukkan toleransi dimensi plastik utama yang digunakan dalam injeksi cetak.
· Toleransi Kerucut / Kerapatan
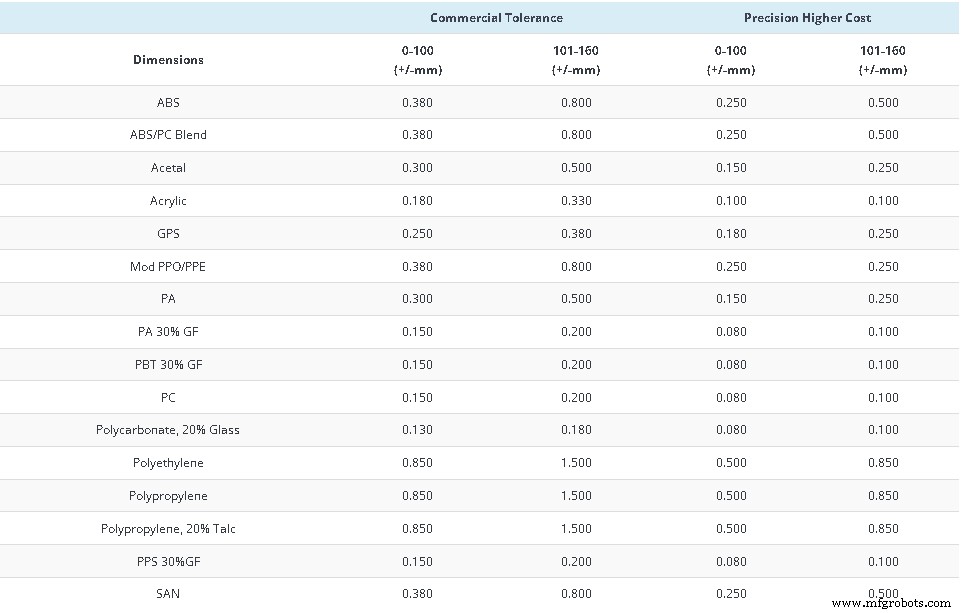
Warp terjadi karena tingkat penyusutan cetakan yang berbeda di arah aliran cetakan dan melintasi aliran. Ini dapat terjadi karena ketebalan dinding yang berbeda yang memiliki tingkat penyusutan yang berbeda. Menyesuaikan desain cetakan, posisi gerbang yang lebih baik, dan kontrol proses dapat meminimalkan warp. Namun, Anda mungkin perlu memiliki toleransi praktis dalam hal plastik karena warp sulit untuk mencapai 100%.
· Toleransi Diameter Lubang +/- mm
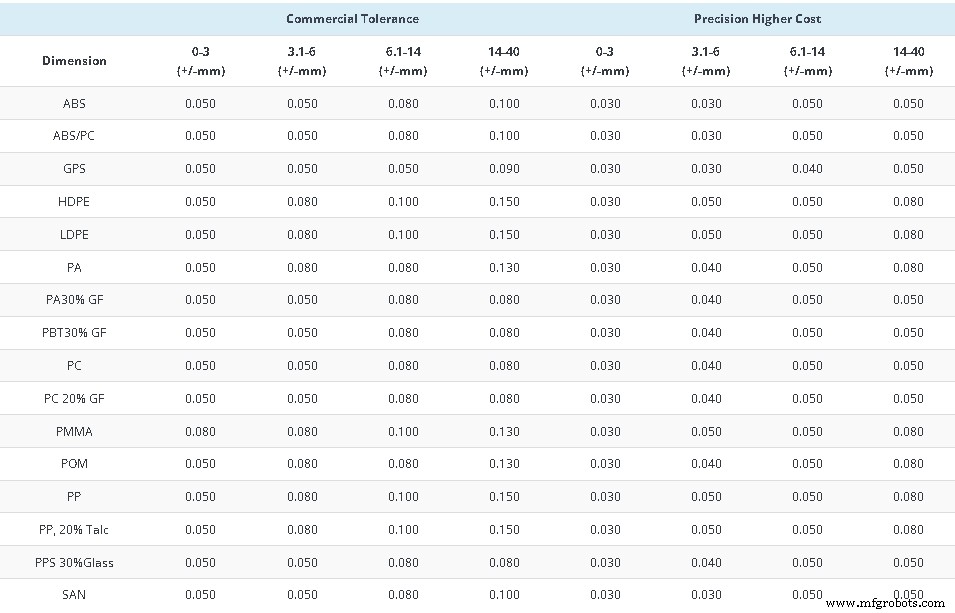
Semakin besar ukuran lubang, semakin tinggi kebutuhan untuk mempertimbangkan toleransi. Grafik di atas secara eksplisit menunjukkan toleransi untuk berbagai ukuran diameter lubang.
· Toleransi Kedalaman Lubang Buta +/- mm
Lubang buta adalah lubang yang dibor ke dalam workpiece menggunakan core insert tanpa melewatinya. Mereka tetap dan dipegang di satu ujung, yang meningkatkan kecenderungannya untuk mengalami deformasi di bawah gaya aliran cetakan yang kuat. Grafik di atas menunjukkan berbagai toleransi yang dapat Anda gunakan.
· Toleransi Konsentrisitas/Ovalitas +/- mm
Ini melibatkan menentukan ketebalan dinding (perbedaan antara diameter luar dan diameter dalam). Grafik di atas menunjukkan berbagai toleransi dan perubahan biaya terkait dengan mencapai toleransi ini.
Kesimpulan
Selalu ada tingkat variasi dalam injeksi cetak yang membuat penting untuk memiliki rentang deviasi yang diizinkan sehingga untuk fungsi yang efektif bagian setelah perakitan. Akibatnya, toleransi injeksi cetak sangat penting dalam merakit produk yang memiliki beberapa bagian injeksi cetak.
Pada mengontrol dan mengoptimalkan toleransi injeksi cetak, mungkin untuk menentukan rentang deviasi yang diizinkan yang membantu fungsi maksimal produk. Cara umum untuk mencapai ini sangat bergantung pada DfM, pemilihan material, dan kontrol proses, dan artikel ini membantu Anda untuk menyederhanakan yang umum yang akan sangat berguna dalam proyek Anda.
Mulai dengan RapidDirect
Memproduksi produk yang berkinerja tinggi dan konsisten dari beberapa bagian injeksi cetak datang dengan menargetkan dan mengurangi variasi dalam injeksi cetak. Melalui optimasi bagian, mungkin untuk membuat bagian yang andal dan berkualitas tinggi.
Bermitra dengan kami di RapidDirect dapat menjadi keputusan terbaik Anda dalam membuat bagian berkualitas tinggi. Kami adalah perusahaan prototiping cepat yang ahli yang berpengalaman dalam layanan injeksi cetak dengan mesin dan pengalaman yang diperlukan untuk mewujudkan tujuan itu. Tim kami terdiri dari individu yang terkomitmen untuk memberikan produk berkualitas tinggi dengan kecepatan yang tepat.
FAQs
Apa toleransi umum untuk bagian injeksi cetak?Cetakan injeksi dibuat menggunakan pengolahan CNC, yang memiliki akurasi dan presisi tinggi. Biasanya, mungkin untuk mencapai toleransi +/- 0.005 inci. Ini juga mungkin untuk mencapai toleransi yang lebih ketat menggunakan metode ini. Namun, ini tergantung pada mesin dan pengalaman tim.
Apa efek dari menentukan toleransi yang lebih ketat?Menggunakan toleransi ketat dalam injeksi cetak akan menyebabkan peningkatan biaya manufaktur. Juga, ini membuatnya lebih sulit untuk membuat dan merakit beberapa bagian menjadi produk akhir. Oleh karena itu, ada juga peningkatan biaya tenaga kerja dan pemborosan material yang tinggi
Seberapa akurat injeksi cetak?Injeksi cetak sangat akurat, menjadikannya cocok untuk memproduksi berbagai jenis material. Meskipun memiliki beberapa keterbatasan desain, cetakannya presisi dan biasanya dalam 0.005 inci. Akibatnya, ini adalah metode produksi yang sangat andal yang digunakan oleh banyak layanan prototiping cepat.



