Meningkatkan Kualitas Baja dengan Penggerak Elektromagnetik Tanpa Kontak dalam Pencetakan Berkelanjutan
Penggerak Elektromagnetik dalam Proses Pencetakan Berkelanjutan
Dalam proses pencetakan berkelanjutan baja cair, peningkatan kualitas produk baja cetak selalu menjadi prioritas utama. Hal ini juga tetap menjadi aspek penting dalam perkembangan proses tersebut. Selain memodifikasi sudut aliran jet dan merubah bentuk nozel masuk tenggelam (SEN), teknik elektromagnetik yang dapat mengontrol aliran fluida tanpa kontak langsung antara baja cair dan penggerak telah digunakan sebagai teknik pengendalian aliran. Salah satu jenis teknik elektromagnetik adalah penggerakan elektromagnetik (EMS), yang menghasilkan aliran fluida melalui gaya Lorentz yang dihasilkan oleh motor induksi linear. Teknologi EMS telah digunakan dalam pencetakan berkelanjutan baja selama beberapa tahun, namun efek penerapannya serta manfaat selanjutnya dari penggerakan inti cair sangat bergantung pada ukuran profil, jenis baja, dan aplikasi produk.
Sejak penerapan pertama prinsip pencetakan berkelanjutan pada baja di mesin pencetakan uji Junghans di Jerman Barat lama, kualitas produk pencetakan berkelanjutan semakin mendapatkan perhatian. Dalam beberapa tahun terakhir, dengan penekanan pada produksi baja bersih, terdapat persyaratan yang lebih tinggi terhadap mikrostruktur dan homogenisasi komposisi produk cetak. Komposisi kimia, kondisi pengkristalan, dan sifat aliran baja cair dalam cetakan mempengaruhi kualitas permukaan dan struktur internal produk cetak. Penerapan teknik EMS mempromosikan pembentukan zona kristalik ekiaxial dalam strand. Ini menyebabkan perapian struktur pengkristalan, penurunan kandungan inklusi, dan peningkatan kualitas permukaan, sub-permukaan, serta struktur internal produk cetak.
Dalam proses pencetakan berkelanjutan, baja cair diinjeksi ke dalam cetakan. Kulit baja akhir diperoleh setelah pengkristalan yang dimulai dalam cetakan dan berlanjut di strand. Perangkat elektromagnetik seperti penggerak dan penggerus adalah teknologi yang sudah dikenal untuk meningkatkan baik kualitas produk cetak akhir maupun kecepatan pencetakan. Cacat utama kulit akhir dalam hal mikrostruktur dan retakan permukaan dapat langsung terkait dengan fenomena dalam cetakan seperti variasi suhu, kecepatan dan tekanan baja cair, perilaku permukaan bebas, dan tangkapan escoria yang merupakan beberapa penyebab utama cacat dalam produk akhir. Perlu disebutkan bahwa terdapat satu jenis perangkat elektromagnetik lain yang juga digunakan dalam mesin pencetakan berkelanjutan dan disebut penggerusan elektromagnetik (EMBR). Perangkat ini sebagian besar dipasang dalam cetakan dan mirip dengan EMS linear tetapi menggunakan arus searah bukan arus bolak-balik.
EMS sebagai Teknik Pengendalian Pengkristalan
EMS adalah teknik langsung dan ampuh untuk mengontrol proses pengkristalan dalam pencetakan berkelanjutan baja cair. Keuntungan signifikan, namun bukan satu-satunya dari EMS, adalah peningkatan kualitas dan keseragaman struktur serta kimia pada garis tengah produk cetak. Keuntungan produktivitas menyertai peningkatan kualitas. Hasil eksperimen telah menunjukkan efek positif dari EMS pada mikrostruktur baja, misalnya dengan meningkatkan lebar zona ekiaxial. Beberapa jenis cacat dalam strand dapat efektif dikurangi besarnya dengan penerapan EMS. Gelembung dan porositas juga diharapkan cukup terpengaruh oleh EMS. Dilaporkan lebih lanjut bahwa EMS meningkatkan hasil dan produktivitas proses pencetakan berkelanjutan.
Penerapan EMS pada proses pencetakan berkelanjutan memiliki sejarah yang relatif panjang dan percobaan pertama EMS kembali ke tahun 1960-an. EMS diperkenalkan ke mesin pencetakan berkelanjutan sekitar satu dekade setelah proses pencetakan berkelanjutan mulai menghasilkan baja secara industri. Terbukti bahwa EMS juga mempengaruhi inklusi dan gelembung. EMS strand membuka pintu penerapan nyata EMS ke mesin pencetakan berkelanjutan pada akhir tahun 1970-an. Tujuan dari EMS strand adalah untuk memperoleh rasio zona ekiaxial yang tinggi dengan tujuan menekan segregasi pusat. Setelah itu, EMS dalam cetakan (Gambar 1) telah dikembangkan untuk meningkatkan kualitas permukaan produk baja cetak dengan menekan penangkapan inklusi non-logam dan gelembung argon ke kulit yang terkristal.
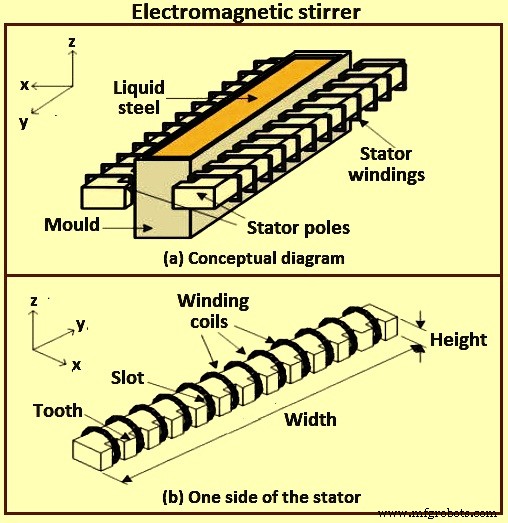
Gambar 1 Penggerak Elektromagnetik
Untuk mencapai produktivitas tinggi dari proses pencetakan berkelanjutan, EMBR telah dikembangkan pada tahun 1980-an untuk menstabilkan aliran baja cair dalam cetakan pencetakan berkelanjutan. Jenis pertama EMBR adalah untuk menciptakan medan magnet lokal di mana sepasang magnet DC (arus searah) dipasang di sekitar mulut SEN. Medan yang diberikan 'menggerus' aliran yang dikeluarkan dari SEN secara langsung. Jenis kedua EMBR adalah medan magnet level yang membuat aliran sejenis plug di bawah area medan magnet di arah lebar cetakan. Salah satu jenis EMBR kedua adalah cetakan pengendalian aliran (FC) (dengan pemberian sepasang medan magnet level di bagian atas cetakan pencetakan berkelanjutan, secara bersamaan menstabilkan aliran meniskus dan aliran turun di sisi sempit cetakan). Saat ini, kombinasi EMS dan EMBR juga telah dikembangkan.
Dengan tujuan mengontrol proses dan mencegah produk akhir dari cacat, proses telah ditingkatkan dengan perangkat elektromagnetik seperti EMS dan EMBR. Perbedaan utama adalah penggerak bekerja dengan供应 arus bolak-balik (AC) dan menghasilkan medan magnet dinamis. Penggerus adalah magnet permanen atau sirkuit yang diinputkan arus searah (DC). Oleh karena itu, mereka menghasilkan medan magnet konstan. Meskipun berbeda, mereka didasarkan pada ide yang sama bahwa superposisi medan magnet pada aliran logam menghasilkan gaya Lorentz yang dapat mendorong aliran sesuai dengan desain proses. Fenomena fisika yang terjadi dalam cetakan adalah masalah multi-fisika yang mencakup aliran cair, analisis multi-fasa, komputasi elektromagnetik, transfer panas, dan proses pengkristalan di mana setiap fisika ini bergantung pada yang lain.
Diketahui bahwa medan magnet bolak-balik (baik satu fasa atau multi fasa) yang diterapkan pada konduktor, baik padat atau fluida, menginduksi arus listrik dalam konduktor, dan oleh karena itu distribusi gaya Lorentz. Gaya Lorentz ini secara umum berputar, dan jika konduktor adalah fluida, ia akan diatur dalam gerakan. Dengan demikian, medan magnet bertindak sebagai perangkat penggerak non-intrusif dan dapat, secara prinsip, dirancang untuk memberikan pola penggerakan apa pun yang diinginkan. Penggerakan juga dapat dipengaruhi melalui interaksi dari distribusi arus konstan yang diarahkan melalui fluida dan medan magnet yang terkait. Ketika frekuensi medan tinggi, gaya Lorentz terbatas pada lapisan batas elektromagnetik yang tipis, dan efek bersih dari medan magnet adalah untuk menginduksi kecektifan tangensial atau stres tangensial tepat di dalam lapisan batas. Distribusi kecektifan atau stres terkait dengan struktur medan yang diterapkan. Konfigurasi simetris dapat menghasilkan pola penggerakan di mana garis aliran terletak pada permukaan toroidal, namun biasanya, pola garis aliran adalah kaotik.
Aliran dalam area cetakan dikontrol oleh nozel dan geometri cetakan, kecepatan pencetakan, kedalaman tenggelaman nozel, injeksi gas argon, dan penerapan gaya elektromagnetik. Gaya elektromagnistik secara opsional diterapkan sebagai medan magnet statis atau bergerak melalui ketebalan strand. Medan elektromagnetik statis (DC) menginduksi arus dalam baja cair yang konduktif, yang pada gilirannya, menghasilkan gaya yang secara langsung menentang aliran, sehingga disebut 'penggerus', atau 'EMBR'. Medan EMBR mencakup medan berbentuk silinder lokal, medan magnet 'berbentuk penggaris' lebar di seluruh lebar cetakan, dan medan double-ruler, terkadang disebut 'pengendalian aliran', atau 'medan cetakan FC'.
Gaya elektromagnetik adalah alat penting untuk mengontrol aliran fluida dalam cetakan, dikombinasikan dengan kondisi pencetakan lain, nozel, dan geometri cetakan. Metode meliputi medan magnet statis (EMBR lokal dan penggaris), dan medan magnet yang bervariasi terhadap waktu, seperti EMS, multi-mode EMS, stabilis level elektromagnetik (EMLS), dan akselerator level elektromagnetik (EMLA). Penggunaan optimal dapat menstabilkan aliran, yang mengarah pada lebih sedikit cacat permukaan, lebih sedikit inklusi, dan mikrostruktur yang ditingkatkan.
Medan (AC) yang bergerak berasal dari penggerakan elektromagnetik (EMS), dengan memfase-shiftkan medan dari beberapa serangkaian magnet untuk membuat medan bersih bergerak ke arah yang berlawanan di sisi yang berlawanan dari strand menginduksi aliran berputar, biasanya dalam bidang melintang dalam cetakan (M-EMS) atau penggerakan elektromagnetik rotary (EMRS). Membuat medan bergerak ke arah yang sama, terkadang disebut 'multi-mode EMS', dapat menginduksi aliran percepatan (EMLA), atau aliran perlambatan (EMLS). Gaya elektromagnetik menawarkan keuntungan dibandingkan parameter pengendalian aliran lain karena gaya yang diinduksi bervariasi dengan kekuatan aliran baja cair, yang memberikan sistem kemampuan teoretis untuk menjadi self-stabilizing terhadap variasi aliran turbulen. Dalam praktik, hal ini sulit dicapai.
Prinsip EMS
EMS memanfaatkan prinsip motor linear. Ia berbeda dari jenis mekanis dan dekompresi konvensional karena ia adalah penggerak tanpa kontak di mana tidak ada bagian yang menyentuh baja cair. Seperti yang ditunjukkan pada Gambar 2a, sebuah kuil dipasang di bawah tungku menghasilkan medan magnet bergerak (H), jika tegangan AC 3-fasa diberikan pada kuil ini (induktor). Gaya daya listrik dihasilkan dalam baja cair karena tindakan medan magnet dan menyebabkan arus induksi (I) pada aliran (aturan tangan kanan Fleming). Arus ini kemudian bertindak dengan medan magnet dari indiktor untuk menginduksi gaya elektromagnetik (F) dalam baja cair sesuai dengan aturan tangan kiri Fleming. Gaya ini dikenal sebagai gaya Lorentz.
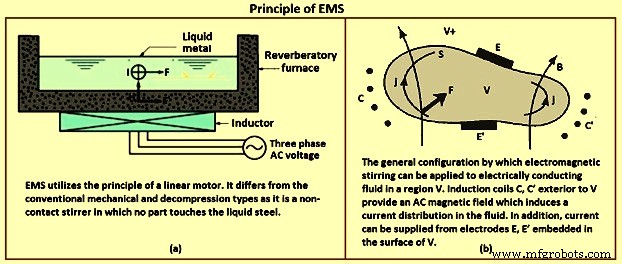
Gambar 2 Prinsip EMS
Penggerak elektromagnetik rotary setara dengan stator motor asinkron. Biasanya diinputkan oleh konverter frekuensi tiga-fasa atau kadang-kadang dua fasa. Medan magnet berputar dihasilkan yang variasinya di dalam baja cair menghasilkan arus eddy, yang, berinteraksi dengan medan magnet, menghasilkan gaya (gaya Lorentz). Hasil akhirnya adalah terjadinya torsi yang menginduksi rotasi baja. Torsi yang dihasilkan bergantung pada beberapa faktor yaitu (i) intensitas arus yang diinputkan, (ii) jumlah gulungan yang membentuk kuil, (iii) frekuensi, dan (iv) geometri sistem. Parameter-parameter ini berubah tergantung pada jenis penggerak M-EMS (penggerak elektromagnetik cetakan), S-EMS (penggerak elektromagnetik strand), dan (iii) F-EMS (penggerak elektromagnetik akhir).
Oleh karena itu, medan magnet bertindak sebagai perangkat penggerak non-intrusif dan dapat, secara prinsip, dirancang untuk memberikan pola penggerakan apa pun yang diinginkan. Desain, ukuran, dan posisi penggerak dll. bergantung pada data mesin pencetakan berkelanjutan, jenis baja yang akan diproduksi, dan parameter pencetakan.
Sistem EMS menciptakan medan induksi magnet berputar dengan induksi B, yang menginduksi arus eddy j dalam arah tegak lurus terhadap B, yang kecepatannya adalah v. Induksi B dan arus menciptakan gaya elektromagnetik yang bekerja pada setiap unit volume baja dan membawa gerakan penggerakan dalam baja cair. Produk vektor (v x B) menunjukkan hubungan antara medan elektromagnetik dan aliran baja cair. Kecepatan baja cair yang disebabkan oleh EMS berada dalam kisaran 0,1 meter per detik (m/s) hingga 1,0 m/s.
Ketika arus listrik j(x,t) mengalir melalui badan konduktor, baik padat atau fluida, dalam kehadiran medan magnet B,(x,t), terdapat gaya F per satuan volume (gaya Lorentz) yang diberikan oleh persamaan F=j x B yang bekerja pada konduktor. Secara umum, gaya ini berputar, yaitu, curl F tidak sama dengan nol, dan, jika konduktor adalah fluida, ia tidak dapat diimbangi oleh gradien tekanan. Dalam keadaan ini, fluida harus bergerak sebagai respons terhadap gaya. Ini, dalam istilah yang paling sederhana, adalah prinsip penggerakan elektromagnetik.
Dengan mempertimbangkan cairan tidak terkompresi yang terbatas pada volume V dengan permukaan S, dan biarkan V+ adalah wilayah eksternal. Dalam konduktor, B dan j terkait oleh hukum Ampere (Mo)j = curl B, V x B = 0, di mana Mo = 4 (pi) x (10)-7 (dalam satuan SI). Medan magnet juga dapat memiliki sumber eksternal, misalnya, arus (AC atau DC) dalam kuil di domain eksternal V+. Situasi normal yang dapat dipertimbangkan diilustrasikan pada Gambar 2b. Arus dalam kuil eksternal C, C', melalui hukum Faraday, menginduksi distribusi arus dalam konduktor. Arus ini dapat ditingkatkan dengan pemberian langsung perbedaan potensial antara elektroda E, E' yang tertanam di batas S. Oleh karena itu, arus dapat diinduksi melalui pemberian medan magnet yang bergantung pada waktu, atau secara listrik, atau keduanya. Rentang yang sangat luas dari kondisi fisika dan rentang aplikasi yang sama lebarnya terutama dalam bidang pengolahan metalurgi dapat dipertimbangkan.
Meskipun beberapa aplikasi ini memiliki pentingnya praktis yang besar, dan fakta bahwa prinsip dasar EMS sudah dipahami dengan baik, pemahaman tentang aliran yang dihasilkan oleh EMS dalam semua kecuali keadaan yang paling ideal masih berada pada tingkat yang cukup primitif.
Kategori EMS
EMS dapat dikategorikan berdasarkan di mana ia dipasang dalam mesin pencetakan. Menurut posisi pengaturan dan aspek metalurgi, semua penggerak elektromagnetik dapat diklasifikasikan menjadi tiga jenis. Tiga aplikasi penggerak yang mungkin menurut posisi dan efek yang diperlukan pada produk baja cetak adalah (i) M-EMS, (ii) S-EMS, dan (iii) F-EMS. M-EMS terletak dalam cetakan, seperti yang namanya saran. Ini adalah penggerakan dalam cetakan (kadang disebut EMS primer). S-EMS terletak di bawah cetakan di wilayah pendinginan sekunder. Ini adalah penggerakan di bawah cetakan di mana masih ada persentase besar baja cair (kadang disebut EMS sekunder atau penggerakan di bawah cetakan). F-EMS terletak di akhir panjang metalurgi (tepat sebelum pengkristalan selesai) Ini adalah penggerakan tepat sebelum titik pengkristalan akhir (disebut EMS akhir). Gambar 3 menunjukkan tiga jenis penggerakan utama.
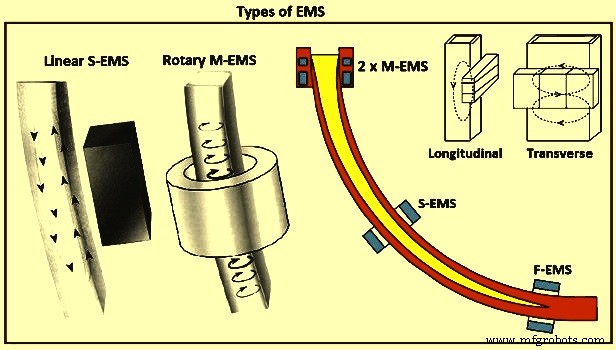
Gambar 3 Jenis EMS
M-EMS – Jenis rotary M-EMS biasanya adalah pilihan pertama saat memilih peralatan penggerakan billet / bloom. Medan magnet berputar yang dihasilkan memberikan gerakan lingkaran dalam baja cair (Gambar 3). Zona ekiaxial pusat diperluas karena aliran rotasi mempromosikan patahnya ujung dendrit kolumnar, yang kemudian berfungsi sebagai inti untuk pembentukan kristal ekiaxial di zona pusat. Lebih lanjut, aliran rotasi membersihkan front pengkristalan, sehingga mencegah inklusi dan gelembung gas terperangkap. Masih lebih lanjut, gaya sentrifugal yang dihasilkan mengakibatkan fasa yang lebih ringan (yaitu inklusi dan gelembung gas bergerak ke pusat strand jauh dari front pengkristalan).
M-EMS linear digunakan untuk profil segi empat persegi panjang yang lebih besar. Dua penggerak kemudian ditempatkan secara horizontal di sisi lebar produk cetak, dan manfaatnya serupa dengan yang diperoleh dengan penggerakan rotary. M-EMS tradisional dibangun dalam cetakan dengan desain internal, di mana kuil dilepas dari cetakan bersama dengan cetakan. Untuk setiap pertukaran cetakan, kabel listrik dan mungkin selang air harus dihubungkan / dilepas dari kuil. Mesin pencetakan baru memiliki desain eksternal di mana kuil dibangun di sekitar cetakan dan tetap dalam cetakan selama pertukaran cetakan.
M-EMS biasanya dipasang di bagian bawah cetakan untuk penggerakan baja cair dalam cetakan. Ia meningkatkan kualitas permukaan, sub-permukaan, dan strand dalam. Penerapan M-EMS mengakibatkan pengurangan lubang jarum, porositas pusat, dan segregasi dalam produk cetak. Ia meningkatkan struktur pengkristalan, mengurangi kekasaran permukaan, dan meningkatkan tingkat pemindahan panas. M-EMS berupa desain bundar atau persegi dan dapat dipasang secara internal atau eksternal. Untuk memberikan kontrol fleksibel kecepatan penggerakan di meniskus cetakan, M-EMS dual kuil (Gambar 6) telah dikembangkan. M-EMS dual kuil terdiri dari dua EMS independen. EMS atas dimaksudkan untuk kontrol aliran di meniskus dan EMS bawah melakukan penggerakan logam utama dalam cetakan. Pengurangan kecepatan baja cair di meniskus dicapai dengan memutar medan magnet EMS atas ke arah berlawanan dengan EMS bawah. Desain M-EMS dual seperti ini memperluas peluang untuk menggunakan teknik EMS di bawah berbagai kondisi pencetakan berkelanjutan baja.
S-EMS – Dalam S-EMS linear, kuil elektromagnetik dipasang di salah satu sisi strand dan menghasilkan pola aliran logam cair sirkulasi vertikal dalam strand (Gambar 3). Karena penggerak ditempatkan di satu sisi strand, ia dapat digunakan untuk ukuran strand yang sangat berbeda. Peningkatan zona kristal ekiaxial pusat diperoleh dengan mekanisme yang sama dengan yang diperoleh oleh penggerak rotary. Inklusi, yang biasanya terkonsentrasi dalam pita di dekat permukaan atas dalam mesin pencetakan berkelanjutan cetakan lengkung, juga lebih merata didistribusikan. S-EMS rotary yang ditempatkan pada posisi optimum tinggi di bawah cetakan sensitif terhadap breakout.
S-EMS menghasilkan gaya penggerakan yang mendorong baja cair secara horizontal di lebar produk cetak dan menghasilkan pola aliran tipe kupu-kupu dalam baja cair. Ketika S-EMS dapat ditempatkan di balik roller pendukung (Gambar 4) maka ia tidak bergantung pada diameter roller pendukung minimum dan oleh karena itu dalam hal ini dapat ditempatkan secara optimal di sepanjang strand dari sudut pandang metalurgi. S-EMS ketika dibangun ke dalam roller pendukung membutuhkan diameter roller minimum untuk memuat inti besi dan gulungan. Dalam hal ini penggerak ditempatkan pada jarak dari meniskus dan oleh karena itu kurang efektif. S-EMS beroperasi pada frekuensi rendah untuk memastikan penetrasi yang baik dari gaya penggerak melalui strand. Sebagai hasilnya, baja cair memiliki penggerakan melintang seperti yang ditunjukkan pada Gambar 3. S-EMS biasanya digunakan dalam kombinasi dengan M-EMS. S-EMS dapat berupa jenis penggerak linear atau rotary. Paling umum adalah penggerak linear, yang mudah dipasang dan dilindungi dari radiasi panas dan breakout yang mungkin terjadi. S-EMS mempromosikan pembentukan struktur ekiaxial. Ia mempromosikan perapian biji kristal dalam produk cetak dan mengurangi rongkat penurunan, segregasi pusat, dan retakan internal. Ia juga mengelakkan panas berlebih secara efektif.
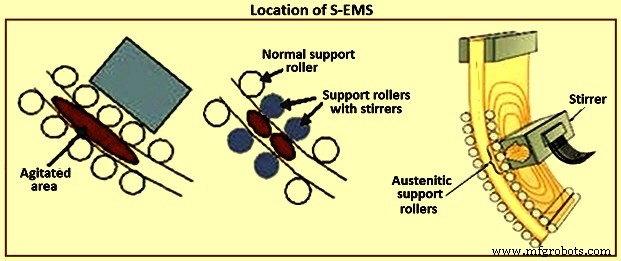
Gambar 4 Lokasi S-EMS
F-EMS – Terdapat minat yang sama kuatnya dalam menggunakan EMS untuk menggerak jauh di bawah cetakan di zona pengkristalan akhir dari strand pencetakan berkelanjutan. Namun, sistem EMS konvensional terbukti cukup tidak efektif ketika diterapkan di wilayah ini. Sebagai solusi potensial, baru-baru ini terdapat minat yang besar dalam menerapkan gaya Lorentz yang dimodulasi untuk mengembangkan penggerakan yang kuat dan tersebar luas di zona akhir. F-EMS biasanya dipasang dalam kombinasi dengan M-EMS atau S-EMS untuk mengurangi dan memotong puncak segregasi pusat. F-EMS terutama efisien saat mencetak jenis baja karbon tinggi atau baja alloy tinggi. Juga dengan penggunaan F-EMS, ditemukan bahwa struktur pengkristalan produk cetak ditingkatkan dan terdapat peningkatan rasio struktur ekiaxial dan porositas internal. Penurunan berkurang, dan rasio segregasi karbon pusat berkurang. Lebih lanjut, jarak cabang dendrit sekunder (SDAS) ditingkatkan, dan rasio biji kristal ekiaxial pusat meningkat secara signifikan, yang mengakibatkan biji kristal yang lebih halus. Oleh karena itu, kualitas produk cetak ditingkatkan dengan F-EMS.
Secara dasar, terdapat dua jenis penggerakan yang diterapkan pada pencetakan berkelanjutan 'rotary' penggerakan dan 'naik dan turun' (atau aksial) penggerakan (Gambar 5). Dalam beberapa tahun terakhir, beberapa versi dari jenis-jenis penggerakan ini telah diajukan dalam banyak paten, beberapa lebih canggih dari yang lain, namun semua atau hampir semua dapat diklasifikasikan ke salah satu kategori yang disebutkan di atas.
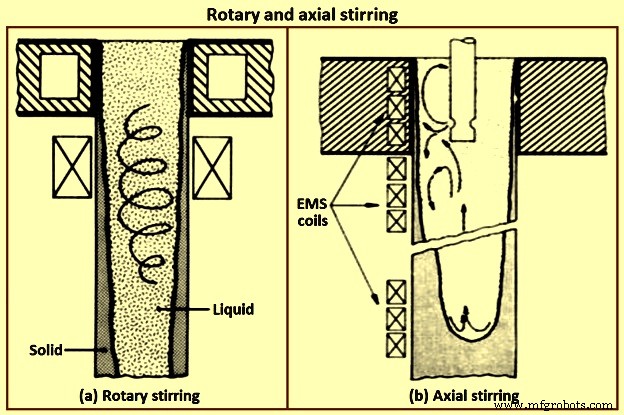
Gambar 5 Penggerakan Rotary dan Aksial
Medan elektromagnetik dalam EMS diciptakan dengan tiga cara yang berbeda yang mencakup penggerak linear, penggerak rotary, dan penggerak konduktif. Kutub magnet dari penggerak linear terletak pada garis lurus dan kutub magnet dari penggerak rotary terletak pada lingkaran. Keduanya penggerak elektromagnetik linear dan rotary menggunakan AC untuk menghasilkan medan magnet dan efek yang diinginkan. Penggerak elektromagnetik linear dan rotary menginduksi arus dalam baja. Penggerakan konduktif, di sisi lain, menggunakan arus konduksi ditambah arus induksi untuk menghasilkan medan elektromagnetik dan efek yang diinginkan. EMS rotary dipasang baik dalam cetakan dan di wilayah pendinginan sekunder, sementara EMS linear sebagian besar digunakan sebagai perangkat S-EMS. Penggerakan konduktif adalah niche dibandingkan dengan dua mode lainnya.
Penggerakan Rotary – Pekerjaan asli tentang penggerakan rotary dilakukan oleh sekelompok peneliti di Austria. Billet yang dicetak dalam cetakan bundar di-gerakkan pada tingkat cetakan atau tepat di bawah cetakan. Memang, cetakan adalah satu-satunya area di mana penggerakan rotary mungkin masuk akal. Penggerakan secara signifikan di bawah cetakan dengan cara rotary dapat menciptakan lebih banyak masalah daripada yang dapat dipecahkan. Seperti yang dinyatakan, ada beberapa keuntungan dalam penggerakan rotary bundar dalam cetakan. Inklusi padat dihapus dari permukaan cetakan dan transfer panas ditingkatkan dengan memaksa kulit padat strand untuk dalam kontak yang lebih baik dengan cetakan. Tidak ada bahaya merobek kulit dengan penggerakan rotary dalam cetakan. Namun keuntungan utama dari penggerakan rotary adalah dalam kemudahan desain peralatan. Insinyur listrik sangat familiar dengan jenis gerak yang diinduksi elektromagnetik ini karena sama dengan hampir semua motor listrik yang digunakan saat ini.
Sementara gerak rotary tidak memberikan masalah desain rekayasa, ia mungkin bukan jenis gerak terbaik dari sudut pandang metalurgi. Salah satu masalah dasar dengan penggerakan rotary adalah cairan tunduk pada gaya sentrifugal yang cenderung menyegregasi komponen ringannya (inklusi misalnya) ke pusat (Gambar 5). Ini menetapkan batas atas pada kecepatan cairan, yang tidak harus sama dengan batas yang ditetapkan oleh penampilan efek 'bingkai gambar'. Kadang-kadang pertimbangan ini dapat diabaikan, seperti saat mencetak bundar untuk pipa tanpa sambungan, mungkin. Namun, keterbatasan lain yang lebih kaku tidak dapat diabaikan. Meningkatkan kecepatan lingkaran cairan secara tidak proporsional meningkatkan tekanan pada kulit padat, yang kemudian dapat pecah. Bahaya ini sangat akut saat mencetak jenis baja yang mengandung elemen yang sangat segregatif, seperti fosfor, selenium, dan timbal. Cairan titik leleh rendah yang dibentuk oleh konstituen ini menempati ruang di antara dendrit mengurangi kekuatan apa pun yang dimiliki oleh kulit.
Situasi tidak diinginkan lain yang timbul saat menggerakkan di bawah cetakan dengan cara rotary, terutama ketika dilakukan pada satu tingkat saja, adalah pemisahan efektif kolam cair menjadi dua bagian, bagian atas (panas) di atas tingkat penggerakan dan bagian bawah (dingin) di bawah tingkat penggerakan. Selain mengganggu aliran alami dalam kolam, partisi ini dapat menyebabkan masalah jembatan. Jembatan, pada gilirannya, memperparah segregasi makro seperti yang dapat ditunjukkan oleh beberapa masalah yang dilaporkan baru-baru ini saat penggerakan rotary hanya diterapkan di bawah cetakan. Masalah seperti ini sangat mungkin berkembang saat menggerakkan dengan kecepatan rendah. Fragmen besar dendrit yang terpisah dari zona mushy di wilayah yang di-gerakkan tidak dapat diperkecil ukurannya karena intensitas penggerakan yang rendah. Fragmen besar ini tenggelam ke bagian bawah (dingin) dari kolam di mana mereka memiliki kesempatan untuk tumbuh, membentuk kluster, dan mereka menyebabkan jembatan.
Terdapat keuntungan lain dari penggerakan rotary. Data awal telah menunjukkan bahwa untuk mengurangi secara signifikan ukuran dan kandungan inklusi baja oleh EMS, kecepatan cairan harus melebihi batas bawah tertentu. Misalnya, untuk jenis baja AISI 4335, batas ini telah ditunjukkan di atas 0,5 m/s, yang dapat dibandingkan dengan kecepatan yang terjadi selama tindakan rimming pada ingot besar di mana kulit bersih juga dihasilkan. Ada kepastian mendekati bahwa batas atas yang sebelumnya disebutkan, untuk gerak cair rotary yang aman, bertabrakan dengan persyaratan kecepatan tinggi untuk pengurangan inklusi. Hal yang sama benar untuk menghasilkan struktur pengkristalan baru, yaitu struktur serat dan struktur yang dimodifikasi aliran atau thamnitic, yang juga membutuhkan kecepatan tinggi. Segmen industri baja yang telah secara agresif mengejar perkembangan baru untuk kualitas, secara umum, dan penggerakan induksi segera dapat mengejar struktur ini melalui penggerakan kecepatan tinggi.
Penggerakan Aksial – Versi aksial atau 'naik dan turun' dari penggerakan menyediakan untuk memindahkan bagian cair dari strand yang mengkristalkan dalam arah paralel dengan sumbu strand, jenis gerak yang diinduksi ini dapat digunakan untuk memperkuat pola aliran konveksi yang secara alami terjadi dan diinduksi termal. Di area cetakan, ada alasan untuk membalik aliran alami. Dalam pencetakan berkelanjutan baja, area cetakan merupakan bagian kecil dari kolam cair yang dapat dalam hingga 15 m atau lebih (tergantung pada kecepatan dan ukuran mesin). Di bawah cetakan, aliran adalah 'turun' di samping kulit padat dan 'naik' di pusat strand.
Versi 'naik dan turun' dari EMS adalah yang paling sesuai dari sudut pandang metalurgi. Kecepatan cairan secara praktis tidak terbatas dalam teknik ini, yang memberikan kebebasan yang luas untuk penerapan kontrol yang diinginkan. Bahaya breakout diminimalkan, karena gaya yang diinduksi elektromagnetik cenderung memegang cairan daripada memaksanya terhadap kulit padat. Terdapat manfaat utama lainnya. Cairan panas dari atas dibawa dengan cepat ke dasar kolam, yang cenderung mengurangi sedikit ketebalan kulit dan menjaga gradien suhu tinggi di seluruh zona mushy. Kedua efek ini meningkatkan aliran panas, yang pada gilirannya dapat berguna untuk meningkatkan produktivitas mesin pencetakan berkelanjutan. Ada cara lain produktivitas dapat ditingkatkan dengan versi EMS ini. Kontur kulit padat dapat dimodifikasi untuk membentuk dasar bundar dan kedalaman kolam dikurangi. Ini memungkinkan kecepatan pencetakan yang lebih tinggi. Ekstensi penurunan garis tengah dan segregasi juga dapat dikurangi, karena isotherm berubah dan pertumbuhan di pusat strand memiliki komponen ke atas yang meningkat.
Terakhir, bahkan inklusi yang terbentuk selama pengkristalan, seperti kluster alumina yang terkenal, tidak diperbolehkan terperangkap dalam padat, mereka dibawa dengan cepat ke atas kolam di mana mereka memiliki kesempatan untuk bergabung dengan escoria (yaitu melayang di atas meniskus) dan, oleh karena itu, dihilangkan. Jenis aliran ini cukup sulit diimplementasikan, terutama jika penggerakan akan diterapkan pada bagian yang cukup besar sepanjang panjang metalurgi, yaitu, versi kontinyu dari penggerakan 'naik dan turun'. Perlu ditekankan, namun, bahwa kesulitan dalam kasus ini berada di sisi rekayasa listrik dari masalah. Relatif sulit untuk mengimplementasikan aliran satu arah tanpa gangguan besar yang muncul di antara kuil atau di akhir serangkaian kuil yang membentuk motor linear. Anomali ini tercermin dalam struktur cetak sebagai pita segregasi positif atau negatif. Lebih lanjut, penggerakan 'naik dan turun' biasanya memerlukan area strand yang cukup besar bebas dari roller pendukung, atau setidaknya modifikasi roller, sehingga mereka tidak mengganggu medan motor linear yang digunakan. Terakhir, motor linear yang digunakan untuk jenis penggerakan ini memiliki efisiensi sangat rendah (sekitar 1 % atau bahkan lebih sedikit), terutama karena resistensi tinggi dari lingkaran elektromagnetik mereka (celah udara besar dan celah kulit logam padat).
Penggerakan Bolak-balik Intermiten – Variasi dari mode penggerakan rotary telah diusulkan, awalnya oleh beberapa peneliti Jepang. Teknik ini menyediakan untuk membalik arah aliran secara intermiten yang, dikatakan, meningkatkan ukuran zona ekiaxial. Diskusi di atas untuk penggerakan rotary berlaku di sini, dengan beberapa kualifikasi tambahan. Gerak intermiten memang membuang energi, namun memiliki manfaat dalam memenuhi satu tujuan EMS, mengganggu pertumbuhan kolumnar. Membalik aliran dalam penggerakan tidak hanya dapat memecah dendrit menjadi fragmen yang lebih kecil oleh geser dalam sel turbulensi lokal, ia juga dapat mengganggu pertumbuhan unidirectional dari dendrit kolumnar, karena dendrit ini mencoba tumbuh ke dalam aliran (upstream) sepanjang waktu. Namun, diragukan apakah manfaat lain yang mungkin dari EMS dapat diperoleh dengan teknik ini.
Efek penggerakan elektromagnetik terhadap kualitas produk baja cetak
Komposisi kimia, kondisi pengkristalan dan sifat aliran baja cair dalam cetakan pada dasarnya mempengaruhi kualitas permukaan dan struktur internal strand. Proses pembentukan strand mencakup pengkristalan baja cair dalam cetakan dan di zona pendinginan sekunder (SCZ). Medan magnet berputar atau bergerak mempengaruhi sifat aliran dalam cair dan memperkuat proses transfer panas-massa. Tingkat pengaruh penggerakan elektromagnetik terhadap kualitas strand bergantung pada karakteristik teknis EMS dan pada pengaturannya di sepanjang sumbu lentur pencetakan berkelanjutan. EMS dapat berhasil dipasang dalam cetakan, di SCZ dan di zona pengkristalan akhir (FCZ).
Untuk meningkatkan kualitas permukaan, sub-permukaan, dan strand dalam, penggerakan baja cair harus terjadi dalam cetakan. M-EMS berupa desain bundar atau persegi dan dapat dipasang secara internal atau eksternal. Hasil penerapan M-EMS adalah pengurangan porositas pusat dan segregasi dalam produk cetak. Untuk memberikan kontrol fleksibel kecepatan penggerakan di meniskus cetakan, M-EMS dual kuil (Gambar 6) telah dikembangkan. Ia terdiri dari dua EMS independen. EMS atas dimaksudkan untuk kontrol aliran di meniskus. EMS bawah melakukan penggerakan logam utama dalam cetakan. Pengurangan kecepatan logam di meniskus dicapai dengan memutar medan magnet EMS atas ke arah berlawanan dengan EMS bawah. Desain M-EMS seperti ini memperluas peluang untuk menggunakan teknik di bawah berbagai kondisi pencetakan berkelanjutan baja cair.
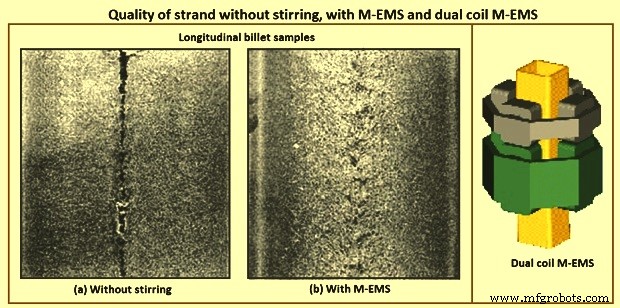
Gambar 6 Kualitas strand tanpa penggerakan, dengan SMS, dan M-EMS dual kuil
Penerapan penggerakan elektromagnetik pada baja mempromosikan pembentukan zona kristalik ekiaxial dalam strand. Penggerakan meningkatkan kualitas strand, bahkan dalam pencetakan baja dengan panas berlebih. Untuk mengurangi dan memotong puncak segregasi pusat lebih lanjut, F-EMS, dalam kombinasi dengan M-EMS atau S-EMS, harus digunakan. F-EMS terutama efisien saat mencetak jenis baja karbon tinggi atau alloy tinggi. Kombinasi F-EMS dan M-EMS mengurangi area dengan kandungan karbon tertinggi, di mana sementit dan martensite sebaliknya dapat terbentuk. Ditemukan bahwa baja karat tahan, mengkristalkan dengan ferrit primer, memiliki pusat yang sehat pada rasio reduksi 3,6 saat menggunakan S-EMS dan F-EMS. Penerapan S-EMS meningkatkan zona kristalik ekiaxial alih-alih struktur kolumnar dan mengurangi retakan dalam strand baja. Manfaat yang tersedia dengan menggunakan satu atau lebih EMS dalam kombinasi tercantum dalam Tab 1.
| Tab 1 Manfaat yang tersedia dengan menggunakan satu atau lebih EMS |
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS |
| Lubang jarum dan lubang iled | +++ | +++ | +++ | +++ | – | – |
| Retakan permukaan dan sub-permukaan | +++ | +++ | +++ | +++ | – | – |
| Pengurangan breakout | ++ | ++ | ++ | ++ | +* | +* |
| Retakan permukaan (bundar) | ++ | ++ | ++ | ++ | – | – |
| Struktur pengkristalan dan retakan internal | ++ | ++ | +++ | ++ | +** | +** |
| Segregasi garis tengah, dan porositas pusat | ++ | +++ | +++ | ++ | ++ | +++ |
| Segregasi V | + | +++ | +++ | ++ | +*** | ++ |
| * S-EMS pada posisi tinggi |
| ** Struktur lebih baik hanya di bagian tengah produk, setelah posisi S-EMS, struktur lebih buruk di bagian eksternal dibandingkan dengan aplikasi M-EMS. Risiko segregasi negatif saat penggerakan berlebihan diterapkan. |
| *** dengan S-EMS pada posisi rendah |
Untuk kualitas yang lebih menuntut, penggunaan EMS dapat dipertimbangkan ketika biaya cacat kualitas, kondisi, atau penolakan, atau biaya pencetakan profil yang lebih besar terlalu besar. Penggerakan rotary digunakan untuk baja karbon dengan karbon kurang dari 0,2 %. Dalam beberapa kasus, penggerakan dalam cetakan dipilih daripada penggerakan sekunder karena dalam penggerakan sekunder segregasi negatif ditemukan. Faktanya segregasi negatif tidak memiliki efek pada properti mekanis tetapi satu pengecualian kecil adalah ia dapat menyebabkan variasi lokal dalam hardenability yang tidak dihargai. Kandungan karbon antara 0,2 % dan 0,5 %, penggerakan dua tahap digunakan. Lebih baik untuk melengkapi penggerakan dalam cetakan dengan penggerakan sekunder atau akhir. Untuk kandungan karbon lebih dari 0,5 % dan baja alloy dengan rentang pengkristalan yang besar, penggerakan tiga tahap digunakan.
Setiap manfaat dari EMS untuk slab dapat diabaikan dari geometri yang buruk. Jadi, perhatian harus diberikan untuk pemesinan. Metode pengurangan arusi konveksi nozel tenggelam dengan EMBR untuk meningkatkan kebersihan. Ini terdiri dari dua set kuil yang ditempatkan di dinding luar wajah cetakan. Medan magnet mengurangi kecepatan baja cair dan impuritas melayang ke permukaan di mana mereka ditangkap oleh bubuk cetakan. Geometri celah roller dari pemotong bloom dan lebih banyak lagi pemotong slab dapat memiliki pengaruh besar pada kualitas internal semi pencetakan berkelanjutan dan pada berbagai jenis segregasi dan oleh karena itu tingkatan yang meningkat dari beberapa elemen di area segregasi ini. Jenis utama segregasi yang disebabkan oleh penyimpangan dari celah roller yang benar adalah (i) segregasi makro antar kolumnar, (ii) segregasi makro garis tengah, dan (iii) segregasi semi makro di luar garis tengah (juga disebut segregasi V atau segregasi spot).
Dalam rentang suhu 1.300 derajat C hingga padatan, duktilitas baja sangat rendah. Ini disebabkan oleh fasa cair FeS dan MnS yang telah segregasi ke batas antara dendrit. FeS dan MnS keduanya memiliki titik leleh yang jauh lebih rendah dari baja dan oleh karena itu batas lemah ini terbuka pada regangan tarik yang cukup rendah.
Salah satu masalah metalurgi yang ditemukan dalam produk pencetakan berkelanjutan adalah perkembangan zona dendrit kolumnar yang besar. Efek pertumbuhan kolumnar pada properti mekanis seperti kehilangan duktilitas pada baja telah diteliti oleh Weiser. Alberney, telah menunjukkan bahwa cacat garis tengah dalam pencetakan berkelanjutan dapat dikurangi secara signifikan dengan mengontrol wilayah pertumbuhan kolumnar. Kontrol pertumbuhan kolumnar sangat penting dalam menghasilkan produk cetak strand berkualitas baik.
Pada dasarnya, penggerakan induksi menyebabkan aliran menyapu di sepanjang antarmuka padat-cair yang mempengaruhi struktur pengkristalan akhir karena ia mempengaruhi kondisi pertumbuhan lokal seperti gradien suhu, ketebalan lapisan batas, dan struktur dan ukuran 'zona mushy'. Karena segregasi makro diketahui berasal dari aliran fluida antar dendrit, pengurangan panjang 'zona mushy' adalah untuk mengurangi secara efektif luas segregasi makro, terutama di sepanjang garis tengah. Beberapa studi telah menunjukkan bahwa EMS adalah cara yang efektif untuk meningkatkan struktur pengkristalan baja pencetakan berkelanjutan dengan mencegah pertumbuhan kolumnar.
Ukuran zona kolumnar dan segregasi antar dendrit serta porositas penurunan yang terkait sangat dikurangi dengan penggunaan penggerakan elektromagnetik dalam strand atau dalam cetakan. Teknik terakhir secara efektif meningkatkan ukuran zona pengkristalan ekiaxial dan sangat mengurangi jumlah penurunan garis tengah (Gambar 6). Ukuran relatif zona kolumnar dan ekiaxial dalam penampang cetak juga dipengaruhi oleh panas berlebih baja cair. Panas berlebih tinggi dalam billet yang tidak di-gerakkan meningkatkan ukuran zona kolumnar karena inti kristal ekiaxial ditunda. EMS mengurangi efek panas berlebih tinggi tetapi tidak sepenuhnya mengakui ukuran zona kolumnar yang ditingkatkan oleh suhu panas berlebih tinggi.
Panas berlebih adalah salah satu faktor paling fundamental yang dikenal sejak tahun-tahun awal pencetakan berkelanjutan terutama untuk baja karbon sedang dan tinggi. Dalam laporan awal, tes pabrik pilot dilakukan mencetak billet 150 mm x 150 mm dari baja karbon tinggi. Terbukti bahwa pada panas berlebih rendah atau bahkan suhu di bawah liquidus dari pencetakan, segregasi garis tengah diminimalkan. Penggerakan elektromagnetik di cetakan (M-EMS) menunjukkan beberapa manfaat, dan penerapan EMS pada tahap strand (S) dan akhir (F) dari pengkristalan mulai dipasang di beberapa pemotong. Ditemukan bahwa kombinasi EMS, yaitu, (S+F)-EMS untuk bloom dan (M+S+F)-EMS untuk billet, adalah metode paling efektif untuk mengurangi segregasi makro di antara berbagai kondisi EMS, menyebabkan mereka mengkristalkan lebih cepat selama tahap akhir pengkristalan, memberikan porositas dan spot segregasi yang lebih halus didistribusikan di sepanjang wilayah tengah. Ketebalan kolam cair optimum ditemukan berkurang seiring dengan meningkatnya kandungan karbon, yang dapat dikaitkan dengan waktu pengkristalan yang lebih panjang dalam rentang fraksi padat (fs) dari fs= 0,3 hingga 0,7. Efek panas berlebih pada struktur pengkristalan telah dianalisis, memverifikasi fakta empiris bahwa meningkatnya panas berlebih pertumbuhan dendrit kolumnar meningkat dibandingkan dengan ekiaxial. Mereka menyimpulkan bahwa efek konveksi mempengaruhi perilaku segregasi mikro dari baja karbon tinggi yang diteliti (C kurang dari atau sama dengan 0,7 %), dan baja mangan tinggi.
Efek parameter F-EMS dengan intensitas arus meningkat dari 300 A (ampere) hingga 400 A dan frekuensi meningkat dari 4 Hz (hertz) hingga 12 Hz, terhadap gaya elektromagnetik dan distribusi konsentrasi karbon di penampang persegi billet baja 70 telah diteliti. Parameter F-EMS optimum untuk membuat konsentrasi karbon penampang persegi pusat merata dan meminimalkan segregasi karbon pusat billet baja 70 telah diperoleh dengan intensitas arus 280 A dan frekuensi 12 Hz. Di bawah parameter penggerakan ini, indeks segregasi karbon untuk semua titik sampling berada dalam rentang 0,92–1,05, yang dikaitkan dengan fakta bahwa intensitas penggerakannya lebih cocok untuk mengurangi suhu pusat strand dan meningkatkan laju pengkristalan billet. Oleh karena itu, elemen solute yang ditolak memiliki waktu terbatas untuk transportasi setelah penggerakan elektromagnetik yang mempromosikan pengurangan segregasi pusat.
Diketahui bahwa porositas dan rongkat penurunan terjadi di bagian tengah bloom dan billet pencetakan berkelanjutan. Meskipun ada hasil yang baik pada tingkat segregasi karbon pada arus dan frekuensi penggerakan masing-masing 280 A dan 12 Hz, penyelidikan lebih lanjut telah menunjukkan bahwa F-EMS memiliki dampak yang besar pada kualitas internal lainnya dari billet persegi.
Efek parameter F-EMS terhadap segregasi pusat diteliti dalam proses pencetakan berkelanjutan billet 140 mm × 140 mm. Dalam model, pertumbuhan awal biji kristal ekiaxial yang dapat bergerak bebas dengan cair diperlakukan sebagai selurut, sementara zona ekiaxial kohesif dianggap sebagai media poros. Hasilnya menunjukkan bahwa kecepatan penggerakan bukan faktor utama yang mempengaruhi peningkatan segregasi pusat, yang lebih dipengaruhi oleh intensitas arus dan lebar kolam penggerakan. Karena transportasi solute dikontrol oleh laju pengkristalan sebagai lebar kolam penggerakan, segregasi pusat terus menurun seiring dengan meningkatnya intensitas arus. Karena lebar kolam cair berkurang dan panas laten yang lebih sedikit perlu diuraikan pada pengkristalan yang lebih lanjut, segregasi pusat dapat ditingkatkan lebih jelas oleh F-EMS. Karena pengayaan solute cair pusat dan akumulasi fasa cair di zona penggerakan, segregasi pusat berbalik arah naik dengan intensitas arus yang lebih tinggi dan menjadi lebih parah dengan lebar kolam penggerakan yang semakin berkurang, ia membentuk segregasi positif dan solute dapat berkonsentrasi dengan penggerakan lemah, yang mengakibatkan penurunan segregasi pusat. Dengan intensitas arus yang dioptimalkan, peningkatan segregasi pusat lebih baik dengan respecto kepada F-EMS.
Beberapa teknik penggerakan F-EMS lebih efektif dari yang lain dari segi transformasi morfologi struktur dari dendrit asli menjadi globulitik dan dalam perapiannya. Makrostruktur cetakan tanpa penggunaan penggerakan berbeda dari yang menggunakan penggerakan. Struktur yang diperoleh dengan penggerakan konvensional sebagian besar berbentuk globul dengan beberapa kehadiran dendrit dan fragmen dendrit. Struktur yang diperoleh dengan penggerakan modulasi terdiri dari kristal sepenuhnya berbentuk globul dan struktur tampak lebih halus.
Ukuran biji kristal dapat diubah dengan menerapkan pengaturan penggerakan yang berbeda. Dengan penggerakan konvensional F-EMS, diameter biji kristal dikurangi baik di radius tengah cetakan dan di area pusat dibandingkan dengan struktur tanpa penggerakan. Pengurangan diameter biji kristal lebih lanjut telah dicapai dengan penggerakan modulasi berputar berlawanan dan tidak modulasi. Namun, diameter biji kristal terkecil dalam cetakan telah diperoleh dengan penggerakan modulasi unidirectional, dibandingkan dengan diameter biji kristal dalam cetakan tanpa penggerakan.
Secara umum, mikrostruktur sampel menggunakan F-EMS terdiri dari globul dan biji kristal panjang dalam struktur yang diperoleh dengan penggerakan, dan jaringan eutetik inter-biji kristal yang halus yang mengandung berbagai senyawa. Struktur dendrit kasar dari produk cetak yang dicetak tanpa penggerakan dapat ditransformasi menjadi terutama globul dengan beberapa berbentuk rosette sebagai hasil dari aplikasi penggerakan konvensional. Struktur yang diperoleh dengan penggerakan modulasi unidirectional terdiri dari campuran globul bundar halus dan biji kristal panjang besar. Struktur ini juga tampak lebih halus dibandingkan dengan yang diperoleh dengan penggerakan konvensional.
Rata-rata luas dan panjang globul dalam mikrostruktur gabungan area radius tengah dan pusat cetakan yang diperoleh dengan penggerakan konvensional dibandingkan dengan struktur cetakan lainnya. Rata-rata luas globul dalam struktur dapat dikurangi, tetapi tidak dalam kasus struktur yang diperoleh tanpa penggerakan. Struktur yang diperoleh dengan penggerakan modulasi unidirectional dalam cetakan, rata-rata luas globul dalam cetakan ini dikurangi dibandingkan dengan penggerakan konvensional. Tren yang sama ditentukan dalam pengurangan panjang globul. Seiring dengan pengurangan ukuran globul, kepadatan mereka telah meningkat. Efek M-EMS pada struktur pengkristalan telah diperoleh di bawah panas berlebih tetap, kecepatan pencetakan, intensitas pendinginan sekunder, dan frekuensi M-EMS. Rasio zona biji kristal ekiaxial pusat ditemukan meningkat dengan menurunnya panas berlebih, meningkatnya kecepatan pencetakan, menurunnya intensitas pendinginan sekunder, dan meningkatnya arus M-EMS. Namun zona ekiaxial terbatas untuk M-EMS, karena ia memiliki tanggung jawab lebih besar terhadap zona kolumnar. Ukuran biji kristal jelas berkurang dengan menurunnya panas berlebih dan meningkatnya arus M-EMS tetapi kurang sensitif terhadap kecepatan pencetakan dan intensitas pendinginan sekunder.
Segregasi pita putih – Penggunaan yang meningkat dari penggerakan elektromagnetik (EMS) selama beberapa tahun terakhir telah membawa minat yang meningkat pada masalah yang dikenal sebagai pita putih. Pita putih adalah zona segregasi negatif (tampak putih pada cetakan sulfur) yang sering ditemukan dalam produk yang di-gerakkan S-EMS dan sesuai dengan posisi front pengkristalan selama penggerakan. Penampilan visual segregasi tidak hanya telah menyebabkan nama itu tetapi mungkin juga fitur paling tidak diinginkan dari pita putih. Luas segregasi negatif pada pita putih lebih sedikit dari segregasi positif pada garis tengah, tetapi kehadiran yang berlanjut setelah pengolahan panas dapat menjadi halangan untuk penerimaan pelanggan, sebagian besar berdasarkan alasan kosmetik. Kor telah menyampaikan penjelasan, di mana pita putih adalah hasil dari perubahan laju pertumbuhan di awal dan akhir penggerakan strand. Pita putih disebabkan oleh mekanisme pencucian solute yang pertama kali ditemukan oleh Bridge dan Rogers. Ini mengusulkan bahwa aliran turbulensi yang disebabkan oleh EMS menembus jaringan dendrit dan membersihkan cair inter-dendrit yang kaya (Gambar 7). Namun, untuk mempertahankan tindakan ini perlu diasumsikan bahwa solute yang dihapus sangat cepat menyebar di seluruh cairan yang tersisa. Hal ini membuat sulit untuk menjelaskan pengayaan solute yang diamati di akhir penggerakan.
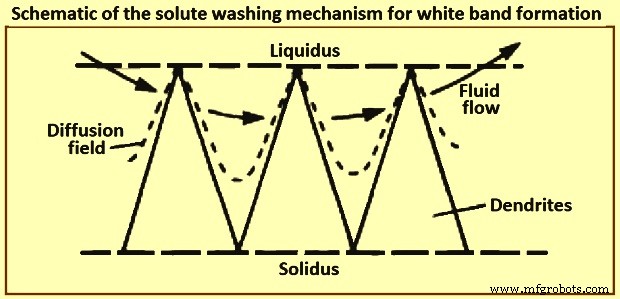
Gambar 7 Skema mekanisme pencucian solute untuk pembentukan pita putih
Modelling matematis
Secara paralel, pemodelan matematis telah memainkan peran penting dalam penerapan EMS, perihal menyediakan pemahaman yang lebih dalam tentang efek penggerakan pada, misalnya, aliran panas dan fluida. Serangkaian studi oleh Schwerdtfeger dan rekan-rekannya telah membentuk sumbu pemodelan di bidang ini. Secara khusus, mereka telah menjelajahi, baik secara eksperimental maupun teoretis, efek penggerakan pada geometri billet bundar, bloom persegi panjang, dan slab yang charakteristik untuk pencetakan berkelanjutan baja. Model-model ini terdiri dari persamaan Navier-Stokes untuk medan kecepatan logam cair dan persamaan Maxwell untuk densitas fluks magnet yang diinduksi. Secara prinsip, ini adalah coupling dua arah, karena medan magnet bolak-balik menghasilkan gaya Lorentz yang mendorong medan kecepatan. Ini, pada gilirannya, dapat mempengaruhi medan magnet. Terkait, frekuensi medan magnet biasanya cukup besar untuk memungkinkan penggunaan nilai waktu-rata dari gaya Lorentz sebagai input ke persamaan Navier-Stokes.
Studi terbaru oleh Vynnycky kembali memeriksa masalah EMS rotary yang diterapkan pada pencetakan berkelanjutan billet bundar dan menemukan bahwa metode yang digunakan awalnya untuk menentukan komponen gaya Lorentz menghasilkan solusi yang tidak unik. Ini adalah akibat dari fakta bahwa komponen normal dari densitas fluks magnet yang diinduksi, bukan komponen tangensialnya, telah ditetapkan sebagai kondisi batas. Lebih lanjut, karena komponen normal telah ditetapkan dalam model untuk kasus penggerakan longitudinal untuk bloom persegi panjang juga, maka alami untuk mengharapkan non-uniqueness dalam model-model itu juga. Lebih lanjut, karena ekspresi untuk komponen gaya Lorentz masih sering digunakan, jelas bahwa resolusi masalah ini masih tepat waktu, terutama dalam pandangan minat modern terhadap EMS modulasi. Dalam hal ini, medan magnet dengan frekuensi yang berbeda diterapkan dan niatnya agar gaya Lorentz yang dihasilkan memiliki bagian waktu-rata konstan dan bagian yang bervariasi terhadap waktu. Tidak perlu dikatakan bahwa menetapkan kondisi batas yang benar untuk medan magnet penting untuk mencapai hasil yang bermakna dari pemodelan.
Sejak penerapan industri awal EMS, telah diakui bahwa jenis baja yang menuntut, terutama yang memiliki rentang pengkristalan yang luas, mendapatkan manfaat dari penggerakan baik dalam cetakan pencetakan maupun pada tahap pengkristalan yang lebih akhir. Jenis penggerakan ini, dalam pencetakan berkelanjutan baja cair, dikenal sebagai penggerakan zona pengkristalan akhir atau F-EMS. Meski ada laporan awal tentang efektivitas F-EMS perihal meningkatkan kualitas internal strand cetak, terutama keutuhan struktur dan segregasi, dalam jangka panjang telah disadari bahwa performa metalurgi F-EMS kurang baik baik dalam efektivitas maupun konsistensi, yang dapat dikaitkan dengan sejumlah faktor yang menentukan. Pertama, penting untuk memosisikan F-EMS dengan respecto kepada tahap pengkristalan yang sesuai dengan tingkat fraksi padat tertentu dalam volume cairan. Kedua, penggerakan pada tahap pengkristalan ini dilakukan dalam kondisi torsi penggerakan yang berkurang secara progresif dan viskositas cairan yang meningkat. Yang pertama terjadi karena pengurangan jari-jari kolam penggerakan, sementara yang kedua disebabkan oleh peningkatan fraksi padat cairan.
Terdapat faktor tambahan yang penting mempengaruhi efektivitas penggerakan, yang timbul dari sifat medan magnet yang digunakan untuk penggerakan. Sistem penggerakan yang saat ini digunakan dalam produksi produk baja pencetakan berkelanjutan didasarkan pada penerapan medan magnet berputar (RMF). Medan tersebut memiliki keterbatasan dalam aplikasinya pada tahap pengkristalan yang lebih akhir, atau lanjutan, yang timbul dari fakta bahwa kecepatan sudut yang dihasilkan hampir konstan dengan respecto terhadap posisi radial. Pola aliran ini ditandai oleh gaya geser dan turbulensi yang intens di antarmuka padat-cair yang sangat efektif dari segi fragmentasi dendrit dan perkembangan selanjutnya struktur pengkristalan ekiaxial, tetapi memiliki dampak sangat sedikit pada pencampuran dalam volume cairan, terutama di dekat wilayah pusatnya. Di sisi lain, turbulensi dan pencampuran yang intens di seluruh volume cairan diperlukan pada tahap pengkristalan akhir untuk mengganggu pembentukan jaringan kristal dan, terkait dengannya, terjadinya cacat struktural seperti porositas, retakan, dan segregasi solute.
Terdapat banyak perkembangan yang bertujuan untuk meningkatkan penggerakan berbasis RMF pada tahap pengkristalan yang lebih akhir melalui peningkatan aliran fluida sekunder di bidang radial-aksial. Oleh karena itu, skema penggerakan intermiten dan bolak-balik, keduanya menggunakan periode paksa dan diam secara berurutan, telah diperkenalkan pada tahun 1980-an. Kojima dan rekan-rekannya, menunjukkan secara eksperimental, sementara Davidson dan Boysan mengonfirmasi secara teoretis bahwa aliran sirkulasi kuat terjadi di arah radial-aksial selama periode diam (yaitu tanpa penggerakan aktif) karena gradien aksial awal dari aliran swirl.
Namun, metode penggerakan ini tidak menghasilkan peningkatan yang signifikan pada performa F-EMS. Alasannya dapat ditemukan dalam studi terbaru oleh S Eckert dan rekan-rekannya yang telah menunjukkan bahwa terjadinya aliran sirkulasi kuat bergantung pada penyediaan rentang yang sempit dari parameter penggerakan dan pencetakan. Ketidakpatuhan terhadap ketentuan-ketentuan ini dapat berdampak negatif pada performa penggerakan dan bahkan membuatnya tidak berguna atau berbahaya. Terdapat beberapa upaya terbaru untuk memperkuat turbulensi dan pencampuran dalam massa cairan yang mengkristalkan dengan menggunakan arus listrik yang dimodulasi untuk mengenergikan kuil penggerak. Tujuannya adalah untuk menghasilkan medan elektromagnetik yang dimodulasi yang terdiri dari komponen waktu-rata dan waktu-variasi. Perkembangan terbaru ini bersifat teoretis dan skala laboratorium dan tidak ada yang telah diimplementasikan ke dalam praktik produksi. Medan magnet berputar berlawanan juga telah diuji untuk menggerakkan alloy aluminium yang mengkristalkan dalam eksperimen laboratorium yang dilakukan oleh Vives. Peningkatan yang signifikan pada struktur pengkristalan telah dicapai dengan menggunakan metode penggerakan ini.
Keuntungan EMS
Keuntungan EMS pada produk akhir tergantung pada penerapan dan beberapa contoh adalah (i) keutuhan kerja panas yang lebih baik, selama ekstrusi dan pengaturan batang frekuensi kegagalan internal lebih rendah, (ii) kemampuan pemotongan yang ditingkatkan dengan menghindari struktur yang menyebabkan retakan, (iii) hardenability yang ditingkatkan karena homogenitas yang lebih baik, (iv) kinerja tarik kawat yang ditingkatkan dengan frekuensi pecah cup dan cone yang rendah, dan (v) properti kelelahan bar yang lebih tinggi dan lebih konsisten.



