Faktor Kunci untuk Pencetakan Terus Terus Terpercaya Biliet Baja
Aspek Penting Pencetakan Terus Terus Biliet
Pencetakan terus terus biliet baja adalah operasi yang sensitif terhadap sejumlah faktor. Perlu dilakukan dengan kontrol yang memadai dan dengan stabilitas dan dengan cara yang menghasilkan produk cetakan yang aman dengan properti mekanis baja yang sehat, dan untuk memastikan proses yang kontinu dengan keterlambatan terbatas. Proses memerlukan kontrol yang baik atas parameter operasi untuk menghasilkan biliet yang sehat dan kontinu.
Aspek penting dari pencetakan terus terus biliet adalah (i) kualitas biliet, (ii) produktivitas mesin, dan (iii) biaya produksi. Ada kebutuhan untuk mengoptimalkan parameter kinerja untuk mencapai produktivitas tinggi dan kualitas biliet yang diperlukan dengan biaya operasi yang menurun. Ketersediaan mesin dan keandalan proses adalah faktor penting selama pencetakan terus terus biliet.
Pencetakan terus terus biliet adalah proses yang sangat fleksibel di mana operator harus bereaksi terhadap kebutuhan yang berubah dengan sangat cepat. Kualitas baja yang dibutuhkan dari mesin pencetakan terus terus biliet berkisar dari baja konstruksi sederhana (besi beton) hingga 'special bar quality' (SBQ) terdepan untuk industri otomotif dan aplikasi teknik lainnya, serta produk kawat tinggi seperti kawat baja lunak, kawat penguat beton prategang, dan kawat ban mobil.
Selama pencetakan terus terus, kualitas baja biliet yang dicetak, stres termal, cacat permukaan dan pembentukan retak sangat tergantung pada distribusi suhu sepanjang biliet yang dicetak terus terus. Perhatian utama biasanya diberikan pada suhu permukaan dan khususnya distribusi suhu sudut. Namun, dari segi teknologi distribusi suhu di inti biliet yang dicetak, yang sangat terkait dengan panjang metalurgi dan proses pelurusannya, juga sangat penting. Oleh karena itu, pemantauan medan suhu biliet yang dicetak, prediksinya serta tugas kontrol dan optimasi strategi pendinginan sekunder adalah isu prioritas bagi operator mesin pencetakan terus terus biliet.
Pengkristalan baja adalah proses di mana transformasi terjadi dari keadaan cair ke keadaan padat. Proses ini disertai dengan penurunan volume cair dan peningkatan volume fase padat. Selama pengkristalan baja, struktur kristal terbentuk, dan pertumbuhan kristal yang terbentuk terjadi. Kristal yang menyedot dari baja cair disebut kristal primer, dan struktur yang terbentuk dikenal sebagai struktur primer. Struktur primer yang terbentuk mempengaruhi perilaku lebih lanjut baja selama pekerjaan plastik dan, hingga beberapa derajat, properti produk akhir.
Pengkristalan dimulai pada suhu di mana keadaan padat memiliki energi bebas yang lebih rendah daripada cair. Pada suhu tertentu energi bebas zat cair sama dengan energi bebas zat padat, dan pada saat waktu zat berada baik dalam keadaan cair maupun padat. Suhu ini disebut suhu keadaan ekuilibrium, atau suhu pengkristalan teoretis dan keadaan seperti itu disebut keadaan ekuilibrium. Di atas suhu keadaan ekuilibrium, zat dalam keadaan cair memiliki energi bebas yang lebih rendah, dan di bawah suhu ini zat yang sama memiliki energi bebas yang lebih rendah dalam keadaan padat. Jadi pengkristalan hanya dapat mulai ketika energi bebas cair yang didinginkan lebih rendah dari energi bebas dalam keadaan ekuilibrium.
Perlu didinginkan cair di bawah suhu pengkristalan teoretis, yang disebut super pendinginan cair, dan besarnya super pendinginan disebut derajat super pendinginan. Namun, suhu di mana proses pengkristalan dimulai disebut suhu pengkristalan aktual. Baja cair adalah larutan multikomponen, dan pertimbangan di atas hanya terkait zat murni, dan oleh karena itu efek super pendinginan konstitusional juga perlu dipertimbangkan.
Tahap pertama pengkristalan adalah pembungan kristal pengkristalan, dan pembungan antarmuka inti-cair baru, setelah itu inti yang terbentuk dapat tumbuh dan meningkatkan ukurannya. Pada derajat super pendinginan yang lebih rendah, perbedaan antara energi bebas cair dan energi bebas inti yang terbentuk minimal, dan oleh karena itu sejumlah kecil inti terbentuk. Struktur butir kasar kemudian berkembang karena laju pembungan lebih rendah dari laju pertumbuhan inti. Seiring bertambahnya derajat super pendinginan, perbedaan antara energi bebas cair dan energi bebas inti padat yang terbentuk meningkat, yang menyebabkan peningkatan laju pembungan dan laju pertumbuhan inti. Dalam hal ini, peningkatan laju pembungan lebih tinggi dari peningkatan laju pertumbuhan inti. Sejumlah besar inti terbentuk dengan kecenderungan pertumbuhan kecil, dan struktur baja yang menyegerakkan adalah butir halus.
Pengetahuan proses pengkristalan penting untuk operasi proses pencetakan terus terus baja, karena (i) memungkinkan ketebalan lapisan padat yang menyegerakkan di tempat paling berbahaya dapat ditentukan, misalnya di keluar cetakan, (ii) memungkinkan panjang jalur strand yang dicetak dapat ditentukan, dan (iii) memungkinkan laju pengkristalan strand yang dicetak, yang mempengaruhi kehomogenan kimianya, dapat ditentukan. Ketebalan lapisan padat yang menyegerakkan sering ditentukan dengan metode sederhana dengan rumus d = k.(t)???, di mana d adalah ketebalan lapisan padat dalam milimeter, t adalah waktu dalam menit, dan k adalah koefisien pengkristalan, juga dikenal sebagai konstanta laju pengkristalan dalam milimeter/menit Konstanta laju pengkristalan secara besar bergantung pada tiga faktor yaitu (i) dimensi lintang strand yang dicetak, (ii) suhu super pemanasan baja di atas suhu liquidus, dan (iii) komposisi kimia baja yang dicetak dan intensitas pendinginan.
Faktor yang Mempengaruhi Kecepatan Cetak dan Produktivitas Mesin
Produktivitas meningkat dengan meningkatnya kecepatan cetak dan meningkatnya luas lintang. Kecepatan cetak dibatasi oleh beberapa fenomena berbeda seperti yang diberikan di bawah ini.
- Fluktuasi level berlebihan dan gelombang di meniscus menjadi lebih buruk dengan kecepatan cetak yang lebih besar. Ini dapat menyebabkan masalah kualitas permukaan bahkan sticker breakouts. Masalah ini dapat diatasi dengan mengubah desain nozzle (mengarahkan aliran lebih ke bawah atau mungkin dengan menambakan port vertikal bawah), menerapkan gaya elektromagnetik, mengubah flux cetakan, dan menggunakan metode lain untuk mengontrol pola aliran di cetakan.
- Strain aksial berlebihan dapat disebabkan oleh getaran dan tarik tarikan yang diperlukan untuk mengatasi gesekan di antarmuka antara cangkang yang menyegerakkan dan cetakan. Retak melintang dan breakouts yang terkait dapat membatasi kecepatan cetak, terutama jika ada ketidakrataan, taper berlebihan, atau lapisan flux cair yang tidak kontinu. Stres kecil jika lapisan cair flux cetakan dapat dipertahankan kontinu di seluruh permukaan cetakan dan perataan baik.
- Strain membran berlebihan dapat dihasilkan dalam cangkir tipis oleh tekanan ferrostatic dari kolam cair di bawah cetakan. Ini dapat menyebabkan retak dan breakouts jika cangkir tidak cukup tebal di keluar cetakan. Ketebalan cangkir kritis harus sekitar 3 mm untuk sejumlah besar grade. Ini mudah dicapai dengan kecepatan cetak mana pun yang mungkin, yang menunjukkan bahwa kriteria lain lebih penting.
- Ketidakrataan lokal apa pun dalam pertumbuhan cangkir dapat menyebabkan daerah panas dan tipis lokal di cangkir, yang dapat memicu retak berpanjang dan breakouts bahkan jika cangkir di atas ketebalan kritis secara rata-rata. Masalah ini dapat diatasi dengan mengoptimalkan perilaku flux cetakan selama pengkristalan awal, praktik getaran, dan desain taper, sehingga pelumas flux kontinu, fluks panas awal rendah dan seragam, dan taper dinding cetakan cocok dengan profil penurunan cangkir. Baja peritiktik dan baja stainless austenit rentan terhadap masalah ini. Superheat yang disampaikan dari jet baja yang mengalir juga dapat berkontribusi pada masalah ini, terutama di dekat wajah di mana jet mengenai saat mencetak dengan nozzle bifurcated terendam.
- Membungkulan berlebihan dari strand di bawah cetakan dapat menyebabkan berbagai retak internal bahkan breakouts jika membungkulan parah. Membungkulan dapat dikontrol dengan memilih cukup roll pendukung, mempertahankan perataan roll, mengontrol pendinginan spray di bawah cetakan, dan dengan menghindari perubahan tiba-tiba dalam pitch roll, sprays, atau kecepatan cetak.
- Jarak di bawah meniscus dari titik pengkristalan akhir pusat strand meningkat secara langsung proporsional dengan kecepatan cetak untuk ketebalan bagian yang diberikan dan membatasi kecepatan cetak maksimal. Potong api torch dan sistem pendukung roll harus meluas untuk menampung peningkatan ini dalam panjang metalurgi. Berlawanan dengan intuisi, panjang metalurgi ini tidak dapat diperpendek secara signifikan dengan meningkatkan intensitas pendinginan spray.
- Pemanasan ulang strand di bawah akhir zona pendinginan spray menghasilkan stres tarik internal dan retak hot-tear, yang bertambah parah dengan kecepatan cetak. Pemahaman ini diintegrasikan dalam karya pioneer Brimacombe dan rekan-rekannya untuk memberikan kriteria desain untuk zona spray. Zona pendinginan spray harus diperpanjang untuk menghindari retak ini.
- Ada banyak masalah kualitas khusus lain, yang terkadang memberikan batas pada kecepatan cetak. Sebagai contoh, dalam baja karbon ultra rendah, batas atas yang relatif lambat dalam kecepatan cetak diperlukan untuk mengurangi pencil pipe dan cacat pembungkuran lainnya karena penangkap gelembung argon pada juring dalam cetakan melengkung. Kecepatan cetak hanya dapat ditingkatkan dalam situasi seperti ini dengan perubahan hati-hati dalam kondisi operasi yang menghindari cacat spesifik yang menjadi perhatian.
Jelas, untuk meningkatkan kecepatan cetak proses pencetakan terus terus mempertimbangkan dengan hati-hati banyak fenomena berbeda. Daftar di atas menunjukkan bahwa delapan kriteria terpisah harus dipenuhi, yang mana pun dapat membatasi kecepatan cetak untuk suatu operasi tertentu.
Properti Mekanis Baja pada Suhu Tinggi
Untuk operasi yang lancar mesin pencetakan terus terus biliet, perlu bagi operator mesin untuk memiliki pengetahuan tentang properti mekanis baja pada suhu tinggi yang dijelaskan di bawah ini.
- Duktivitas panas baja – Baja memiliki duktivitas yang berkurang dalam rentang suhu tertentu, yang memiliki implikasi penting untuk pembentukan retak. Gambar 1 secara skematis menunjukkan zona suhu duktivitas panas rendah baja dan mekanisme embrittlement yang sesuai. Terlihat bahwa ada tiga zona duktivitas rendah. Dari ini, zona suhu tinggi dan zona suhu rendah berkontribusi secara signifikan pada pembentukan retak dalam pencetakan terus terus. Zona suhu menengah jarang bertanggung jawab terhadap retak dalam pencetakan terus terus.
- Zona suhu tinggi dengan duktivitas rendah berlaku pada suhu dalam 30 derajat C hingga 70 derajat C dari suhu solidus, di mana strain terkait ke retakan baja kurang dari 1 %. Kehilangan duktivitas terkait dengan mikro-segregasi sulfur (S) dan fosfor (P) di antarmuka dendrit yang menyegerakkan. Pengayaan solute ini secara lokal menurunkan suhu solidus, menghasilkan suhu duktivitas 'nol' di bawah suhu solidus massal yang sesuai dengan komposisi rata-rata. Strain tarik yang diterapkan pada baja dalam zona suhu ini menyebabkan dendrit terpisah dan permukaan retak yang dihasilkan menunjukkan penampilan halus dan bulat yang karakteristik dari kegagalan film cair. Keberadaan mangan (Mn) bermanfaat, terutama ketika rasio Mn/S lebih dari 20, karena secara preferensi bereaksi dengan S untuk membentuk endapan MnS yang lebih tidak berbahaya, sehingga meminimalkan pembentukan film cair. Peningkatan kandungan S, P, Sn (timah), dan Cu (tembaga) semuanya merusak duktivitas yang telah ditunjukkan relatif tidak sensitif terhadap strain rate dan perawatan termal selanjutnya. Retak yang biasanya diamati di biliet pencetakan terus terus terbentuk dalam zona duktivitas rendah ini. Dengan demikian kedalaman retak dari permukaan menjadi sangat penting, karena menunjukkan ketebalan cangkir pada saat pembentukan retak.
- Zona suhu rendah dengan duktivitas rendah di biliet pencetakan terus terus terjadi di wilayah dua fase austenit-ferrit di bawah suhu Ar3. Ini sesuai dengan zona 'E' pada Gambar 1. Mekanisme embrittlement biasanya dikaitkan dengan konsentrasi strain pada film ferrit primer yang terbentuk di sepanjang batas kristal austenit. Ferrit lebih duktil dan memiliki kekuatan lebih rendah daripada austenit, jadi melemahkan struktur. Keberadaan endapan seperti AlN, Nb(CN) dan BN semakin memperburuk masalah dengan meningkatkan konsentrasi strain dan embrittlement batas kristal ferrit, setiap endapan memicu mikro-void. Selain itu, ferrit primer mendorong endapan preferensi di batas kristal karena nitrides memiliki kelarutan yang jauh lebih rendah di ferrit daripada di austenit. Duktivitas berada pada minimum ketika kantong memicu ferrit primer pertama terhubung menjadi film kontinu di batas kristal austenit. Ketebalan film ferrit proeutektoid ini adalah faktor kontrol untuk duktivitas sesuai mekanisme ini. Dengan suhu lebih rendah atau waktu tahan lebih lama, peningkatan ketebalan film ferrit bertanggung jawab terhadap peningkatan duktivitas yang diamati. Rentang suhu di mana kehilangan duktivitas terjadi adalah dalam rentang sekitar 500 derajat C hingga 900 derajat C.
- Selama proses melalui mesin cetak, strand yang menyegerakkan tunduk pada kondisi termal yang bervariasi dan beban mekanis, keduanya berkontribusi pada generasi stres dan strain. Untuk retak terjadi pada tempat tertentu, dua kondisi yang harus dipenuhi adalah (i) stres/strain bersifat tarik, dan (ii) kekuatan retakan atau strain ke kegagalan baja terlampaui.
- Prinsip dasar yang mengatur generasi stres termal adalah bahwa perlu adanya ekspansi atau kontraksi bebas yang dibatasi atau gradien dalam materi yang tidak linier. Dalam pencetakan terus terus baja, kondisi di strand mendekati plane strain umum, yang memungkinkan beberapa ekspansi longitudinal (dalam arah cetak), meminimalkan generasi stres dan strain longitudinal. Juga, gradien termal longitudinal cukup dangkal dibandingkan dengan yang di sisi melintang. Dengan demikian, retak melintang, yang memerlukan komponen stres atau strain longitudinal, jarang dapat dikaitkan dengan kondisi termal yang buruk dan hampir selalu bersifat mekanis. Di sisi melintang, Namun, ada keterbatasan yang lebih besar terhadap ekspansi bebas, yang, dikombinasikan dengan gradien suhu yang curam dan seringkali non-linier, menghasilkan stres termal melintang yang tinggi. Selain itu, perubahan tiba-tiba dalam laju ekstraksi panas menyebabkan gradien termal berubah, sebagian besar di permukaan. Ekspansi atau kontraksi preferensi dari wilayah ini juga menghasilkan stres di sisi melintang. Akibat suhu tinggi di strand yang menyegerakkan, relaksasi cepat dari stres ini dapat terjadi karena creep. Namun, strain yang dihasilkan, jika berlebihan relatif terhadap strain ke retakan dan bersifat tarik, dapat menyebabkan retak longitudinal. Ketidakrataan persegi karena pendinginan yang tidak merata di cetakan atau pendinginan spray menghasilkan stres tarik di sudut tumpul, atau daerah off corner biliet, yang dapat menghasilkan retak sudut longitudinal atau retak off corner. Pemanasan ulang permukaan biliet di bawah cetakan atau pendinginan spray juga dapat menyebabkan ekspansi lapisan permukaan, yang memberikan stres tarik di front pengkristalan di mana baja memiliki duktivitas lebih rendah. Jika ada binding di sudut biliet dalam cetakan, pendinginan berlebihan di beberapa lokasi wajah dapat menyebabkan tegang lokal dan depresi longitudinal serta retak. Overcooling di wilayah meniscus atau di zona pendinginan spray atas menghasilkan stres tarik permukaan, yang menyebabkan retak facial longitudinal.
- Ada banyak sumber stres mekanis di strand yang menyegerakkan. Menempel di cetakan, pelumasan yang tidak tepat, kondisi getaran, atau taper berlebihan menyebabkan tarik tarikan penarikan bekerja pada strand. Ini menghasilkan stres dan strain tarik aksial yang terkonsentrasi di daerah cangkir tipis lokal, seperti tanda getaran, untuk menyebabkan depresi melintang atau retak melintang. Stres di front pengkristalan, di mana baja memiliki duktivitas terendah, adalah kompresi pada posisi membungkulan maksimum dan tarik di bawah roll di front pengkristalan, saat membungkulan tertekuk. Jika taper tidak cukup maka membungkulan cangkir di daerah bawah cetakan menyebabkan tindakan hubung di situs off corner dan strain tarik di front pengkristalan.
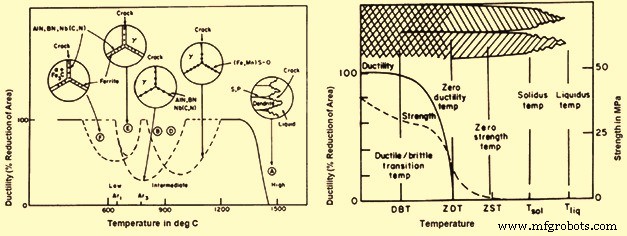
Gambar 1 Zona suhu duktivitas panas rendah baja dan properti mekanis
Pengkristalan Strand
Proses aliran panas di dalam strand baja yang menyegerakkan, seperti ekstraksi superheat dan pertumbuhan cangkir yang menyegerakkan, mempengaruhi kualitas biliet yang dicetak. Pengetahuan distribusi suhu di cangkir padat berharga, dari segi kualitas, karena mengungkapkan apakah ada gradien termal yang berubah cepat yang dapat menghasilkan stres dan retak. Pemanasan ulang permukaan biliet di bawah pendinginan sekunder adalah contohnya.
Biasanya superheat diekstrak sebagian besar di cetakan. Ini penting karena ada hubungan yang kuat antara superheat dan zona equiaxed di biliet yang dicetak, akibat perilaku kristal yang bergerak bebas. Dengan demikian, ekstraksi panas di cetakan, yang dipengaruhi oleh beberapa variabel, dapat mempengaruhi struktur internal dan, sebagai hasilnya, keberadaan retak internal dan keparahan segregasi centerline dan porositas.
Profil cangkir memiliki penggunaan yang khusus dalam mencapai biliet berkualitas tinggi, bebas dari retak permukaan atau internal. Biasanya semua retak terbentuk dalam zona duktivitas rendah dekat front pengkristalan (dalam 50 derajat C hingga 100 derajat C dari suhu solidus). Oleh karena itu, jarak retak dari permukaan adalah ukuran langsung dari ketebalan cangkir pada saat retak dihasilkan.
Sebuah contoh profil aksial ketebalan cangkir dan suhu mid-face yang menunjukkan posisi perkiraan pembentukan retak setengah jalan dan pemanasan ulang di bawah sprays untuk mencetak biliet ditunjukkan pada Gambar 2. Lokasi aksial perkiraan pembentukan retak ditampilkan dan terlihat dekat dengan keluar zona pendinginan sekunder, di bawahnya suhu mid-face melonjak tajam. Pemanasan ulang yang cepat menyebabkan stres tarik dihasilkan dalam zona duktivitas rendah dekat front pengkristalan. Dengan demikian untuk mencegah retak ini, sprays harus sedemikian sehingga meminimalkan pemanasan ulang permukaan. Secara efektif, ini menghasilkan zona pendinginan sekunder yang lebih panjang dengan flux air yang meleleh secara aksial untuk mengurangi diskontinuitas ekstraksi panas antara dasar zona spray dan masuk ke pendinginan radiasi. Aplikasi profil cangkir juga dapat sangat berguna untuk membedakan antara retak yang dihasilkan di cetakan atau di bawahnya.
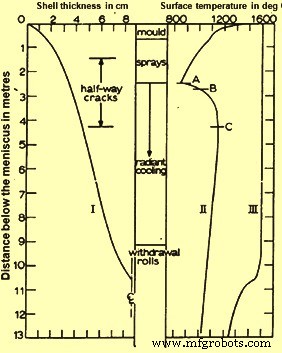
Gambar 2 Profil aksial ketebalan cangkir dan suhu mid-face
Prediksi dasar kolam penting untuk dua alasan. Alasan pertama adalah kolam cair tidak diperbolehkan meluas melewati stand potongan. Biasanya kedalaman kolam dan kecepatan cetak berhubungan linier. Oleh karena itu, kedalaman kolam dapat dikontrol oleh kecepatan cetak. Alasan hubungan linier adalah bahwa waktu untuk menyegerakkan bagian yang diberikan secara kasar konstan dan independen dari kecepatan cetak. Alasan kedua adalah pengetahuan kedalaman kolam dapat membantu dalam pencegahan retak pelurusan, yang mungkin terbentuk selama pelurusan biliet yang dicetak ke posisi horizontal. Jika strand tidak menyegerakkan di pelurusan, stres tarik yang bekerja pada wilayah duktivitas rendah dekat front pengkristalan dapat menyebabkan retak terbentuk (tergantung pada desain unit pelurusan). Oleh karena itu, kecepatan cetak mungkin harus dibatasi untuk memastikan bahwa bagian sepenuhnya menyegerakkan dan zona duktivitas rendah dihilangkan, sebelum pelurusan.
Dua aspek pengkristalan dalam pencetakan terus terus yang memerlukan pemahaman yang tepat adalah (i) struktur (kolumnar versus equiaxed) dan (ii) pertumbuhan cangkir padat yang melingkupi kolam cair. Struktur cetakan sangat penting bagi kualitas karena mempengaruhi baik pembentukan retak internal maupun segregasi makro. Ketidakrataan pertumbuhan kulit yang menyegerakkan dapat secara serupa memperburuk pembentukan retak permukaan longitudinal serta frekuensi depresi dan breakout melintang selama pencetakan biliet.
Struktur Cetakan
Beberapa faktor memiliki pengaruh signifikan pada ukuran zona equiaxed pusat relatif terhadap zona kolumnar di sekitarnya di bagian pencetakan terus terus. Faktor-faktor ini adalah (i) superheat baja, (ii) komposisi baja, (iii) aliran fluida di kolam cair, (iv) ukuran bagian, dan (v) desain mesin (mesin melengkung atau lurus). Dari ini, superheat yang biasanya diukur di tundish memiliki efek dominan. Zona kolumnar digemari dengan mengorbankan zona equiaxed dengan meningkatnya suhu baja (liquidus plus superheat). Efek maksimum biasanya terlihat ketika superheat kurang dari 30 derajat C. Oleh karena itu, superheat rendah diinginkan (sebesar mungkin tanpa membeku nozzle) untuk memaksimalkan struktur equiaxed yang lebih tahan retak dan mempromosikan segregasi makro yang berkurang.
Kandungan C baja memiliki efek pada panjang zona kolumnar biliet pencetakan terus terus. Struktur equiaxed diinginkan pada rentang karbon sedang (0,17 % hingga 0,38 % C). Peningkatan kandungan P, dari 0,008 % hingga 0,02 % di biliet dengan 0,13 % hingga 0,30 % C, juga menyebabkan zona kolumnar menyusut.
Efek yang serupa terlihat di biliet yang diaduk elektromagnetik. Aliran fluida yang diinduksi oleh pengaduk elektromagnetik dapat secara signifikan meningkatkan pertumbuhan zona equiaxed, terutama jika dilakukan di cetakan pada superheat sedang. Pengadukan di bawah cetakan juga dapat menghentikan pertumbuhan dendrit kolumnar, meskipun hati-hati perlu dilakukan untuk meminimalkan pembentukan band pengkristalan putih (seperti yang diamati dalam cetakan sulfur dari bagian cetak). Ukuran bagian yang besar juga menguntungkan pertumbuhan zona equiaxed.
Desain mesin pencetakan terus terus, apakah lurus atau melengkung, juga mempengaruhi struktur cetakan. Panjang zona kolumnar yang berdekatan dengan wajah jari-jari dalam (atas) biasanya meluas hingga garis tengah biliet, sedangkan zona kolumnar yang berdekatan dengan wajah jari-jari luar (bawah) jauh lebih pendek. Observasi ini karakteristik dari bagian baja yang dicetak pada mesin cetakan melengkung relatif terhadap struktur axi-simetris yang diperoleh dengan mesin lurus. Diasumsikan bahwa kristal baja yang dihasilkan di meniscus jatuh ke kolam cair dan berteduh secara preferensi di depan front pengkristalan yang maju dari wajah jari-jari luar. Dengan cara ini, pertumbuhan dendrit kolumnar berhenti, sementara sebaliknya, di dekat wajah jari-jari dalam, dendrit kolumnar tumbuh tanpa terhalang. Pengaruh faktor yang mempengaruhi struktur cetakan dapat dijelaskan dalam istilah pembuatan dan kelangsungan kristal ini yang tidak terlekat. Sebagai contoh, superheat memiliki efek yang kuat karena kristal meleleh kembali dalam cairan yang terlalu panas sehingga pertumbuhan kolumnar dapat berlanjut tanpa terhalang. Secara serupa, C sedang menunjukkan jumlah struktur equiaxed yang lebih tinggi karena kristal yang memasuki wilayah cair panas harus meleleh kembali oleh transformasi padat gamma ke fase delta. Ini melibatkan difusi C, keterbatasan kinetik kecil namun penting.
Pertumbuhan Cangkir
Di wilayah cetakan, laju pertumbuhan cangkir diatur oleh ekstraksi panas eksternal. Oleh karena itu semua variabel yang mempengaruhi distribusi flux panas cetakan juga secara langsung mempengaruhi pertumbuhan cangkir. Lebih rendah di mesin cetak, di mana cangkir telah tebal cukup, konduksi melalui cangkir baja padat itu sendiri menjadi menentukan laju.
Aspek penting dari pertumbuhan cangkir, terutama di cetakan adalah bahwa itu mungkin tidak seragam. Cangkir mungkin tipis lokal di dekat tanda getaran dalam yang jarak baja/cetakan besar. Kandungan C baja juga mempengaruhi keseragaman pertumbuhan cangkir. Telaah breakout cangkir menunjukkan bahwa pertumbuhan cangkir paling tidak seragam di cangkir breakout 0,1 % C karena kerutan yang luar biasa pada permukaan. Kerutan dan jarak terkait mengurangi ekstraksi panas cetakan. Asal perilaku ini diduga merupakan penurunan terkait transformasi delta ke gamma, yang pada 0,1 % C berlangsung dalam keadaan padat pada suhu tertinggi.
Segregasi Makro
Di biliet pencetakan terus terus, keparahan segregasi makro centerline dan porositas terkait dengan struktur cetakan. Secara umum, dengan zona kolumnar yang lebih besar, ada lebih banyak masalah kualitas. Oleh karena itu faktor-faktor seperti (i) superheat rendah, (ii) komposisi baja, (iii) baja C sedang, (iv) pengadukan elektromagnetik, terutama di cetakan, dan (v) ukuran bagian besar membantu dalam pembentukan struktur equiaxed yang bermanfaat bagi kualitas.
Kesulitan dalam mengontrol segregasi makro di biliet kemudian timbul, sebagian dari pembuatan/kontinuitas kristal yang tidak terlekat, tetapi juga dari pemadatan kristal di bagian bawah kolam cair di mana fraksi padat meningkat. Dalam kondisi buruk, penambatan periodik kristal di dekat dasar kolam menyebabkan isolasi kantong cair, yang membeku untuk membentuk ruang penurunan dan wilayah segregasi makro (C, Mn, S, P,). Untuk pencetakan baja C tinggi, yang rentan terhadap masalah ini, pendekatan baru telah diambil untuk mengurangi segregasi makro. Biliet dicetak dengan superheat tinggi untuk menghilangkan kristal (dan struktur equiaxed) sementara pendinginan spray dengan intensitas tinggi diterapkan untuk memaksimalkan laju pengkristalan, sehingga mengurangi kecenderungan segregasi.
Segregasi makro pada garis tengah biliet pencetakan terus terus berasal terutama dari membungkulan sangat dekat dengan penyelesaian pengkristalan. Membungkulan menarik cair sisa yang kaya ke bawah, di mana membeku di garis tengah. Retak juga mungkin terjadi pada saat waktu yang sama jika membungkulan parah. Ekstensi struktur equiaxed adalah faktor penting dalam segregasi, sebagaimana juga untuk 'segregasi makro setengah', yang muncul sebagai titik di dalam biliet. Morfologi dan pemadatan kristal, serta pengadukan elektromagnetik, mempengaruhi ekstensi segregasi makro.



