Panduan Profesional Pencetakan Terus Terus Biliet Baja
Pencetakan Terus Terus Biliet Baja
Pencetakan terus terus baja adalah proses di mana baja cair secara terus menerus menyegerakkan menjadi strand logam. Bergantung pada dimensi strand, produk setengah jadi ini disebut slab, bloom atau biliet. Biliet baja memiliki lintang persegi dengan satu sisi biasanya 150 mm atau kurang. Ini adalah bahan masukan untuk pengilingan baja di pabrik profil ringan, pabrik batang, dan pabrik kawat busur. Biliet baja juga digunakan dalam pengintian produk tertentu.
Proses pencetakan terus terus ditemukan pada tahun 1950 dalam upaya meningkatkan produktivitas produksi baja. Sebelumnya hanya cetakan ingot yang tersedia yang masih memiliki manfaat dan keuntungannya tetapi tidak selalu memenuhi tuntutan produktivitas. Sejak saat itu, pencetakan terus terus telah dikembangkan lebih lanjut untuk meningkatkan hasil, kualitas dan efisiensi biaya.
Pencetakan terus terus baja saat ini adalah metode pilihan oleh semua produsen baja menggantikan metode cetakan ingot lama. Dikenali dengan banyak keuntungannya, proses ini telah melalui banyak perbaikan dan merupakan subjek studi luas baik secara empiris maupun matematis. Pencetakan terus terus biliet baja adalah salah satu jenis pencetakan terus terus yang diadopsi di industri baja, dengan yang biliet baja diproduksi secara terus menerus dan bersamaan. Jenis proses ini memerlukan kontrol yang besar atas parameter operasi untuk menghasilkan biliet yang sehat dan kontinu. Proses dapat dibagi sejumlah langkah dimulai dengan menuangkan baja cair panas dari panci pembuatan baja ke dalam ladle, di mana kimia baja disesuaikan dalam pembuatan baja sekunder, kemudian menuangkan ke dalam distributor (tundish), dan dari distributor ke dalam cetakan. Pengkristalan baja dimulai di cetakan tembaga dengan pendinginan tidak langsung, area yang telah menjadi subjek banyak studi. Dari cetakan biliet yang dicetak mengalami pendinginan sekunder dengan spray air.
Produksi biliet baja mendapat peningkatan pada tahun 1960 karena pada saat ini konsep mini-mill dikembangkan dengan menggabungkan pembuatan baja listrik dengan pencetakan terus terus dan organisasi ramping untuk menghasilkan kultural produksi baja baru yang menguntungkan. Produsen biliet meskipun sangat menguntungkan tertinggal dalam produksi produk cetakan terus terus berkualitas tinggi.
Survei yang dilakukan pada tahun 1980 menunjukkan bahwa desain cetakan dan operasi pencetakan terus terus biliet tidak distandardisasi dan setiap perusahaan melakukan sesuatu yang berbeda. Brimacombe dan rekan-rekannya pada akhir tahun 1970 mulai menjelajahi kerja dalam cetakan biliet dan menetapkan hubungan antara desain cetakan, parameter operasi, dan kualitas biliet dengan bantuan model matematis dan pengukuran in-plant. Karena upaya ini, pencetakan biliet bergerak menuju desain standar dan parameter operasi yang menghasilkan perbaikan besar dalam kualitas biliet cetak. Ini terungkap oleh survei baru yang dilakukan pada tahun 1994 dan diperhatikan bahwa produsen biliet telah mulai menyediakan biliet special bar quality ke sektor otomotif dengan sukses dengan memenuhi persyaratan kualitas yang ketat. Sejak saat itu, pemasok mesin pencetakan biliet telah mengevaluasi kembali kecepatan cetak untuk pencetakan terus terus biliet, yang mengarah pada sejumlah perkembangan baru yang bertujuan pada produktivitas yang lebih tinggi. Fitur umum teknologi cetak kecepatan tinggi untuk biliet adalah peningkatan panjang cetakan.
Sekarang tersedia berbagai macam mesin pencetakan terus terus biliet yang sangat luas. Mesin-mesin ini memiliki radius lengkungan yang berbeda, dari satu strand hingga delapan strand dan memiliki kecepatan cetak hingga 6 m/menit. Satu mesin pencetakan strand tunggal biliet dengan radius 6 m ditunjukkan pada Gambar 1 sementara dua mesin pencetakan delapan strand biliet ditunjukkan pada Gambar 2.
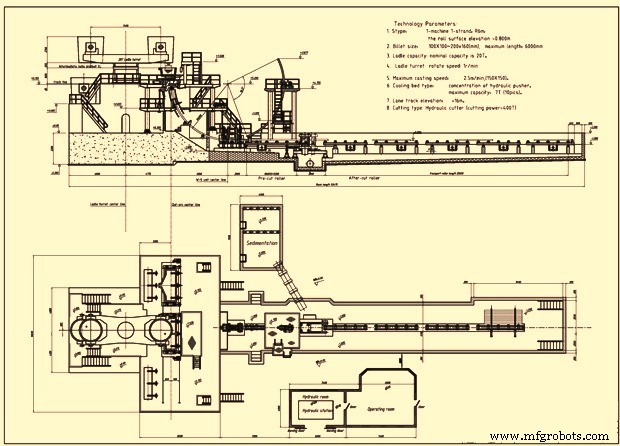
Gambar 1 Mesin pencetakan strand tunggal biliet
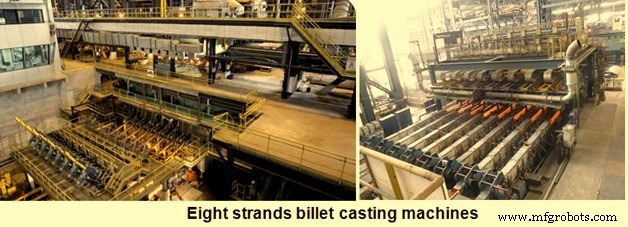
Gambar 2 Mesin pencetakan delapan strand biliet
Proses pencetakan terus terus biliet baja dijelaskan di bawah ini.
Ladle Baja
Baja cair dipindahkan dari fasilitas pembuatan baja ke mesin pencetakan biliet dalam ladle baja. Selama transfer ini ada kesempatan yang tersedia untuk kontrol kebersihan, komposisi dan suhu baja cair. Jika kesempatan ini tidak dimanfaatkan maka baja cair yang diantar ke mesin pencetakan biliet kotor dan terlalu panas atau terlalu dingin. Pencetakan biliet berkualitas kemudian menjadi tugas yang jauh lebih sulit.
Selama transfer baja cair ke mesin pencetakan, masalah besar adalah penyerapan oksigen (O2) dari udara, slag tungku, dan lapisan refraktori ladle. Perlu meminimalkan penyerapan O2 selama setiap langkah transfer. Overflow slag di ladle baja harus dicegah dari tungku pembuatan baja pada akhir tapan. Permukaan baja di ladle perlu ditutup dengan slag sintetis (i) untuk mencegah penyerapan O2 dari udara, (ii) untuk penyerapan inklusi non-metalik, dan (iii) untuk meminimalkan kehilangan panas. Di beberapa pabrik, ladle baja ditutup di atas dengan cover ladle. Selanjutnya selama pencetakan, ladle baja dilengkapi dengan tabung refraktori untuk mencegah penyerapan O2 saat baja diurini ke tundish. Aliran baja dari ladle ke tundish dikontrol dengan slide gate valve. Di beberapa pabrik berat ladle baja diukur secara kontinu dengan bantuan load cells.
Biasanya pencucian baja cair dengan gas argon (Ar) iners dilakukan untuk homogenisasi suhu baja. Kontrol suhu baja cair penting untuk mengontrol struktur cetak serta untuk pencegahan masalah operasi seperti pembentukan skull di ladle dan tundish, break-outs dll. Laju aliran dan durasi pencucian Ar perlu dikontrol karena gas yang dikeluarkan dari baja membawa kontak dengan udara kecuali langkah khusus dilakukan.
Tundish
Tundish harus memainkan banyak peran selama pencetakan terus terus biliet baja. Bertindak sebagai distributor, mengeluarkan baja ke beberapa strand mesin pencetakan biliet. Ini juga memfasilitasi kontrol aliran baja cair ke dalam cetakan karena memiliki tekanan hidrostatis konstan dan lebih rendah daripada ladle baja. Ini penting terutama selama start-up mesin pencetakan, karena tundish dapat diisi dengan baja ke level steady-state normal sebelum memulai penurunan baja cair ke dalam cetakan. Fenomena penting lainnya yang dapat terjadi di tundish adalah floating inklusi yang membantu kebersihan produk cetak. Selanjutnya tundish juga dapat digunakan sebagai reaktor, untuk penambahan agen seperti calcium (Ca), untuk kontrol morfologi inklusi.
Karena fungsi di atas, bentuk dan ukuran tundish ditentukan terutama oleh kebutuhan untuk mengontrol aliran fluida. Karena ukuran heat, dimensi biliet yang dicetak, jumlah strand, jarak strand, dan laju penurunan berbeda dari satu pabrik ke pabrik lain; desain tundish yang optimal unik tidak ada. Namun berikut adalah fitur kunci dari tundish yang dirancang dengan baik.
- Desain tundish harus memaksimalkan float-out inklusi. Untuk ini volume tundish harus besar, meskipun faktor mitigasi lain membatasi ukurannya. Sebagai contoh, jika heat dengan komposisi berbeda akan dicetak secara berurutan, tanpa gangguan operasi pencetakan, volume baja yang 'dicampur' di tundish harus diminimalkan karena baja yang dicampur adalah off grade dan dapat mewakili kehilangan hasil.
- Waktu tinggal baja yang mengalir ke masing-masing strand harus sama untuk memastikan kualitas baja.
- Short circuiting baja melalui tundish harus minimal, yaitu, sejauh mungkin, plug flow harus dicapai.
- Pola aliran di tundish harus memungkinkan sebagian besar baja bergerak dekat permukaan di mana floating inklusi dapat diserap oleh slag tundish. Ini penting karena jarak inklusi dapat ditempuh oleh keangungan saja kecil dalam waktu yang tersedia di tundish.
- Volume mati harus diminimalkan karena secara efektif mengurangi waktu tinggal baja.
- Turbulensi dari aliran ladle yang masuk perlu diisolasi, terutama saat penurunan aliran terbuka dari tundish ke cetakan. Turbulensi mempengaruhi kekasaran aliran tundish dan penangkapan gelembung gas di kolam cetakan.
- Kedalaman tundish harus cukup, lebih dari sekitar 500 mm, untuk mencegah vortexing di sumur nozzle, yang dapat menarik slag lebih ke bawah di kolam cetakan.
Penentuan desain tundish yang optimal memerlukan spesifikasi bentuk, dimensi dan lokasi serta ukuran perangkat kontrol aliran internal seperti dam dan weir. Ini biasanya dicapai dengan penggunaan yang luas dari model air dan/atau model matematis.
Aspek lain dari desain tundish yang mempengaruhi produktivitas dan kualitas adalah pencegahan reoksidasi baja cair. Dengan demikian slag pelindung dengan kapasitas penyerapan inklusi diterapkan untuk mencegah penyerapan O2 dari udara. Baja yang mengalir dari tundish ke cetakan dilindungi lebih lanjut dengan melewati tabung refraktori atau shroud gas iners. Yang terakhir digunakan saat mencetak biliet bagian kecil di mana ruang cetakan terlalu kecil untuk menampung tabung refraktori. Untuk pencetakan biliet kualitas rendah, baja biasanya diurini melalui udara tanpa khawatir tentang reoksidasi. Tundish dilapisi dengan refraktori yang harus inert terhadap baja. Juga deoksidan di baja seperti Ca atau aluminium (Al), misalnya, tidak boleh bereaksi dengan oksida yang menyusun lapisan refraktori. Di beberapa pabrik, tundish dipanaskan terlebih dahulu untuk mengeluarkan komponen volatif dalam jenis pelapis tertentu, yang dapat berkontribusi pada hidrogen ke baja, dan juga untuk kontrol suhu baja yang lebih baik.
Masalah besar dengan operasi tundish adalah penutupan nozzle penurunan oleh inklisi padat seperti alumina (Al2O3). Meskipun inklusi kecil dibandingkan diameter nozzle, mereka biasanya menempel pada refraktori melalui lapisan batas dan akhirnya, dengan penumpukan berturut-turut, membentuk jembatan di seluruh nozzle yang menghentikan aliran. Masalah ini parah untuk pencetakan biliet kecil, yang membutuhkan nozzle diameter kecil. Saat mencetak bagian besar menggunakan nozzle besar, Ar sering dicuci secara terus menerus melalui nozzle untuk mencegah penumpukan berlebihan. Penutupan nozzle bukan masalah jika inklusi dalam keadaan cair. Oleh karena itu untuk pencetakan yang bebas masalah dari baja killed Al ke dalam biliet, Ca ditambahkan dalam jumlah yang benar untuk menghasilkan inklusi calcium aluminate.
Laju penurunan melalui nozzle tundish dilakukan dengan berbagai teknik tergantung pada ukuran bagian yang dicetak. Untuk bagian besar, menggunakan tabung refraktori antara tundish dan cetakan, stopper rod atau slide gate valve biasanya digunakan untuk mengontrol aliran, kontrol aliran otomatis untuk mencapai level meniscus konstan dan kecepatan cetak biasanya digunakan. Dalam kasus biliet bagian kecil, dengan penurunan aliran terbuka, biasanya tidak ada kontrol aliran pada tundish. Laju aliran kemudian disesuaikan dengan pemilihan diameter nozzle yang sesuai dan pemeliharaan head hidrostatis baja tertentu di tundish. Kontrol level meniscus kemudian diperoleh dengan mengubah kecepatan cetak. Pemeliharaan head baja cair di tundish dilakukan secara manual atau dengan menimbang tundish secara kontinu dengan load cell dan menghubungkan sinyal ke slide gate valve di ladle.
Waktu normal yang diperlukan untuk mencetak satu heat baja cair sekitar satu jam, yang harus cocok dengan waktu 30 hingga 40 menit hingga dua jam yang diperlukan untuk pasokan heat ke mesin pencetakan biliet.
Cetakan
Cetakan adalah 'jantung' mesin pencetakan. Ini juga perangkat utama untuk ekstraksi panas. Fungsi cetakan adalah (i) menghapus superheat dari baja cair, (ii) tumbuhkan cangkir padat dengan ketebalan yang cukup, (iii) menahan kolam cair di bawah cetakan tanpa break-outs, dan (iv) mendukung cangkir dalam pertumbuhan awalnya. Karena cetakan mengatur ekstraksi panas, desain dan operasi cetakan sangat mempengaruhi kualitas internal dan permukaan biliet yang dicetak. Kebebasan dari retak permukaan sangat penting terutama jika biliet yang dicetak akan di-charge panas ke tungku pemanas ulang untuk pengilingan karena retak permukaan dioksidasi dan membentuk defek selimut oksida selama pengilingan.
Cetakan mungkin lurus atau mungkin memiliki kelengkungan 4 m hingga 15 m radius. Cetakan melengkung digunakan dengan strand melengkung untuk mengurangi tinggi mesin pencetakan dan biaya modal. Cetakan lurus membantu dalam distribusi inklusi dalam produk cetak. Dalam kasus cetakan melengkung, floating inklusi dapat ditangkap secara preferensi oleh front pengkristalan yang berdekatan dengan wajah radius dalam untuk membentuk band. Karena ini tidak terjadi di cetakan lurus, inklusi lebih merata. Sejauh mana kekhawatiran ini valid tergantung pada kebersihan baja yang masuk ke cetakan dan persyaratan kualitas yang diperlukan untuk biliet cetak. Dalam hal mana pun, baja keluar yang meninggalkan cetakan lurus secara umum dikegelkan secara bertahap ke orientasi horizontal untuk mengurangi tinggi mesin pencetakan. Namun, di beberapa pabrik, cetakan dan wilayah sub-cetakan lurus sehingga produk cetak tidak tunduk pada gaya bengkok mekanis yang dapat menyebabkan retak. Dengan cetakan melengkung, strand baja perlu diluruskan ke posisi horizontal sebelum dipotong menjadi panjang.
Terlepas dari apakah cetakan lurus atau melengkung, desain dasar cetakan sama. Tube mould digunakan untuk pencetakan terus terus biliet baja. Cetakan ini terdiri dari tabung tembaga (Cu) yang ditempatkan konsentrik di dalam baffle baja dengan air pendingin mengalir melalui anulus di antara keduanya. Ketebalan dinding tabung Cu bervariasi dari sekitar 6 mm hingga 20 mm. Tembung tebal digunakan untuk bagian yang lebih besar. Tabung cetakan dibuat dari berbagai grade legam Cu. Legam Cu yang mengandung fosfor, perak (bearing perak), atau kromium dan zirkonium adalah bahan yang umum digunakan untuk tabung cetakan.
Selama pencetakan, cetakan dilumasi dan direkipsasi untuk mencegah baja menempel pada Cu, yang akan mengakibatkan retakan kulit padat. Cetakan yang osilasi umumnya mengikuti bentuk gelombang sinus, frekuensi dan amplitudnya disesuaikan untuk memastikan bahwa selama satu bagian detik pada stroke bawah, cetakan bergerak lebih cepat daripada strand yang menurun. Periode 'negative strip' ini telah terbukti mempengaruhi pembentukan tanda osilasi pada permukaan strand. Pelumas yang digunakan biasanya tergantung pada ukuran bagian yang dicetak.
Dalam kasus bagian kecil seperti biliet persegi 100 mm, di mana baja diurini dalam aliran terbuka dari tundish ke cetakan, minyak rapeseed atau minyak sintetis digunakan. Minyak dipompa ke plate pelumas di atas cetakan dari mana menetes di dalam dinding cetakan. Aksi pelumasan yang tepat dari minyak, yang pirolisis dalam kontak dengan baja cair, tidak sangat jelas. Saat mencetak bagian lebih besar, baja diperkenalkan ke dalam cetakan melalui submerged entry nozzle. Dalam hal ini, pelumasan dilakukan dengan menambahkan casting powder ke meniscus, di mana kontak dengan baja, meleleh, dan ditarik ke dalam celah antara kulit yang menyegerakkan dan cetakan yang osilasi. Komposisi bubuk yang biasanya terdiri dari oksida, karbon dan fluorida kalsium, disesuaikan untuk mengontrol rentang leleh dan viskositasnya. Bergantung juga pada komposisi adalah konduktivitas termal, dan ketebalan lapisan bubuk cetakan di celah cetakan/baja, yang mempengaruhi laju ekstraksi panas oleh cetakan.
Berbagai macam minyak seperti sayuran, sintetis dan campuran dapat digunakan. Meskipun titik nyala minyak adalah properti kunci, rentang didih, relatif terhadap suhu wajah panas maksimum lebih bermakna untuk dipertimbangkan secara fundamental. Laju pakan pelumas biasanya dalam rentang 0,014 hingga 0,17 (nilai tipikal 0,05) mililiter per menit per mm lingkar cetakan untuk biliet persegi 125 mm. Namun, dengan mengingat higiene industri, kualitas biliet dan biaya, semakin rendah laju minyak yang dapat dicapai, semakin baik.
Aspek penting dengan mengingat cetakan dari mesin pencetakan biliet adalah sebagai berikut.
- Panas dari permukaan strand ditransfer ke air pendingin cetakan melalui serangkaian resistensi termal seperti (i) celah udara yang memisahkan cetakan dan strand, (ii) dinding cetakan, dan (iii) antarmuka air pendingin cetakan. Dari ini, celah udara merupakan resistensi terbesar terhadap aliran panas dan menyumbang hingga 84 % dari total resistensi. Pola ekstraksi panas di cetakan bergantung besarnya pada dinamika pembentukan celah. Celah antara cetakan dan strand adalah fungsi kompleks dari beberapa variabel. Selain itu dimensi celah bervariasi baik dalam arah longitudinal (penarikan) maupun transverse, menghasilkan pola ekstraksi panas yang tidak seragam. Meskipun banyak terang telah diungkapkan tentang mekanika pembentukan celah, ini masih merupakan fenomena yang tidak dipahami dengan baik.
- Saat mempelajari profil suhu rata waktu di cetakan, jelas bahwa profil suhu di lokasi yang berbeda mirip, dengan puncak tepat di bawah level logam dan penurunan tajam suhu setelahnya. Penurunan suhu berasal langsung dari penurunan ekstraksi panas dengan jarak di bawah cetakan karena peningkatan celah udara, ketebalan kulit, dan distorsi cetakan. Juga terlihat bahwa suhu di lokasi off corner jauh lebih dingin daripada lokasi mid-face yang sesuai. Ini karena celah cenderung terbentuk pertama kali di sudut, karena aliran panas dua dimensi, dan menyebar di seluruh wajah.
- Fluks panas mencapai puncak pada level meniscus dan menurun setelahnya, karena peningkatan lebar celah udara. Level karbon di baja juga memiliki peran dalam transfer panas cetakan karena penurunan terkait transfer fase delta-gamma.
- Rakit tabung cetakan yang digunakan dalam pencetakan biliet lebih sederhana dalam desain tetapi lebih rentan terhadap distorsi termal selama operasi karena cetakan tidak didukung sepanjang panjangnya. Selama operasi tabung cetakan tunduk pada pola ekstraksi panas yang tidak seragam dan mendapatkan distribusi suhu yang tidak seragam. Cetakan biliet merespons perubahan suhu, dan perilaku termo-mekaniknya terhubung dengan sejumlah masalah kualitas. Juga ditemukan bahwa sebagian dari total distorsi selama operasi bersifat permanen, akibat magnitudo stres yang timbul dari ekspansi termal yang berbeda, dikombinasikan dengan keterbatasan fisik dari sistem dukungan cetakan dan geometri tabung cetakan itu sendiri. Faktor yang mempengaruhi taper negatif dan puncak membungkulan, serta posisinya relatif terhadap atas cetakan termasuk kecepatan air pendingin, kualitas air, level logam, posisi pembatas relatif terhadap atas cetakan, ketebalan dinding dan jenis dukungan tabung cetakan.
- Variabel proses memiliki efek yang jelas pada transfer panas. Kandungan karbon baja, taper cetakan, praktik penurunan, pelumasan, dan kecepatan cetak adalah variabel proses utama yang berpengaruh pada transfer panas.
- Selain ekstraksi panas, osilasi cetakan dan pelumasan adalah dasar dari pencetakan terus terus. Gesekan kulit cetakan harus diminimalkan untuk menghilangkan menempel, retakan, dan retakan baja. Osilator adalah mesin sederhana yang merekipsasi cetakan biliet untuk membantu mencegah baja menempel pada dinding cetakan. Cetakan biasanya diosilasi dalam mode sinus, dengan parameter stroke dan frekuensi osilasi yang tipikal masing-masing 10 mm dan 2 hertz (Hz). Parameter osilasi cetakan untuk meminimalkan menempel dan kedalaman tanda osilasi adalah stroke dan waktu negative strip. Waktu negative strip didefinisikan sebagai periode waktu di mana cetakan bergerak ke bawah lebih cepat daripada laju penarikan strand. Lead cetakan adalah jarak cetakan melewati kulit selama negative strip. Untuk pencetakan biliet, nilai lead cetakan dan waktu negative strip yang direkomendasikan adalah 3-4 mm dan 0,12 – 0,15 detik masing-masing. Mesin pencetakan dengan waktu negative strip di bawah 0,1 detik dan lead cetakan di bawah 2-3 mm rentan terhadap menempel kulit cetakan terutama jika meniscus fluktuasi. Lead cetakan di atas 5 mm dapat berkontribusi pada tanda osilasi yang lebih dalam dan tidak seragam.
- Permukaan biliet pencetakan terus terus ditandai dengan kehadiran tanda osilasi yang terbentuk secara periodik di meniscus karena rekipsasi cetakan. Setiap tanda osilasi adalah depresi lokal baja dan oleh karena itu menyebabkan peningkatan lokal dalam lebar celah baja/cetakan. Akibatnya, ekstraksi panas secara lokal berkurang di sekitar tanda osilasi. Bergantung pada kedalaman tanda osilasi, ketebalan kulit yang berkurang lokal, breakouts, atau retak permukaan melintang mungkin muncul. Pitch tanda osilasi pada permukaan strand terhubung dengan frekuensi siklus osilasi.
- Taper ke dalam cetakan, yang mengkompensasi penurunan kulit yang menyegerakkan, bervariasi tanpa taper hingga taper tunggal dan taper ganda. Di beberapa pabrik, praktik umum tidak hanya menggunakan cetakan tanpa taper tetapi juga membalik tabung cetakan setelah sejumlah aus untuk memperpanjang umur tabung. Namun, sekarang terlihat bahwa ada pengaruh kuat dari taper cetakan pada kedalaman dan keseragaman tanda osilasi dan, sebagai hasilnya, pada ketidakrataan persegi dan retak internal off-corner. Juga terlihat bahwa taper cetakan di meniscus memiliki efek besar pada ekstraksi panas lokal dan keseluruhan dari baja, dengan konsekuensi pada distorsi cetakan, pelumasan minyak, dan kualitas permukaan biliet. Perhitungan berdasarkan profil aksial ekstraksi panas yang diukur, penurunan baja pendingin yang menyegerakkan, dan distorsi cetakan telah menunjukkan bahwa taper ganda diinginkan dan lebih ringan untuk heat C rendah (, 0,16 %) daripada heat C tinggi.
- Perhitungan distorsi cetakan menunjukkan bahwa ketebalan dinding minimum harus sekitar 13 mm untuk bagian biliet dari 100 mm hingga 150 mm dan meningkat menjadi sekitar 20 mm untuk persegi 200 mm. Ketebalan dinding di atas 20 mm dapat menyebabkan masalah menempel, jika cetakan dilumasi dengan minyak, karena dinding yang lebih tebal dapat menyebabkan suhu wajah panas cetakan di dekat meniscus yang melebihi rentang didih minyak yang biasanya 220 derajat C hingga 350 derajat C. Sehubungan dengan radius sudut dalam, pengalaman operasi menunjukkan bahwa nilai sekitar 3 mm hingga 4 mm membantu dalam meminimalkan retak longitudinal.
- Level meniscus (dari atas tabung cetakan Cu) harus optimal 100 mm hingga 150 mm. Meniscus dangkal menyebabkan zona ekspansi termal maksimum dari tabung cetakan berada dekat plate penahan, yang biasanya memegang tabung di tempat. Resistensi plate penahan terhadap gerakan keluar tabung cetakan menghasilkan strain plastik dan distorsi permanen tabung yang tidak diinginkan. Level meniscus terlalu dalam secara tidak perlu mengurangi waktu tinggal kulit yang menyegerakkan di cetakan.
- Diinginkan untuk mempertahankan kecepatan air yang tinggi, biasanya di atas 10-11 meter/detik karena alasan (i) wajah pendingin air dari tabung Cu harus cukup dingin relatif terhadap titik didih air untuk menekan boiling nukleat, (ii) wajah panas tabung Cu tidak boleh melebihi rentang didih pelumas dekat meniscus, dan (iii) suhu Cu tidak boleh melebihi karakteristik pemanasan, yang ditentukan oleh waktu pada suhu, dari grade Cu tertentu karena ini mengarah pada distorsi permanen cetakan.
- Ada tiga jenis dukungan cetakan yang digunakan. Mereka adalah (i) dukungan oleh plate penahan yang dipasang di slot di semua empat sisi, (ii) plate penahan di dua sisi di dekat atas tabung cetakan, dan (iii) dukungan di atas dan bawah tabung cetakan. Dukungan kedua dalam kombinasi dengan level logam dangal menghasilkan distribusi cetakan yang tidak seragam di sekitar periphery tabung. Ini, pada gilirannya, mengakibatkan ketidakrataan persegi, dibandingkan dengan dukungan tipe pertama dan ketiga.
- Kualitas air pendingin sangat penting. Bahkan endapan 20 mikrometer memiliki pengaruh yang merusak pada suhu tabung cetakan. Ini karena endapan, relatif terhadap Cu, memperkenalkan resistensi termal yang besar untuk aliran panas dari tabung ke air pendingin. Hasil langsung dari kualitas air buruk adalah distorsi permanen cetakan. Sering terlihat bahwa keparahan endapan tidak sama di semua empat wajah tabung cetakan. Ini karena kecepatan air pendingin berubah di sekitar periphery luar cetakan karena variasi dimensi saluran air. Di akar masalah adalah toleransi komponen seperti jaket air, tabung cetakan, perabot cetakan, dan bagian rakit lainnya yang menentukan dimensi saluran air pendingin.
Pendinginan Sekunder
Di bawah cetakan mesin pencetakan biliet, strand baja yang bergerak didinginkan oleh bank spray air. Tujuan pendinginan sekunder adalah untuk melanjutkan ekstraksi panas dan pengkristalan yang dimulai di cetakan tanpa menghasilkan stres tarik yang cukup besar untuk menyebabkan defek bentuk, retak permukaan, atau retak internal.
Nozzle spray biasanya dilekatkan pada header vertikal, atau riser, yang biasanya terletak di pusat setiap fase. Sebagian besar, nozzle spray yang digunakan pada mesin pencetakan biliet menghasilkan pola penuh cone (bundar atau persegi) meskipun nozzle cone rongga juga terkadang digunakan. Tepat di bawah cetakan, di mana roll kaki sering terletak, satu atau dua nozzle per wajah yang memberikan pola V sering digunakan. Panjang ruang spray mungkin bervariasi dari setidaknya 0,5 m hingga 5 m. Secara konvensi, spray air beroperasi pada prinsip atomisasi tekanan, yaitu, air dipaksa di bawah tekanan melalui orifice atau nozzle dan pecah menjadi titik. Desain sistem pendinginan sekunder untuk mesin pencetakan biliet bergantung terutama pada pertimbangan kualitas dan memerlukan pengetahuan tentang faktor yang mempengaruhi transfer panas oleh pendinginan spray dengan air. Desain pendinginan sekunder bergantung pada tiga aspek penting yaitu (i) efek pendinginan spray pada pembentukan defek dalam biliet, (ii) ekstraksi panas karena sprays yang tergantung pada variabel seperti tekanan air, jarak stand-off, jenis nozzle, suhu permukaan strand, dan flux air, dan (iii) distribusi air di atas area spray sebagai fungsi parameter spray yang disebutkan di bawah (ii).
Cacat terkait spray dalam biliet pencetakan terus terus adalah retak setengah jalan, rhomboidity, dan retak diagonal. Pengaruh pendinginan spray pada pembentukan defek dijelaskan di bawah ini.
- Bergantung pada profil aksial pendinginan spray, strain tarik yang besar dapat dihasilkan dalam kulit yang menyegerakkan karena gradien termal yang berubah. Pemanasan ulang biliet setelah ruang spray adalah penyebab retak setengah jalan.
- Intensitas pendinginan spray mempengaruhi distribusi suhu lokal melalui kulit, yang pada gilirannya mengubah properti mekanis suhu tinggi baja dan kemampuan kulit untuk menahan membungkulan karena tekanan ferrostatic dari inti cair.
- Ekskursi suhu dari irisan melintang dari kulit padat, saat bergerak melalui sprays, dapat mempengaruhi presipitasi fase seperti aluminum nitride (AlN), yang dapat mengurangi duktivitas suhu tinggi. Jika, dalam kondisi ini, kulit tunduk pada stres tarik yang besar, seperti selama pelurusan, defek seperti retak melintang dapat dihasilkan.
Ada hubungan antara laju ekstraksi panas oleh spray air dan variabel spray. Koefisien transfer panas spray dipengaruhi oleh sejumlah besar variabel seperti jenis nozzle, jarak nozzle ke strand, tekanan air, suhu air, dan suhu permukaan baja. Dari ini jenis nozzle, jarak nozzle ke strand, dan tekanan air mempengaruhi flux air spray (liters/sq m sec) yang merupakan variabel spray yang paling penting. Di sisi lain suhu air dan suhu permukaan baja mempengaruhi transfer panas secara langsung. Di bawah kondisi pencetakan terus terus normal di mana suhu permukaan bervariasi dari 1200 derajat C hingga 700 derajat C, suhu permukaan memiliki efek kecil pada koefisien transfer panas sementara flux air spray memiliki efek terbesar pada koefisien transfer panas.
Biliet cetak setelah pendinginan sekunder bergerak ke bagian potongan, di mana biliet cetak dipotong menjadi panjang yang diinginkan baik dengan shear hidrolik atau dengan torch pemotong.



