Evolusi Pencetakan Terus Terus dalam Pembuatan Baja: Wawasan Sejarah Kunci
Aspek Sejarah Pencetakan Terus Terus dan Teknologi Terkait untuk Baja
Teknologi pencetakan terus terus (CC) baja, sebagai metode pemrosesan pengkristalan baja cair memiliki sejarah yang relatif singkat —tidak jauh lebih lama dari pembuatan baja oksigen. Berbeda dengan proses lain dalam produksi baja, pencetakan terus terus adalah hubungan vital antara fase cair dan fase padat dan harus bertahan dengan efek metalurgi serta tantangan mekanik pada saat waktu yang sama.
Pencetakan terus terus mengubah baja cair menjadi padat secara terus menerus dan mencakup berbagai proses komersial yang penting. Proses-proses ini adalah cara paling efisien untuk menyegerakkan volume besar baja cair menjadi bentuk sederhana untuk pengolahan selanjutnya. Rasio CC untuk industri baja dunia sekarang sekitar 96 % dari output baja kasar yang sebelumnya hanya 4 % pada tahun 1970.
Pencetakan terus terus dibedakan dari proses pengkristalan lain oleh sifat steady state-nya. Baja cair menyegerakkan terhadap dinding cetakan saat secara simultan ditarik dari bawah cetakan pada laju yang mempertahankan antarmuka padat/cair pada posisi konstan dengan waktu. Proses bekerja terbaik ketika semua aspeknya beroperasi dengan cara steady state ini.
Berbanding dengan proses cetakan lain, pencetakan terus terus umumnya memiliki biaya modal lebih tinggi, tetapi biaya operasi lebih rendah. Ini adalah metode yang paling hemat biaya dan energi untuk produksi massal produk setengah jadi baja dengan kualitas konsisten dalam berbagai ukuran dan bentuk. Lintang dapat berupa persegi panjang, untuk kemudian dilentuk menjadi plat atau lembar, persegi atau lingkaran untuk produk panjang dan pipa tanpa sambungan, dan bahkan bentuk tulang anjing, untuk dilentuk menjadi balok I atau H balok.
Saat ini mesin pencetakan terus terus terdiri dari paket teknologis/mekatronik modular untuk memungkinkan desain cepat dan waktu pelaksanaan proyek yang pendek serta peningkatan produksi yang cepat setelah heat pertama dicetak. Dari segi metalurgi mesin pencetakan terus terus state-of-the-art memiliki fitur untuk memungkinkan perawatan strand melalui teknologi pendinginan khusus dan soft reduction. Model proses yang canggih memungkinkan simulasi proses on-line dan kontrol loop tertutup untuk mengoptimalkan lebih lanjut tujuan kualitas produk dan produktivitas. Unit robotik melakukan tugas di area berbahaya dan meningkatkan keandalan operasional tanpa campur tangan manusia. Kecepatan inovasi telah luar biasa dalam pencetakan terus terus sejak awal komersialisasinya pada tahun 1950. Visi dan upaya pertama pengembangan proses ini selama tahun 1960 dan 1970 serta tolak ukur pada tahun 1980 diamati.
Selama inkubasi yang cukup lama di periode pra-awal, yaitu, sebelum tahun 1950, stimulasi pengembangan penting datang dari industri non-ferrous, yang sudah menerapkan proses CC—khususnya, dengan prinsip cetakan berjalan—menggunakan roda cetakan dan/atau belt untuk mengatasi gesekan cetakan. Nanti, ide asli yang berasal dari produsen baja menambahkan berbagai tolak ukur dalam mendorong aplikasi CC ke baja, meskipun terutama melalui proses berdasarkan cetakan osilasi stasioner.
Tahap Awal dalam Pengembangan Pencetakan Terus Terus
Ide untuk membuat proses cetakan lebih produktif melalui kontinuitas diatribusikan kepada J Laing yang pada tahun 1843 mematenkan di USA setelah berhasil menguji mesin untuk pencetakan terus terus horizontal tabung dan lembar dari logam alloy titik leleh rendah. Dalam paten ini Laing mengusulkan pakan logam cair dari reservoir vertikal melalui terowongan ke cetakan horizontal yang telah dipanaskan sebelumnya dengan mandrel yang dipasang yang berputar di sekitar sumbunya untuk mencegah menempel pada cetakan. Tabung didinginkan di keluar dari cetakan.
Pengembangan lebih lanjut dari pencetakan terus terus diatribusikan kepada Henry Bessemer yang pada tahun 1857 menyarankan dan mematenkan di UK perangkat yang dikenal sebagai twin roll caster. Dalam perangkat ini, baja cair diurini antara dua drum pendingin air, dan lembar padat yang dihasilkan diekstrak melalui papan panduan melengkung di mana lembar dipotong secara terus menerus menurut ukuran, dan lebih lanjut diekstrak melalui roll yang dimuat spring (Gambar 1). Namun Bessemer tidak mengejar teknologi ini kemungkinan memberikan prioritas lebih tinggi pada pengembangan proses pembuatan baja terlebih dahulu.
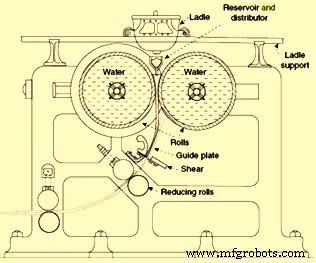
Gambar 1 Proses pencetakan terus terus yang diusulkan oleh Henry Bessemer
Memakan waktu lebih dari 100 tahun untuk pencetakan terus terus baja menjadi teknologi produksi massal, tetapi kemudian dengan desain yang berbeda dari twin roll casting yang telah diterapkan untuk alloy ringan pada skala industri.
Dalam perkembangan lebih lanjut tersebut, Bessemer kemudian mengimplementasikan tundish dengan stopper untuk retensi slag. Cetakan 250 mm x 250 mm di bawah tundish dilengkapi dengan ram hidrolik untuk mendorong ingot ke atas untuk intended rolling langsung dari ingot tanpa pemanasan ulang. Ini adalah pelopor untuk menutup ujung bawah cetakan dengan dummy bar.
Goeran Fredrik Goeransson dari Swedia memperkenalkan ladle dengan stopper untuk transfer baja cair dari vessel pembusuran ke lubang penurunan melalui hoist pada tahun 1858. Ini digantikan oleh Henry Bessemer pada tahun 1859 dengan perangkat jenis swing yang merupakan ladle turret pertama. Ladle slide gate pertama dirancang pada tahun 1885 oleh David D Lewis.
Langkah berikutnya dalam pengembangan pencetakan terus terus dilakukan oleh Benjamin Atha pada tahun 1886. Menurut aplikasi patennya, cetakan bawah tinggi, pendingin air, tanpa dasar langsung terhubung dengan tundish sementara dummy bar memiliki kepala cakar dan mengekstrak biliet baja yang dihasilkan secara intermiten dengan roll penarikan yang dioperasikan. Metode digunakan untuk produksi semi komersial biliet berukuran 100 mm persegi pada awal abad ke-20, tetapi tidak mencapai produksi massal. Secara independen RM Daelen mematenkan pada tahun 1889 aparat serupa (tidak sebenarnya digunakan) dengan pemotongan terbang.
Mesin pencetakan pertama yang dibangun oleh pembangun mesin asli, Arthur McKee Co. dari Cleveland, Ohio, pada tahun 1915 telah dirancang oleh John T Rowley dari USA sudah dengan bengkok dan pelurusan dan dengan ukuran biliet 45 mm x 45 mm hingga 75 mm x 75 mm dalam panjang mulai dari 10 m hingga 50 m (tanpa pemotongan terbang). Ada kontrol panjang yang tidak teratur akibat gesekan cetakan berlebihan yang menyebabkan menempel dan retakan kulit secara acak.
Konsep untuk merekipsasi cetakan pendek ke atas dan ke bawah untuk mengurangi gesekan cetakan dipatenkan oleh Cornelius W. van Ranst dari US pada tahun 1921. Siegfried Junghans dari Jerman pertama kali menerapkan osilasi cetakan pada tahun 1930. Mesin pencetakan terus terunya awalnya digunakan di Wieland-Werke untuk pencetakan kuningan. Cetakan terdiri dari tabung tembaga terbuka di kedua sisi dan dikelilingi oleh jaket air. Logam cair diumpankan dari atas, dan logam padat yang menyegerakkan ditarik oleh roll dari bawah. Dengan sistem khusus, pakan logam cair disesuaikan dengan kecepatan penarikan sedemikian sehingga level logam cair di cetakan dipertahankan konstan. Ini adalah bagian penting dari teknologi dan contoh yang hidup bahwa proses CC menawarkan keuntungan otomatisasi dan kontrol. Cetakan dilumasi dan diberikan gerakan osilasi ke atas dan ke bawah untuk mencegah menempel logam padat pada dinding cetakan. Fitur ini akhirnya diadopsi untuk pencetakan terus terus baja. Gergaji terbang diposisikan di lubang di bawah instalasi untuk pemotongan terus menerus biliet ke panjang yang diperlukan. Skema seperti itu telah sukses dan digunakan secara luas untuk pencetakan terus terus kuningan tembaga, dan alloy aluminium di Jerman, USA, dan USSR yang dulu. Proses Junghan diterapkan pada magnesium dari tahun 1937 onwards untuk pencetakan biliet bundar diameter 200 mm untuk ekstrusi dan slab dengan dimensi hingga 100 mm x 600 mm. Gambar 2 menggambarkan metode pencetakan terus terus Junghans. Nantinya, Junghans menambahkan spray air langsung pada biliet dan membuat banyak inovasi mengenai sistem pakan dan distribusi logam cair yang tepat.
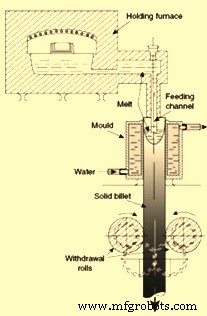
Gambar 2 Metode pencetakan terus terus Junghan
Bandar dengan cetakan tetap permanen yang digunakan sebelumnya, metode Junghans memiliki keuntungan berikut.
- Proses yang benar-benar terus menerus dengan kemungkinan otomatisasi canggih yang memungkinkan peningkatan produktivitas dengan tenaga kerja yang lebih sedikit
- Regime cetakan yang dapat direproduksi yang memungkinkan kualitas biliet yang dapat direproduksi
- Pakan yang lebih baik pada bagian tengah biliet dengan soundness biliet yang meningkat secara sesuai
- Struktur yang lebih seragam di seluruh biliet
- Pengeluaran gas yang lebih baik selama pencetakan melalui bagian cair biliet
- Sisa materi yang lebih sedikit
Namun metode Junghans tidak memecahkan semua masalah cetakan permanen, terutama karena ekstraksi panas terutama melalui dinding cetakan. Akibatnya, sump biliet dalam, cangkir padat yang menyegerakkan tunduk pada gradien termal yang tinggi, dan pembentukan celah udara memerlukan pemeliharaan kecepatan cetak rendah atau, kata lain, waktu pengkristalan yang lebih lama. Biliet besar (300 mm – 500 mm diameter) ditandai dengan struktur dan komposisi kimia yang tidak homogen (segregasi makro). Cetakan panjang yang diperlukan untuk pendinginan yang tepat memerlukan finishing internal yang sangat halus.
Untuk mengeliminasi kekurangan ini, perlu untuk mengembangkan teknologi, di mana panas akan diekstrak terutama melalui bagian padat dari cetakan. Akibatnya, sump cetakan perlu lebih dangkal dengan profil pengkristalan yang diperlukan untuk lebih datar. Segregasi makro, struktur tidak homogen, dan stres radial perlu jauh lebih tidak jelas. Kebutuhan ini terpenuhi dengan teknologi baru yang dikembangkan hampir secara bersamaan dan independen di Jerman dan USA. Teknologi ini dikenal sebagai teknologi 'direct chill (DC)'. Teknologi ini segera dikomersialkan dan digunakan pada skala industri. Proses pencetakan DC menurut teknologi adalah sebagai berikut.
Logam cair diurini dari atas dalam cetakan terbuka, relatif singkat, pendingin air, yang pada awalnya ditutup dari bawah oleh dummy block yang terhubung dengan sistem penurunan hidrolik atau mekanis. Setelah level leleh di cetakan mencapai level tertentu, ram diturunkan dan bagian padat biliet diekstrak ke bawah. Laju aliran logam cair dan kecepatan pencetakan disesuaikan sedemikian sehingga level cair di cetakan tetap konstan. Segera setelah cangkir padat muncul dari bagian bawah cetakan, air diterapkan pada permukaan dalam bentuk spray atau film air. Pendinginan biliet padat ditingkatkan lebih lanjut dengan menurunkannya ke dalam lubang yang diisi dengan air (yang juga membuat proses lebih aman, karena logam cair, dalam kasus keluar darah, dengan cepat didinginkan dalam jumlah air yang besar). Proses ini semi-terus menerus. Segera setelah ram mencapai posisi terendah di lubang, pencetakan dihentikan, dan biliet dikeluarkan dari lubang. Pencetakan DC memiliki fitur unik yang membuatnya sangat berbeda dari teknologi pencetakan yang digunakan sebelumnya.
Pengkristalan terjadi dalam lapisan sempit dari cetakan di dalam dan di bawah cetakan. Selama tahap stabil pencetakan, bentuk dan dimensi wilayah ini tetap konstan dan dapat direproduksi dari satu heat ke heat lainnya. Dengan mengontrol distribusi logam cair selama pakan cetakan, pendinginan langsung di bawah cetakan, dan kecepatan pencetakan, bentuk dan dimensi wilayah pengkristalan dapat dipertahankan dalam batas optimal. Karena bentuk dan dimensi ini menentukan gradien termal dan bertanggung jawab terhadap retak, segregasi makro, dan homogenitas struktur, terjadinya defek ini juga dapat dikontrol. Pencetakan DC memiliki keuntungan berikut dibandingkan dengan metode pencetakan Junghans.
- Segregasi centerline yang jauh berkurang
- Kepadatan yang meningkat pada bagian tengah biliet
- Struktur yang lebih halus dan lebih homogen dengan properti mekanis yang meningkat secara sesuai
- Kualitas permukaan yang lebih baik
- Biaya operasi yang lebih rendah
Mesin CC pertama untuk logam non-ferrous dipasang oleh Rossi, seorang pengusaha, pada tahun 1937 di Scovill Manufacturing Co. di Waterbury menerapkan beberapa proses CC dari waktu itu. Mesin pencetakan terus terus (Gambar 3), dengan cetakan osilasi plus pendinginan langsung dengan spray air di bawah tampak cukup sederhana tetapi sistem yang rumit untuk pasokan dan pakan logam cair diterapkan. Ini termasuk (i) transfer logam cair yang sepenuhnya di-shroud dari ladle melalui imbut ke dua vessel penahan yang dipanaskan induksi dan di-inert, yang disusun secara paralel, (ii) dari sana, transfer logam cair yang di-shroud ke saluran pakan perantara kecil dan di-inert oleh tekanan gas iners (memastikan retensi slag yang lengkap) melalui saluran yang dipanaskan resistansi, dan dilengkapi dengan indikator ketinggian logam, dan (iii) kemudian, pakan gravitasi logam cair melalui saluran resistansi lainnya ke dalam cetakan yang di-shroud gas. Rossi telah menjamin operasi mesin pencetakan yang tidak terganggu selama tujuh hari yang dicapai sejak awal mesin pencetakan terus terus.
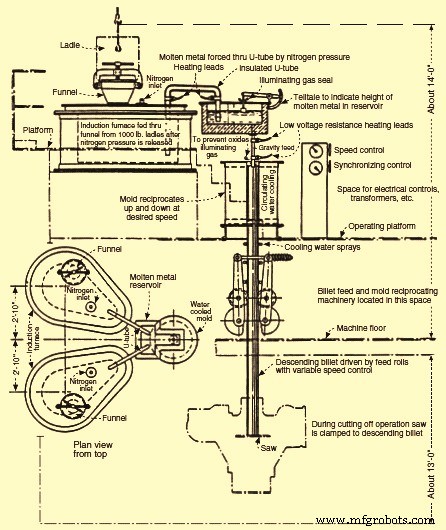
Gambar 3 Mesin pencetakan Rossi dengan cetakan osilasi
Terstimulasi oleh contoh sukses ini dari industri non-ferrous, upaya secara bertahap ditingkatkan untuk menerapkan teknologi CC pada baja juga. Namun, sebagian besar perkembangan seperti itu terpatahkan secara parah selama tahun-tahun selama dan segera setelah perang dunia kedua. Sangat sedikit detail dan detail operasional muncul selama periode ini karena lingkungan kerahasiaan umum selama periode. Edward R. Williams, presiden ‘Vulcan Mold and Iron Co.’ pergi untuk cetakan panjang dan stasioner dan mencoba untuk mengurangi gesekan cetakan dengan penarikan strand yang tidak teratur. Aplikasi patennya termasuk dukungan strand apron roller yang diperlukan dalam pencetakan bagian slab. Dia bersama dengan Republic steel memulai mesin pencetakan pilot besar pada tahun 1942 untuk biliet berukuran 100 mm x 100 mm serta mini slab berukuran 75mm x 215 mm. Unit pilot lebih lanjut dibangun dengan Babcock and Wilcox pada tahun 1948 yang dilengkapi dengan fitur canggih seperti kontrol level cetakan otomatis dan supervisi TV.
Berdasarkan cetakan tetap stasioner, banyak upaya kontemporer yang serupa kemudian diinisiasi di USA, di Great Britain, di Rusia (dulu USSR), di Jepang, di Austria, dan di Prancis. Upaya pencetakan ini terhambat oleh gesekan cetakan dan oleh karena itu kurang sukses daripada pencetakan pilot awal baja dengan cetakan osilasi Junghans- Rossi. Pada tahun 1949 Junghans memulai mesin pencetakan pilotnya sendiri, yang diumpankan oleh konverter Bessemer 1 ton. Setelah memulai mesin pencetakan dia mengikuti perjanjian kerjasama dengan Mannesmann, yang memulai mesin pencetakan pilotnya di Huckingen pada tahun 1950. Pada tahun 1952, pengembang CC Jerman dan Austria bergabung, kemudian menunjuk Demag sebagai pembangun mesin mereka pada tahun 1956, yang mengarah pada akronim kelompok DMB, Demag- Mannesmann- Boehler.
Rossi yang dibiarkan sendiranya, menyediakan mesin pencetakan baja pertamanya, yang dibangun oleh Koppers Co. yang dimulai di Allegheny Ludlum pada tahun 1949. Mesin pencetakan ini untuk bagian biliet bundar berukuran diameter 150 mm dan mini slab berukuran 75 mm x 380 mm. Rossi memberikan jaminan produktivitas mesin pencetakan sebesar 20 ton per jam serta untuk kualitas produk. Mesin pencetakan ini dianggap sebagai upaya komersial pertama untuk mesin pencetakan baja. Mesin pencetakan ditunjukkan pada Gambar 4. Selain fitur yang terlihat pada Gambar 4, mesin pencetakan ini memiliki inert gs shrouding tundish dan cetakan serta preheating resistansi dari saluran penurunan yang tidak terendam. Untuk aplikasi akhir submerged entry nozzle (SEN) ke bagian thin slab, Rossi mengusulkan dan mematenkan setengah atas cetakan bentuk imbut tetapi tidak menggunakannya.
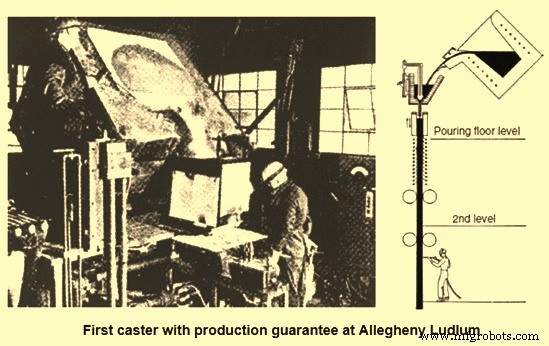
Gambar 4 Mesin pencetakan pertama dengan jaminan produksi
Rossi membentuk perusahaan teknik ‘Continuous Metalcast Inc. dengan Allegheny dan Koppers di antara pemegang saham dan menerima empat pesanan lagi dari produsen baja spesial di USA, Inggris, Swedia dan Prancis. Untuk menangani bisnis luar negeri, Concast AG, Zurich, Swiss didirikan oleh Rossi pada tahun 1954. Dengan demikian dua kelompok rival besar muncul dalam desain dan pasokan mesin pencetakan pada awal industrialisasi CC, selain banyak upaya pembangunan mesin dengan kapasitas yang lebih kecil. Sebuah pemahaman tertentu antara kedua kelompok tercapai setelah implementasi konsep cetakan melengkung ketika kedua konsorsium DMB dan kelompok Concast membentuk perusahaan joint venture pada tahun 1963 yang disebut MBC (Mannesmann- Boehler- Concast) di Zurich.
Awalnya pengembangan CC di baja difokuskan pada pembuatan baja spesial di mana potensi penghematan hasil menimbulkan keuntungan biaya terbesar. Juga kapasitas ladle yang lebih kecil lebih kompatibel dengan tingkat throughput mesin pencetakan yang lebih rendah. Hambatan lebih besar bagi produsen besar untuk mengadopsi pencetakan terus terus adalah karena upaya yang tidak berhasil dalam produksi baja rimming dengan kualitas permukaan yang dapat diterima. Oleh karena itu upaya awal dalam pencetakan slab dibatasi pada produksi grade plat baja killed mangan-silikon (Mn-Si). Hanya konversi ke baja killed aluminium (Al) dan paralelnya perbaikan dalam kualitas permukaan strand yang membuka jalan bagi aplikasi yang lebih luas dari pencetakan terus terus untuk produk datar dan panjang. Dalam hal ini, perkembangan dalam pembuatan baja sekunder juga menjadi prasyarat vital, sama pentingnya baik untuk produktivitas mesin pencetakan maupun kualitas produk.
Dalam perkembangan mesin pencetakan terus terus, beberapa jenis mesin pencetakan telah direalisasikan dengan perbedaan signifikan dalam ketinggian desain (Gambar 5). Beberapa jenis ini memiliki produktivitas mesin pencetakan yang terbatas baik karena panjang dukungan yang terbatas (mesin vertikal) atau karena kecepatan cetak yang dibatasi oleh gesekan cetakan yang tinggi (mesin horizontal). Selain itu, ada juga perbedaan karakteristik dengan mengingat kualitas produk.
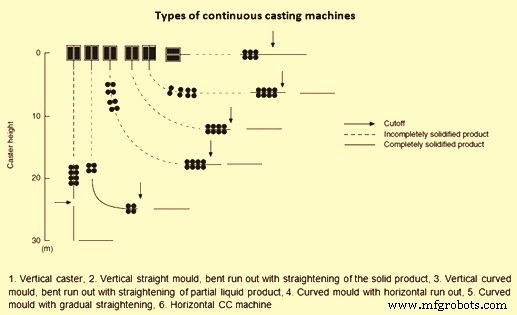
Gambar 5 Jenis mesin pencetakan terus terus
Mesin pencetakan vertikal adalah desain mesin alami, pencetakan dengan gravitasi dan juga memastikan makrostruktur simetris; tetapi produktivitas mesin pencetakan sangat dibatasi oleh tinggi mesin. Oleh karena itu, beberapa upaya dalam sejarah CC layak untuk memperpanjang panjang mesin pada tinggi bangunan rendah dengan pelurusan dan penggelindingan strand, misalnya mesin pencetakan biliet oleh Rowley dan usaha yang lebih maju oleh Tarquinee dan Scovill. Untuk mencegah retak internal, beberapa aturan untuk desain mesin pencetakan, berdasarkan strain kritis dan laju strain di antarmuka padat/cair telah dikembangkan yang telah mengarah pada zona pelurusan dan penggelindingan yang berbeda yang meluas selama beberapa pasang roll.
Dengan datangnya prinsip pencetakan cetakan melengkung, yang diperkenalkan secara bersamaan oleh uji pabrik pionir di Mannesmann Huckingen dan Von Moos Stahl pada tahun 1963, tinggi bangunan yang diperlukan berkurang secara signifikan. Jenis mesin pencetakan ini memulai pertumbuhan cepat aplikasi CC dalam kasus pencetakan terus terus biliet dan bloom, terutama di bengkel pencetakan biliet kecil yang dapat menggunakan bangunan yang ada. Dalam pencetakan slab, Namun, penggunaan luas desain cetakan melengkung datang ke henti yang jelas dalam beberapa tahun terakhir karena akumulasi quarter-band yang ditingkatkan dari inklusi makro dan/atau gelembung argon. Oleh karena itu selain mesin pencetakan baru yang sekarang dibangun secara eksklusif sebagai jenis cetakan lurus/leguk, mesin cetakan melengkung yang ada semakin direvamp.
Dari awal pengembangan CC, kekhawatiran utama adalah kontrol suhu baja cair. Ini adalah hambatan besar untuk kapasitas ladle kecil dengan rasio permukaan ke volume yang besar. Sementara mesin pencetakan pilot awal secara langsung diumpankan dari tungku peleburan atau penahan, ini tidak praktis untuk operasi skala besar. Pendekatan awal yang diusulkan oleh Halliday di Barrow steel works di Inggris dalam arah ini adalah penggunaan ladle penurunan bibir yang sepenuhnya tertutup yang dapat dipanaskan selama pencetakan oleh pemanas can-jet melalui tutup ladle, memungkinkan waktu pencetakan hingga 2 jam dari ladle 7 ton. Halliday juga menekankan pada preheating ladle suhu tinggi. Untuk kapasitas yang lebih besar, ladle penurunan bibir tidak praktis jadi ladle dengan kontrol aliran stopper diperkenalkan. Namun, penggunaan kontrol stopper tidak cocok dengan waktu tinggal logam yang meningkat. Oleh karena itu kemajuan besar dalam keandalan operasional dan produktivitas mesin pencetakan dicapai dengan implementasi slide gate ladle.
Sejak tahun 1980 sejumlah besar perkembangan telah terjadi untuk meningkatkan kinerja teknologi pencetakan terus terus untuk baja. Perbaikan ini telah terjadi dalam perawatan ladle baja cair, transfer logam cair dari ladle ke tundish dan dari tundish ke cetakan, di dalam tundish (metalurgi tundish), di cetakan dan pendinginan primer (pengadukan elektromagnetik dll.), di pendinginan sekunder dan dukungan logam cetak (pengadukan elektromagnetik dan pendinginan air kabut dll.), pemotongan dan pendinginan baja cetak (kas pendingin jenis turnover), dan otomatisasi serta kontrol proses. Gambar 6 memberikan contoh tipis sistem ahli dan pengadukan elektromagnetik.
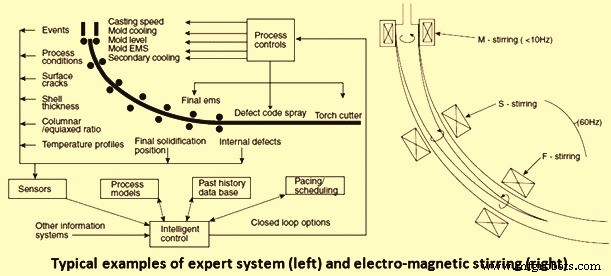
Gambar 6 Contoh tipis sistem ahli dan pengadukan elektromagnetik



