Bagian Pemesinan CNC: Finis Permukaan Dijelaskan & Cara Meningkatkannya
Kecuali dinyatakan lain, bagian pemesinan CNC akan memiliki finis permukaan “milled”. Karena sifat decremental CNC, tanda alat kecil akan muncul pada permukaan workpiece setelah pemrosesan. Oleh karena itu, banyak bagian memerlukan pemrosesan tambahan untuk mendapatkan karakteristik permukaan atau performa yang diinginkan untuk mencapai estetika, resistensi korosi, resistensi aus, atau tujuan lain.
Di sini, kita akan membahas finis permukaan logam CNC paling umum untuk membantu Anda memilih finis permukaan yang paling sesuai untuk aplikasi Anda.
Common Machined Surface Finishes
Standard, As Machined
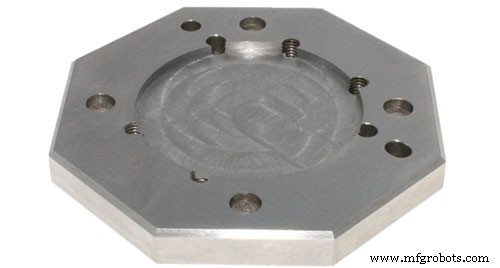
Ini adalah finis permukaan standar kami. As machined bagian akan memiliki tanda alat yang terlihat sedikit, dan nilai standar kekasaran permukaan yang diproses (Ra) adalah 3,2 μm. Finishing passes dapat diterapkan untuk mengurangi kekasaran permukaan menjadi 0,8, 0,4 μm atau lebih rendah. Ini akan meningkatkan biaya produksi bagian karena langkah pemrosesan tambahan dan kontrol kualitas yang lebih ketat.
Karena bagian yang diproses juga dapat digerinda atau dipolish untuk mengurangi kekasaran permukaan, sehingga meningkatkan kualitas permukaan dan estetika. Grinding dan polishing akan menghapus beberapa material yang mempengaruhi toleransi dimensi bagian.
As Machined adalah pilihan yang terjangkau dan cepat, biasanya digunakan untuk aplikasi non-display.
Bead Blasting Or Sandblasting
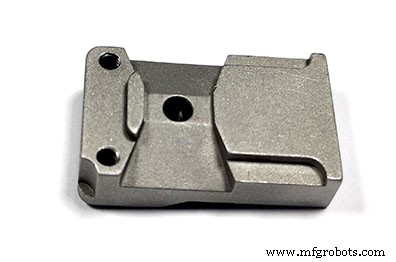
Bead blasting akan menambahkan finis permukaan matte atau satin yang seragam pada bagian yang diproses, sehingga menghapus tanda alat. Durante proses bead spraying, udara terkompresi digunakan untuk membentuk beam jet berkecepatan tinggi, yang memukul material ke permukaan workpiece yang akan diproses dengan kecepatan tinggi, yang dapat menghapus beberapa material dan meratakan permukaan. Dapat menutupi permukaan atau fitur kunci (seperti lubang) untuk menghindari perubahan dimensi, yang akan menimbulkan biaya tambahan.
Ia dapat membersihkan burr kecil pada permukaan workpiece, meningkatkan finishing workpiece, membuka workpiece ke warna logam yang seragam, dan membuat penampilan workpiece terlihat lebih indah.
Spray bead terutama digunakan untuk tujuan visual. Ini adalah proses manual, jadi hasilnya tergantung pada tingkat tertentu pada keterampilan operator. Ukuran tekanan udara dan ukuran kaca bead adalah parameter proses utama. Kaca bead memiliki ukuran yang berbeda (dari tebal hingga sangat tipis), seperti kertas abrasif yang memiliki ukuran dan grade yang berbeda.
MT-11010 Light Bead Sandblasting-dapat menghapus tanda pisau ringan dan goresan kertas abrasif ringan, dan meninggalkan licin yang halus dan merata.
MT-11020 heavy bead blasting-menghapus tanda pemotong berat dan goresan yang ditinggalkan oleh kertas abrasif, dan memiliki penampilan warna terang.
Anodizing (Type II & Type III)
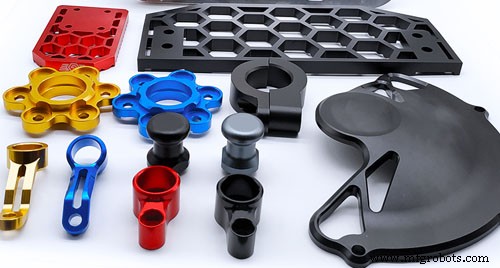
Anodizing adalah proses oksidasi elektrolitik. Selama proses elektrolisis, bagian direndam dalam larutan asam sulfat encer dan tegangan diterapkan antara bagian dan katoda. Reaksi elektrokimia menghabusi material pada semua permukaan yang terpapar bagian dan mengubahnya menjadi oksida aluminium atau titan yang keras. Masker dapat digunakan pada permukaan dengan dimensi kritis (seperti lubang baut) atau permukaan yang harus tetap konduktif untuk mencegah anodisasi. Ini dapat meningkatkan kekerasan permukaan dan resistensi aus bagian aluminium dan memperpanjang umur pakainya.
Anodizing adalah yang paling banyak digunakan untuk perawatan permukaan bagian aluminium dan titan yang diproses. Bagian yang dianodisasi dapat diwarnai dengan berbagai warna-hitam, merah atau emas adalah yang paling umum
Dengan mengubah arus, waktu anodisasi, konsentrasi dan suhu larutan, lapisan dengan ketebalan dan kepadatan yang berbeda dapat terbentuk:
Type II anodizing
Type II anodization, juga dikenal sebagai “standard” atau “decorative” anodization, dapat menghasilkan lapisan hingga 25 μm tebal. Ketebalan lapisan yang typical tergantung pada warna. Untuk bagian yang diwarnai hitam, ketebalannya dapat antara 8-12 μm, dan untuk bagian transparan (tidak diwarnai), ketebalannya dapat antara 4-8 μm.
Type II anodizing terutama digunakan untuk menghasilkan bagian yang halus dan indah, dan memberikan resistensi korosi yang baik dan resistensi aus yang terbatas.
Anodized type III (hard coating)
Type III anodizing juga dikenal sebagai “hard coating” anodizing, yang dapat menghasilkan lapisan hingga 125 μm tebal. Kecuali dinyatakan lain, ketebalan lapisan anode Type III yang typical adalah 50 μm.
Type III anodizing treatment menghasilkan lapisan keramik tebal dengan kepadatan tinggi dengan resistensi korosi dan aus yang luar biasa, cocok untuk aplikasi fungsional. Dibandingkan dengan Type II anodizing, ia memerlukan kontrol proses yang lebih ketat (densitas arus lebih tinggi dan suhu larutan konstan mendekati 0oC), dan oleh karena itu biaya lebih tinggi.
Powder Coating
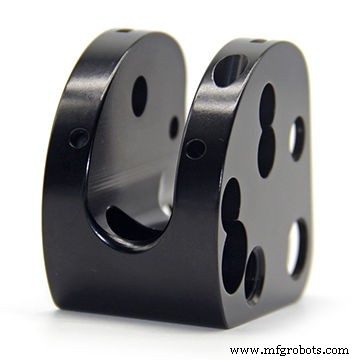
Powder coating adalah proses memukul bubuk ke permukaan bagian dengan aksi listrik statis. Proses powder coating mirip dengan spraying cat, tetapi “cat” adalah bubuk kering alih-alih cairan. Bubuk terserap merata pada permukaan bagian aluminium yang diproses, dan kemudian dipanggang ke dalam bagian melalui oven. Ini menghasilkan lapisan yang kuat, tahan aus dan tahan korosi yang lebih tahan lama dari metode spraying cat standar. Berbagai warna dapat digunakan untuk mencapai estetika yang diinginkan dari bagian. Dalam hal kekuatan mekanik, adhesi, resistensi korosi dan resistensi penuaan, powder coating lebih baik dari pada coating basah. Ia dapat mencapai tingkat pemanfaatan 100% dan sangat ramah lingkungan.
Powder coating adalah lapisan yang kuat, tahan aus yang kompatibel dengan semua material logam dan dapat digunakan dalam kombinasi dengan sandblasting untuk menghasilkan bagian dengan permukaan halus dan merata serta resistensi korosi yang luar biasa.
Beberapa lapisan dapat diterapkan untuk menghasilkan lapisan yang lebih tebal, dengan ketebalan typical berkisar dari sekitar 18 μm hingga maksimal 72 μm. Ada banyak warna untuk dipilih.
SANS menyediakan berbagai finishing permukaan untuk memastikan bahwa bagian pemrosesan Anda memenuhi semua karakteristik permukaannya. Finishing permukaan paling umum meliputi sandblasting, anodizing dan powder coating. Kami juga menyediakan film kimia (conversion coating), nickel plating elektroless, emas atau perak, dan perawatan permukaan kustom.
Inquiry Now
Tips untuk Meningkatkan Finishing Bagian Pemrosesan CNC
Kami tidak dapat mengabaikan pentingnya finishing permukaan yang sempurna, jadi bagaimana meningkatkan finishing bagian yang diproses?
1. Pelekatkan kecepatan dan feed yang benar (tingkatkan kecepatan dan kurangi feed)
Cara yang benar untuk menangani finishing adalah meningkatkan surface feet per minute (SFM) dan mengurangi inches per revolution (IPR). Yang pertama membantu mengurangi built-up edge (BUE), yang membantu memperpanjang umur alat, sementara yang kedua dapat memperpanjang umur blade.
2. Pilih metode pemotongan yang tepat
Saat memproses bagian dengan mesin pemesinan, ada dua metode: pemesinan searah jarum jam dan pemesinan berlawanan arah jarum jam. Pemesinan searah jarum jam memiliki efek permukaan yang lebih baik daripada pemesinan berlawanan arah jarum jam.
3. Gunakan alat baru dan efisien
Efisiensi dan performa mesin perkakas CNC tidak terlepas dari alat. Untuk pemrosesan bagian presisi tinggi, tidak hanya perlu memfokuskan pada proses yang sempurna, tetapi juga harus memilih dan menggunakan alat baru dan efisien.
4. Gunakan program pemrosesan CNC terbaik
Optimalkan program pemrosesan CNC untuk memberikan data CNC terbaik untuk pemrosesan guna meningkatkan kualitas. Pause yang tidak perlu juga menghambat pekerjaan finishing yang benar.
5. Minimalkan defleksi dan getaran, pastikan alat rigid
Untuk mendapatkan hasil yang baik, Anda perlu memastikan bahwa alat Anda tidak meleleh atau bergetar.
6. Jangan menggunakan alat yang sama untuk roughing dan finishing
Pelajari untuk mempertahankan alat roughing untuk roughing dan alat finishing untuk finishing. Kami mungkin ingin mengurangi biaya dan menggunakannya dalam proses yang berbeda, tetapi ini mungkin tidak memberikan finishing dengan kualitas tertinggi.
Kami terutama menyediakan Bagian Pemrosesan CNC Presisi Kustom sesuai desain Anda, Tanpa MOQ dan dapat menawarkan harga dan pengiriman dalam waktu singkat hingga 1 hari, yang lebih cocok untuk OEM dan proyek non-standar.
Upload Your Drawing and Get Instant Quote



